
L'usinage du Kovar doit commencer par les surfaces qui participeront au joint verre-métal. Une pièce peut être conforme à son plan dimensionnel et arriver néanmoins dans un état impropre à l'opération de scellage. La spécification utile combine donc la géométrie avec l'intégrité de surface, la propreté et l'état convenu lors de la remise. La découpe de l'alliage n'est qu'une étape de ce parcours.
Commencer par l'interface qui doit assurer l'étanchéité
Le Kovar est un alliage à dilatation contrôlée fer-nickel-cobalt utilisé là où son comportement de dilatation thermique peut être adapté à un matériau adjacent. Cela ne signifie pas que tout verre ou toute céramique soit compatible, ni qu'une forme de Kovar quelconque produise un joint fiable. Le concepteur de l'assemblage doit définir le matériau homologue et le cycle thermique avant que le fournisseur d'usinage puisse identifier les caractéristiques critiques.
Sur une traversée, la relation importante peut être celle entre une broche et l'alésage du passage environnant. Sur un boîtier, il peut s'agir d'une portée de scellage, d'un logement de fenêtre ou de l'épaisseur de paroi autour de ce logement. Mettre ces caractéristiques en évidence séparément des trous de fixation et des surfaces de dégagement externes. Ainsi, le plan d'inspection suit la fonction de la pièce au lieu de traiter chaque dimension comme également importante.
Un aspect lisse peut masquer une surface impropre
Les alliages nickel-fer peuvent être difficiles à couper proprement lorsque l'outil frotte ou repousse la matière. Un bord arraché ou une surface barbouillée mérite attention même si une valeur de rugosité est acceptable. La rugosité décrit certains aspects de la texture de surface ; elle ne certifie pas qu'une portée de scellage est exempte de dommages locaux ou de contamination incrustée.
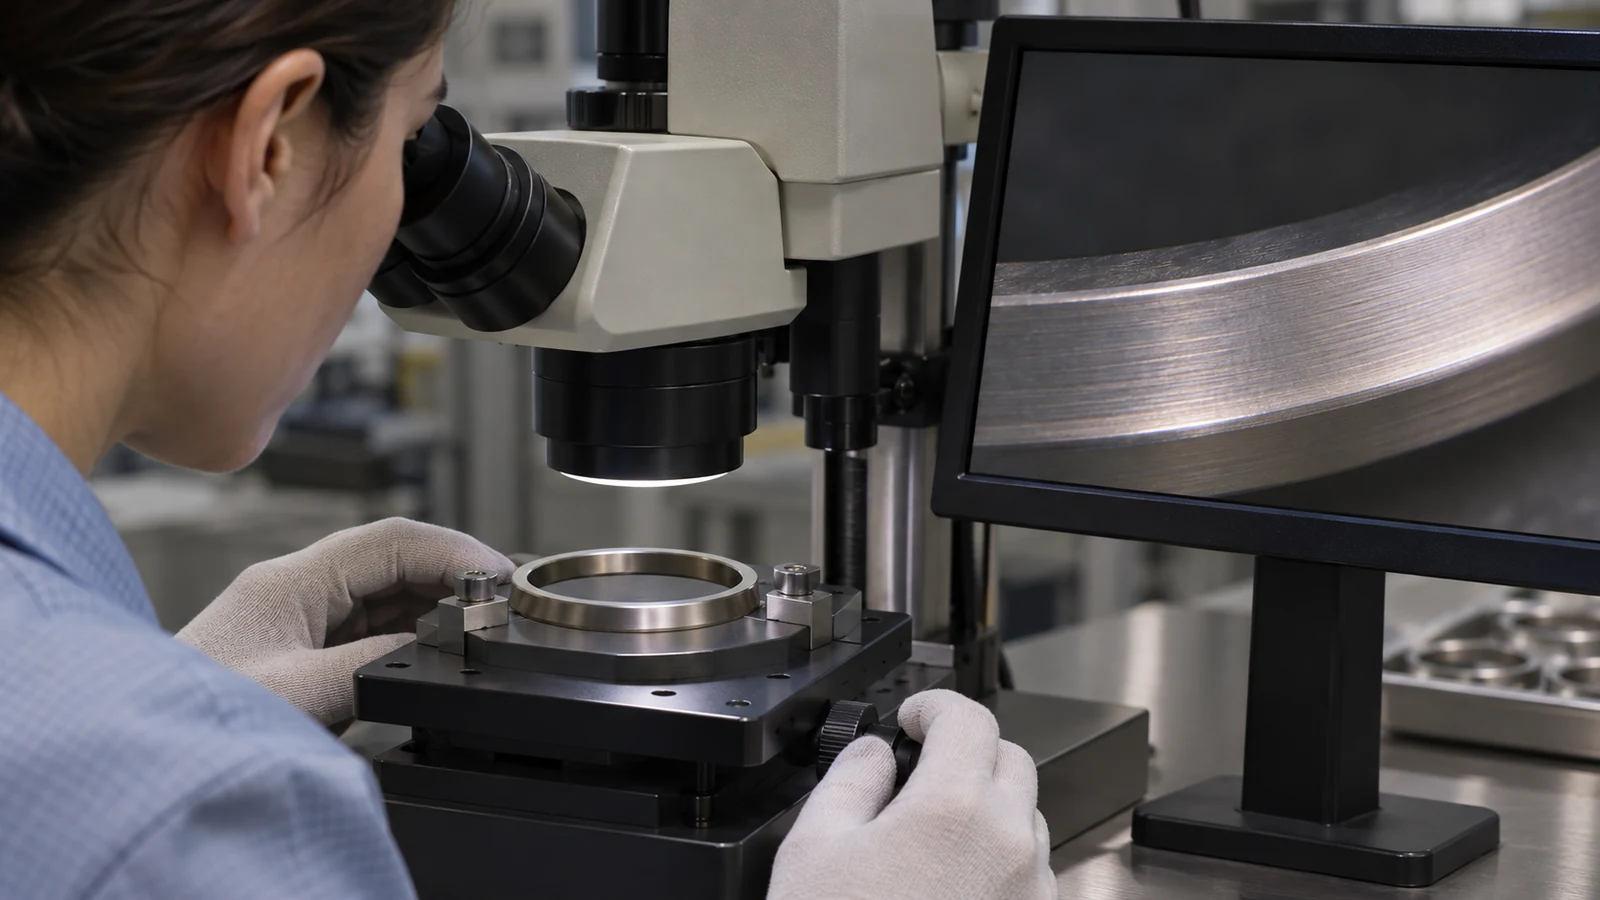
Pour une bague de scellage usinée, inspecter le trajet d'étanchéité continu ainsi que sa largeur et sa planéité. Une rayure localisée traversant ce trajet peut avoir plus d'importance qu'une valeur de rugosité plus élevée sur un diamètre extérieur sans rapport. Le plan doit distinguer les stries d'usinage autorisées, les défauts inacceptables et les surfaces à protéger lors de la manutention ultérieure. Les éléments pertinents options de finition de surface doivent être considérés conjointement avec le procédé de scellage.
Choisir la gamme d'usinage en fonction du maintien et de l'accessibilité
Une bague tournée et un passage fraisé imposent des exigences différentes au maintien en position. Pour une bague, la gamme d'usinage doit identifier comment la pièce est soutenue après que l'alésage a supprimé une grande partie de sa rigidité. Pour un passage, elle doit expliquer comment les petits alésages et les parois minces restent accessibles sans obstruer la face de scellage finale. Ces questions relèvent de la revue de plan, avant la sélection d'un outil.
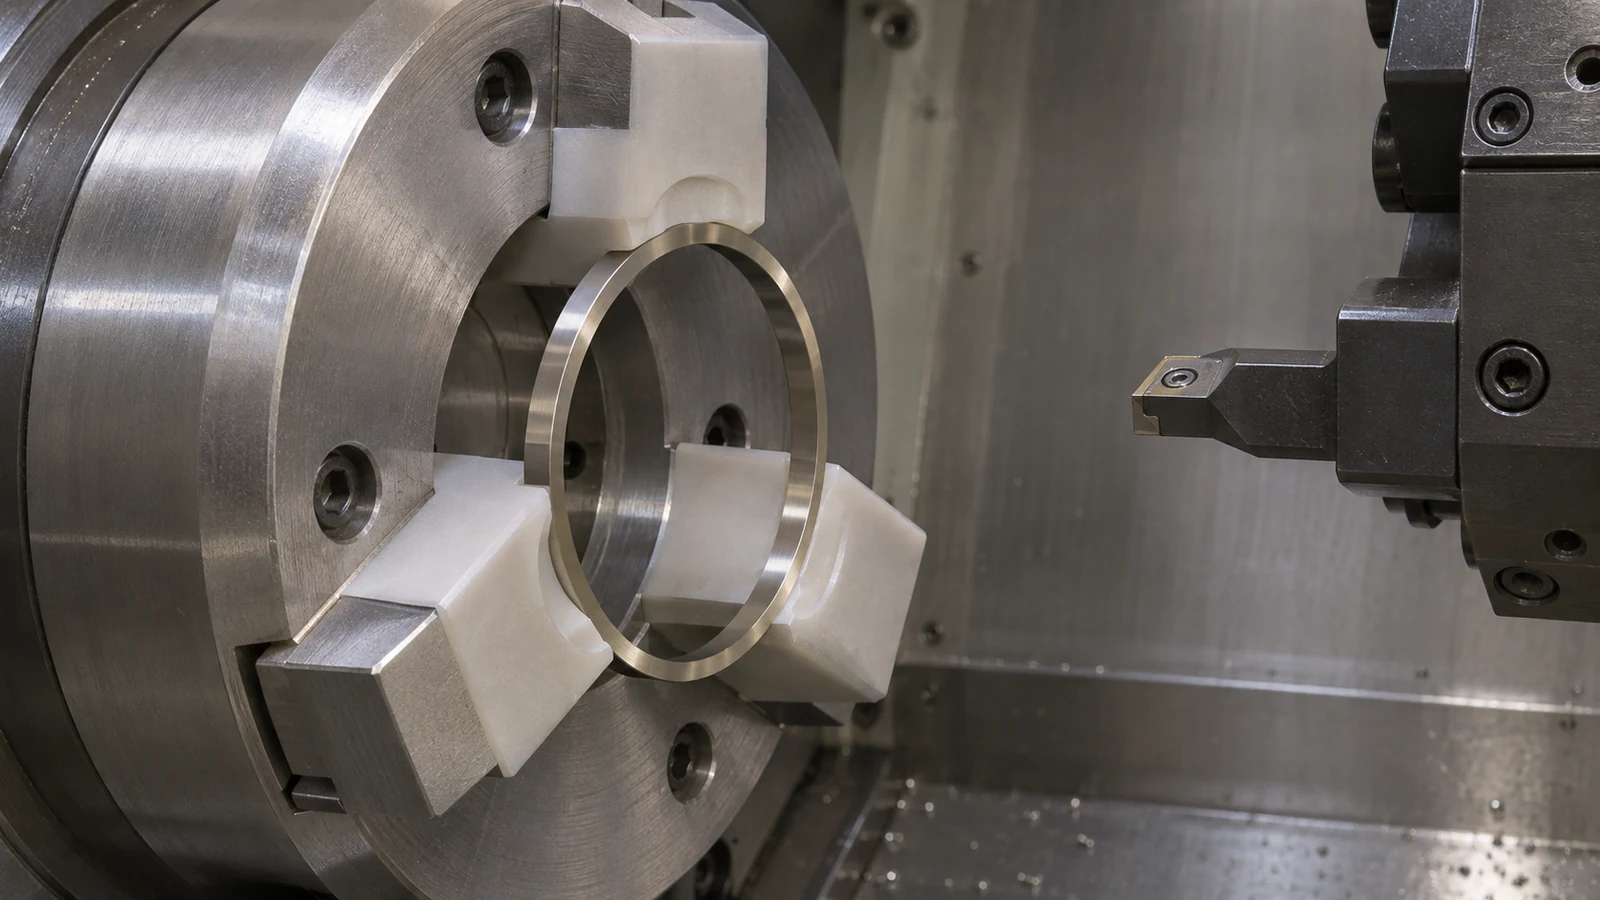
La Gamme de tournage CNC peut maintenir les diamètres associés sur un même montage, tandis que Fraisage CNC donne accès aux caractéristiques non rotationnelles. Sélectionnez l'itinéraire à partir de la géométrie et des relations de référence. La combinaison d'opérations n'est utile que si le montage préserve les caractéristiques qui contrôlent l'assemblage.
La revue de la première pièce doit inclure le composant à l'état libre après sa libération du montage. Une bague d'étanchéité mince qui est ronde sous bridage mais change de forme après retrait nécessite une correction du processus ou une méthode d'acceptation révisée. L'enregistrement du seul résultat sous bridage laisse ce risque masqué.
Convenir de qui prend en charge le nettoyage et la préparation au scellage
Le nettoyage, le traitement thermique, la préparation de l'oxyde et l'étanchéité sont des responsabilités distinctes. Un ordre d'usinage doit préciser lesquelles de ces étapes il inclut et l'état attendu à la livraison. Les recommandations du fournisseur pour le Kovar décrivent les procédures de préparation, mais un exemple publié ne remplace pas le processus d'étanchéité qualifié du propriétaire de l'assemblage.
Précisez si le composant est fourni tel qu'usiné et nettoyé, après un cycle thermique spécifié, ou prêt pour une opération en aval identifiée. Définissez également quelles surfaces doivent rester non revêtues. Une étape de placage ou de polissage choisie pour l'apparence peut modifier l'interface que l'équipe d'étanchéité comptait utiliser.
Évitez une instruction telle que ‘ préparer pour le scellement verre ’ sans spécification de processus de contrôle. Elle ne donne aucun point d'acceptation clair et encourage différents fournisseurs à livrer différents états de surface. Nommez le processus requis, la révision, la partie responsable et les preuves devant accompagner les pièces.
Mettre en place une inspection et une remise avec des règles de manutention
L'enregistrement d'inspection doit identifier les caractéristiques d'étanchéité, les références de référence, les dimensions pertinentes et les contrôles de surface. Lorsqu'un traitement thermique ou un placage suit l'usinage, indiquez quelles dimensions sont acceptées avant cette opération et lesquelles nécessitent une réinspection finale. La revue qualité doit également établir comment les caractéristiques inaccessibles ou délicates seront mesurées.
L'emballage fait partie du même transfert. Séparez les surfaces de contact afin qu'elles ne puissent pas frotter en transit, et identifiez toute restriction de nettoyage ou de manipulation imposée par le processus suivant. Ce sont des exigences à convenir pour le travail, et non des hypothèses sur l'emballage standard d'un fournisseur.
Enfin, gardez l'acceptation d'usinage distincte de la qualification de l'étanchéité assemblée. La conformité dimensionnelle soutient l'assemblage, mais la performance d'étanchéité dépend de la combinaison complète des matériaux et du processus de jonction. Un transfert clairement divisé permet à chaque équipe de vérifier la partie du processus qu'elle contrôle réellement.