
L'anodisation et le thermolaquage peuvent tous deux protéger et colorer l'aluminium, mais ils répondent à des problématiques produit différentes. L'anodisation convertit la surface de l'aluminium et préserve un caractère métallique ; le thermolaquage ajoute un film polymère offrant une plus grande liberté de couleurs et de textures. Le bon choix dépend de l'usure, de l'exposition à la corrosion, du contact électrique, de la couverture des arêtes, de la géométrie, de la tolérance dimensionnelle, de l'apparence, des attentes en matière de réparation et de la constance de production—et non de la finition qui semble la plus haut de gamme.
La décision de finition en 60 secondes
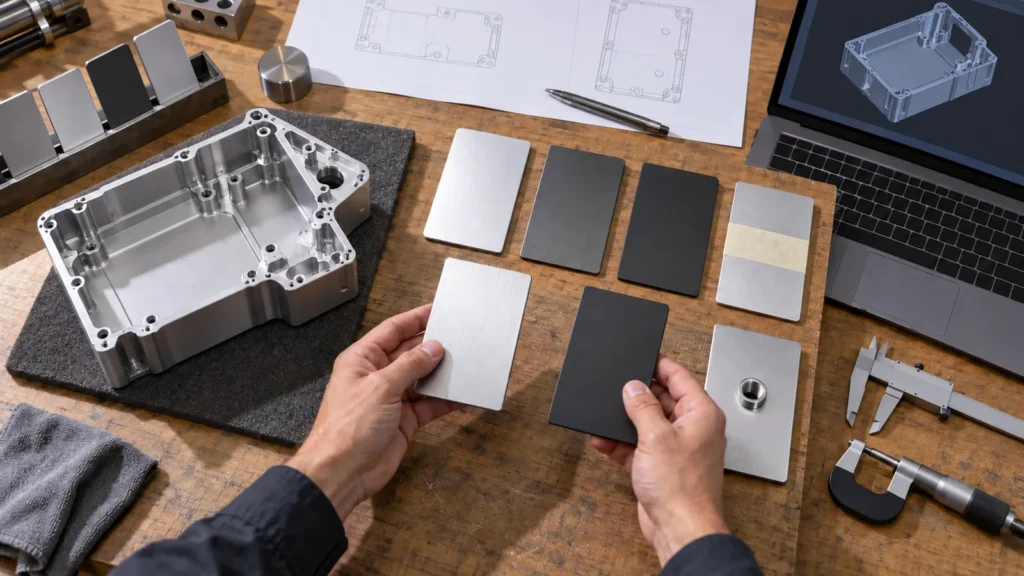
| Si la conception a principalement besoin de… | Commencez l'examen par… | Vérifiez ensuite… |
|---|---|---|
| Apparence métallique et surface intégrée | l'anodisation | Réaction de l'alliage, gamme de couleurs, masquage et dimensions finies |
| Couleur opaque, choix de texture et large couverture visuelle | Thermolaquage | Accumulation de film, couverture des creux, comportement sur les arêtes et compatibilité de cuisson |
| Ajustements serrés, filetages, points de mise à la terre ou faces d'étanchéité | Ni l'un ni l'autre par défaut | Plan de masquage, tolérance et état d'inspection final |
| Un environnement extérieur ou chimique spécifique | Examen de l'application | Prétraitement, spécification, exposition, maintenance et méthode d'essai |
La fiche d'évaluation révèle également une erreur d'achat importante : comparer des noms de procédés génériques au lieu de spécifications complètes. “ Anodisation noire ” peut désigner différentes préparations, traitements, colmatages et attentes visuelles. “ Revêtement en poudre noir ” peut varier en chimie, brillance, texture, épaisseur cible et prétraitement. Les comparaisons de devis ne sont pertinentes que lorsque les fournisseurs chiffrent le même état fini.
Un assemblage multimatériaux ajoute une couche supplémentaire. Les fixations, inserts, adhésifs, joints, dissipateurs thermiques et matériels de mise à la terre peuvent réagir différemment à la finition choisie. Vérifiez le contact galvanique, la température de cuisson, les interfaces masquées, les surfaces de collage et la séquence d'assemblage avant de valider la note de revêtement.
Il s'agit d'un outil de présélection, et non d'un substitut au plan. La finition doit toujours correspondre à l'alliage, aux conditions de service, à l'objectif cosmétique et au plan d'acceptation. Pour une vue plus large des traitements disponibles, commencez par le guide des finitions de surface en usinage CNC.
L'un modifie la surface ; l'autre la recouvre
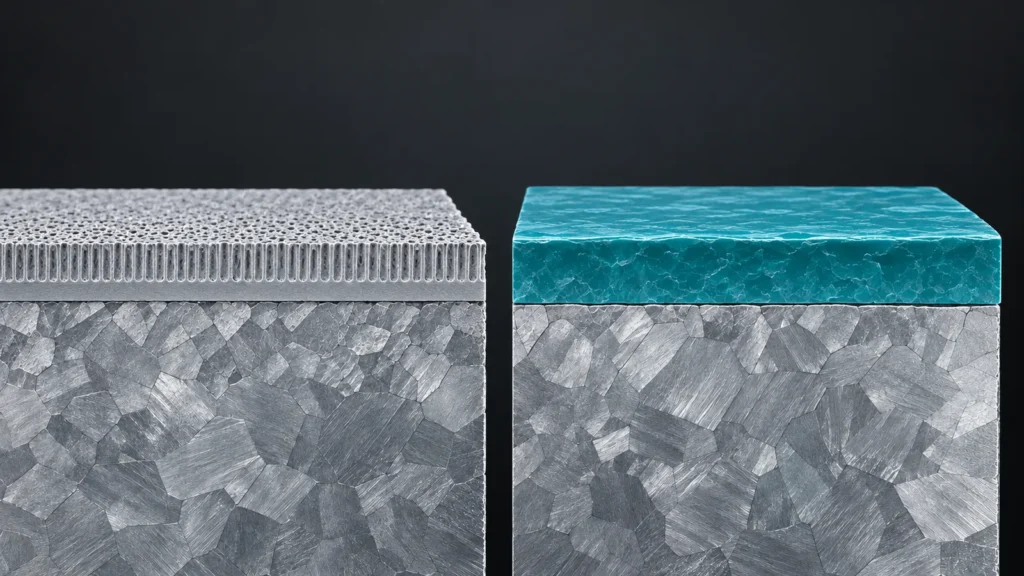
L'anodisation est un procédé de conversion électrochimique pour l'aluminium. L'oxyde résultant est associé à la surface de base, et l'aspect final continue de révéler des aspects du métal et de sa préparation. Les marques d'usinage, la texture de sablage, les variations d'alliage et la géométrie locale peuvent rester visuellement pertinentes.
Le revêtement en poudre applique une poudre chargée et la durcit en un film organique continu. Le film peut masquer certaines variations visuelles mineures et créer des couleurs opaques, des niveaux de brillance et des textures. Il crée également une accumulation d'épaisseur plus évidente, ce qui importe au niveau des filetages, alésages, bords d'appui, détails gravés et assemblages à jeu serré.
Ne demandez pas seulement : “ Quelle finition est la plus durable ? ” Demandez : “ Quel défaillance cherchons-nous à prévenir — corrosion, abrasion, décoloration, écaillage, mauvaise adhérence, isolation électrique ou incohérence cosmétique ? ”
Anodisation vs revêtement en poudre : fiche d'évaluation technique
| Facteur de décision | l'anodisation | Thermolaquage |
|---|---|---|
| Caractère visuel | Métallique, la préparation de surface reste influente | Film opaque avec de nombreuses options de couleur et de texture |
| Effet dimensionnel | Doit être vérifié au niveau des ajustements, des filetages, des alésages et des contacts | L'accumulation de film est généralement plus marquée et peut combler les petits détails |
| Bords et renfoncements | La géométrie et le champ électrique influent sur l'uniformité | Les effets de cage de Faraday et la couverture des bords nécessitent une attention particulière au processus |
| Comportement électrique | L'oxyde est électriquement isolant ; les contacts peuvent nécessiter un masquage | Le film polymère est isolant ; les emplacements de mise à la terre nécessitent un plan |
| Dommages et réparation | La réparation cosmétique locale peut être difficile à fondre | Le retouching peut être possible, mais la correspondance de la texture et du durcissement n'est pas automatique |
| Aspect avant finition | Très visible dans le résultat final | Partiellement masqué, mais les défauts et la contamination peuvent encore affecter le film |
La géométrie peut primer sur le choix de la couleur
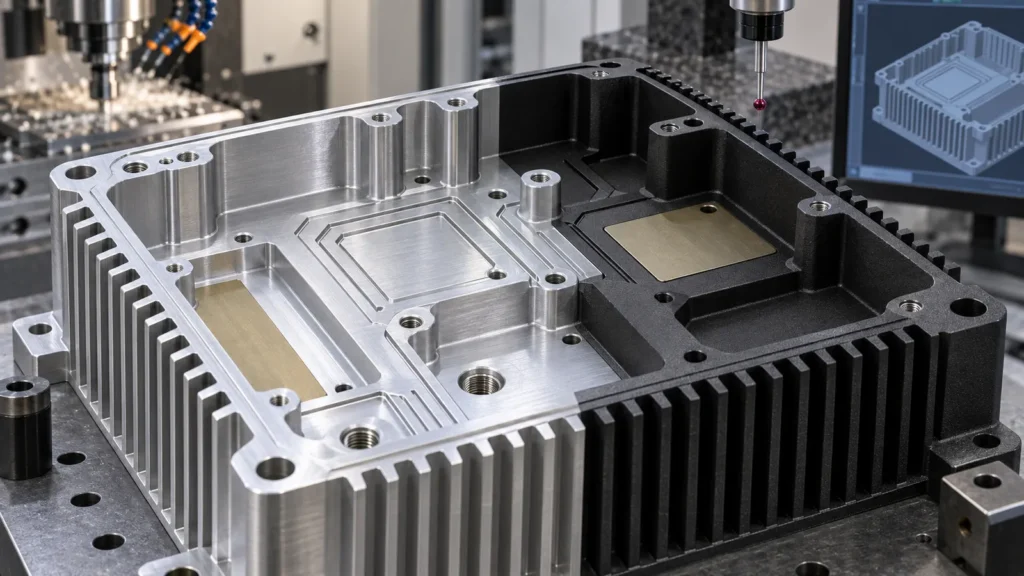
Une finition qui semble idéale sur un panneau échantillon plat peut se comporter différemment sur un boîtier usiné. Les poches profondes, les trous borgnes, les arêtes vives, les ailettes de refroidissement, les fentes étroites, les filetages fins, les étiquettes gravées et les bossages d'appui créent des défis de traitement locaux.
La gestion thermique mérite une attention particulière. Un boîtier peut nécessiter des pastilles de contact nues sous un composant générant de la chaleur, tandis que l'extérieur visible reçoit une finition colorée. Le masquage crée des limites, et ces limites nécessitent une tolérance de position lorsqu'elles s'approchent des joints, des fixations, des chemins conducteurs ou des bords visibles. Placez la limite sur le dessin plutôt que de la laisser à l'interprétation de l'atelier.
Là où l'anodisation nécessite une attention particulière
- La couleur peut réagir différemment selon l'alliage, le revenu, les soudures, les caractéristiques de fonderie et la préparation de surface.
- Les points de contact électrique, les interfaces filetées et les ajustements critiques peuvent nécessiter un masquage.
- Les zones usinées et sablées peuvent absorber la lumière différemment même lorsqu'elles sont traitées ensemble.
- Les emplacements de montage sur rack doivent être convenus lorsque les surfaces esthétiques sont étroitement contrôlées.
Là où le revêtement en poudre nécessite une attention particulière
- L'accumulation de revêtement peut interférer avec la quincaillerie, les alésages, les charnières, les éléments coulissants et les ajustements de bords.
- Les renfoncements et les angles internes peuvent recevoir un dépôt moins uniforme.
- Les arêtes vives peuvent être plus difficiles à couvrir de manière constante que les grandes faces.
- Les textes fins, le moletage et les petits éléments de drainage peuvent perdre leur définition.
Les pages de JUCHENG pour des pièces usinées anodisées et pièces CNC avec revêtement en poudre fournir un contexte spécifique au procédé. Utilisez-les pour identifier les questions, puis inscrivez les exigences réelles de masquage et d'acceptation du projet sur la RFQ.
Maîtrisez l'apparence par zones, pas par adjectifs
“ Noir premium ”, “ mat satiné ” et “ finition parfaite ” ne sont pas des critères d'acceptation mesurables. Divisez la pièce en zones d'apparence. Un panneau frontal peut n'autoriser aucune rayure évidente sous un éclairage convenu, tandis qu'une cavité interne peut tolérer des marques de support ou une variation de couleur. Les faces cachées, les bords coupés, les trous bouchés et les surfaces d'appui peuvent suivre des règles différentes.
Pour les programmes sensibles à la couleur, définissez la référence de couleur, la cible de brillance ou de texture, la distance d'observation, l'éclairage, et si un échantillon physique approuvé pilote la production. Décidez également si les pièces de lots différents doivent correspondre entre elles ou seulement correspondre à la référence dans une tolérance convenue. La cohérence de l'alliage et du prétraitement est particulièrement importante lorsque des composants anodisés sont côte à côte.
Bonnes données cosmétiques
Zones marquées, échantillon approuvé, référence de couleur, attente de brillance ou de texture, conditions d'observation et limites de défauts.
Données cosmétiques risquées
Une image de site web, un nom de couleur générique, “ aucune variation ” ou une demande de finition sans identification de l'alliage de base et de la préparation.
La réussite d'un prototype ne garantit pas la cohérence des lots
Un prototype établit la faisabilité, mais la production ajoute la variation de matériau d'un lot à l'autre, la densité de chargement sur supports, le contrôle du prétraitement, la charge de cuisson, la manutention, l'emballage et les décisions d'échantillonnage. La finition doit être examinée dans le cadre de la gamme de fabrication, et non achetée comme une étape finale isolée.
- Figer le matériau de base, l'état de l'alliage et le procédé de préparation visible.
- Confirmer que le plan identifie le masquage et les dimensions applicables après finition.
- Approuver un échantillon représentatif sur une géométrie destinée à la production lorsque l'apparence est critique.
- Définir l'inspection par zone : couleur, brillance, texture, couverture, adhérence, dommages et dimensions.
- Spécifiez un emballage qui empêche le frottement entre pièces sur les faces visibles.
- Consignez toute dérogation approuvée afin que les lots ultérieurs soient jugés selon le même standard.
Un plan de contrôle documenté est particulièrement utile lorsque plusieurs caractéristiques de finition interagissent. Consultez les informations du site relatives à la gestion de la qualité et à l'inspection lorsque votre demande de devis exige des rapports, des échantillons ou des enregistrements d'acceptation définis.
L'emballage fait partie de ce plan de contrôle. Les pièces thermolaquées peuvent s'écailler ou frotter aux angles ; les faces anodisées peuvent présenter des rayures, des marques de pression ou des contrastes de couleur là où les composants se touchent. Les séparateurs, le film protecteur, des gants propres et l'orientation pendant le transport peuvent déterminer si une finition par ailleurs conforme arrive à l'assemblage dans un état acceptable.
Rédigez un cahier des charges de finition que le fournisseur peut chiffrer
Envoyez le modèle 3D et le plan accompagnés de l'alliage de base, de la quantité, de l'environnement de service, de la spécification de finition, de la référence de couleur ou de texture, des zones cosmétiques, du plan de masquage, des dimensions critiques après finition, des exigences d'essai et des attentes en matière d'emballage. Si le choix entre anodisation et thermolaquage n'est pas encore arrêté, indiquez quels résultats comptent le plus et quels compromis sont acceptables.
Le fournisseur peut alors comparer les procédés au regard de la pièce réelle : anodisation pour une surface métallique intégrée, thermolaquage pour un film protecteur opaque, ou un autre traitement si aucun des deux ne correspond aux exigences d'exposition et d'interface. Cette décision est plus fiable que de choisir sur un nuancier de finitions sans le modèle.
Quatre questions pratiques avant validation
Quelle finition est la meilleure pour les pièces en aluminium filetées ?
Aucune n'est universellement meilleure. La classe de filetage, l'engagement, le contact électrique, l'exposition à la corrosion, l'épaisseur du revêtement et le masquage déterminent la réponse. Précisez si le filetage doit rester nu, être repassé après traitement ou être dimensionné pour l'état fini.
Le thermolaquage peut-il masquer les marques d'usinage ?
Il peut réduire la visibilité des légères variations, en particulier avec des films texturés, mais il ne masquera pas de manière fiable les marques d'outil profondes, les bosses, les bavures, la contamination ou une mauvaise préparation des bords. Le substrat doit toujours présenter un état avant revêtement convenu.
L'anodisation et le thermolaquage peuvent-ils utiliser la même référence de couleur ?
Ils peuvent viser une famille visuelle similaire, mais les procédés interagissent différemment avec la lumière. La couleur anodisée conserve l'influence du substrat métallique ; la poudre forme un film opaque. Validez des échantillons spécifiques à chaque procédé plutôt que de supposer qu'une seule pastille de couleur sera identique sur les deux.
Lequel est le moins cher ?
Le coût total dépend du type, de la couleur, de la quantité, de la taille de la pièce, du masquage, de la préparation de surface, du contrôle, du risque de rebut et de l'emballage. Un prix de finition plus bas peut être compensé par une surépaisseur d'usinage plus importante ou des reprises d'assemblage. Comparez l'ensemble du circuit de production.