
Eloxieren und Pulverbeschichten können Aluminium sowohl schützen als auch einfärben, doch sie lösen unterschiedliche Produktprobleme. Beim Eloxieren wird die Aluminiumoberfläche umgewandelt und ein metallischer Charakter bewahrt; die Pulverbeschichtung fügt einen Polymerfilm mit größerer Farb- und Texturfreiheit hinzu. Die richtige Wahl hängt von Verschleiß, Korrosionsbelastung, elektrischem Kontakt, Kantenabdeckung, Geometrie, Maßtoleranz, Aussehen, Reparaturerwartungen und Produktionskonsistenz ab – nicht davon, welche Oberfläche hochwertiger klingt.
Die 60-Sekunden-Entscheidung zur Oberfläche
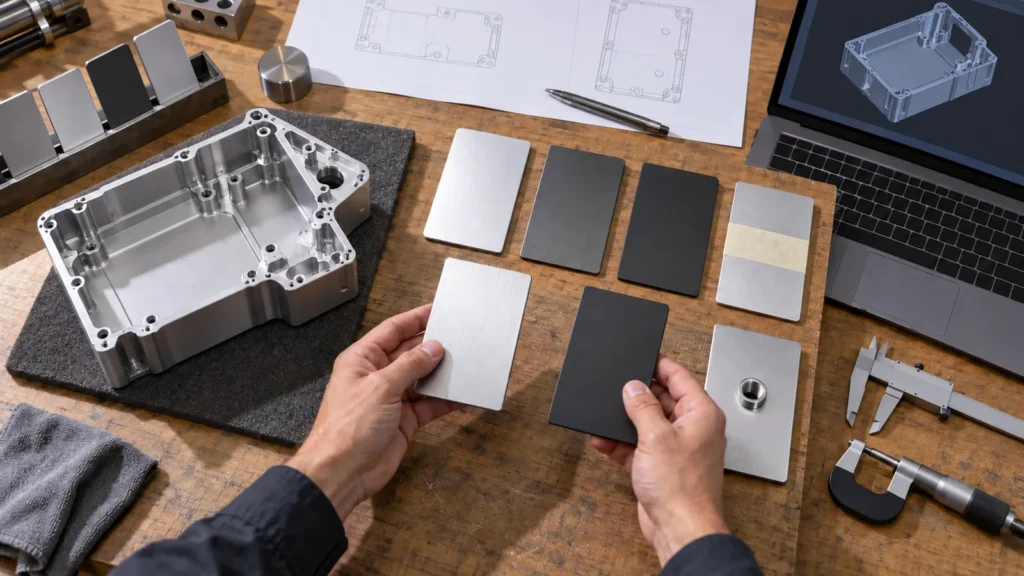
Die Scorecard deckt außerdem einen wichtigen Beschaffungsfehler auf: den Vergleich generischer Prozessnamen statt vollständiger Spezifikationen. “Schwarz eloxiert” kann sich auf unterschiedliche Vorbereitung, Behandlung, Versiegelung und optische Erwartungen beziehen. “Schwarz pulverbeschichtet” kann in Chemie, Glanz, Textur, Schichtdickenziel und Vorbehandlung variieren. Angebotsvergleiche sind nur aussagekräftig, wenn Lieferanten denselben Endzustand bepreisen.
Eine Baugruppe aus gemischten Werkstoffen fügt eine weitere Ebene hinzu. Befestigungselemente, Einsätze, Klebstoffe, Dichtungen, Kühlkörper und Erdungshardware können unterschiedlich auf die gewählte Oberfläche reagieren. Prüfen Sie galvanischen Kontakt, Aushärtungstemperatur, maskierte Schnittstellen, Klebflächen und Montagereihenfolge, bevor Sie die Beschichtungsangabe freigeben.
Dies ist ein Screening-Werkzeug, kein Ersatz für die Zeichnung. Die Oberfläche muss weiterhin zur Legierung, den Einsatzbedingungen, dem optischen Ziel und dem Abnahmeprüfplan passen. Für einen breiteren Überblick über verfügbare Behandlungen beginnen Sie mit dem Leitfaden zu CNC-Bearbeitungsoberflächen.
Eines verändert die Oberfläche; eines bedeckt sie
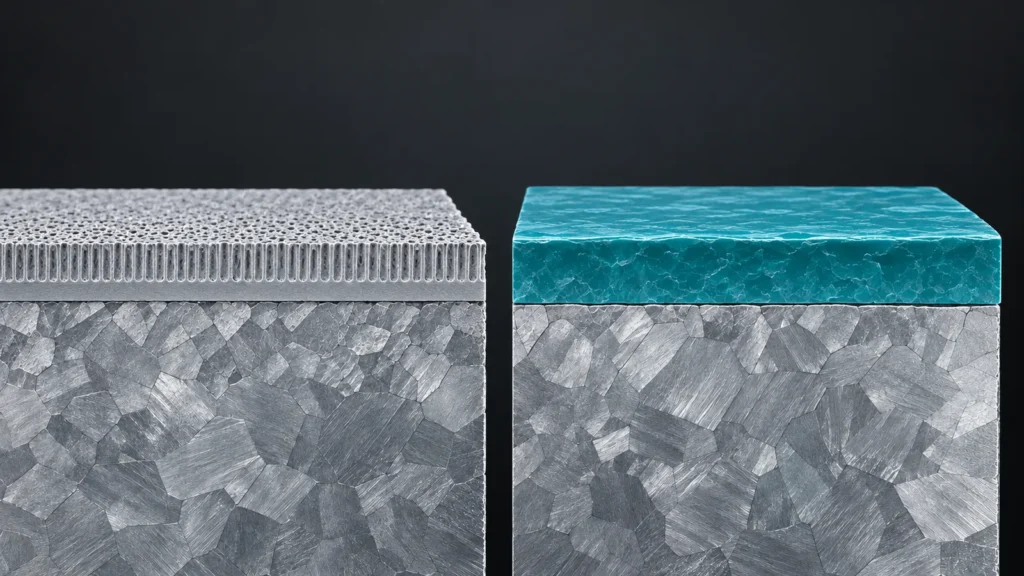
Pulverbeschichten trägt geladenes Pulver auf und härtet es zu einem durchgehenden organischen Film aus. Der Film kann einige geringfügige visuelle Abweichungen verbergen und deckende Farben, Glanzgrade und Texturen erzeugen. Er erzeugt außerdem einen deutlicheren Dickenaufbau, was bei Gewindemerkmalen, Bohrungen, Passkanten, gravierten Details und Baugruppen mit engen Toleranzen wichtig ist.
Fragen Sie nicht nur: “Welche Oberfläche ist haltbarer?” Fragen Sie: “Welchen Ausfall verhindern wir – Korrosion, Abrieb, Verblassen, Abplatzen, schlechte Haftung, elektrische Isolierung oder optische Inkonsistenz?”
Eloxieren vs. Pulverbeschichten: Engineering-Scorecard
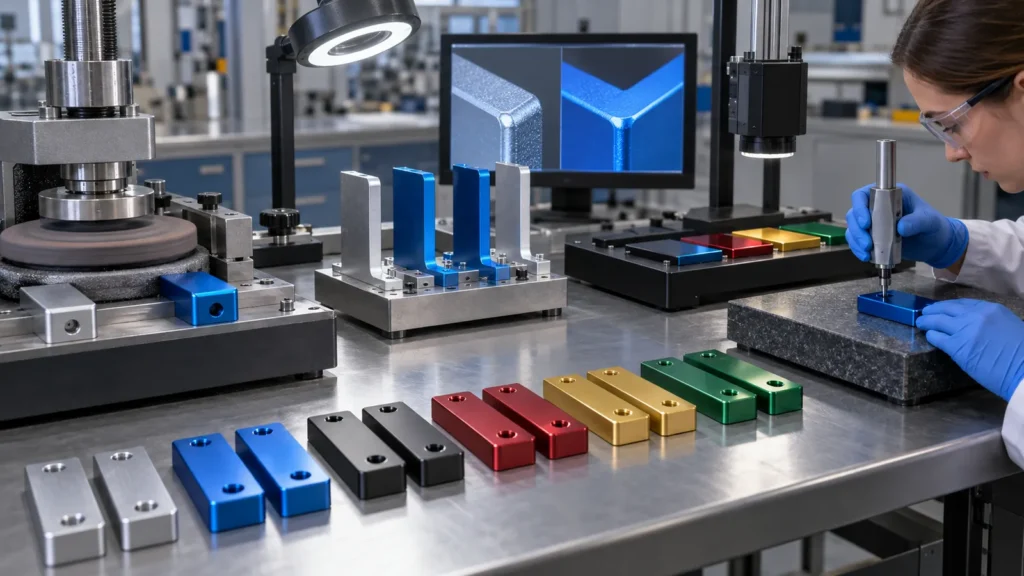
Die Geometrie kann die Farbwahl überstimmen
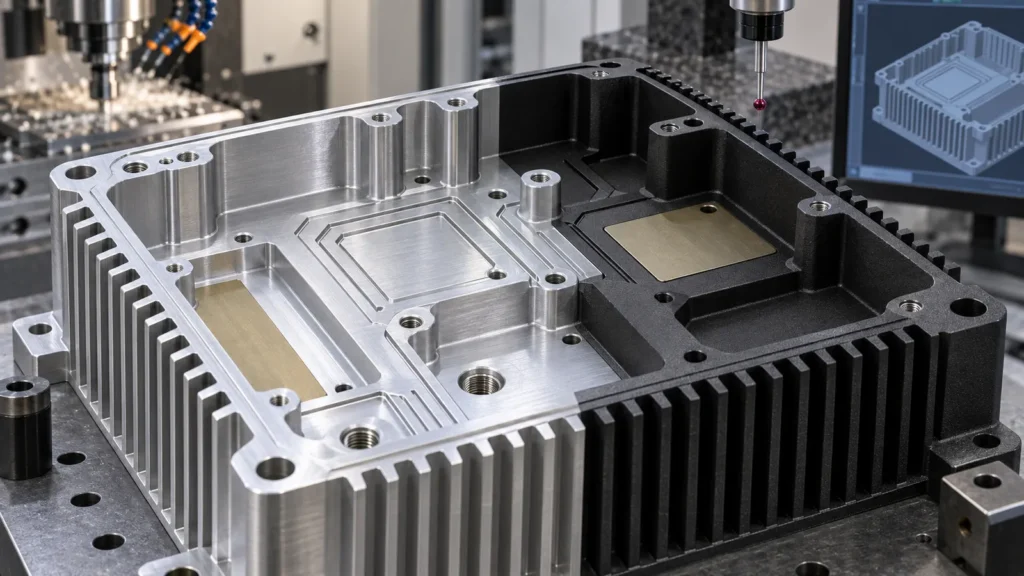
Dem Wärmemanagement gilt besondere Aufmerksamkeit. Ein Gehäuse benötigt möglicherweise blanke Kontaktflächen unter einem wärmeerzeugenden Bauteil, während die sichtbare Außenseite eine farbige Oberfläche erhält. Maskierungen erzeugen Grenzen, und diese Grenzen benötigen eine Lagetoleranz, wenn sie sich Dichtungen, Befestigungselementen, leitfähigen Pfaden oder sichtbaren Kanten nähern. Legen Sie die Grenze in der Zeichnung fest, anstatt sie der Interpretation in der Werkstatt zu überlassen.
Wo Eloxieren Aufmerksamkeit erfordert
- Farbe kann auf Legierung, Zustand, Schweißnähte, Gussmerkmale und Oberflächenvorbereitung unterschiedlich reagieren.
- Elektrische Kontaktpunkte, Gewindeschnittstellen und kritische Passungen müssen möglicherweise maskiert werden.
- Bearbeitete und gestrahlte Bereiche können Licht unterschiedlich absorbieren, selbst wenn sie gemeinsam verarbeitet werden.
- Aufsteckplätze sollten dort vereinbart werden, wo Sichtflächen streng kontrolliert werden.
Wo Pulverbeschichtung Aufmerksamkeit erfordert
- Schichtaufbau kann mit Beschlägen, Bohrungen, Scharnieren, Gleitfunktionen und Kantenpassungen interferieren.
- Vertiefungen und Innencken können eine weniger gleichmäßige Abscheidung erhalten.
- Scharfe Kanten können schwieriger gleichmäßig zu beschichten sein als breite Flächen.
- Feiner Text, Rändelungen und kleine Entwässerungsmerkmale können an Kontur verlieren.
JUCHENGs Seiten für eloxierte Bearbeitungsteile und CNC-Teile mit Pulverbeschichtung prozessspezifischen Kontext bereitstellen. Nutzen Sie sie, um Fragen zu identifizieren, und legen Sie dann die tatsächlichen Maskierungs- und Abnahmeanforderungen des Projekts in der Anfrage fest.
Erscheinungsbild mit Zonen steuern, nicht mit Adjektiven
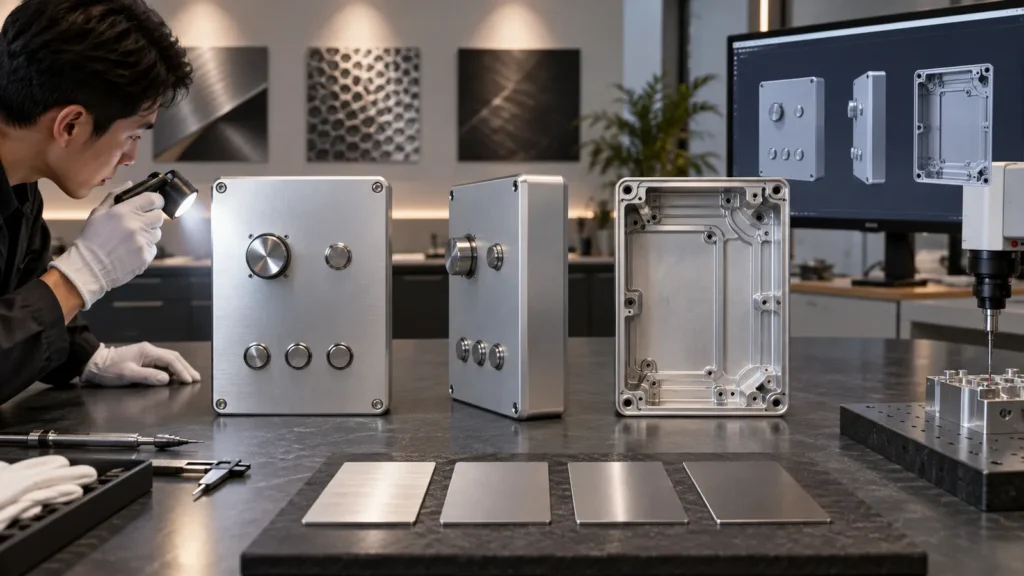
Definieren Sie bei farbempfindlichen Programmen die Farbreferenz, das Glanz- oder Texturziel, den Betrachtungsabstand, die Beleuchtung und ob ein freigegebenes physisches Muster die Produktion steuert. Entscheiden Sie außerdem, ob Teile aus verschiedenen Chargen zueinander passen müssen oder nur innerhalb einer vereinbarten Toleranz mit der Referenz übereinstimmen müssen. Die Konsistenz von Legierung und Vorbehandlung ist besonders wichtig, wenn eloxierte Komponenten nebeneinander liegen.
Gute kosmetische Vorgaben
Markierte Zonen, freigegebenes Muster, Farbreferenz, Glanz- oder Texturerwartung, Betrachtungsbedingungen und Fehlergrenzen.
Riskante kosmetische Vorgaben
Ein Website-Bild, eine allgemeine Farbbezeichnung, “keine Abweichung” oder eine Oberflächenanforderung ohne Angabe der Basislegierung und der Vorbereitung.
Prototyperfolg garantiert keine Chargenkonsistenz
- Den Grundwerkstoff, den Legierungszustand und den sichtbaren Vorbereitungsprozess fixieren.
- Bestätigen, dass die Zeichnung die Maskierung und die nach der Oberflächenbehandlung geltenden Maße angibt.
- Ein repräsentatives Muster an produktionsnaher Geometrie freigeben, wenn das Erscheinungsbild kritisch ist.
- Die Prüfung nach Zone definieren: Farbe, Glanz, Textur, Deckung, Haftung, Beschädigung und Maße.
- Geben Sie eine Verpackung an, die ein Aneinanderreiben der Teile an sichtbaren Flächen verhindert.
- Dokumentieren Sie jede genehmigte Abweichung, damit spätere Lose nach demselben Maßstab beurteilt werden.
Ein dokumentierter Kontrollplan ist besonders nützlich, wenn mehrere Oberflächeneigenschaften zusammenwirken. Prüfen Sie die Qualitätsmanagement- und Inspektions Informationen der Website, wenn Ihre Anfrage Berichte, Muster oder definierte Abnahmeprotokolle erfordert.
Die Verpackung gehört in diesen Kontrollplan. Pulverbeschichtete Teile können an Kanten abplatzen oder scheuern; eloxierte Flächen können Kratzer, Druckstellen oder Farbkontraste zeigen, wo Komponenten einander berühren. Trennlagen, Schutzfolie, saubere Handschuhe und die Ausrichtung während des Transports können darüber entscheiden, ob eine ansonsten maßhaltige Oberfläche in akzeptablem Zustand die Montage erreicht.
Erstellen Sie ein Oberflächen-Briefing, das der Lieferant kalkulieren kann
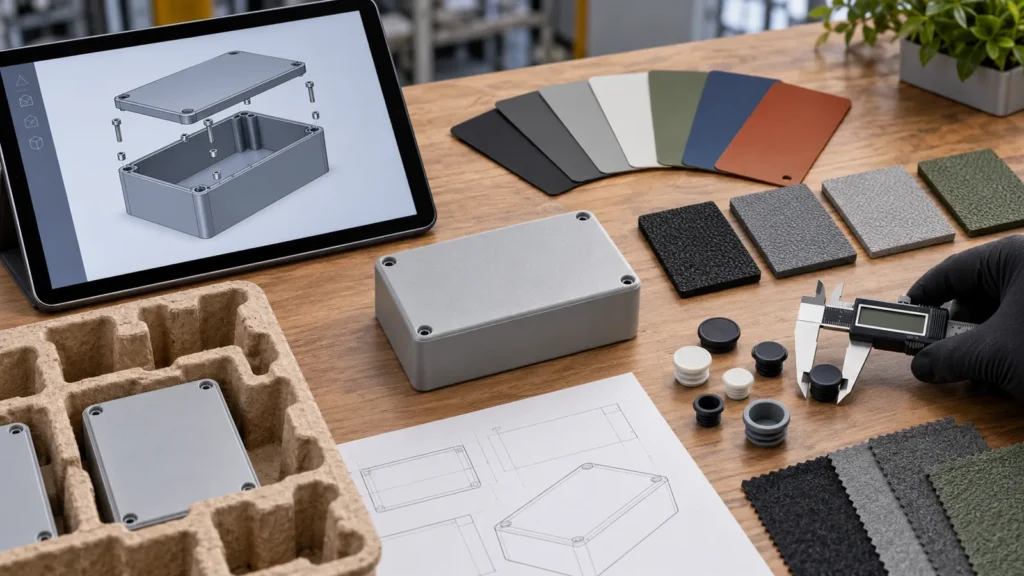
Der Lieferant kann dann die Verfahren mit dem tatsächlichen Teil vergleichen: Eloxieren für eine integrierte metallische Oberfläche, Pulverbeschichten für einen opaken Schutzfilm oder eine andere Behandlung, wenn keines von beiden den Anforderungen an Exposition und Schnittstelle entspricht. Diese Entscheidung ist zuverlässiger als die Auswahl anhand einer Oberflächentabelle ohne das Modell.
Vier praktische Fragen vor der Freigabe
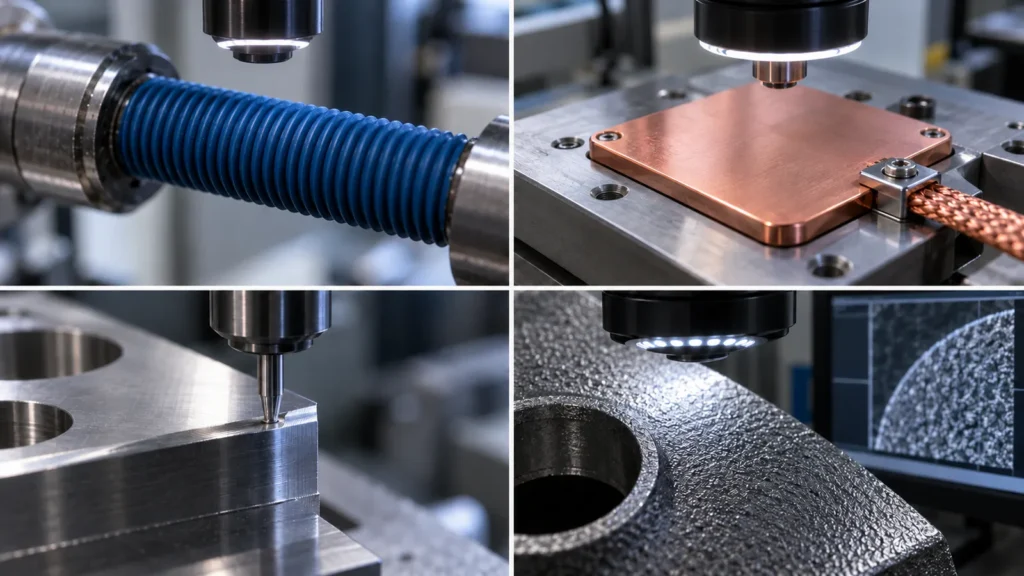
Keine ist universell besser. Gewindeklasse, Einschraubtiefe, elektrischer Kontakt, Korrosionsbelastung, Schichtaufbau und Maskierung bestimmen die Antwort. Stellen Sie fest, ob das Gewinde blank bleiben, nach der Bearbeitung nachgeschnitten oder für den fertigen Zustand bemessen werden muss.
Kann Pulverbeschichten Bearbeitungsspuren verbergen?
Es kann die visuelle Auffälligkeit geringfügiger Abweichungen verringern, insbesondere bei strukturierten Filmen, aber es wird tiefe Werkzeugspuren, Dellen, Grate, Verunreinigungen oder eine schlechte Kantenvorbereitung nicht zuverlässig verbergen. Das Substrat benötigt weiterhin einen vereinbarten Zustand vor der Beschichtung.
Können Eloxieren und Pulverbeschichten denselben Farbstandard verwenden?
They can target a similar visual family, but the processes interact with light differently. Anodized color retains a metallic substrate influence; powder is an opaque film. Approve process-specific samples rather than assuming one color chip will look identical on both.
Which one is cheaper?
Total cost depends on type, color, quantity, part size, masking, surface preparation, inspection, rejection risk, and packaging. A lower finishing price can be offset by more machining allowance or assembly rework. Compare the complete production route.