
El anodizado y el recubrimiento en polvo pueden proteger y dar color al aluminio, pero resuelven problemas de producto diferentes. El anodizado convierte la superficie del aluminio y conserva un carácter metálico; el recubrimiento en polvo añade una película de polímero con mayor libertad de color y textura. La elección correcta depende del desgaste, la exposición a la corrosión, el contacto eléctrico, la cobertura de bordes, la geometría, el margen dimensional, la apariencia, las expectativas de reparación y la consistencia de producción, no de cuál acabado suena más premium.
La decisión de acabado en 60 segundos
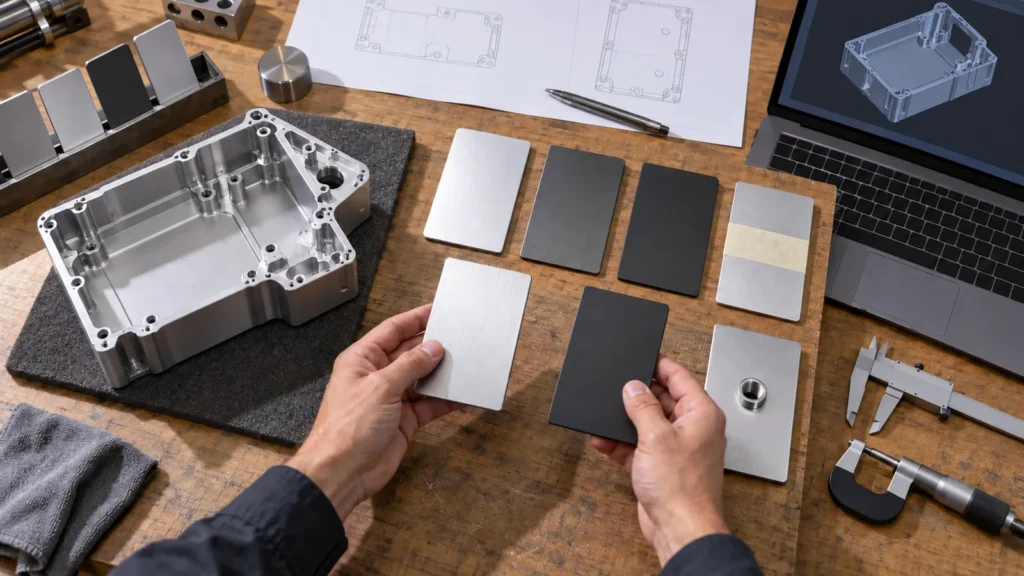
La tarjeta de puntuación también expone un error de compra importante: comparar nombres de procesos genéricos en lugar de especificaciones completas. “Anodizado negro” puede referirse a diferentes expectativas de preparación, tratamiento, sellado y aspecto visual. “Recubrimiento en polvo negro” puede variar en química, brillo, textura, espesor objetivo y pretratamiento. Las comparaciones de cotizaciones solo son significativas cuando los proveedores cotizan la misma condición acabada.
Un ensamblaje de materiales mixtos añade otra capa. Los sujetadores, insertos, adhesivos, juntas, disipadores de calor y herrajes de puesta a tierra pueden responder de manera diferente al acabado seleccionado. Revise el contacto galvánico, la temperatura de curado, las interfaces enmascaradas, las superficies de unión y la secuencia de ensamblaje antes de emitir la nota de recubrimiento.
Esta es una herramienta de cribado, no un sustituto del plano. El acabado aún debe coincidir con la aleación, las condiciones de servicio, el objetivo cosmético y el plan de aceptación. Para una visión más amplia de los tratamientos disponibles, comience con la Guía de acabados superficiales de mecanizado CNC.
Uno cambia la superficie; el otro la cubre
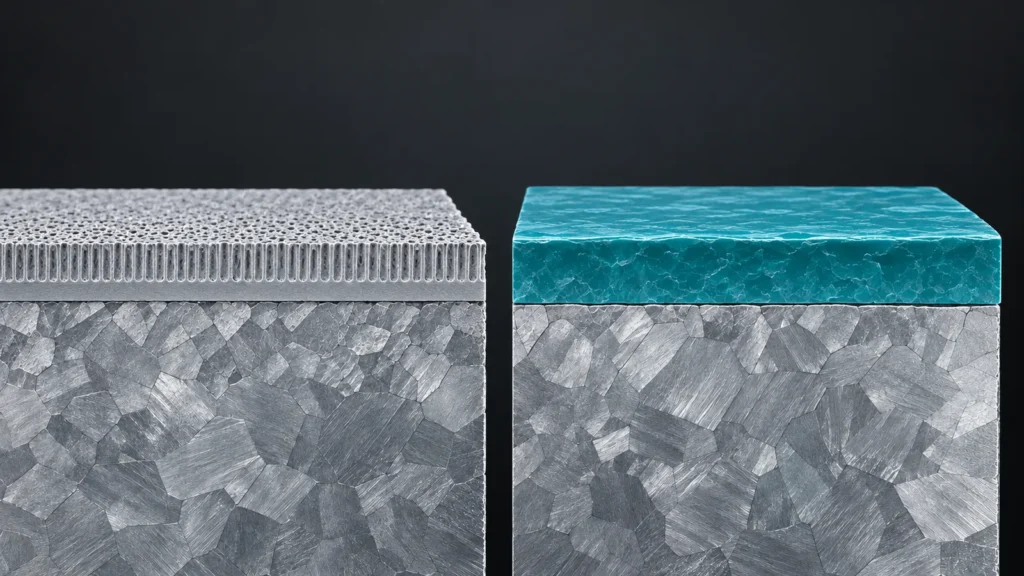
El recubrimiento en polvo aplica polvo cargado y lo cura en una película orgánica continua. La película puede ocultar alguna variación visual menor y crear colores opacos, niveles de brillo y texturas. También crea una acumulación de espesor más evidente, lo que importa en elementos roscados, taladros, bordes de acoplamiento, detalles grabados y ensamblajes de holgura ajustada.
No pregunte solo: “¿Qué acabado es más duradero?”. Pregunte: “¿Qué fallo estamos previniendo: corrosión, abrasión, decoloración, desconchado, mala adherencia, aislamiento eléctrico o inconsistencia cosmética?”.”
Anodizado vs recubrimiento en polvo: tarjeta de puntuación de ingeniería
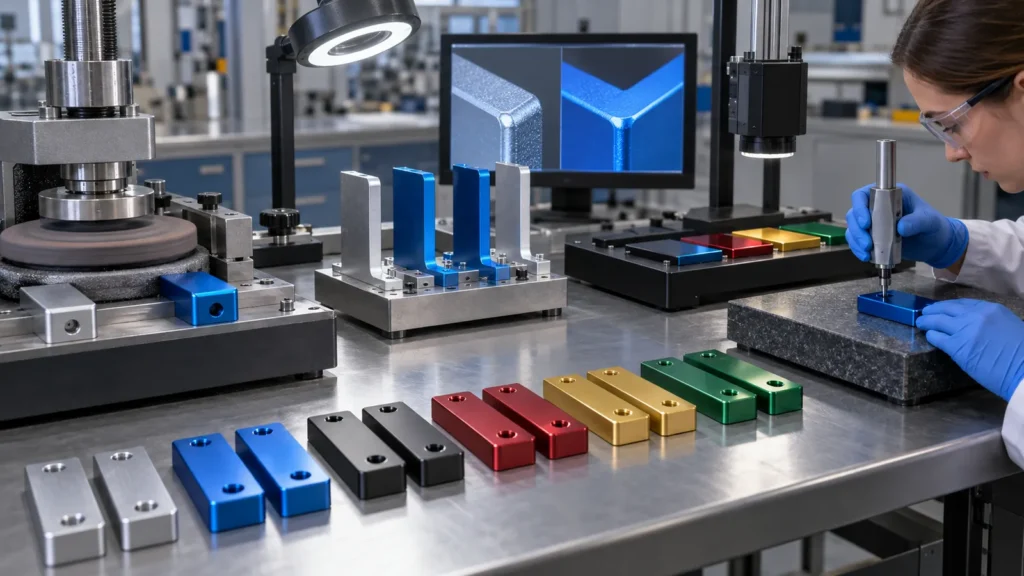
La geometría puede anular la elección del color
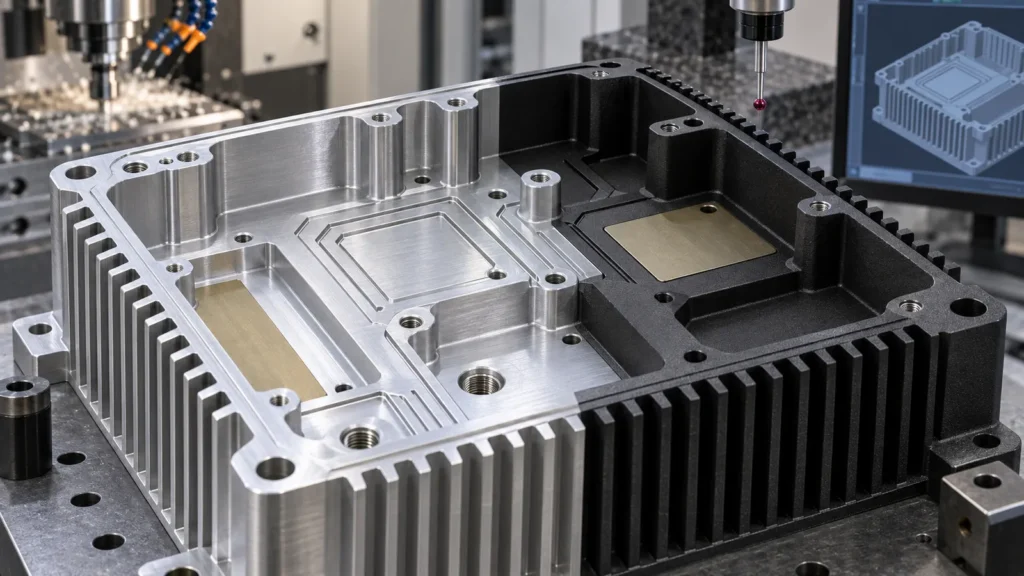
La gestión térmica merece especial atención. Una carcasa puede necesitar almohadillas de contacto desnudas debajo de un componente que genera calor, mientras que el exterior visible recibe un acabado de color. El enmascaramiento crea límites, y esos límites necesitan tolerancia posicional cuando se aproximan a sellos, sujetadores, trayectorias conductoras o bordes visibles. Coloque el límite en el plano en lugar de dejarlo a la interpretación del taller.
Dónde el anodizado necesita atención
- El color puede responder de manera diferente a la aleación, el temple, las soldaduras, las características de fundición y la preparación de la superficie.
- Los puntos de contacto eléctrico, las interfaces roscadas y los ajustes críticos pueden necesitar enmascaramiento.
- Las zonas mecanizadas y granalladas pueden absorber la luz de manera diferente incluso cuando se procesan juntas.
- Las ubicaciones de montaje en bastidor deben acordarse donde las superficies cosméticas están estrictamente controladas.
Dónde el recubrimiento en polvo necesita atención
- La acumulación de recubrimiento puede interferir con herrajes, taladros, bisagras, elementos deslizantes y ajustes de bordes.
- Las cavidades y las esquinas internas pueden recibir una deposición menos uniforme.
- Los bordes afilados pueden ser más difíciles de cubrir de manera consistente que las caras amplias.
- Los textos finos, el moleteado y las pequeñas características de drenaje pueden perder definición.
Páginas de JUCHENG para anodizado de piezas mecanizadas y recubrimiento en polvo de piezas CNC proporcionan contexto específico del proceso. Úselas para identificar preguntas y luego coloque los requisitos reales de enmascaramiento y aceptación del proyecto en la RFQ.
Controle la apariencia con zonas, no con adjetivos
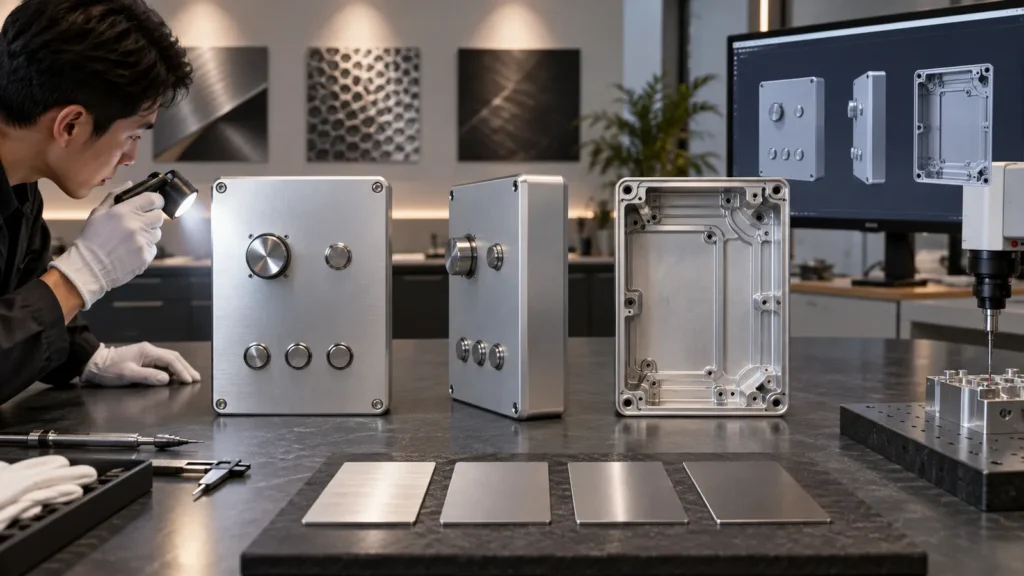
Para programas sensibles al color, defina la referencia de color, el objetivo de brillo o textura, la distancia de visualización, la iluminación y si una muestra física aprobada controla la producción. También decida si las piezas de diferentes lotes deben coincidir entre sí o solo coincidir con la referencia dentro de una tolerancia acordada. La consistencia de la aleación y del pretratamiento es especialmente importante cuando los componentes anodizados se colocan uno al lado del otro.
Buena información cosmética
Zonas marcadas, muestra aprobada, referencia de color, expectativa de brillo o textura, condiciones de visualización y límites de defectos.
Información cosmética riesgosa
Una imagen de sitio web, un nombre de color genérico, “sin variación” o una solicitud de acabado sin identificar la aleación base y la preparación.
El éxito del prototipo no garantiza la consistencia del lote
- Congele el material base, la condición de la aleación y el proceso de preparación visible.
- Confirme que el plano identifique el enmascaramiento y las dimensiones que aplican después del acabado.
- Apruebe una muestra representativa sobre la geometría prevista para producción cuando la apariencia sea crítica.
- Defina la inspección por zonas: color, brillo, textura, cobertura, adherencia, daños y dimensiones.
- Especifique un embalaje que evite el roce entre piezas en las caras visibles.
- Registre cualquier desviación aprobada para que los lotes posteriores se evalúen con el mismo criterio.
Un plan de control documentado es especialmente útil cuando interactúan varias características de acabado. Revise la información de gestión de calidad e inspección del sitio cuando su RFQ requiera informes, muestras o registros de aceptación definidos.
El embalaje forma parte de ese plan de control. Las piezas con recubrimiento en polvo pueden astillarse o rozarse en las esquinas; las caras anodizadas pueden mostrar arañazos, marcas de presión o contraste de color donde los componentes entran en contacto entre sí. Los separadores, la película protectora, los guantes limpios y la orientación durante el transporte pueden determinar si un acabado que por lo demás cumple llega al montaje en condiciones aceptables.
Elabore un resumen de acabado que el proveedor pueda cotizar
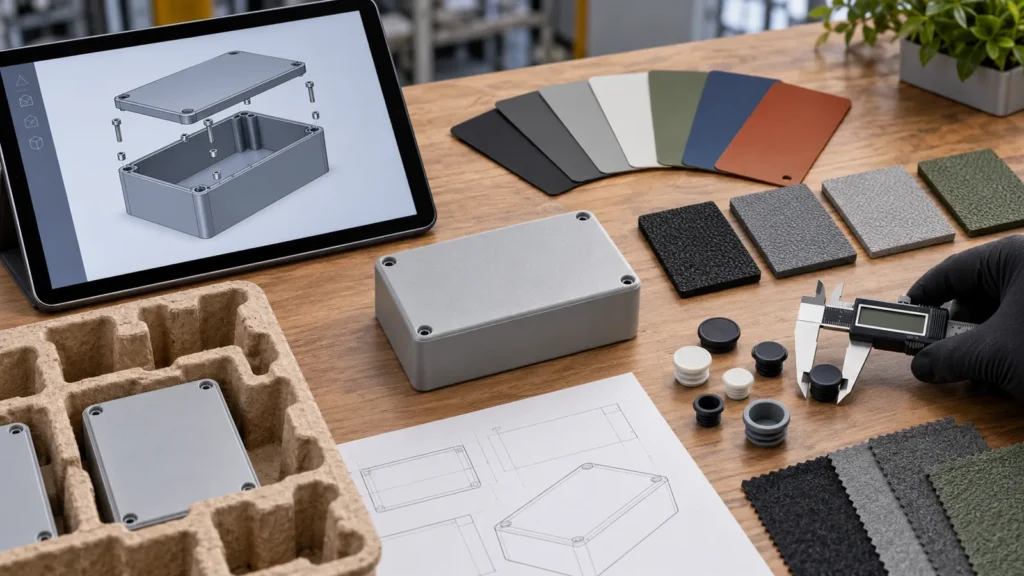
El proveedor puede entonces comparar las rutas con la pieza real: anodizado para una superficie metálica integrada, recubrimiento en polvo para una película protectora opaca, u otro tratamiento si ninguno de los dos cumple con los requisitos de exposición e interfaz. Esa decisión es más fiable que elegir a partir de una tabla de acabados sin el modelo.
Cuatro preguntas prácticas antes de la liberación
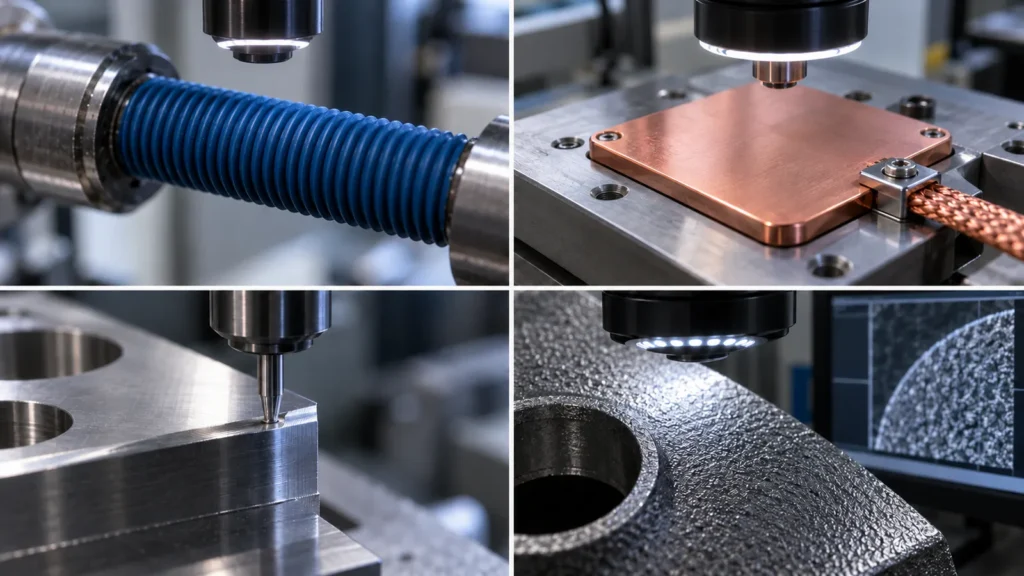
Ninguno es universalmente mejor. La clase de rosca, el enganche, el contacto eléctrico, la exposición a la corrosión, la acumulación de recubrimiento y el enmascarado determinan la respuesta. Identifique si la rosca debe permanecer desnuda, repasarse después del procesamiento o dimensionarse para la condición acabada.
¿Puede el recubrimiento en polvo ocultar las marcas de mecanizado?
Puede reducir la prominencia visual de variaciones menores, especialmente con films texturizados, pero no ocultará de forma fiable marcas profundas de herramienta, abolladuras, rebabas, contaminación ni una preparación deficiente de bordes. El sustrato aún necesita una condición pre-revestimiento acordada.
¿Pueden el anodizado y el recubrimiento en polvo usar el mismo estándar de color?
Pueden apuntar a una familia visual similar, pero los procesos interactúan con la luz de manera diferente. El color anodizado conserva la influencia del sustrato metálico; el polvo es una película opaca. Apruebe muestras específicas del proceso en lugar de asumir que una sola muestra de color se verá idéntica en ambos.
¿Cuál es más económico?
El costo total depende del tipo, color, cantidad, tamaño de la pieza, enmascarado, preparación de superficie, inspección, riesgo de rechazo y embalaje. Un precio de acabado más bajo puede compensarse con mayor sobreespesor de mecanizado o retrabajo de ensamblaje. Compare la ruta de producción completa.