
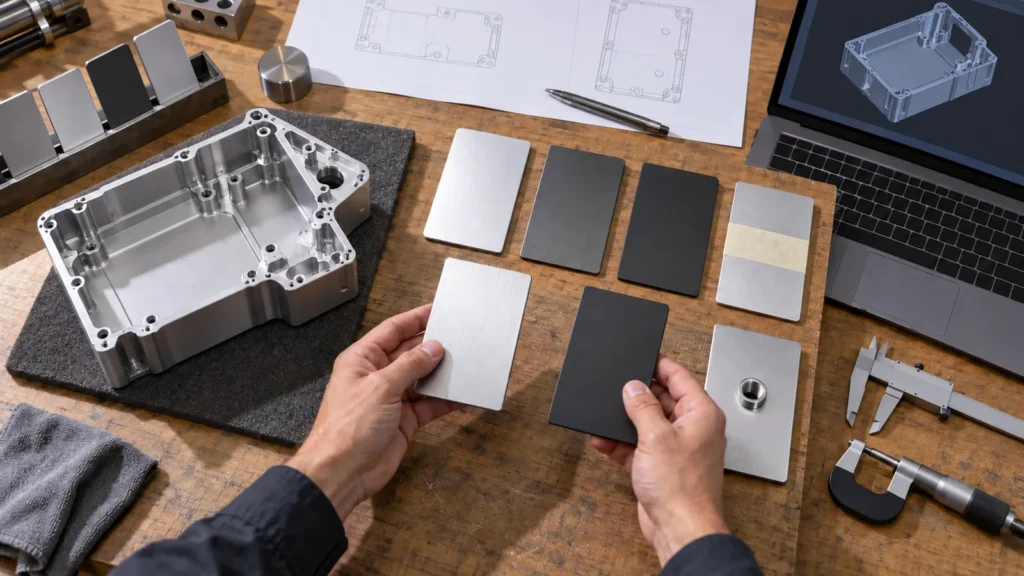
Анодирование и порошковая окраска могут защитить и окрасить алюминий, но они решают разные задачи продукта. Анодирование преобразует поверхность алюминия и сохраняет металлический характер; порошковая окраска добавляет полимерную плёнку с более широкой свободой цвета и текстуры. Правильный выбор зависит от износа, воздействия коррозии, электрического контакта, покрытия кромок, геометрии, допуска по размерам, внешнего вида, ожиданий по ремонту и стабильности производства — а не от того, какое покрытие звучит более премиально.
Решение по покрытию за 60 секунд
| Если дизайну в основном нужно… | Начните проверку с… | Затем проверьте… |
|---|---|---|
| Металлический внешний вид и интегрированная поверхность | Анодирование | Реакция сплава, диапазон цветов, маскирование и конечные размеры |
| Непрозрачный цвет, выбор текстуры и широкое визуальное покрытие | Порошковая окраска | Толщина плёнки, покрытие углублений, поведение на кромках и совместимость отверждения |
| Плотные посадки, резьбы, точки заземления или уплотнительные поверхности | Ни то, ни другое по умолчанию | План маскирования, допуск и состояние финального контроля |
| Конкретная наружная или химическая среда | Анализ применения | Предварительная обработка, спецификация, воздействие, обслуживание и метод испытаний |
Оценочная карта также выявляет важную ошибку при закупке: сравнение обобщённых названий процессов вместо полных спецификаций. “Чёрное анодирование” может подразумевать различную подготовку, обработку, уплотнение и визуальные ожидания. “Чёрное порошковое покрытие” может различаться по химическому составу, блеску, текстуре, целевой толщине плёнки и предварительной обработке. Сравнение цен имеет смысл только тогда, когда поставщики оценивают одинаковое конечное состояние.
Сборка из разнородных материалов добавляет ещё один уровень сложности. Крепёжные элементы, вставки, клеи, прокладки, радиаторы и элементы заземления могут по-разному реагировать на выбранное покрытие. Перед выпуском указания о покрытии проверьте гальванический контакт, температуру отверждения, маскируемые поверхности раздела, соединяемые поверхности и последовательность сборки.
Это инструмент предварительной оценки, а не замена чертежа. Покрытие всё равно должно соответствовать сплаву, условиям эксплуатации, косметическим требованиям и плану приёмки. Для более широкого обзора доступных видов обработки начните с руководство по отделке поверхности при ЧПУ-обработке.
Одно изменяет поверхность; другое покрывает её
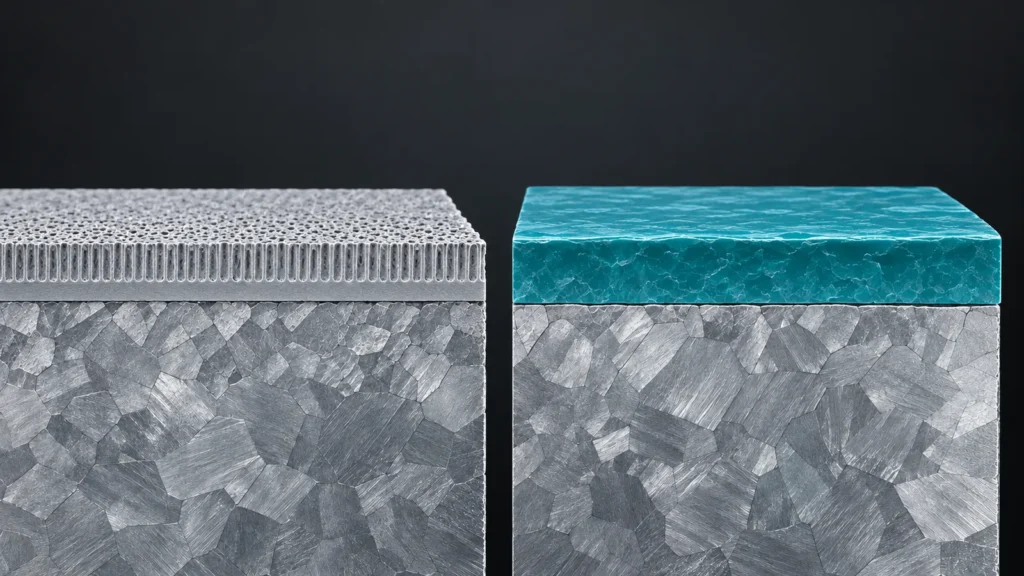
Анодирование — это электрохимический процесс преобразования алюминия. Образующийся оксид связан с базовой поверхностью, и конечный внешний вид продолжает отражать особенности металла и его подготовки. Следы фрезерования, текстура после пескоструйной обработки, различия сплава и локальная геометрия могут оставаться визуально значимыми.
Порошковое покрытие наносит заряженный порошок и отверждает его в сплошную органическую плёнку. Плёнка может скрывать некоторые незначительные визуальные различия и создавать непрозрачные цвета, уровни блеска и текстуры. Она также создаёт более заметное наращивание толщины, что важно на резьбовых элементах, отверстиях, сопрягаемых кромках, гравированных деталях и сборках с малыми зазорами.
Не спрашивайте только: “Какое покрытие более долговечно?” Спросите: “Какой отказ мы предотвращаем — коррозию, абразивный износ, выцветание, скалывание, плохую адгезию, электрическую изоляцию или неоднородность внешнего вида?”
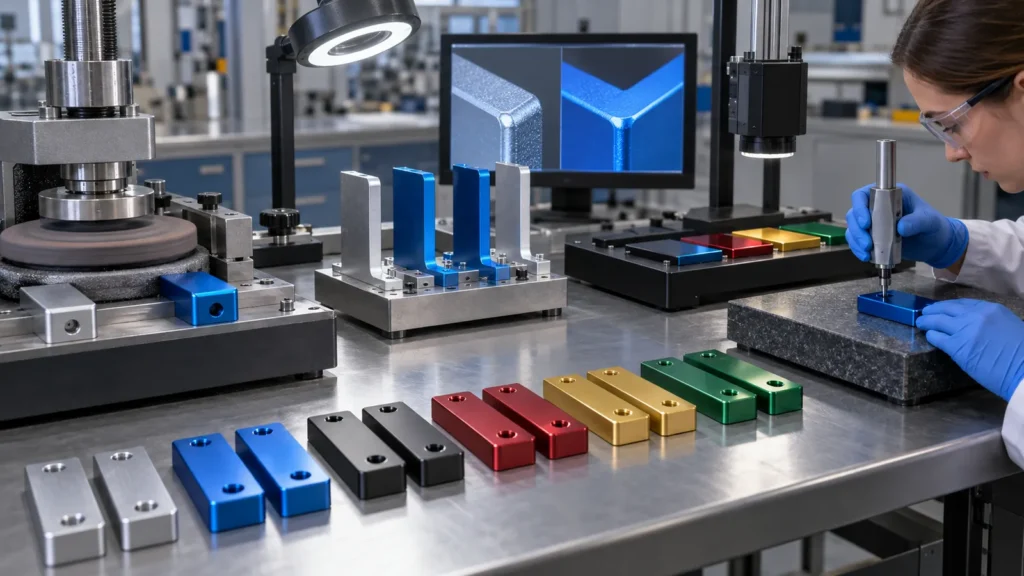
Анодирование против порошкового покрытия: инженерная оценочная карта
| Фактор решения | Анодирование | Порошковая окраска |
|---|---|---|
| Визуальный характер | Металлический, подготовка поверхности остаётся значимой | Непрозрачная плёнка с широкими возможностями по цвету и текстуре |
| Влияние на размеры | Необходимо проверять в местах посадок, резьбы, отверстий и контактов | Наращивание плёнки обычно более выражено и может перекрывать мелкие детали |
| Кромки и углубления | Геометрия и электрическое поле влияют на равномерность | Эффекты клетки Фарадея и покрытие кромок требуют внимания к процессу |
| Электрическое поведение | Оксид является электрическим изолятором; контакты могут требовать маскирования | Полимерная плёнка является изолятором; места заземления требуют продуманного плана |
| Повреждения и ремонт | Локальный косметический ремонт может быть трудно замаскировать | Подкраска может быть возможна, но совмещение текстуры и отверждения не происходит автоматически |
| Внешний вид до финишной обработки | Хорошо заметен в конечном результате | Частично скрыт, но дефекты и загрязнения всё ещё могут влиять на плёнку |
Геометрия может перевесить выбор цвета
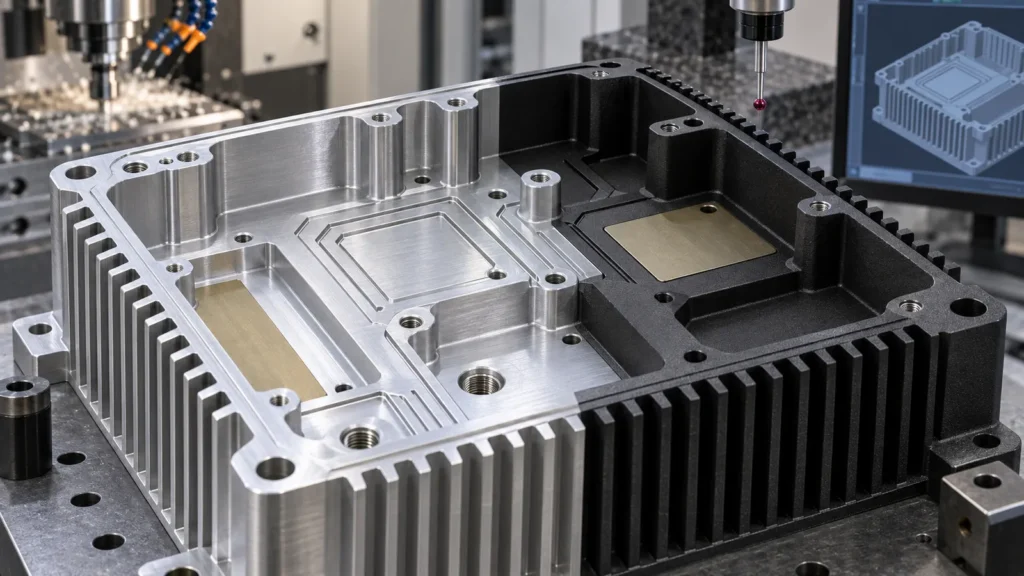
Покрытие, которое идеально выглядит на плоском образце, может вести себя иначе на обработанном корпусе. Глубокие карманы, глухие отверстия, острые кромки, ребра охлаждения, узкие пазы, мелкая резьба, гравированные надписи и сопрягаемые бобышки создают локальные технологические сложности.
Управлению тепловыми режимами следует уделить особое внимание. Корпус может нуждаться в открытых контактных площадках под тепловыделяющим компонентом, тогда как видимая внешняя поверхность получает цветную отделку. Маскирование создаёт границы, и эти границы нуждаются в позиционном допуске, когда они приближаются к уплотнениям, крепежу, токопроводящим дорожкам или видимым кромкам. Наносите границу на чертёж, а не оставляйте её на усмотрение цеха.
На что обратить внимание при анодировании
- Цвет может по-разному реагировать на сплав, термообработку, сварные швы, литые элементы и подготовку поверхности.
- Точки электрического контакта, резьбовые соединения и ответственные посадки могут нуждаться в маскировании.
- Обработанные и пескоструйные зоны могут поглощать свет по-разному, даже если обрабатываются вместе.
- Места подвески следует согласовывать там, где декоративные поверхности строго контролируются.
На что обратить внимание при порошковой окраске
- Наращивание покрытия может мешать фурнитуре, отверстиям, петлям, скользящим элементам и сопряжению кромок.
- Углубления и внутренние углы могут получать менее равномерное осаждение.
- Острые кромки может быть сложнее покрыть равномерно, чем широкие поверхности.
- Мелкий текст, накатка и небольшие дренажные элементы могут терять чёткость.
Страницы JUCHENG по анодированию обработанных деталей и порошковой окраске деталей ЧПУ дают контекст, специфичный для процессов. Используйте их, чтобы определить вопросы, а затем укажите в RFQ фактические требования проекта к маскированию и приёмке.
Управляйте внешним видом с помощью зон, а не прилагательных
“Премиальный чёрный”, “гладкий матовый” и “идеальная отделка” — это не измеримые критерии приёмки. Разделите деталь на зоны внешнего вида. Передняя панель может допускать отсутствие явных царапин при согласованном освещении, тогда как внутренняя полость может допускать следы от оснастки или вариацию цвета. Скрытые поверхности, кромки реза, заглушенные отверстия и сопрягаемые поверхности могут подчиняться разным правилам.
Для программ, чувствительных к цвету, определите эталон цвета, целевой глянец или текстуру, расстояние просмотра, освещение и то, управляет ли производством утверждённый физический образец. Также решите, должны ли детали из разных партий соответствовать друг другу или только соответствовать эталону в пределах согласованного допуска. Согласованность сплава и предварительной обработки особенно важна, когда анодированные компоненты располагаются рядом.
Хорошие исходные данные по внешнему виду
Размеченные зоны, утверждённый образец, эталон цвета, ожидание по глянцу или текстуре, условия просмотра и пределы дефектов.
Рискованные исходные данные по внешнему виду
Изображение с сайта, обобщённое название цвета, “без вариаций” или запрос на отделку без указания базового сплава и подготовки.
Успех прототипа не гарантирует стабильность партии
Прототип подтверждает осуществимость, но производство добавляет вариацию материала от партии к партии, плотность загрузки, контроль предварительной обработки, загрузку при отверждении, обращение, упаковку и решения по выборке. Отделку следует рассматривать как часть производственного маршрута, а не приобретать как изолированный финальный этап.
- Зафиксируйте базовый материал, состояние сплава и видимый процесс подготовки.
- Убедитесь, что на чертеже указаны маскирование и размеры, применяемые после отделки.
- Утвердите представительный образец на геометрии, предназначенной для производства, когда внешний вид критичен.
- Определите контроль по зонам: цвет, глянец, текстура, покрытие, адгезия, повреждения и размеры.
- Укажите упаковку, предотвращающую трение деталей друг о друга на видимых поверхностях.
- Зафиксируйте любое утверждённое отклонение, чтобы последующие партии оценивались по тому же стандарту.
Документированный план управления особенно полезен, когда взаимодействуют несколько характеристик отделки. Изучите на сайте управление качеством и инспекцию информацию, когда ваш запрос на коммерческое предложение требует отчётов, образцов или определённых записей о приёмке.
Упаковка должна быть частью этого плана управления. Детали с порошковым покрытием могут скалываться или истираться на углах; анодированные поверхности могут показывать царапины, следы давления или контраст цвета в местах контакта компонентов друг с другом. Разделители, защитная плёнка, чистые перчатки и ориентация при транспортировке могут определить, дойдёт ли в остальном соответствующая отделка до сборки в приемлемом состоянии.
Составьте техническое задание на отделку, по которому поставщик сможет дать предложение
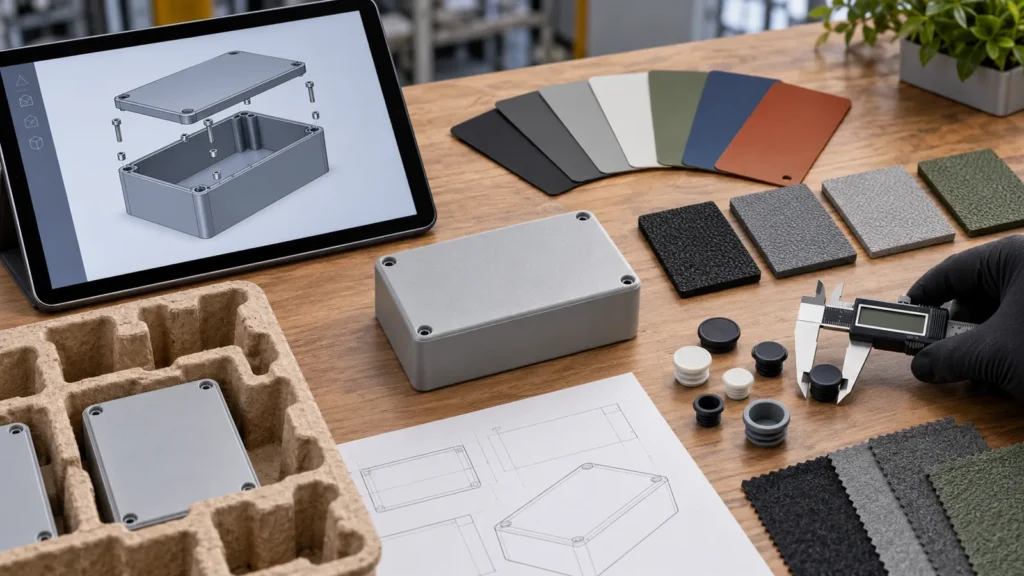
Отправьте 3D-модель и чертёж вместе с базовым сплавом, количеством, условиями эксплуатации, спецификацией отделки, эталоном цвета или текстуры, косметическими зонами, картой маскирования, критическими размерами после отделки, требованиями к испытаниям и ожиданиями по упаковке. Если выбор между анодированием и порошковым покрытием всё ещё открыт, укажите, какие результаты важнее всего и какие компромиссы приемлемы.
Тогда поставщик сможет сравнить маршруты применительно к фактической детали: анодирование для интегрированной металлической поверхности, порошковое покрытие для непрозрачной защитной плёнки или другую обработку, если ни один из вариантов не соответствует требованиям по воздействию и интерфейсу. Такое решение надёжнее, чем выбор по таблице отделок без модели.
Четыре практических вопроса перед выпуском
Какая отделка лучше для резьбовых алюминиевых деталей?
Ни одна не является универсально лучшей. Класс резьбы, длина зацепления, электрический контакт, воздействие коррозии, наращивание покрытия и маскирование определяют ответ. Определите, должна ли резьба оставаться незащищённой, быть прогонной после обработки или рассчитанной на состояние после отделки.
Может ли порошковое покрытие скрыть следы механической обработки?
Оно может уменьшить визуальную заметность незначительных отклонений, особенно при текстурированных плёнках, но не сможет надёжно скрыть глубокие следы инструмента, вмятины, заусенцы, загрязнения или плохую подготовку кромок. Основа всё равно должна иметь согласованное состояние перед нанесением покрытия.
Могут ли анодирование и порошковое покрытие использовать один и тот же цветовой стандарт?
Они могут стремиться к похожей визуальной гамме, но процессы по-разному взаимодействуют со светом. Анодированный цвет сохраняет влияние металлической основы; порошок — это непрозрачная плёнка. Утверждайте образцы для конкретного процесса, а не предполагайте, что один цветовой образец будет выглядеть одинаково на обоих.
Какой из них дешевле?
Общая стоимость зависит от типа, цвета, количества, размера детали, маскирования, подготовки поверхности, контроля, риска отбраковки и упаковки. Более низкая цена отделки может быть компенсирована большим припуском на обработку или доработкой при сборке. Сравнивайте весь производственный маршрут.