
L'anodizzazione e la verniciatura a polvere possono entrambe proteggere e colorare l'alluminio, ma risolvono problemi di prodotto diversi. L'anodizzazione converte la superficie dell'alluminio e ne preserva il carattere metallico; la verniciatura a polvere aggiunge una pellicola polimerica con maggiore libertà di colore e texture. La scelta giusta dipende da usura, esposizione alla corrosione, contatto elettrico, copertura dei bordi, geometria, tolleranza dimensionale, aspetto, aspettative di riparazione e coerenza produttiva, non da quale finitura sembri più pregiata.
La decisione sulla finitura in 60 secondi
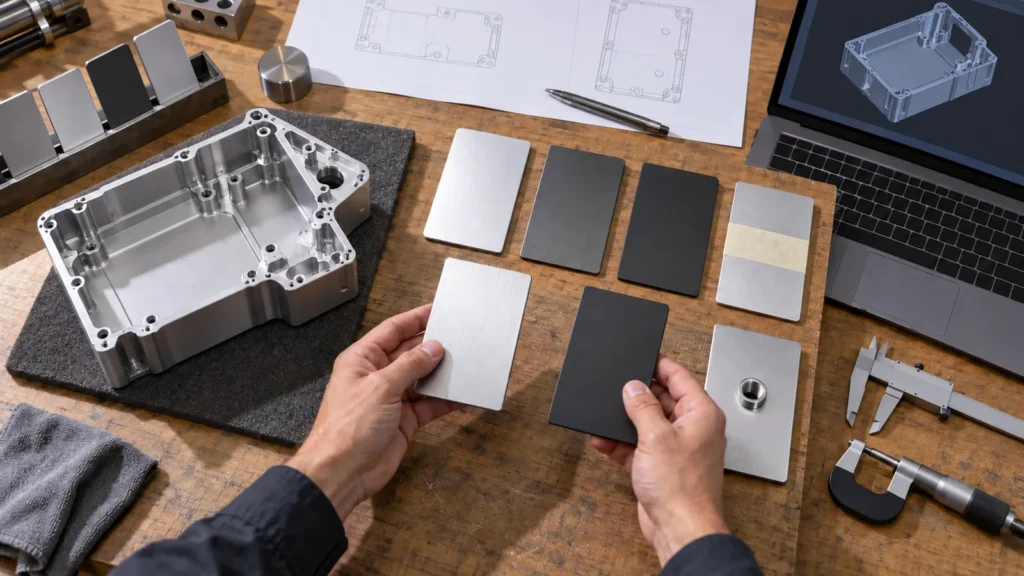
| Se il progetto necessita principalmente di… | Inizia la valutazione con… | Poi verifica… |
|---|---|---|
| Aspetto metallico e superficie integrata | Anodizzazione | Risposta della lega, gamma di colori, mascheratura e dimensioni finite |
| Colore opaco, scelta della texture e ampia copertura visiva | Verniciatura a polvere | Accumulo del film, copertura degli incavi, comportamento sui bordi e compatibilità di polimerizzazione |
| Accoppiamenti stretti, filettature, punti di messa a terra o superfici di tenuta | Nessuna delle due per impostazione predefinita | Piano di mascheratura, tolleranza e condizione di ispezione finale |
| Uno specifico ambiente esterno o chimico | Revisione dell'applicazione | Pretrattamento, specifica, esposizione, manutenzione e metodo di prova |
Il punteggio evidenzia anche un importante errore di acquisto: confrontare nomi generici di processi invece di specifiche complete. “Anodizzazione nera” può riferirsi a diverse preparazioni, trattamenti, sigillature e aspettative visive. “Verniciatura a polvere nera” può variare per chimica, lucentezza, texture, spessore target e pretrattamento. I confronti tra preventivi sono significativi solo quando i fornitori applicano lo stesso prezzo alla stessa condizione finita.
Un assemblaggio multi-materiale aggiunge un ulteriore livello. Elementi di fissaggio, inserti, adesivi, guarnizioni, dissipatori di calore e hardware di messa a terra possono reagire diversamente alla finitura selezionata. Verificare il contatto galvanico, la temperatura di polimerizzazione, le interfacce mascherate, le superfici di incollaggio e la sequenza di assemblaggio prima di rilasciare la nota di rivestimento.
Questo è uno strumento di screening, non un sostituto del disegno. La finitura deve comunque corrispondere alla lega, alle condizioni di servizio, all'obiettivo estetico e al piano di accettazione. Per una visione più ampia dei trattamenti disponibili, iniziare con il guida alle finiture superficiali per lavorazioni CNC.
Uno modifica la superficie; l'altro la ricopre
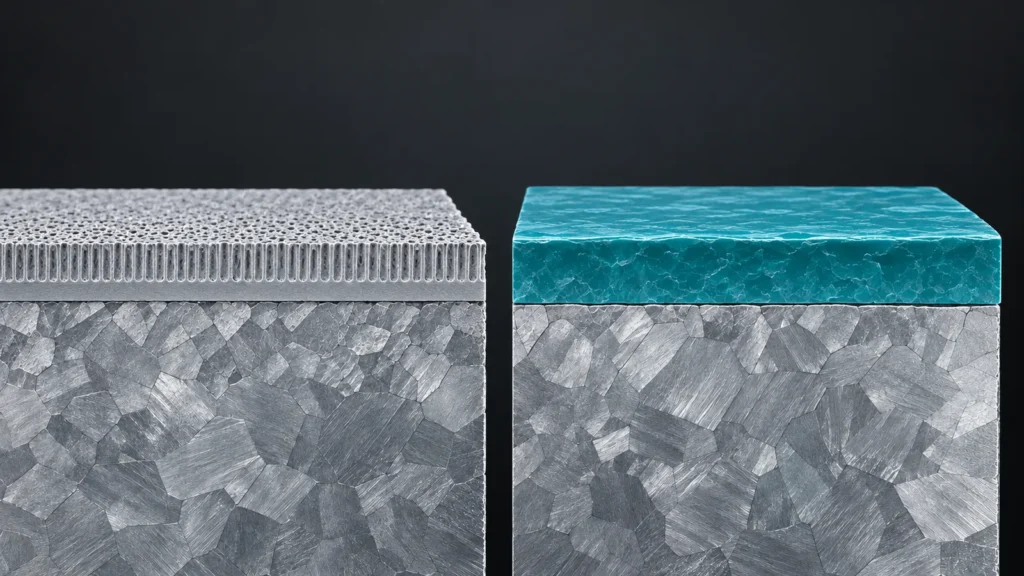
L'anodizzazione è un processo di conversione elettrochimica per l'alluminio. L'ossido risultante è associato alla superficie di base e l'aspetto finale continua a rivelare aspetti del metallo e della sua preparazione. Segni di fresatura, texture di sabbiatura, variazione della lega e geometria locale possono rimanere visivamente rilevanti.
La verniciatura a polvere applica polvere caricata elettricamente e la polimerizza in una pellicola organica continua. La pellicola può nascondere alcune lievi variazioni visive e creare colori opachi, livelli di lucentezza e texture. Crea anche un accumulo di spessore più evidente, che è importante su filettature, fori, bordi di accoppiamento, dettagli incisi e assemblaggi a gioco ridotto.
Non chiedere solo: “Quale finitura è più durevole?” Chiedi: “Quale guasto stiamo prevenendo: corrosione, abrasione, sbiadimento, scheggiatura, scarsa adesione, isolamento elettrico o incoerenza estetica?”
Anodizzazione vs Verniciatura a polvere: Scorecard ingegneristica
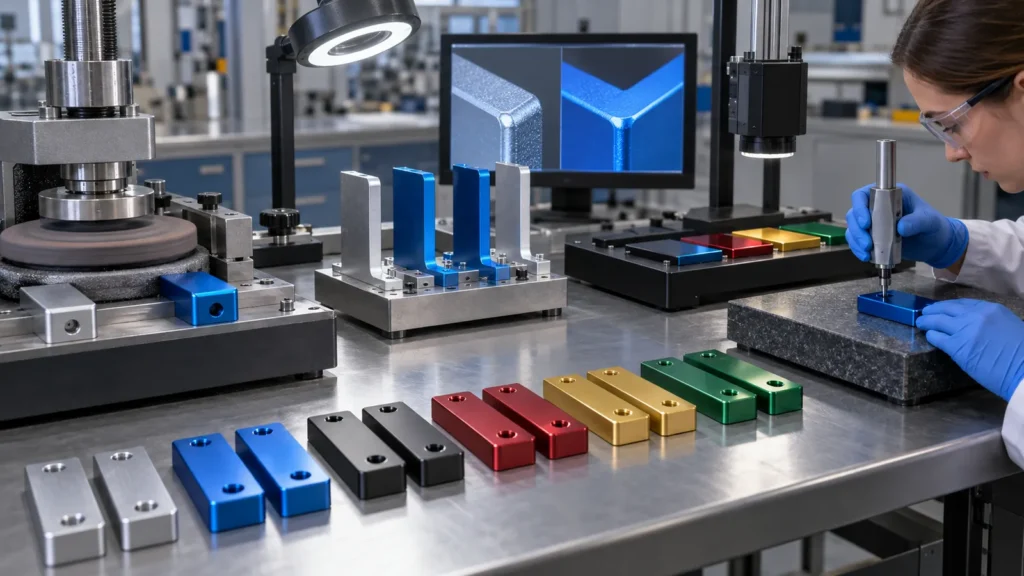
| Fattore decisionale | Anodizzazione | Verniciatura a polvere |
|---|---|---|
| Carattere visivo | Metallico, la preparazione della superficie rimane influente | Pellicola opaca con ampie opzioni di colore e texture |
| Effetto dimensionale | Deve essere verificato in corrispondenza di accoppiamenti, filettature, alesaggi e contatti | L'accumulo di film è di solito più evidente e può colmare piccoli dettagli |
| Bordi e incavi | La geometria e il campo elettrico influenzano l'uniformità | Gli effetti gabbia di Faraday e la copertura dei bordi richiedono attenzione nel processo |
| Comportamento elettrico | L'ossido è elettricamente isolante; i contatti possono richiedere mascheratura | Il film polimerico è isolante; i punti di messa a terra richiedono un piano |
| Danni e riparazione | La riparazione cosmetica locale può essere difficile da uniformare | Il ritocco può essere possibile, ma abbinare texture e polimerizzazione non è automatico |
| Aspetto prima della finitura | Altamente visibile nel risultato finale | Parzialmente nascosto, ma difetti e contaminazione possono comunque influenzare il film |
La geometria può prevalere sulla scelta del colore
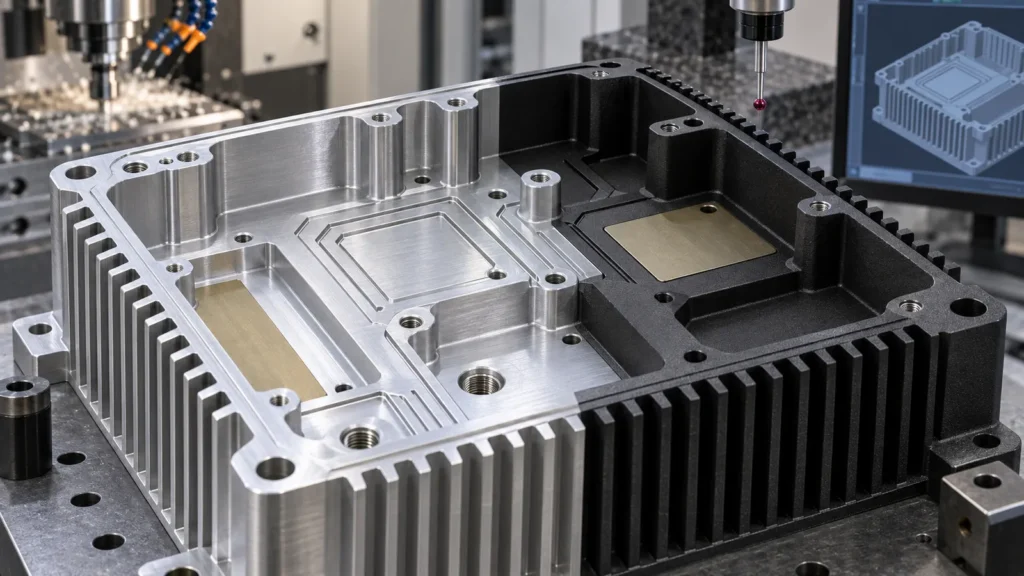
Una finitura che sembra ideale su un pannello campione piatto può comportarsi diversamente su un involucro lavorato. Cavità profonde, fori ciechi, spigoli vivi, alette di raffreddamento, asole strette, filettature fini, etichette incise e bossaggi di accoppiamento creano sfide di lavorazione locali.
La gestione termica merita particolare attenzione. Un alloggiamento può richiedere pad di contatto nudi sotto un componente che genera calore, mentre l'esterno visibile riceve una finitura colorata. La mascheratura crea confini, e tali confini necessitano di tolleranza posizionale quando si avvicinano a guarnizioni, elementi di fissaggio, percorsi conduttivi o bordi visibili. Inserire il confine sul disegno invece di lasciarlo all'interpretazione dell'officina.
Dove l'anodizzazione richiede attenzione
- Il colore può rispondere diversamente a lega, tempra, saldature, caratteristiche di fusione e preparazione della superficie.
- I punti di contatto elettrico, le interfacce filettate e gli accoppiamenti critici possono richiedere mascheratura.
- Le zone lavorate e sabbiate possono assorbire la luce diversamente anche se lavorate insieme.
- Le posizioni di aggancio dovrebbero essere concordate dove le superfici estetiche sono strettamente controllate.
Dove la verniciatura a polvere richiede attenzione
- L'accumulo di rivestimento può interferire con ferramenta, alesaggi, cerniere, elementi scorrevoli e accoppiamenti dei bordi.
- Gli incavi e gli angoli interni possono ricevere una deposizione meno uniforme.
- Gli spigoli vivi possono essere più difficili da coprire in modo uniforme rispetto alle superfici ampie.
- Testi fini, zigrinature e piccoli elementi di drenaggio possono perdere definizione.
Le pagine di JUCHENG per anodizzazione di parti lavorate che parti CNC con verniciatura a polvere forniscono un contesto specifico per il processo. Usarle per identificare le domande, poi inserire i requisiti effettivi di mascheratura e accettazione del progetto nella RFQ.
Controllare l'aspetto con zone, non con aggettivi
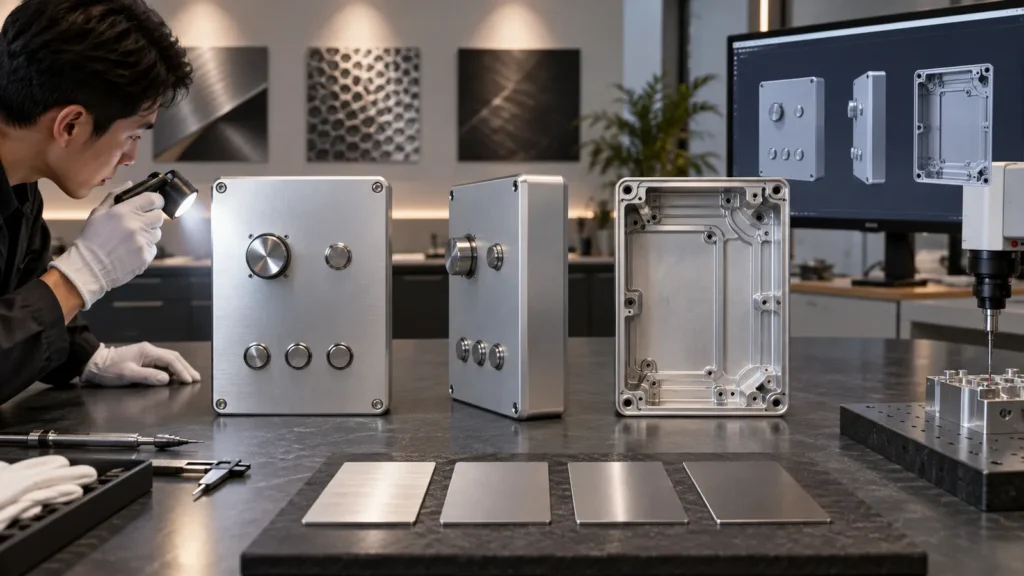
“Nero premium”, “opaco liscio” e “finitura perfetta” non sono criteri di accettazione misurabili. Suddividere il pezzo in zone estetiche. Un pannello frontale può non tollerare graffi evidenti in condizioni di illuminazione concordate, mentre una cavità interna può ammettere segni di rastrelliera o variazioni di colore. Le facce nascoste, i bordi tagliati, i fori tappati e le superfici di accoppiamento possono seguire regole diverse.
Per i programmi sensibili al colore, definire il riferimento di colore, l'obiettivo di lucentezza o texture, la distanza di osservazione, l'illuminazione e se un campione fisico approvato controlla la produzione. Decidere inoltre se i pezzi di lotti diversi devono corrispondersi tra loro o corrispondere solo al riferimento entro una tolleranza concordata. La coerenza della lega e del pretrattamento è particolarmente importante quando componenti anodizzati si trovano uno accanto all'altro.
Input estetico corretto
Zone contrassegnate, campione approvato, riferimento di colore, aspettativa di lucentezza o texture, condizioni di osservazione e limiti dei difetti.
Input estetico rischioso
Un'immagine da sito web, un nome di colore generico, “nessuna variazione” o una richiesta di finitura senza identificare la lega di base e la preparazione.
Il successo del prototipo non garantisce la coerenza del lotto
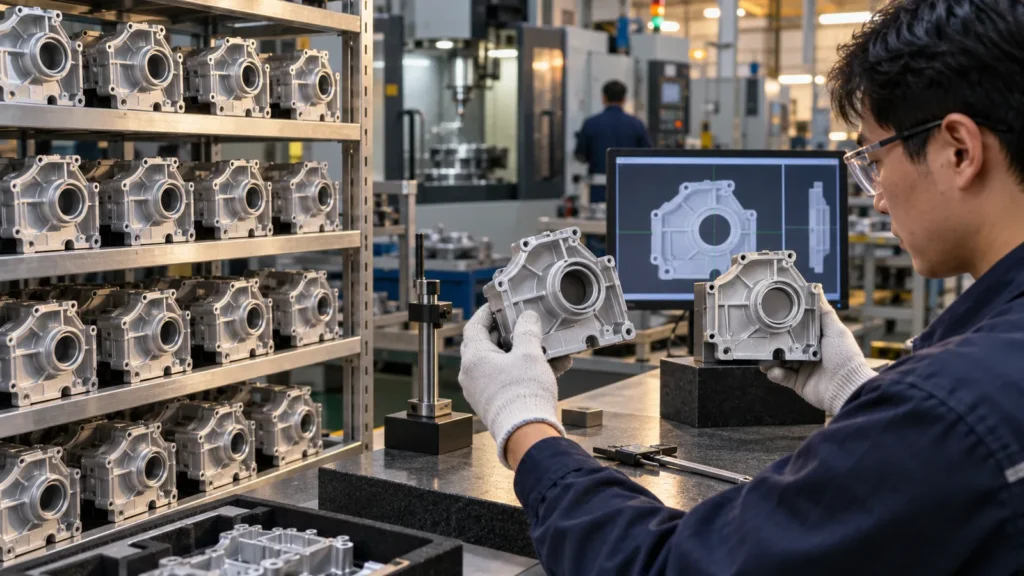
Un prototipo stabilisce la fattibilità, ma la produzione aggiunge variazione del materiale da lotto a lotto, densità di rastrelliera, controllo del pretrattamento, carico di polimerizzazione, movimentazione, imballaggio e decisioni di campionamento. La finitura dovrebbe essere esaminata come parte del percorso produttivo, non acquistata come fase finale isolata.
- Congelare il materiale di base, lo stato della lega e il processo di preparazione visibile.
- Confermare che il disegno identifichi la mascheratura e le dimensioni applicabili dopo la finitura.
- Approvare un campione rappresentativo sulla geometria destinata alla produzione quando l'aspetto è critico.
- Definire l'ispezione per zona: colore, lucentezza, texture, copertura, adesione, danni e dimensioni.
- Specificare un imballaggio che impedisca lo sfregamento tra i pezzi sulle facce visibili.
- Registrare qualsiasi deroga approvata affinché i lotti successivi siano giudicati con lo stesso standard.
Un piano di controllo documentato è particolarmente utile quando diverse caratteristiche di finitura interagiscono. Consultare le informazioni del sito relative a gestione della qualità e ispezione quando la vostra RFQ richiede report, campioni o registrazioni di accettazione definite.
Il packaging rientra in quel piano di controllo. I componenti verniciati a polvere possono scheggiarsi o sfregarsi agli angoli; le superfici anodizzate possono mostrare graffi, segni di pressione o contrasti cromatici dove i componenti si toccano. Separatori, pellicola protettiva, guanti puliti e orientamento durante il trasporto possono determinare se una finitura altrimenti conforme arriva al montaggio in condizioni accettabili.
Redigere un brief di finitura che il fornitore possa quotare
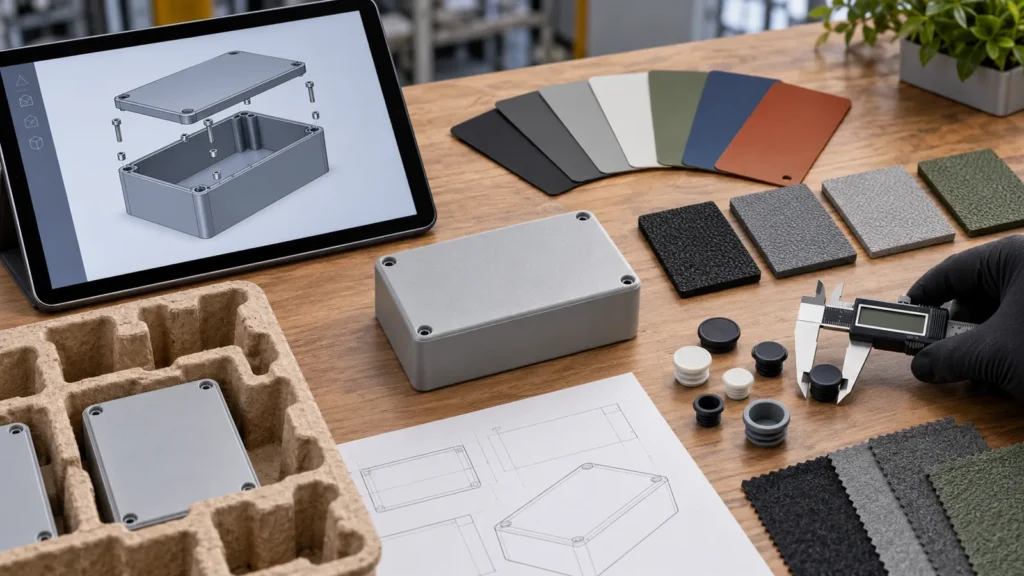
Inviate il modello 3D e il disegno insieme alla lega di base, alla quantità, all'ambiente di servizio, alla specifica di finitura, al riferimento di colore o texture, alle zone cosmetiche, alla mappa di mascheratura, alle dimensioni critiche post-finitura, ai requisiti di prova e alle aspettative di packaging. Se la scelta tra anodizzazione e verniciatura a polvere è ancora aperta, indicate quali risultati contano di più e quali compromessi sono accettabili.
Il fornitore può quindi confrontare i percorsi rispetto al componente reale: anodizzazione per una superficie metallica integrata, verniciatura a polvere per una pellicola protettiva opaca, o un trattamento diverso se nessuno dei due soddisfa i requisiti di esposizione e interfaccia. Tale decisione è più affidabile che scegliere da una tabella di finiture senza il modello.
Quattro domande pratiche prima del rilascio
Quale finitura è migliore per i componenti in alluminio filettati?
Nessuna delle due è universalmente migliore. Classe di filettatura, impegno, contatto elettrico, esposizione alla corrosione, accumulo di rivestimento e mascheratura determinano la risposta. Identificate se la filettatura deve rimanere grezza, essere ripassata dopo la lavorazione o essere dimensionata per la condizione finita.
La verniciatura a polvere può nascondere i segni di lavorazione?
Può ridurre la prominenza visiva di lievi variazioni, soprattutto con pellicole testurizzate, ma non nasconderà in modo affidabile segni profondi di utensile, ammaccature, bave, contaminazione o una scarsa preparazione dei bordi. Il substrato necessita comunque di una condizione pre-rivestimento concordata.
L'anodizzazione e la verniciatura a polvere possono usare lo stesso standard di colore?
Possono puntare a una famiglia visiva simile, ma i processi interagiscono diversamente con la luce. Il colore anodizzato conserva l'influenza del substrato metallico; la polvere è una pellicola opaca. Approvate campioni specifici per processo invece di presumere che un campione di colore appaia identico su entrambi.
Quale delle due è più economica?
Il costo totale dipende dal tipo, dal colore, dalla quantità, dalle dimensioni del pezzo, dalla mascheratura, dalla preparazione della superficie, dall'ispezione, dal rischio di scarto e dall'imballaggio. Un prezzo di finitura più basso può essere compensato da un maggiore sovrametallo di lavorazione o da rilavorazioni in assemblaggio. Confrontare l'intero ciclo produttivo.