
Kurze Antwort: Die C63000-Nickel-Aluminium-Bronze-Bearbeitung sollte ausgehend von der zertifizierten Legierung und dem Produktzustand geplant und dann auf Spanabfuhr, Werkzeugeingriff und die funktionalen Bezugselemente des Teils abgestimmt werden. Festigkeit und Spanverhalten der Legierung machen einen stabilen, gut abgestützten Schnitt nützlicher als eine allgemeine Schnittwerttabelle. Bestätigen Sie die genaue UNS-Werkstoffbezeichnung und die gelieferte Form; verwandte Aluminiumbronzen sind nicht allein deshalb austauschbar, weil sie ähnlich aussehen.
Dieser Leitfaden konzentriert sich auf C63000-Teile aus Halbzeug, die durch Drehen, Fräsen, Bohren oder eine kombinierte Fertigungsroute hergestellt werden. Er verspricht keine Korrosionsleistung für eine nicht verifizierte Einsatzumgebung und betrachtet die Bearbeitung nicht als Freigabe eines Ventils, einer Pumpe, einer Marinebaugruppe oder eines Drucksystems.
C63000-Identität vor der Angebotserstellung der Route verifizieren
Prüfen Sie Werkstoffzeugnis, Zeichnung, Produktform und Zustand, bevor Sie ein Werkzeug oder einen Prüfplan festlegen. Daten der Copper Development Association unterscheiden C63000 von verwandten Kupferlegierungen und veröffentlichen Zusammensetzungs- und mechanische Informationen nach Form und Zustand. Die Bezeichnung “Nickel-Aluminium-Bronze” ist eine Familienbeschreibung und reicht nicht aus, um zu bestätigen, dass der gelieferte Stab oder das Schmiedestück der geforderten Güte entspricht.
Halten Sie fest, welche Merkmale aus dem Vormaterial stammen und welche durch die Bearbeitung erzeugt werden. Eine gedrehte Welle, ein gebohrter Kanal, eine Dichtfläche und ein Lochbild stellen unterschiedliche Anforderungen an Bezugselemente und Zugänglichkeit. Wenn ein Teil beschichtet, montiert oder einem spezifizierten Medium ausgesetzt wird, definieren Sie diese nachgelagerte Anforderung getrennt vom Umfang der Metallzerspanung.
Spanfluss vor der Festlegung der Arbeitsfolge planen
Lange oder wiederkehrende Späne können eine fertig bearbeitete Oberfläche verkratzen, eine Bohrung verstopfen oder den nächsten Werkzeugeingriff behindern. Bei der C63000-Nickel-Aluminium-Bronze-Bearbeitung sollte die Spanabfuhr im Prozessplan sichtbar berücksichtigt werden: Wählen Sie eine Eintrittsrichtung, lassen Sie einen freien Austrittspfad und vermeiden Sie es, Späne zwischen Werkzeug und fertiger Fläche einzuklemmen. Wo die Geometrie gebrochene oder eingerollte Späne erzeugt, prüfen Sie tatsächliche Probeteile, statt eine Spanform von einer anderen Bronzegüte anzunehmen.
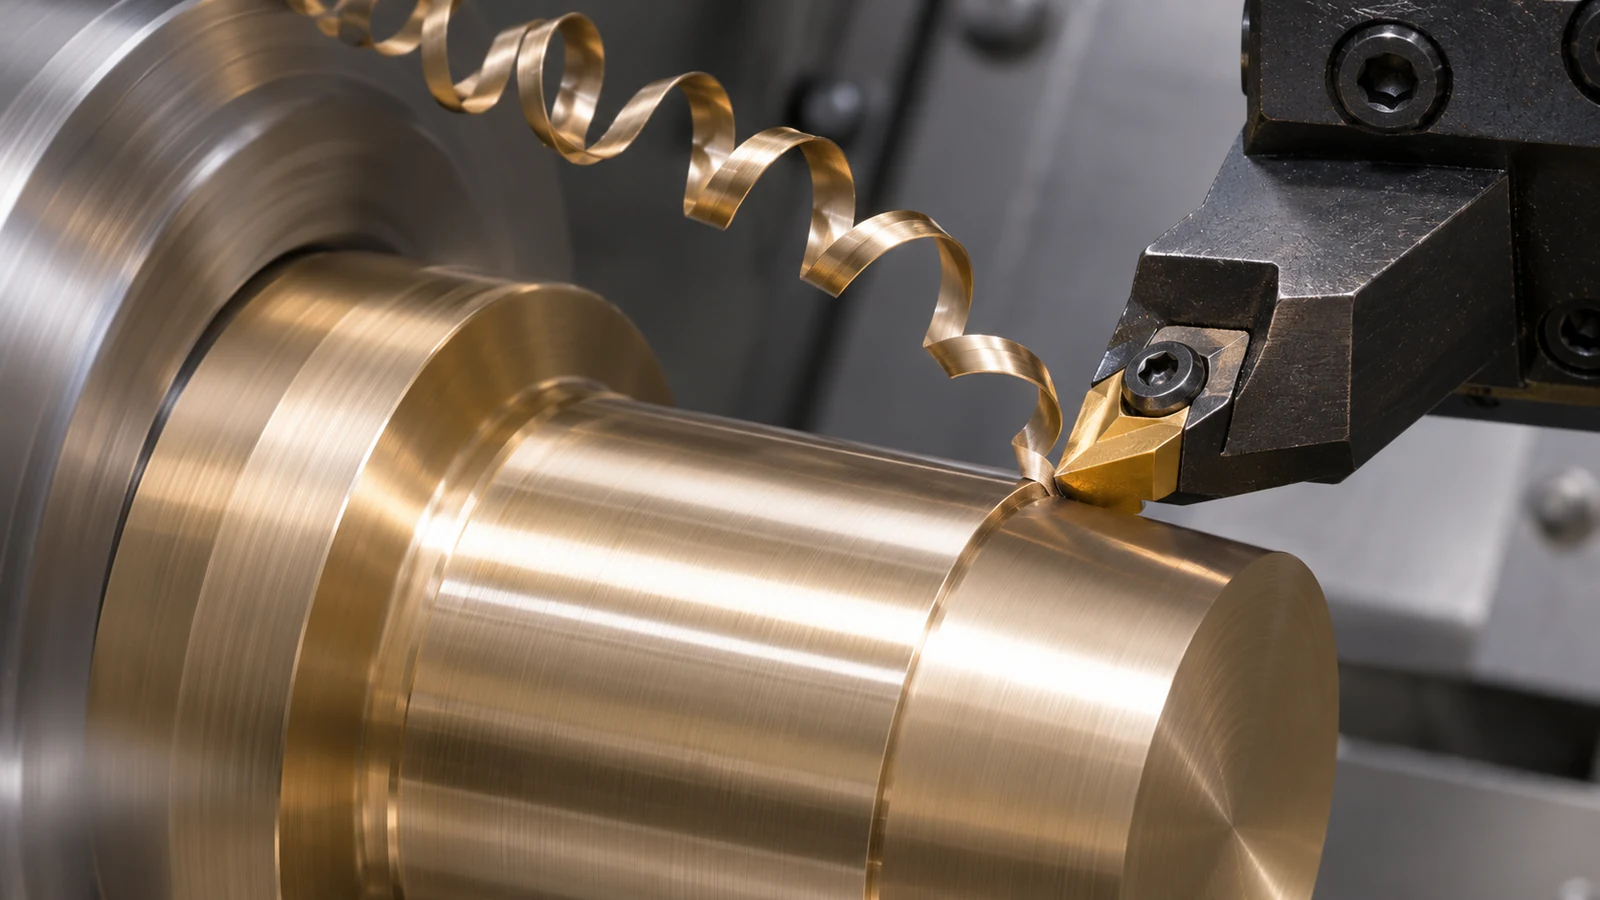 Ordnen Sie Schruppen und Schlichten so an, dass Späne aus schweren Schnitten nicht über eine Dichtleiste oder eine bereits fertig bearbeitete Lagerfläche laufen. Berücksichtigen Sie bei einer tiefen Bohrung die Werkzeugausladung und den Spanfreiraum. Stellen Sie bei einer gedrehten Nut nahe einem Absatz sicher, dass das Werkzeug zurückgezogen werden kann, ohne einen Span über den Zapfen zu ziehen.
Wärme durch gleichmäßigen Eingriff und stabile Aufspannung beherrschen
Gleichmäßiger Werkzeugeingriff, steife Werkstückaufnahme und eine scharfe Schneide reduzieren unvorhersehbare Kräfte und helfen dem Bediener, normales Schneiden von Reiben oder Rattern zu unterscheiden. Vermeiden Sie unnötiges Verweilen und wiederholte flache Durchgänge über derselben Spur. Die Schnittdaten hängen von Maschine, Werkzeug, Werkstoffzustand und Geometrie ab; ein veröffentlichter Zerspanbarkeitsindex oder eine allgemeine Tabelle eines Lieferanten ist keine garantierte Produktionseinstellung.
Wenn sich die Oberflächengüte ändert, prüfen Sie Wendeschneidplattenzustand, Wiederschneiden von Spänen, Kühlmittelzufuhr, Werkstückaufnahme und Werkstoffidentität, bevor Sie mehrere Variablen gleichzeitig ändern. Bei einem langen oder schlanken Bauteil stützen Sie den Schnitt nach Möglichkeit nahe dem Merkmal ab. Bei einem asymmetrischen Teil gleichen Sie den Materialabtrag aus und prüfen Sie die Bezugsbeziehung nach dem Lösen der Spannung erneut.
Drehen, Fräsen und Bohren aus der Zeichnung ableiten
Drehen Sie Rotationsflächen von einem Bezugselement aus, das für Quermerkmale wiederhergestellt werden kann. Fräsen Sie Flächen oder Lochbilder von der Achse oder Fläche aus, die die Montage bestimmt. Bohren oder reiben Sie Kanäle erst, nachdem bestätigt wurde, dass Werkzeugzugang und Spanauswurf machbar sind. Eine kombinierte Route kann das Umspannen reduzieren, aber nur, wenn die Aufspannung die funktionale Beziehung erhält und das Merkmal geprüft werden kann.
Für eine Welle oder Hülse mit Dichtfläche sind das gedrehte Durchmesser, der Planlauf der Stirnfläche und die Position des Absatzes im Prüfplan getrennt aufzuführen. Bei einem blockartigen Ventilbauteil sind die Position von Bohrung zu Anschluss, die Wanddicke und sich kreuzende Kanäle zu prüfen. Die verifizierte Standard-CNC-Drehumfang und CNC-Fräsfähigkeiten relevante Fertigungswege beschreiben; die Zeichnung bestimmt, welcher geeignet ist.
Die Merkmale prüfen, die die Baugruppe steuern
Bei der Bearbeitung von Nickel-Aluminium-Bronze C63000 darf die Abnahme nicht auf einen einzelnen Durchmesser reduziert werden. Identifizieren Sie die Flächen, die ein Gegenstück positionieren, Fluid abdichten, ein Lager tragen oder ein Montagemuster festlegen. Legen Sie fest, ob die Prüfung vor oder nach einer Oberflächenbehandlung erfolgt und welche Bezüge zur Messung von Position, Rundlauf oder Rechtwinkligkeit verwendet werden.
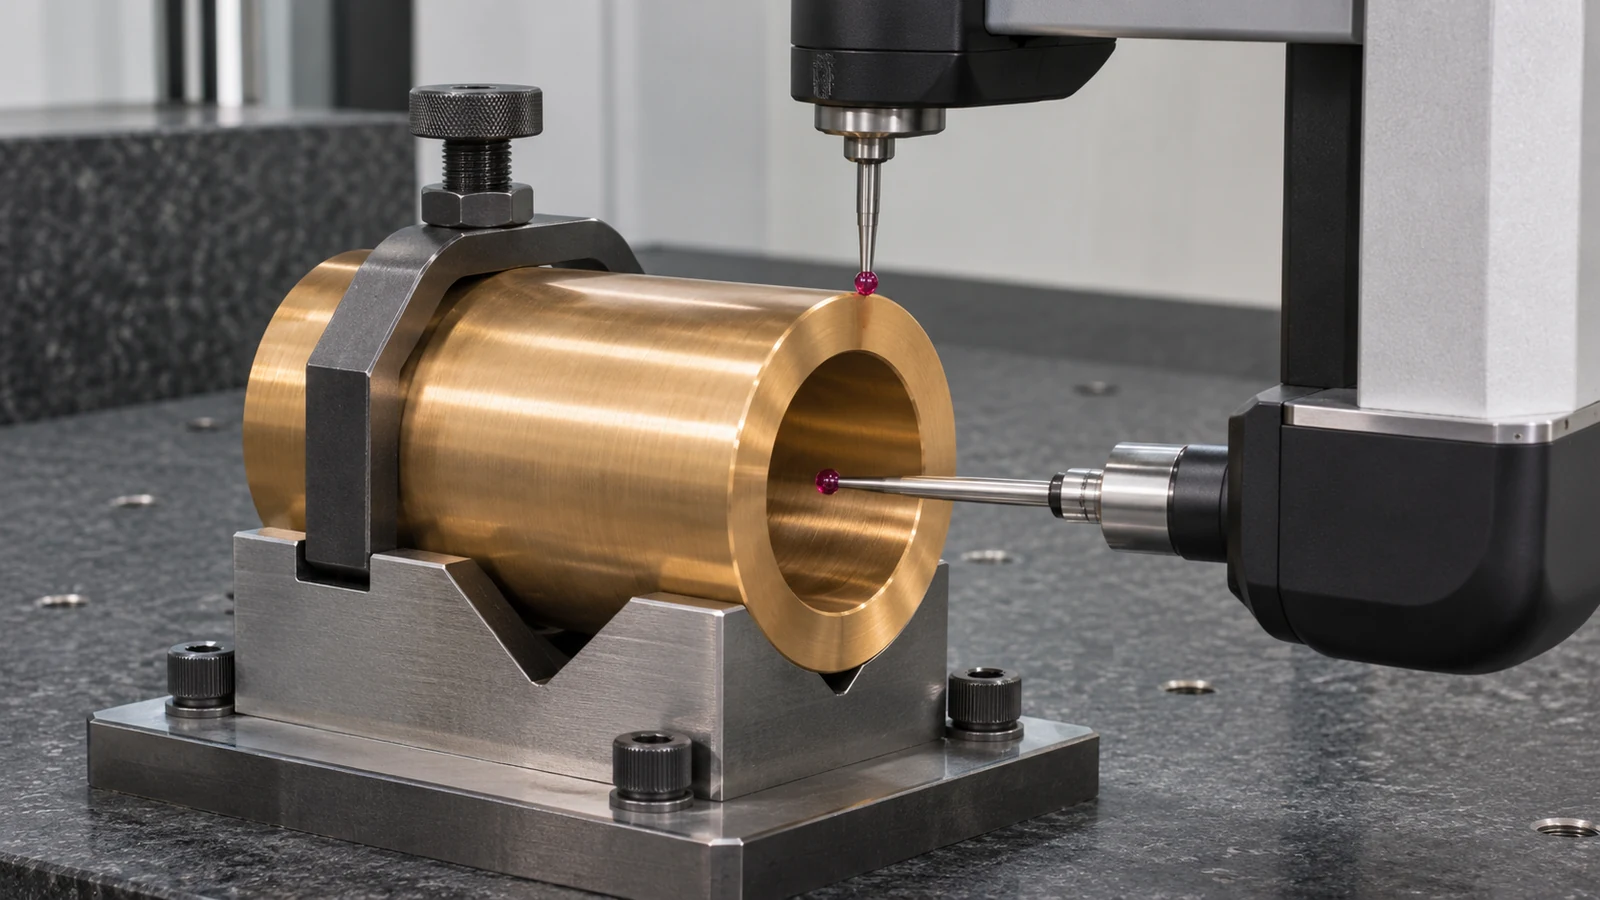 Die Legierungszertifizierung getrennt von der Maßprüfung halten. Ein Materialzertifikat belegt nicht, dass die fertige Bohrung oder Fläche der Zeichnung entspricht, und ein Maßbericht belegt weder die chemische Verträglichkeit noch die Qualifizierung auf Produktebene. Jeden erforderlichen Nachweis in der Einkaufsspezifikation festlegen.
Beispielhafte Betrachtung: eine Pumpenhülse mit Querkanal
Betrachten Sie eine hypothetische Hülse aus C63000 mit einer gedrehten Bohrung, einem Außenzapfen, einer Dichtfläche und einem radialen Querkanal. Der Prozessplan dreht zuerst die Bezugsflächen, bohrt den Kanal unter Sicherstellung des Spanauswurfs und prüft dann, ob der Grat am Kanal die Dichtfläche gefährdet. Das Prüfverfahren bezieht sich auf die Bohrungsachse und die fertige Fläche, statt jedes Merkmal isoliert zu messen.
Wenn die Dichtfläche nach dem Bohren zerkratzt ist, prüft das Team den Spanverlauf und die Operationsreihenfolge, bevor einfach ein Polierschritt hinzugefügt wird. Wenn sich der Zapfen nach dem Lösen verschiebt, prüft es die Auflage und die Einspannung. Dieses Szenario dient nur der Veranschaulichung und beschreibt weder einen Kundenauftrag noch eine validierte Anwendung.
Was mit einer C63000-Bearbeitungsanfrage zu senden ist
- Angabe UNS C63000, Produktform, Werkstoffzustand, Zertifikat, Menge und Zeichnungsrevision.
- CAD-Modell und kritische Bohrungen, Dichtflächen, Zapfen, Löcher, Kanäle und Bezugsbeziehungen.
- Spanempfindliche Flächen, Entgratungsgrenzen, Oberflächenanforderungen sowie jegliche Beschichtung oder Übergabe an die Montage.
- Prüfmerkmale, Berichte, Rückverfolgbarkeit und der Zustand, in dem das Teil abgenommen wird.
Fragen zur Bearbeitung von Nickel-Aluminium-Bronze C63000
Ist C63000 dasselbe wie jede Aluminiumbronze?
Nein. Bestätigen Sie die UNS-Bezeichnung und die zertifizierte Zusammensetzung. Ähnliche Sorten können sich in Zusammensetzung, Produktform und Eigenschaften unterscheiden.
Liefert ein Zerspanbarkeitsindex Schnittgeschwindigkeiten?
Nein. Ein Vergleichsindex ist keine direkte Vorgabe für Vorschub und Drehzahl. Qualifizieren Sie die Einstellungen für das tatsächliche Werkzeug, die Maschine, die Bedingungen und das Bearbeitungsmerkmal.
Warum ist die Spanlenkung bei C63000 wichtig?
Späne können nachschneiden, fertig bearbeitete Oberflächen verkratzen oder eine Bohrung verstopfen. Planen Sie ihren Ablauf und ihre Entfernung, bevor Sie die Operationsfolge festlegen.
Kann die Bearbeitung die Korrosionsbeständigkeit gewährleisten?
Nein. Werkstoffidentität und Fertigmaße belegen keine Verträglichkeit mit einem bestimmten Medium. Diese Entscheidung obliegt der technischen Spezifikation der Anwendung.