
Ein Torlon-Bauteil kann seine Maße erfüllen und dennoch eine ungelöste Anforderung an den Materialzustand aufweisen. Die Torlon-Bearbeitung entfernt Material von einem Halbzeug, dessen Type, Herstellungsweg und Härtungsverlauf die zurückbleibende Oberfläche beeinflussen. Klären Sie mit dem Halbzeuglieferanten und der Konstruktionsverantwortlichen Stelle, ob die fertige Anwendung eine weitere Härtung erfordert, und legen Sie dann fest, wann die Endbearbeitung und Prüfung erfolgen. Eine zweite Wärmebehandlung ist nicht automatisch für jedes Teil erforderlich, und ein allgemeiner Polymer-Temperzyklus ist kein Ersatz für eine Torlon-spezifische Anweisung.
Betrachten Sie einen gedrehten Führungsring mit einer Funktionsbohrung und einem äußeren Positionierabsatz. Seine Zeichnung kann das Polymer und die Maße angeben, aber auslassen, ob die Verschleißfläche im gehärteten Außenbereich des Halbzeugs verbleibt oder durch das Bohren neu freigelegt wird. Dieses Versäumnis frühzeitig zu klären ist nützlicher, als eine Spindeldrehzahl aus einer Tabelle zu wählen, ohne den Materialzustand zu kennen.
Die Bestellbeschreibung muss mehr als PAI benennen
Torlon ist ein Polyamidimid, üblicherweise mit PAI abgekürzt. Der Handelsname umfasst Typen und Halbzeugformen mit unterschiedlicher Verstärkung und Verarbeitungsgeschichte. Ein extrudierter Stab, ein pressgeformter Rohling und ein spritzgegossenes endkonturnahes Formteil sind keine austauschbaren Prozessausgangsmaterialien, nur weil alle als Torlon bezeichnet werden. Erfassen Sie Hersteller, genauen Typ, Rohlingabmessungen und Lieferzustand bezogen auf die Zeichnungsrevision.
Die Fertigungsrichtlinie von Drake beschreibt eine gehärtete Außenschicht auf seinen extrudierten Torlon-Formen und empfiehlt eine Rücksprache, wenn eine weitere Härtung geplant ist. Das ist ein Grund, das tatsächlich gelieferte Halbzeug zu besprechen, nicht die Erlaubnis, für jeden Hersteller dieselbe Oberflächentiefe oder Wärmegeschichte anzunehmen. Bitten Sie den Lieferanten, die ursprüngliche Halbzeughärtung von jeder nach der Bearbeitung vorgeschlagenen Behandlung zu unterscheiden. Bewahren Sie diese Antwort im Fertigungsnachweis auf.
Die Überblick über technische Kunststoffe liefert Kontext zur Materialfamilie. Er kann die Härtungsanforderung eines bestimmten PAI-Typs nicht klären. Ein Materialaustausch sollte daher zur technischen Prüfung zurückkehren, selbst wenn der Ersatzrohling dieselben Nennmaße hat.
Den Zerspanungsplan um die endgültige Funktionsfläche herum aufbauen
Für den Führungsring die Arbeitsbohrung, die Anlageschulter und die nichtfunktionale Freistellung kennzeichnen. Festlegen, welche Oberflächen zum Spannen genutzt werden dürfen und welche durch spätere Arbeitsgänge geschützt werden müssen. Wird die Bohrung nach einer vereinbarten Behandlung fertigbearbeitet, ist eine messbare Referenz zu erhalten, die eine erneute Positionierung ermöglicht. Wird sie vor dieser Behandlung fertigbearbeitet, muss die Zeichnung dennoch angeben, wie eine etwaige spätere Maßänderung bewertet wird.
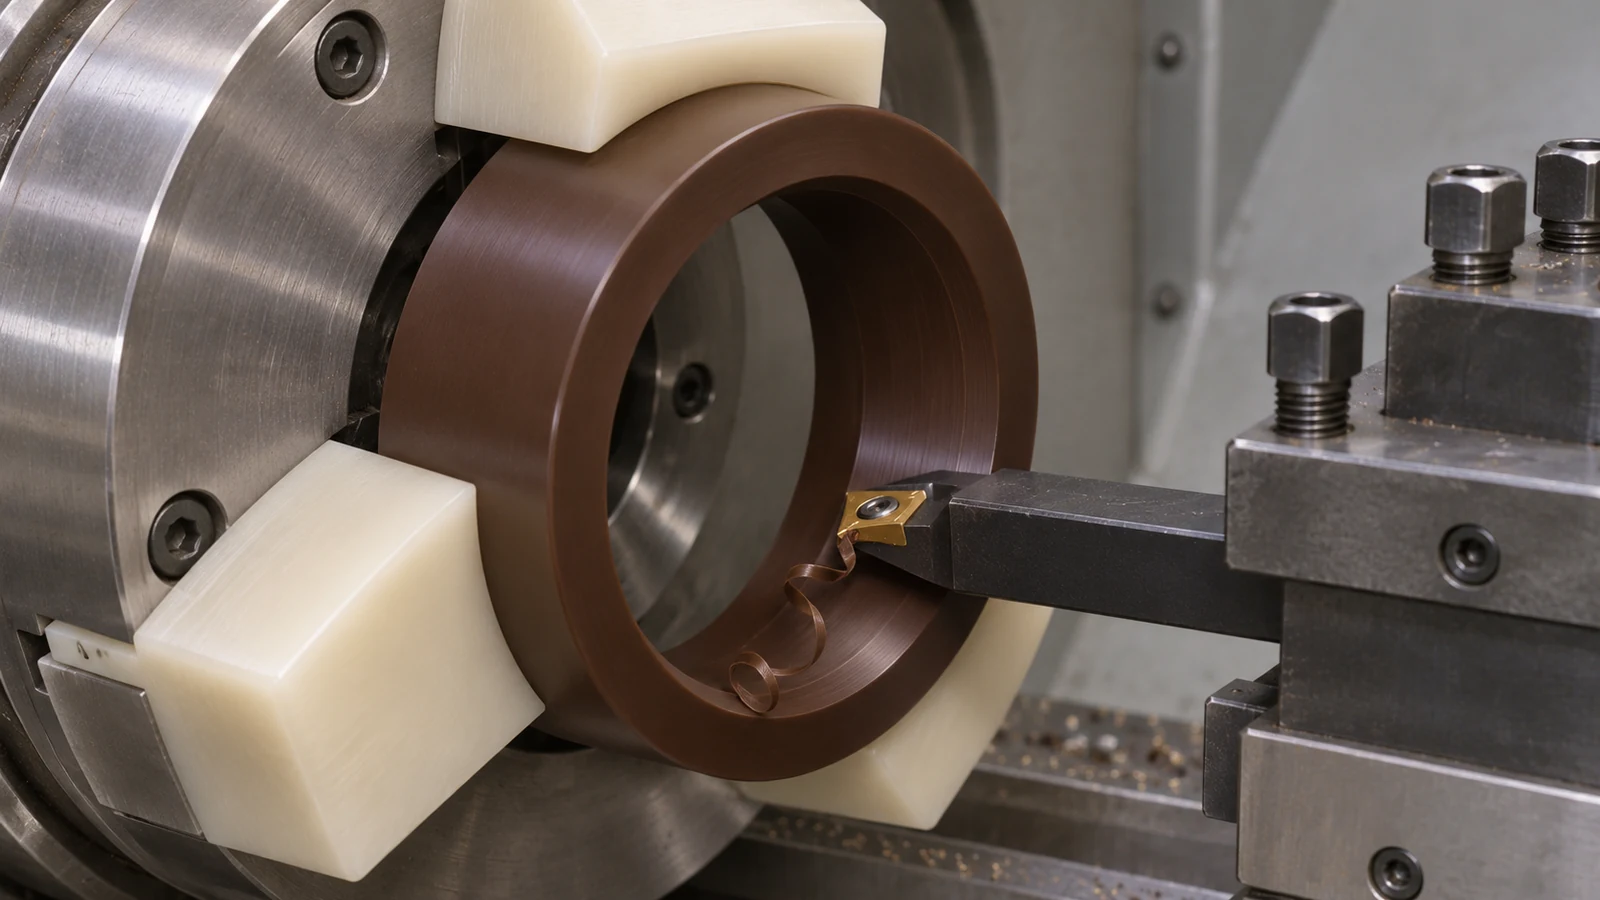 Die Torlon-Bearbeitung erfordert zudem einen durchdachten Werkzeugplan. Verstärkte Güten können abrasiv sein, während eine verschlissene Schneide das Material eher reibt oder zieht, statt einen sauberen Schnitt zu erzeugen. Schnittfläche und Schneide gemeinsam prüfen. Eine raue Stelle ist kein Beweis für Porosität im Rohling; es ist zu untersuchen, ob ein örtliches Ausreißen dem Werkzeugweg, einer ungestützten Kante oder einer Änderung des Eingriffs folgt.
Späne von fertigen Merkmalen fernhalten und Kühlmittel gemäß den Kompatibilitätshinweisen des Werkstofflieferanten wählen. Werkzeuge, Kühlmittel und Schnittbedingungen sollten an der tatsächlichen Güte und Geometrie qualifiziert werden. Ein kurzer Versuch, der eine ansprechende Oberfläche erzeugt, belegt noch keine Standzeit für die gesamte Charge. Den Zustand der Schneide am selben Merkmal während des Versuchs verfolgen, statt mehrere Schnittvariablen gleichzeitig zu erhöhen.
Für rotationssymmetrische Teile, Torlon-Bearbeitung kann einen Drehweg mit verteilter Abstützung verwenden. Die Vorrichtung muss der Schnittkraft widerstehen, ohne einen dünnen Ring in die geforderte Form zu zwingen. Prüfen Sie die freigegebene Geometrie, bevor Sie die Aufspannung als stabil akzeptieren.
Eine Prüfung eines Führungsrings mit zwei unterschiedlichen Ergebnissen
In diesem hypothetischen Beispiel arbeitet der Ring gegen eine Gegenwelle und positioniert sich zudem in einem Metallträger. Die Konstruktion identifiziert eine Verschleißanforderung für die Bohrung, während die Außenschulter in erster Linie die Montageposition festlegt. Die erste Prüfungsfrage ist, ob die gelieferte Werkstoffsorte und der abgeschlossene Fertigungsweg diese Bohrungsfunktion unterstützen. Es geht nicht darum, ob der Ring einfach “Hochtemperaturkunststoff” ist.”
Ein mögliches Ergebnis ist, dass der Lieferant bestätigt, dass das gelieferte Vormaterial und der vorgesehene Bearbeitungsweg ohne zusätzliche Temperung für diese Anwendung geeignet sind. Das Team qualifiziert dann Zerspanung, Freigabe und Prüfung im vereinbarten Zustand. Ein anderes ist, dass die Konstruktionsleitung eine weitere Temperung verlangt. In diesem Fall muss der Fertigungsweg den Zugang zur Endbearbeitung, die Bezüge und das Aufmaß wo erforderlich erhalten und die Endmaße nach der festgelegten Abfolge prüfen. Keines der beiden Ergebnisse folgt allein aus dem Handelsnamen.
Wenn der behandelte Ring später eine Außenpassung nicht erfüllt, ist das Polieren der Bohrung irrelevant. Vergleichen Sie Durchmesser, Rundheit und Positionierungsbeziehung vor und nach der Behandlung, wobei die Messbedingungen aufgezeichnet werden. Das trennt eine Änderung des Materialzustands von einem Spannfehler oder einem Werkzeugverschleißtrend. Dieses Szenario dient der Veranschaulichung; es ist kein Kundenauftrag und kein validiertes Fertigungsrezept.
Die Abnahme auf den gelieferten Zustand ausrichten
Zeichnung und Bestellung sollten darin übereinstimmen, welche Maße kritisch sind, welche Behandlungsnachweise erforderlich sind und ob das Teil nach einer vereinbarten Konditionierung geprüft wird. Geben Sie die verwendeten Bezüge für Bohrungs-Schulter-Beziehungen, die zulässige Kantenbehandlung, sichtbare Schadenskriterien und den Schutz fertig bearbeiteter Oberflächen während des Transports an.
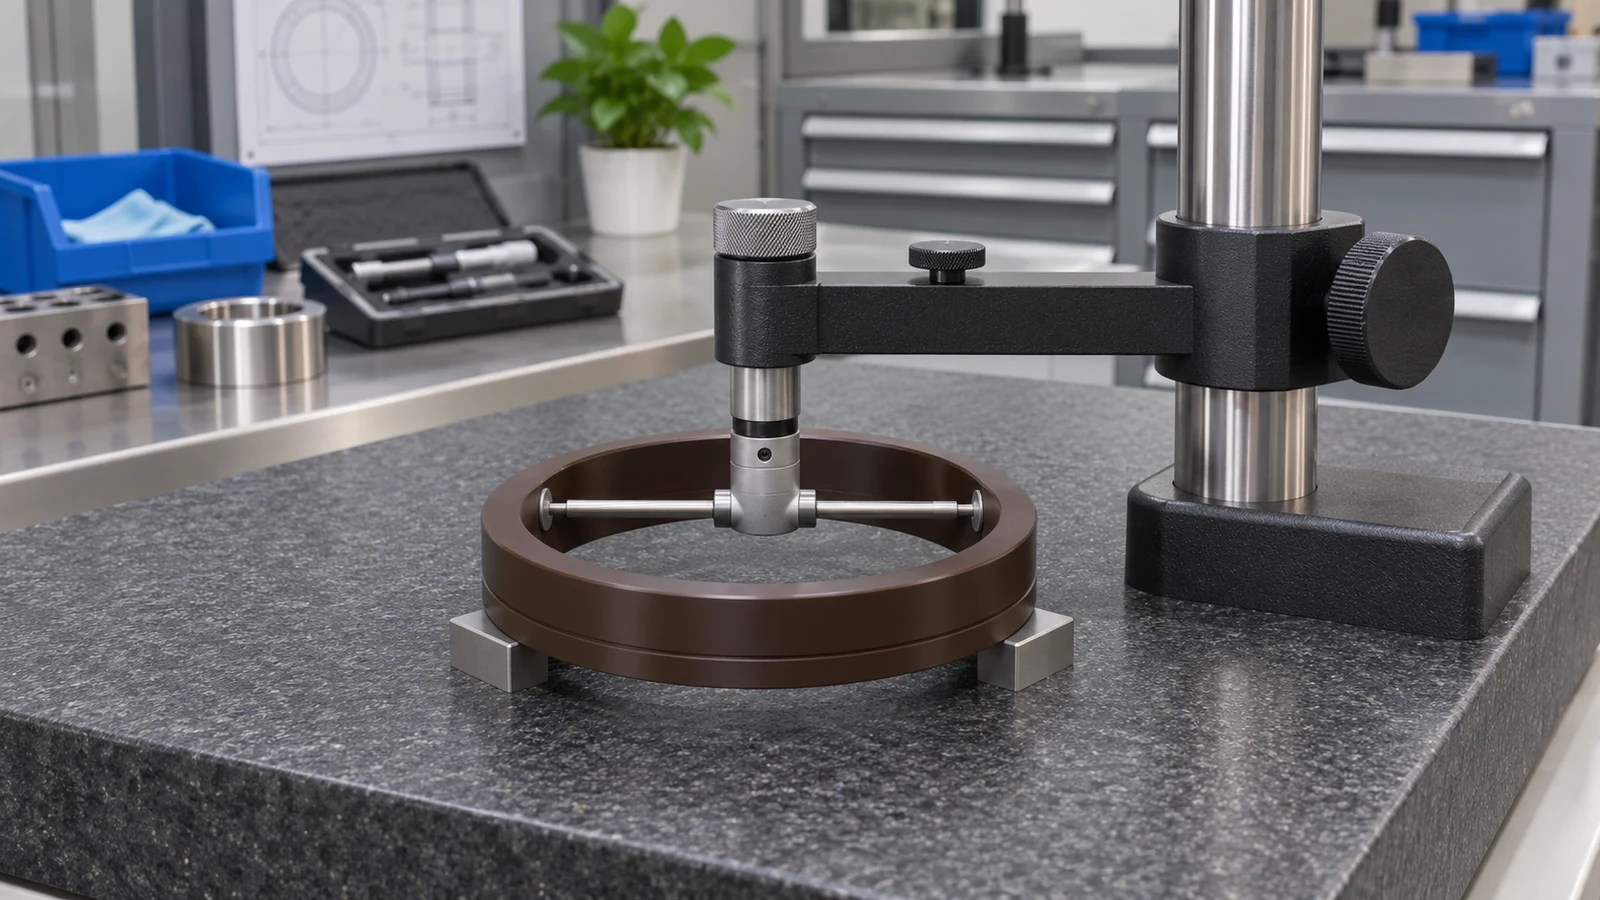 Erfassen Sie die Materialcharge zusammen mit der Teil- oder Chargenidentität. Wenn ein Verschleißtest, eine Chemikalienbeständigkeitsanforderung oder ein Betriebsversuch erforderlich ist, definieren Sie diesen getrennt von der Maßprüfung. Ein Bohrungsbericht belegt die gemessene Geometrie unter den angegebenen Bedingungen; er belegt nicht die Verschleißleistung in einer nicht spezifizierten Baugruppe. Die Torlon-Bearbeitung ist zur Freigabe bereit, wenn sowohl die Frage des Materialzustands als auch die Frage der Geometrie beantwortet sind.
Fragen zu bearbeitetem Torlon
Beweist das Entfernen der dunklen Oberfläche, dass ein Teil ungeeignet ist?
Nein. Das Aussehen allein entscheidet nicht über die Abnahme. Stellen Sie den tatsächlichen Zustand des Vormaterials, die Funktion der freigelegten Oberfläche und jede vom Hersteller unterstützte Anforderung für eine weitere Temperung fest.
Kann der Zerspaner den Spannungsabbau durch eine vorgeschriebene Temperung ersetzen?
Nein. Die beiden Anweisungen verfolgen unterschiedliche Ziele. Lassen Sie einen freigegebenen Fertigungsweg für die Werkstoffsorte und Form festlegen, anstatt ihre Bezeichnungen als austauschbar zu behandeln.
Sollte eine enge Passung geprüft werden, während der Ring gespannt ist?
Messwerte unter Spannung helfen, den Prozess zu steuern, aber ein freigegebenes Teil kann eine andere Form haben. Definieren Sie die Messung im Lieferzustand und jede Montagezwangslage ausdrücklich.
Was macht zwei Torlon-Angebote vergleichbar?
Derselbe Werkstoff und dieselbe Lieferform, Eigentümerschaft zusätzlicher Behandlung, Fertigungsstufe, kritische Schnittstellen, Prüfbedingungen und geforderte Aufzeichnungen. Ein Preisvergleich ohne diese Punkte kann unterschiedliche Lieferumfänge vergleichen.