
Réponse courte : L'usinage du bronze nickel-aluminium C63000 doit être planifié à partir de l'alliage certifié et de l'état du produit, puis ajusté en fonction de l'évacuation des copeaux, de l'engagement de l'outil et des références fonctionnelles de la pièce. La résistance de l'alliage et le comportement des copeaux rendent une coupe stable et bien soutenue plus utile qu'un tableau de vitesses générique. Confirmez la nuance UNS exacte et la forme fournie ; les bronzes aluminium voisins ne sont pas interchangeables simplement parce qu'ils se ressemblent.
Ce guide porte sur les pièces C63000 corroyées réalisées par tournage, fraisage, perçage ou un itinéraire combiné. Il ne garantit pas les performances de corrosion pour un environnement de service non vérifié et ne considère pas l'opération d'usinage comme une approbation d'une vanne, d'une pompe, d'un ensemble marin ou d'un système sous pression.
Vérifier l'identité du C63000 avant de chiffrer l'itinéraire
Contrôlez le certificat matière, le plan, la forme du produit et l'état avant d'attribuer un outil ou un plan d'inspection. Les données de la Copper Development Association distinguent le C63000 des alliages de cuivre apparentés et publient la composition et les informations mécaniques par forme et par trempe. La dénomination “ bronze nickel-aluminium ” est une description de famille, insuffisante pour confirmer que la barre ou la pièce forgée fournie correspond à la nuance requise.
Notez quelles caractéristiques sont héritées du brut et lesquelles sont produites par usinage. Un arbre tourné, un passage percé, une face d'étanchéité et un motif de boulons imposent des exigences différentes en matière de références et d'accessibilité. Si une pièce doit être revêtue, assemblée ou exposée à un milieu spécifié, définissez cette exigence en aval séparément du périmètre d'enlèvement de matière.
Planifier l'écoulement des copeaux avant de fixer l'ordre des opérations
Les copeaux longs ou recirculants peuvent rayer une surface finie, obstruer un alésage ou gêner l'entrée de l'outil suivant. L'usinage du bronze nickel-aluminium C63000 doit maintenir une évacuation des copeaux visible dans le plan de processus : choisissez une direction d'entrée, laissez un chemin de sortie dégagé et évitez de piéger les copeaux entre un outil et une face finie. Lorsque la géométrie produit des copeaux brisés ou enroulés, inspectez les pièces d'essai réelles plutôt que de supposer une forme de copeau d'après une autre nuance de bronze.
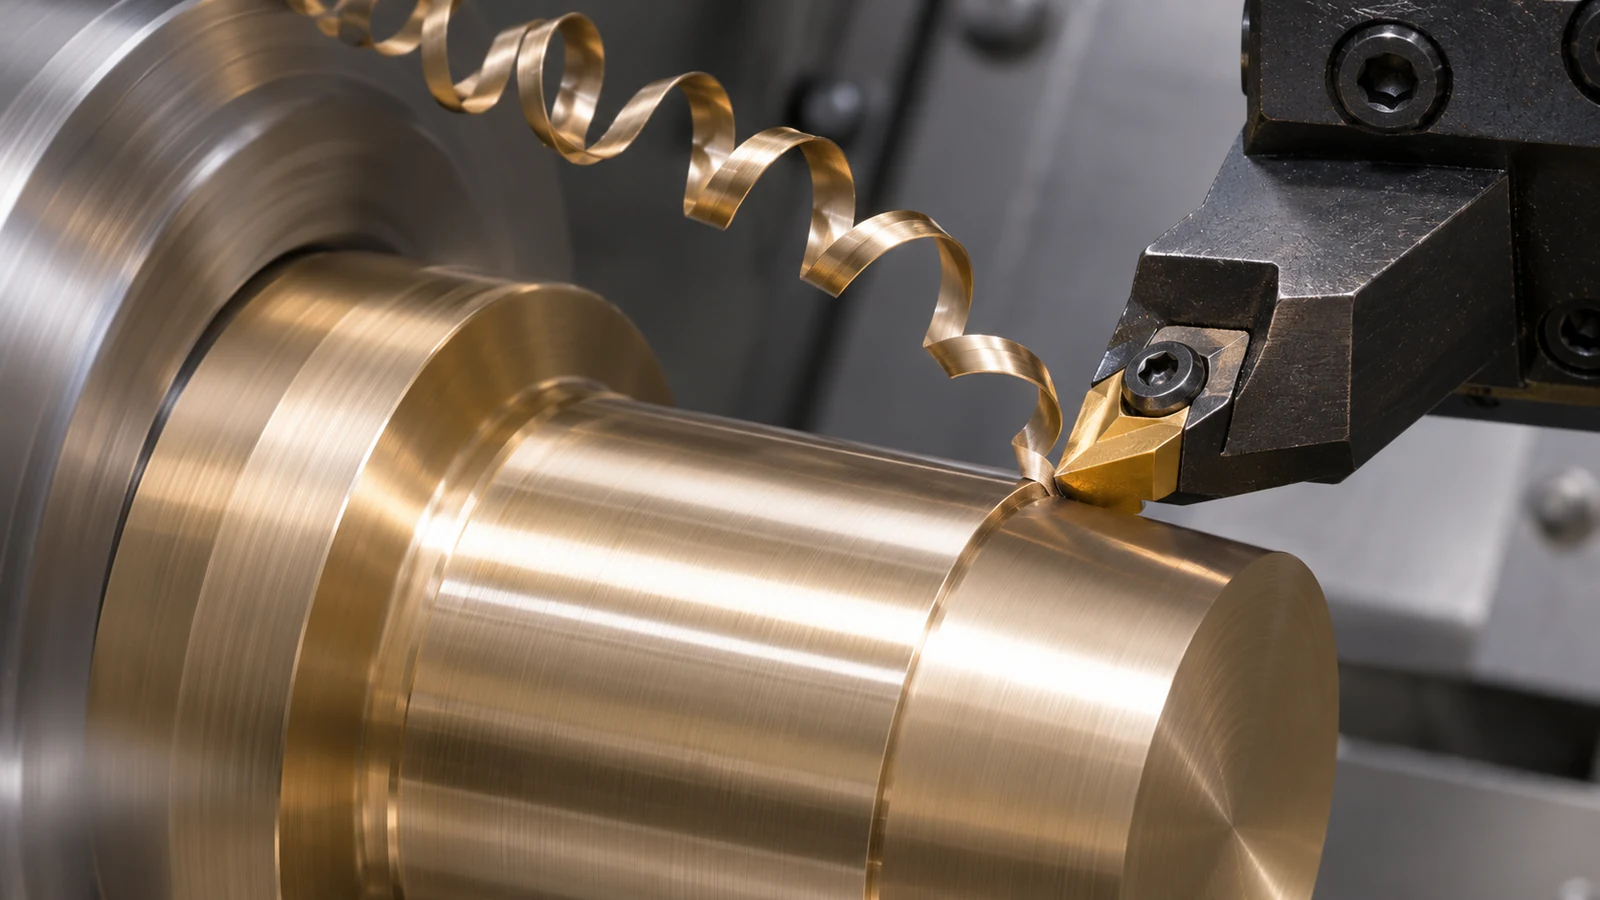 Séquencez l'ébauche et la finition de sorte que les copeaux des passes lourdes ne traversent pas une portée d'étanchéité ou une surface de palier déjà finie. Pour un trou profond, tenez compte de la portée de l'outil et du dégagement des copeaux. Pour une gorge tournée près d'un épaulement, assurez-vous que l'outil peut se retirer sans traîner un copeau sur le tourillon.
Gérer la chaleur par un engagement régulier et un montage stable
Un engagement d'outil constant, un maintien rigide de la pièce et une arête de coupe affûtée réduisent les efforts imprévisibles et aident l'opérateur à distinguer une coupe normale d'un frottement ou d'un broutement. Évitez les temporisations inutiles et les passes peu profondes répétées sur la même trajectoire. Les données de coupe dépendent de la machine, de l'outil, de l'état du brut et de la géométrie ; un indice d'usinabilité publié ou un tableau générique de fournisseur ne constitue pas un réglage de production garanti.
Lorsqu'une finition change, examinez l'état de la plaquette, le recoupage des copeaux, l'amenée du liquide de refroidissement, le maintien de la pièce et l'identité du brut avant de modifier plusieurs variables simultanément. Si la pièce est longue ou élancée, soutenez la coupe au plus près de la caractéristique lorsque c'est possible. Si la pièce est asymétrique, équilibrez l'enlèvement de matière et revérifiez la relation des références après desserrage.
Choisir le tournage, le fraisage et le perçage d'après le plan
Tournez les surfaces de révolution à partir d'une référence récupérable pour les caractéristiques transversales. Fraisez les méplats ou les motifs de boulons à partir de l'axe ou de la face qui contrôle l'assemblage. Ne percez ou n'alésez les passages qu'après avoir confirmé que l'accès de l'outil et la sortie des copeaux sont réalisables. Un itinéraire combiné peut réduire les reprises de serrage, mais uniquement si le montage préserve la relation fonctionnelle et si la caractéristique peut être inspectée.
Pour un arbre ou un manchon avec une face d'étanchéité, séparez le diamètre tourné, le faux rond de la face et le positionnement de l'épaulement dans le plan d'inspection. Pour un composant de vanne de type bloc, examinez la position alésage-lumière, l'épaisseur de paroi et les passages sécants. Le vérifié périmètre standard de tournage CNC et capacités de fraisage CNC décrivez les itinéraires de fabrication pertinents ; le plan détermine lequel est approprié.
Inspectez les caractéristiques qui contrôlent l'assemblage
Pour l'usinage du bronze nickel-aluminium C63000, ne réduisez pas l'acceptation à un seul diamètre. Identifiez les surfaces qui positionnent un composant homologue, assurent l'étanchéité du fluide, supportent un palier ou établissent un schéma de montage. Définissez si l'inspection a lieu avant ou après tout traitement de finition et quelles références sont utilisées pour mesurer la position, le faux rond ou la perpendicularité.
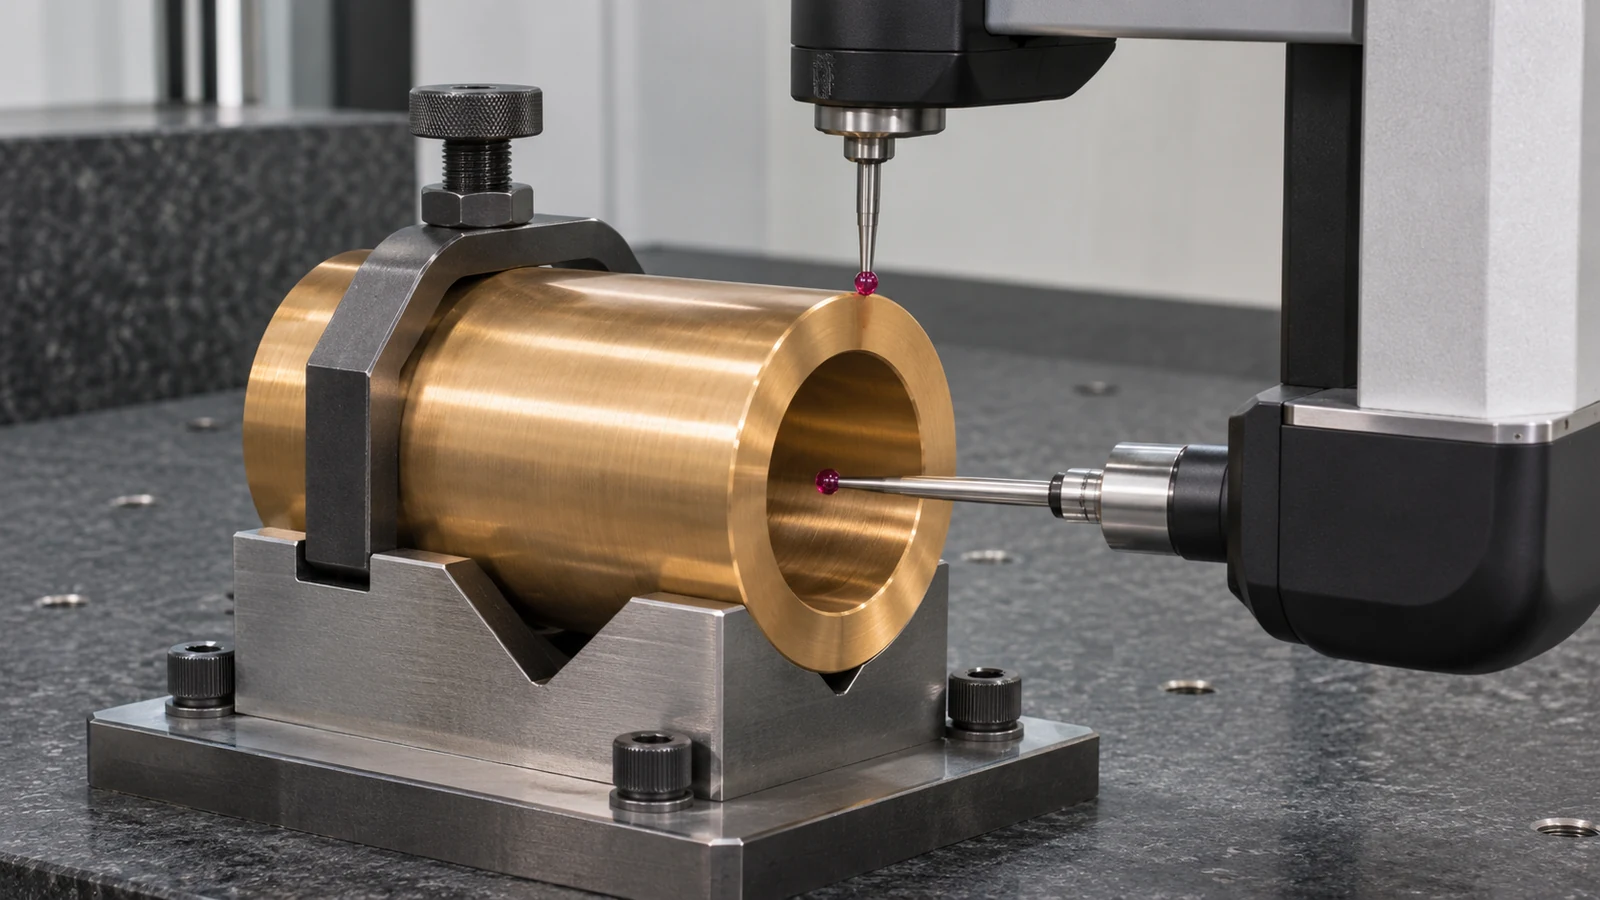 Conservez la certification de l'alliage séparément de l'inspection dimensionnelle. Un certificat matière ne prouve pas que l'alésage ou la face finis satisfont au plan, et un rapport dimensionnel n'établit pas la compatibilité chimique ni la qualification au niveau produit. Indiquez chaque enregistrement requis dans la spécification d'achat.
Examen illustratif : un manchon de pompe avec une lumière transversale
Considérez un manchon C63000 hypothétique avec un alésage tourné, un tourillon extérieur, une portée d'étanchéité et une lumière transversale radiale. Le plan de processus tourne d'abord les surfaces de référence, perce la lumière tout en préservant l'évacuation des copeaux, puis vérifie si la bavure de la lumière menace la portée d'étanchéité. La méthode d'inspection se réfère à l'axe de l'alésage et à la face finie plutôt que de mesurer chaque caractéristique isolément.
Si la surface d'étanchéité est rayée après le perçage, l'équipe examine le trajet des copeaux et l'ordre des opérations avant d'ajouter simplement une étape de polissage. Si le tourillon se déplace après le relâchement, elle examine le support et le bridage. Ce scénario est purement illustratif et ne décrit ni une commande client ni une application validée.
Ce qu'il faut envoyer avec une demande d'usinage C63000
- La désignation UNS C63000, la forme du produit, l'état du matériau, le certificat, la quantité et la révision du plan.
- Le modèle CAO et les alésages critiques, faces d'étanchéité, tourillons, trous, lumières et relations de références.
- Les surfaces sensibles aux copeaux, les limites d'ébavurage, les exigences de finition et tout revêtement ou transfert d'assemblage.
- Les caractéristiques d'inspection, les rapports, la traçabilité et l'état dans lequel la pièce est acceptée.
Questions sur l'usinage du bronze nickel-aluminium C63000
Le C63000 est-il identique à tous les bronzes aluminium ?
Non. Confirmez la désignation UNS et la composition certifiée. Les nuances voisines peuvent différer par la composition, la forme du produit et les propriétés.
Un indice d'usinabilité fournit-il des vitesses de coupe ?
Non. Un indice comparatif ne constitue pas une prescription directe d'avance et de vitesse. Qualifiez les réglages pour l'outil, la machine, les conditions et la fonction réels.
Pourquoi le contrôle des copeaux est-il important pour le C63000 ?
Les copeaux peuvent recouper, rayer les surfaces finies ou obstruer un alésage. Planifiez leur évacuation et leur élimination avant de finaliser la séquence d'opérations.
L'usinage peut-il garantir l'aptitude à la corrosion ?
Non. L'identité du matériau et les dimensions finies n'établissent pas la compatibilité avec un milieu particulier. Cette décision relève de la spécification d'ingénierie de l'application.