
짧은 답변: C63000 니켈 알루미늄 청동 가공은 인증된 합금과 제품 상태를 기준으로 계획한 후, 칩 배출, 공구 맞물림, 부품의 기능적 데이텀을 중심으로 조정해야 합니다. 이 합금의 강도와 칩 거동 특성상, 일반적인 속도 차트보다 안정적이고 잘 지지되는 절삭이 더 유용합니다. 정확한 UNS 등급과 공급 형태를 확인하십시오. 유사한 알루미늄 청동들은 단지 비슷하게 보인다는 이유만으로 상호 교환할 수 없습니다.
이 가이드는 선삭, 밀링, 드릴링 또는 복합 공정으로 제작되는 단조 C63000 부품에 초점을 맞춥니다. 검증되지 않은 사용 환경에 대한 내식 성능을 보장하지 않으며, 가공 작업을 밸브, 펌프, 해양 조립체 또는 압력 시스템의 승인으로 간주하지도 않습니다.
공정 견적 전에 C63000 동일성 확인
공구나 검사 계획을 배정하기 전에 재료 인증서, 도면, 제품 형태, 상태를 확인하십시오. Copper Development Association 자료는 C63000을 관련 구리 합금과 구분하며, 형태와 템퍼별 조성 및 기계적 정보를 공개합니다. “니켈 알루미늄 청동”이라는 명칭은 계열 설명일 뿐이며, 공급된 봉재나 단조품이 요구 등급과 일치함을 확인하기에는 충분하지 않습니다.
어떤 형상이 소재에서 그대로 이어지는지, 어떤 형상이 가공으로 생성되는지 기록하십시오. 선삭 샤프트, 드릴 가공 통로, 시일 면, 볼트 패턴은 각각 다른 데이텀과 접근 요구 사항을 부과합니다. 부품이 코팅, 조립되거나 특정 매체에 노출될 경우, 그 하류 요구 사항을 금속 제거 범위와 별도로 정의하십시오.
작업 순서 설정 전에 칩 흐름 계획
길거나 재순환하는 칩은 완성 표면을 긁거나 보어를 막거나 다음 공구 진입을 방해할 수 있습니다. C63000 니켈 알루미늄 청동 가공은 공정 계획에서 칩 배출이 가시적으로 유지되어야 합니다. 진입 방향을 선택하고, 명확한 배출 경로를 남기며, 공구와 완성 면 사이에 칩이 갇히지 않도록 하십시오. 형상이 절단되거나 말린 칩을 생성하는 경우, 다른 청동 등급의 칩 형태를 가정하지 말고 실제 시험 부품을 검사하십시오.
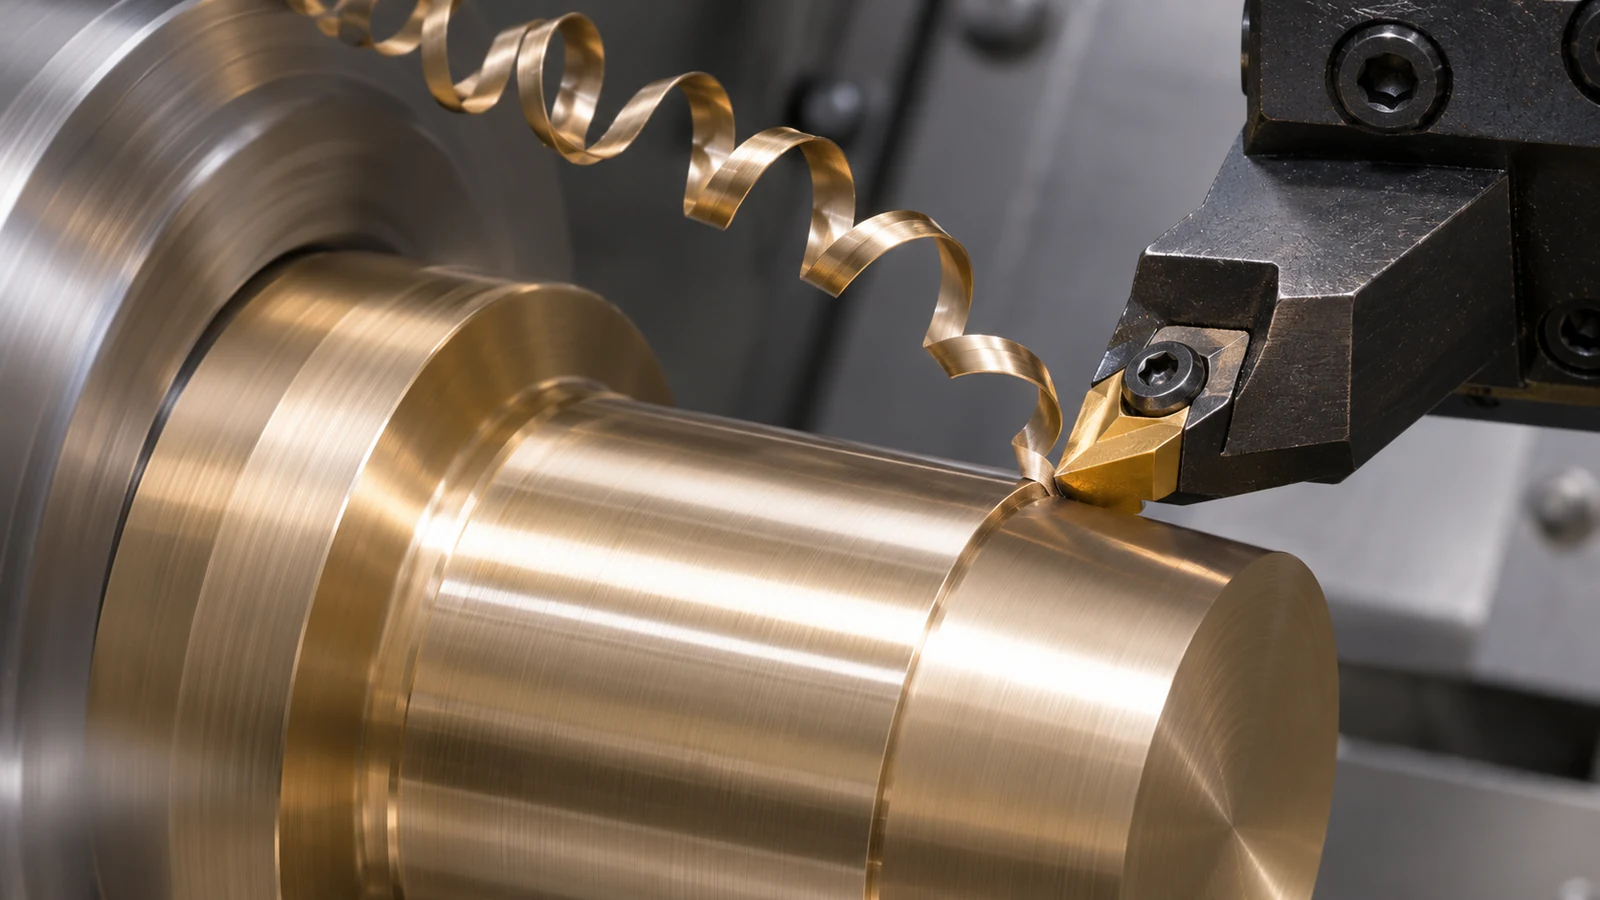 황삭과 정삭을 순서화하여 중삭의 칩이 이미 완성된 시일 랜드나 베어링 표면을 지나가지 않도록 하십시오. 깊은 구멍의 경우 공구 도달 거리와 칩 여유를 고려하십시오. 숄더 근처의 선삭 홈의 경우, 공구가 저널 위로 칩을 끌지 않고 후퇴할 수 있는지 확인하십시오.
일정한 맞물림과 안정적인 셋업으로 열 관리
일관된 공구 맞물림, 강성 있는 공작물 고정, 예리한 절삭날은 예측 불가능한 힘을 줄이고 작업자가 정상 절삭과 문지름 또는 채터를 구분하는 데 도움을 줍니다. 불필요한 드웰과 동일 트랙 위의 반복적인 얕은 패스를 피하십시오. 절삭 데이터는 기계, 공구, 소재 상태, 형상에 따라 달라집니다. 공개된 가공성 지수나 공급업체의 일반 표는 보장된 생산 설정이 아닙니다.
표면 조도가 변할 경우, 여러 변수를 동시에 변경하기 전에 인서트 상태, 칩 재절삭, 냉각수 공급, 공작물 고정, 소재 동일성을 검토하십시오. 부품이 길거나 가늘 경우, 가능한 한 해당 형상 근처에서 절삭을 지지하십시오. 부품이 비대칭인 경우, 재료 제거를 균형 있게 하고 클램프 해제 후 데이텀 관계를 재확인하십시오.
도면에 따라 선삭, 밀링, 드릴링 선택
회전 대칭면은 교차 형상에 대해 복원 가능한 데이텀에서 선삭하십시오. 평면이나 볼트 패턴은 조립을 제어하는 축이나 면에서 밀링하십시오. 통로는 공구 접근과 칩 배출이 실행 가능함을 확인한 후에만 드릴 또는 보링하십시오. 복합 공정은 재클램핑을 줄일 수 있지만, 셋업이 기능적 관계를 유지하고 해당 형상을 검사할 수 있는 경우에만 그렇습니다.
밀봉면이 있는 샤프트 또는 슬리브의 경우, 검사 계획에서 선삭 직경, 면 런아웃, 숄더 위치를 분리하십시오. 블록 형태의 밸브 부품의 경우, 보어-포트 위치, 벽 두께, 교차 통로를 검토하십시오. 검증된 표준 CNC 선삭 범위 및 CNC 밀링 역량 관련 제조 경로를 기술하십시오. 도면이 어느 것이 적절한지 결정합니다.
조립을 제어하는 특징부를 검사하십시오
C63000 니켈 알루미늄 청동 가공의 경우, 합격 기준을 단일 직경으로 축소하지 마십시오. 결합 부품을 위치시키거나, 유체를 밀봉하거나, 베어링을 지지하거나, 장착 패턴을 설정하는 표면을 식별하십시오. 검사가 마무리 처리 전 또는 후에 수행되는지, 그리고 위치, 런아웃 또는 직각도를 측정하는 데 어떤 데이텀이 사용되는지 정의하십시오.
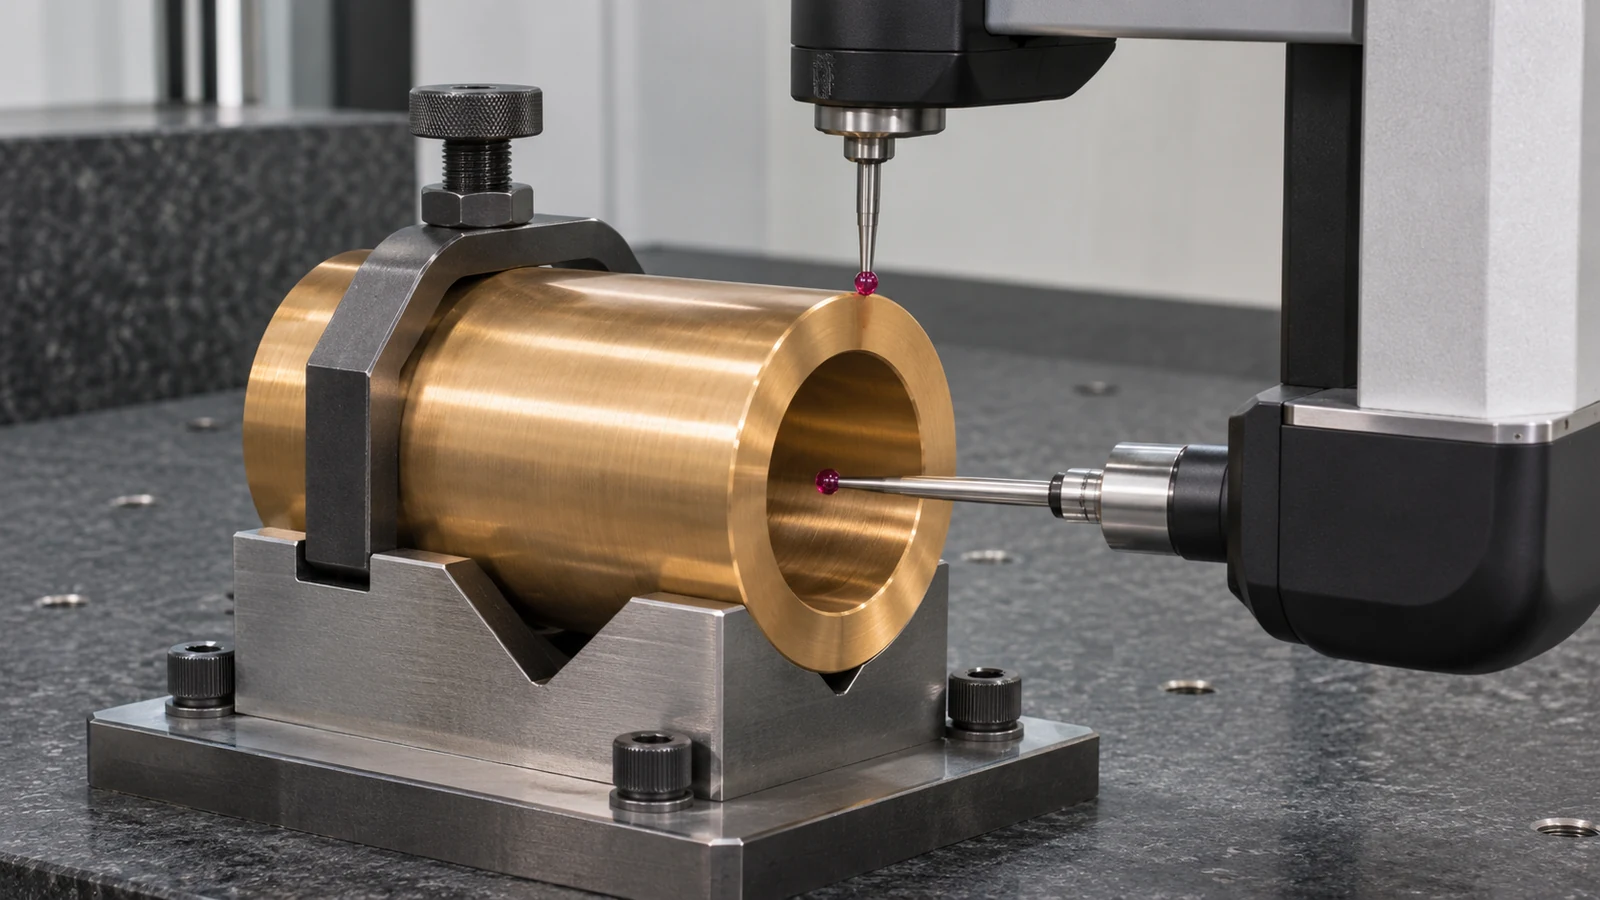 합금 인증을 치수 검사와 분리하여 유지하십시오. 재료 인증서는 완성된 보어 또는 면이 도면을 충족함을 입증하지 않으며, 치수 보고서는 화학적 호환성 또는 제품 수준의 적격성을 입증하지 않습니다. 구매 사양서에 각 필수 기록을 명시하십시오.
예시적 검토: 크로스 포트가 있는 펌프 슬리브
선삭 보어, 외부 저널, 밀봉 랜드, 방사형 크로스 포트가 있는 가상의 C63000 슬리브를 고려하십시오. 공정 계획은 먼저 데이텀 표면을 선삭하고, 칩 배출을 유지하면서 포트를 드릴링한 다음, 포트 버가 밀봉 랜드에 위협이 되는지 확인합니다. 검사 방법은 각 특징부를 개별적으로 측정하는 대신 보어 축과 완성된 면을 기준으로 합니다.
드릴링 후 밀봉 표면이 긁힌 경우, 팀은 단순히 연마 단계를 추가하기 전에 칩 이동과 작업 순서를 검토합니다. 출고 후 저널이 변위된 경우, 지지와 클램핑을 검토합니다. 이 시나리오는 예시일 뿐이며 고객 주문이나 검증된 적용 사례를 설명하지 않습니다.
C63000 가공 요청 시 함께 보내야 할 사항
- UNS C63000 지정, 제품 형태, 재료 상태, 인증서, 수량, 도면 개정판.
- CAD 모델 및 중요 보어, 밀봉면, 저널, 홀, 포트, 데이텀 관계.
- 칩에 민감한 표면, 디버링 한계, 마감 요구 사항, 그리고 모든 코팅 또는 조립 인계.
- 검사 특성, 보고서, 추적성, 그리고 부품이 합격되는 조건.
C63000 니켈 알루미늄 청동 가공 관련 질문
C63000은 모든 알루미늄 청동과 동일합니까?
아니요. UNS 지정과 인증된 조성을 확인하십시오. 인접 등급은 조성, 제품 형태 및 특성이 다를 수 있습니다.
가공성 지수가 절삭 속도를 제공합니까?
아니요. 비교 지수는 직접적인 이송 및 속도 처방이 아닙니다. 실제 공구, 기계, 조건 및 형상에 맞게 설정을 검증하십시오.
C63000에서 칩 제어가 중요한 이유는 무엇입니까?
칩은 재절삭되거나, 가공 완료된 표면을 긁거나, 보어를 막을 수 있습니다. 최종 공정 순서를 확정하기 전에 칩의 경로와 배출을 계획하십시오.
가공이 내식성 적합성을 보장할 수 있습니까?
아니요. 재료 동일성과 완성 치수는 특정 매체와의 호환성을 입증하지 않습니다. 그 결정은 응용 분야의 엔지니어링 사양에 속합니다.