
Respuesta breve: El mecanizado del bronce al aluminio con níquel C63000 debe planificarse a partir de la aleación certificada y la condición del producto, y luego ajustarse en torno a la evacuación de virutas, el contacto de la herramienta y los datos funcionales de la pieza. La resistencia y el comportamiento de viruta de la aleación hacen que un corte estable y bien soportado sea más útil que una tabla de velocidades genérica. Confirme el grado UNS exacto y la forma suministrada; los bronces al aluminio vecinos no son intercambiables solo porque parezcan similares.
Esta guía se centra en piezas de C63000 forjado fabricadas mediante torneado, fresado, taladrado o una ruta combinada. No promete rendimiento frente a la corrosión para un entorno de servicio no verificado ni trata la operación de mecanizado como aprobación de una válvula, bomba, conjunto marino o sistema a presión.
Verifique la identidad del C63000 antes de cotizar la ruta
Compruebe el certificado de material, el plano, la forma del producto y la condición antes de asignar una herramienta o un plan de inspección. Los datos de Copper Development Association distinguen el C63000 de aleaciones de cobre relacionadas y publican información de composición y mecánica por forma y temple. El nombre “bronce al aluminio con níquel” es una descripción de familia, no basta para confirmar que la barra o forja suministrada coincide con el grado requerido.
Registre qué características se heredan del material en bruto y cuáles se producen por mecanizado. Un eje torneado, un conducto taladrado, una cara de sellado y un patrón de pernos imponen requisitos diferentes de datos y acceso. Si una pieza se va a recubrir, ensamblar o exponer a un medio especificado, defina ese requisito posterior por separado del alcance de arranque de viruta.
Planifique el flujo de virutas antes de fijar el orden de las operaciones
Las virutas largas o recirculantes pueden rayar una superficie acabada, obstruir un taladro o interferir con la entrada de la siguiente herramienta. El mecanizado del bronce al aluminio con níquel C63000 debe mantener visible la evacuación de virutas en el plan de proceso: elija una dirección de entrada, deje una trayectoria de salida despejada y evite atrapar virutas entre una herramienta y una cara acabada. Cuando la geometría produzca virutas rotas o rizadas, inspeccione piezas de prueba reales en lugar de suponer una forma de viruta a partir de otro grado de bronce.
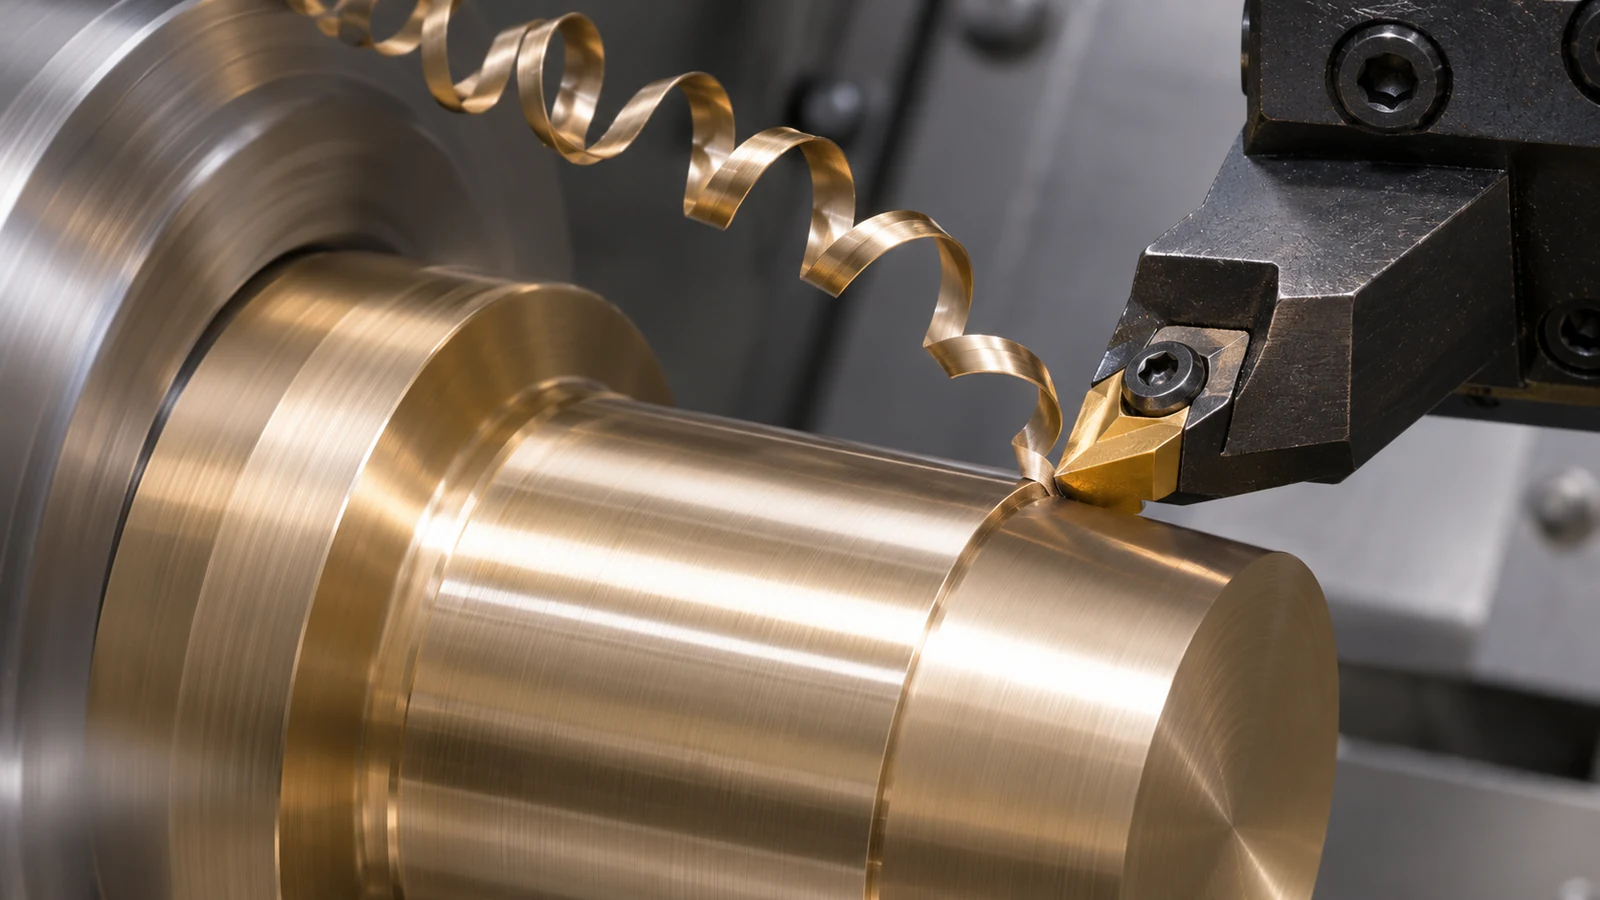 Secuencie el desbaste y el acabado de modo que las virutas de cortes pesados no crucen una zona de sellado o una superficie de cojinete que ya se haya acabado. Para un taladro profundo, tenga en cuenta el alcance de la herramienta y la holgura para virutas. Para una ranura torneada cerca de un hombro, asegúrese de que la herramienta pueda retirarse sin arrastrar una viruta sobre el muñón.
Gestione el calor con un contacto constante y un montaje estable
Un contacto constante de la herramienta, una sujeción rígida de la pieza y un filo de corte afilado reducen la fuerza impredecible y ayudan al operador a distinguir el corte normal del roce o el chatter. Evite el dwell innecesario y las pasadas superficiales repetidas sobre la misma trayectoria. Los datos de corte dependen de la máquina, la herramienta, la condición del material y la geometría; un índice de maquinabilidad publicado o una tabla genérica de un proveedor no son un ajuste de producción garantizado.
Cuando cambie un acabado, revise la condición del inserto, el recorte de virutas, el suministro de refrigerante, la sujeción de la pieza y la identidad del material antes de cambiar varias variables a la vez. Si el componente es largo o esbelto, soporte el corte cerca de la característica cuando sea práctico. Si la pieza es asimétrica, equilibre el arranque de material y vuelva a comprobar la relación de datos después de soltar la sujeción.
Elija torneado, fresado y taladrado a partir del plano
Torne las superficies de revolución desde un dato que pueda recuperarse para las características transversales. Frese planos o patrones de pernos desde el eje o la cara que controla el ensamblaje. Taladre o mandrine conductos solo después de confirmar que el acceso de la herramienta y la salida de virutas son viables. Una ruta combinada puede reducir el reamarre, pero solo si el montaje preserva la relación funcional y la característica puede inspeccionarse.
Para un eje o casquillo con cara de sellado, separe el diámetro torneado, el alabeo de la cara y la ubicación del resalto en el plan de inspección. Para un componente de válvula tipo bloque, revise la posición de taladro a puerto, el espesor de pared y los pasajes que se intersecan. El verificado alcance estándar de torneado CNC y capacidades de fresado CNC describa las rutas de fabricación pertinentes; el plano determina cuál es la adecuada.
Inspeccione las características que controlan el ensamblaje
Para el mecanizado de bronce aluminio níquel C63000, no reduzca la aceptación a un solo diámetro. Identifique las superficies que ubican un componente acoplado, sellan fluido, soportan un cojinete o establecen un patrón de montaje. Defina si la inspección se realiza antes o después de cualquier tratamiento de acabado y qué datums se utilizan para medir posición, alabeo o perpendicularidad.
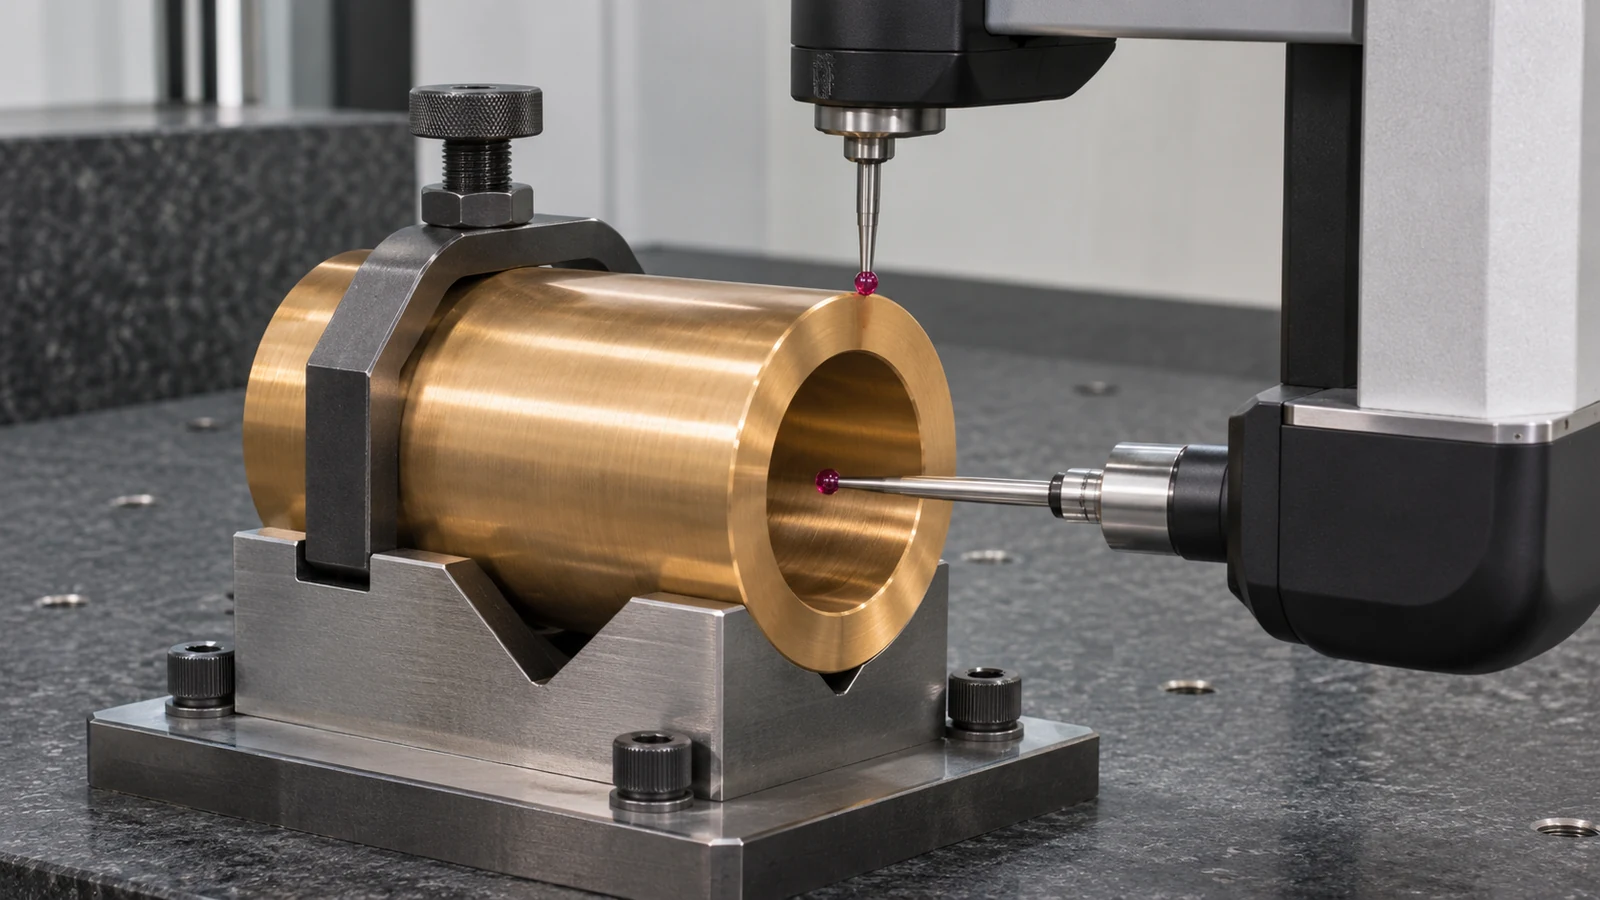 Mantenga la certificación de aleación separada de la inspección dimensional. Un certificado de material no prueba que el taladro o la cara terminados cumplan con el plano, y un informe dimensional no establece compatibilidad química ni calificación a nivel de producto. Indique cada registro requerido en la especificación de compra.
Revisión ilustrativa: un casquillo de bomba con un puerto transversal
Considere un casquillo C63000 hipotético con un taladro torneado, un muñón exterior, una zona de sellado y un puerto transversal radial. El plan de proceso tornea primero las superficies de datum, taladra el puerto preservando la salida de viruta y luego verifica si la rebaba del puerto amenaza la zona de sellado. El método de inspección hace referencia al eje del taladro y a la cara terminada en lugar de medir cada característica de forma aislada.
Si la superficie de sellado se raya después del taladrado, el equipo revisa el recorrido de la viruta y el orden de las operaciones antes de simplemente añadir un paso de pulido. Si el muñón se desplaza después de la liberación, revisa el soporte y la sujeción. Este escenario es solo ilustrativo y no describe un pedido de cliente ni una aplicación validada.
Qué enviar con una solicitud de mecanizado de C63000
- Designación UNS C63000, forma del producto, condición del material, certificado, cantidad y revisión del plano.
- Modelo CAD y taladros críticos, caras de sellado, muñones, agujeros, puertos y relaciones de datum.
- Superficies sensibles a la viruta, límites de desbarbado, requisitos de acabado y cualquier recubrimiento o entrega para ensamblaje.
- Características de inspección, informes, trazabilidad y la condición en la que se acepta la pieza.
Preguntas sobre el mecanizado de bronce aluminio níquel C63000
¿Es el C63000 lo mismo que cualquier bronce aluminio?
No. Confirme la designación UNS y la composición certificada. Las aleaciones cercanas pueden diferir en composición, forma de producto y propiedades.
¿Proporciona un índice de maquinabilidad velocidades de corte?
No. Un índice comparativo no es una prescripción directa de avance y velocidad. Valide los parámetros para la herramienta, máquina, condición y característica reales.
¿Por qué es importante el control de viruta para el C63000?
Las virutas pueden recortar, rayar superficies acabadas u obstruir un barreno. Planifique su trayectoria y evacuación antes de finalizar la secuencia de operaciones.
¿Puede el maquinado garantizar la idoneidad frente a la corrosión?
No. La identidad del material y las dimensiones acabadas no establecen la compatibilidad con un medio particular. Esa decisión corresponde a la especificación de ingeniería de la aplicación.