
Kurze Antwort: Eine gute Vespel-Bearbeitung beginnt damit, die genaue Type und Lieferform zu bestätigen und dann die Form mit gerade so viel Kraft zu halten, dass eine Bewegung verhindert wird. Anders als ein Metallrohling kann sich eine Polymerform in einem Futter oder einer Spannzange verformen und auf Schnittwärme sowie Spannungsabbau reagieren. Das Fertigmaß hängt daher von der Abstützung des Teils, der Werkzeugbahn, der Temperatur und dem Zeitpunkt der Messung ab – nicht nur von der programmierten Größe.
Vespel ist eine Polyimid-Produktfamilie von DuPont, kein einheitlich austauschbares Material. SP-1, SP-21, SP-22, SP-211 und andere Formen haben unterschiedliche Zusammensetzungen und Eigenschaften. Bestätigen Sie die spezifizierte Type, die Herstellungsform, den Rohstofflieferanten und die geltende Zeichnung, bevor Sie einen Bearbeitungsweg wählen. Dieser Leitfaden befasst sich mit der Bearbeitung von geliefertem Polymerhalbmaterial zu Teilen; er impliziert nicht, dass eine bestimmte Type ohne technische Prüfung für eine Anwendung geeignet ist.
Type, Lieferform und die maßgeblichen Oberflächen bestätigen
Vor der Vespel-Bearbeitung ist die Materialangabe mit dem Rohstoffzeugnis und der Form abzugleichen. Ein Block, eine Platte, ein Stab oder ein direkt geformter Rohling können unterschiedliche Geometrien und Materialgeschichten aufweisen. Wenn ein Teil von einem Metallbauteil umkonstruiert wird, muss die Zeichnung möglicherweise funktionale Maße von Oberflächen unterscheiden, die im ursprünglichen Entwurf nur zweckmäßig waren.
Ordnen Sie kritische Bohrungen, Flächen, Dichtflächen und dünne Arme der Art und Weise zu, wie der Rohling gehalten wird. Bestimmen Sie, welche Bezugsmerkmale durch Schruppen und Schlichten hindurch zugänglich bleiben können. Bei einem dünnen Ring oder einer flachen Scheibe kann das Risiko in der Verformung durch das Spannen liegen; bei einer langen Hülse in der Durchbiegung oder Rattermarken; bei einer Platte mit Taschen im Spannungsabbau beim Materialabtrag.
Wählen Sie eine Werkstückaufnahme, die die Form fixiert, ohne sie zu quetschen
Der Vespel-Bearbeitungsleitfaden von DuPont betont, Durchbiegung durch die Vorrichtung, Spannzange oder das Futter zu verhindern. Er beschreibt Spannzangen als zuverlässige Halteoption, wenn die Kraft nur gerade hoch genug ist, um Bewegung zu verhindern, und empfiehlt ein Sechsbackenfutter zur Druckverteilung. Wenden Sie solche Hinweise auf die Teilegeometrie und Type an; verifizieren Sie die Spannkraft mit einem sicheren Aufbau, statt anzunehmen, dass ein für Metallteile üblicher Druck akzeptabel ist.
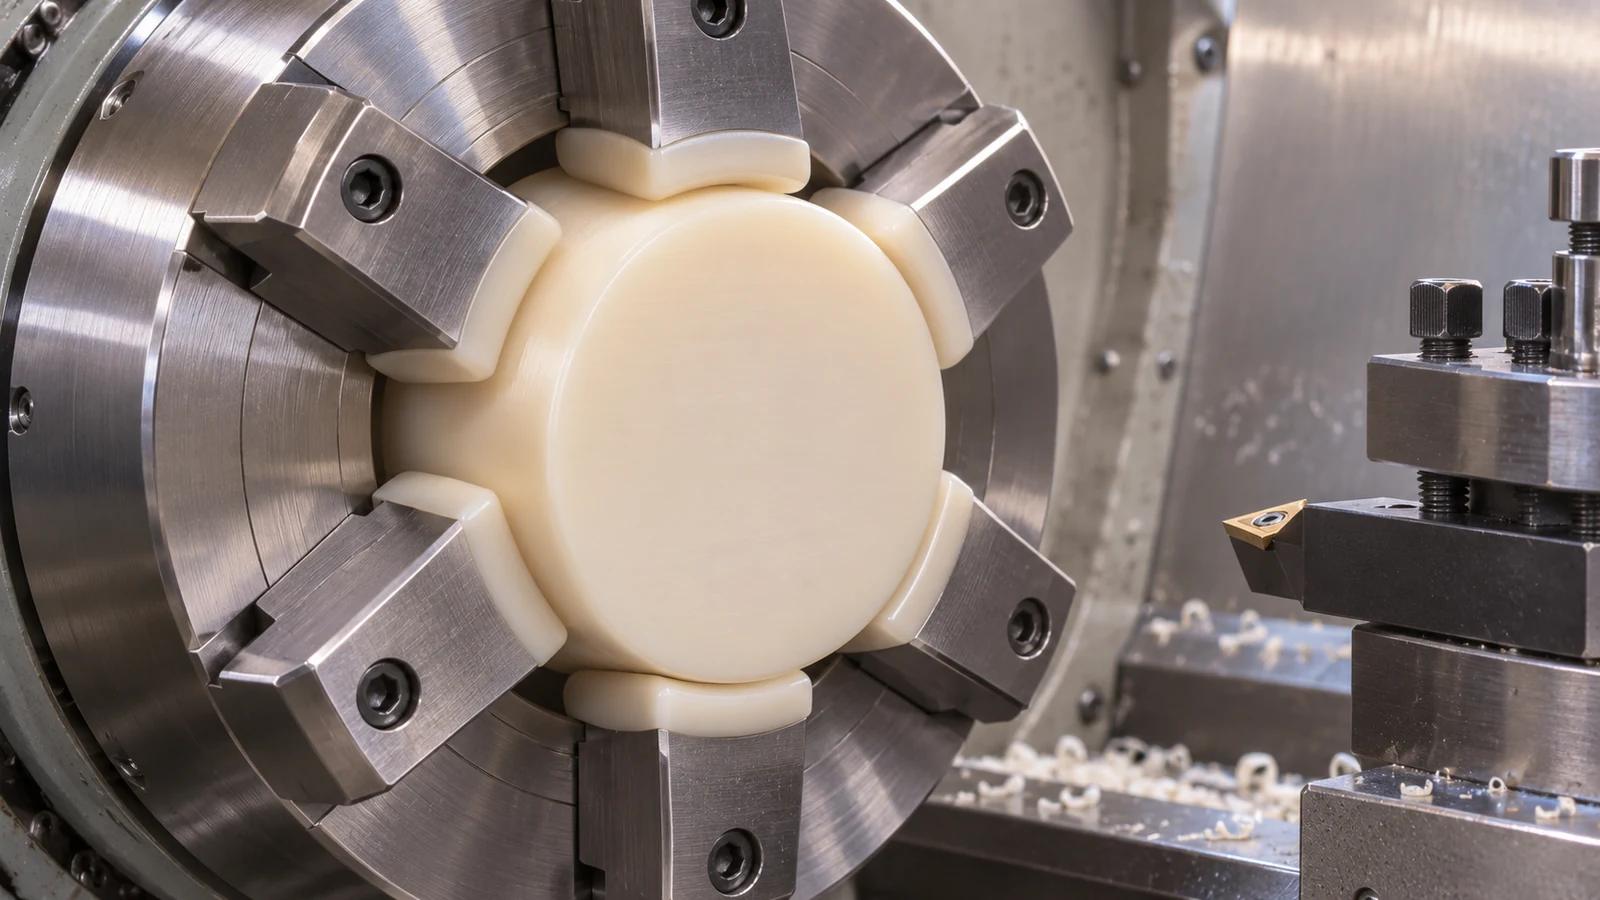 Verwenden Sie weiche Backen, einen passgenauen Dorn, eine breite Abstützung oder eine Opfervorrichtung, wenn es die Geometrie erfordert. Vermeiden Sie schmale Kontaktpunkte, die eine Markierung hinterlassen oder eine ungestützte Wand in Form quetschen. Ein Teil, das im gespannten Zustand innerhalb der Toleranz misst, kann sich nach dem Lösen verformen, daher ist festzulegen, ob die Prüfvorrichtung das Teil abstützt oder es in freiem Zustand belässt.
Verhindern Sie, dass Wärme und Schnittkraft zu verborgenen Maßen werden
Bei der Polymerbearbeitung können Reibung und Schnittwärme die unmittelbare Messung und das Verhalten des Teils nach der Rückkehr auf Raumtemperatur beeinflussen. Eine lange, reibende Werkzeugbahn kann eine Bohrung oder dünne Wand erwärmen; das im heißen Zustand abgelesene Maß entspricht möglicherweise nicht dem Maß nach dem Temperaturausgleich. Halten Sie Schneiden scharf, vermeiden Sie Verweilzeiten, führen Sie Späne ab und verwenden Sie eine Kühlmethode, die mit der Type und dem Teil kompatibel ist.
Der Leitfaden von DuPont merkt an, dass Kühlmittel verwendet werden kann, um thermische Effekte zu minimieren und die Maßhaltigkeit zu erhalten, während in seinen Hinweisen ein Kaltluftstrahl im Allgemeinen bevorzugt wird. Das ist keine Regel, dass jeder Auftrag ein bestimmtes Kühlmittel verwenden muss. Bestätigen Sie chemische Verträglichkeit, Sauberkeit, Spanabfuhr und etwaige Kundenbeschränkungen und vergleichen Sie dann die Messungen, nachdem sich das Teil stabilisiert hat.
Verwenden Sie eine Schnittfolge, die das Bezugsmerkmal und die Abstützung erhält
Das Schruppen sollte Material abtragen, ohne eine fragile Geometrie zu hinterlassen, die sich für das Schlichten schwer halten lässt. Lassen Sie auf Präzisionsmerkmalen genug Aufmaß, um nach dem Abklingen von Spannungs- und thermischen Effekten sauber zu bearbeiten, verwenden Sie jedoch kein pauschales Aufmaß, das nichts mit dem Rohling und der Zeichnung zu tun hat. Bei einer Hülse kann eine gestützte Folge die Außenseite und die Bohrung schruppen, bevor eine dünne Wand fertiggestellt wird; bei einer Platte sollten beide Seiten in ausgewogener Reihenfolge geschruppt werden, bevor die Bezugsseite geschlichtet wird.
Das Drehen eignet sich für konzentrische Formen, wenn die Werkstückaufnahme den Rohling nicht zerdrückt. Das Fräsen kann Flächen, Taschen oder Bohrmuster erzeugen, aber die Teileabstützung und die Werkzeugreichweite erfordern Aufmerksamkeit, wenn der Querschnitt dünn wird. Die Übersicht über Kunststoffmaterialien liefert den übergeordneten Kontext der Materialfamilie, während die verifizierten Standard-CNC-Drehumfang behandelt die Rotationsmerkmale, die für Hülsen und Buchsen gelten können.
Messen Sie das Teil nach dem Entspannen und der Temperaturerholung
Legen Sie die Messbedingungen fest, bevor ein Vespel-Bearbeitungsprozess qualifiziert wird. Dokumentieren Sie, ob das Teil gespannt, unterstützt oder frei ist; wie lange es sich stabilisiert hat; und welches Messinstrument und welche Kontaktkraft geeignet sind. Eine Messsonde, die auf ein weiches oder dünnes Merkmal drückt, kann dieses verformen, während ein nicht unterstütztes Teil unter seinem Eigengewicht durchhängen kann.
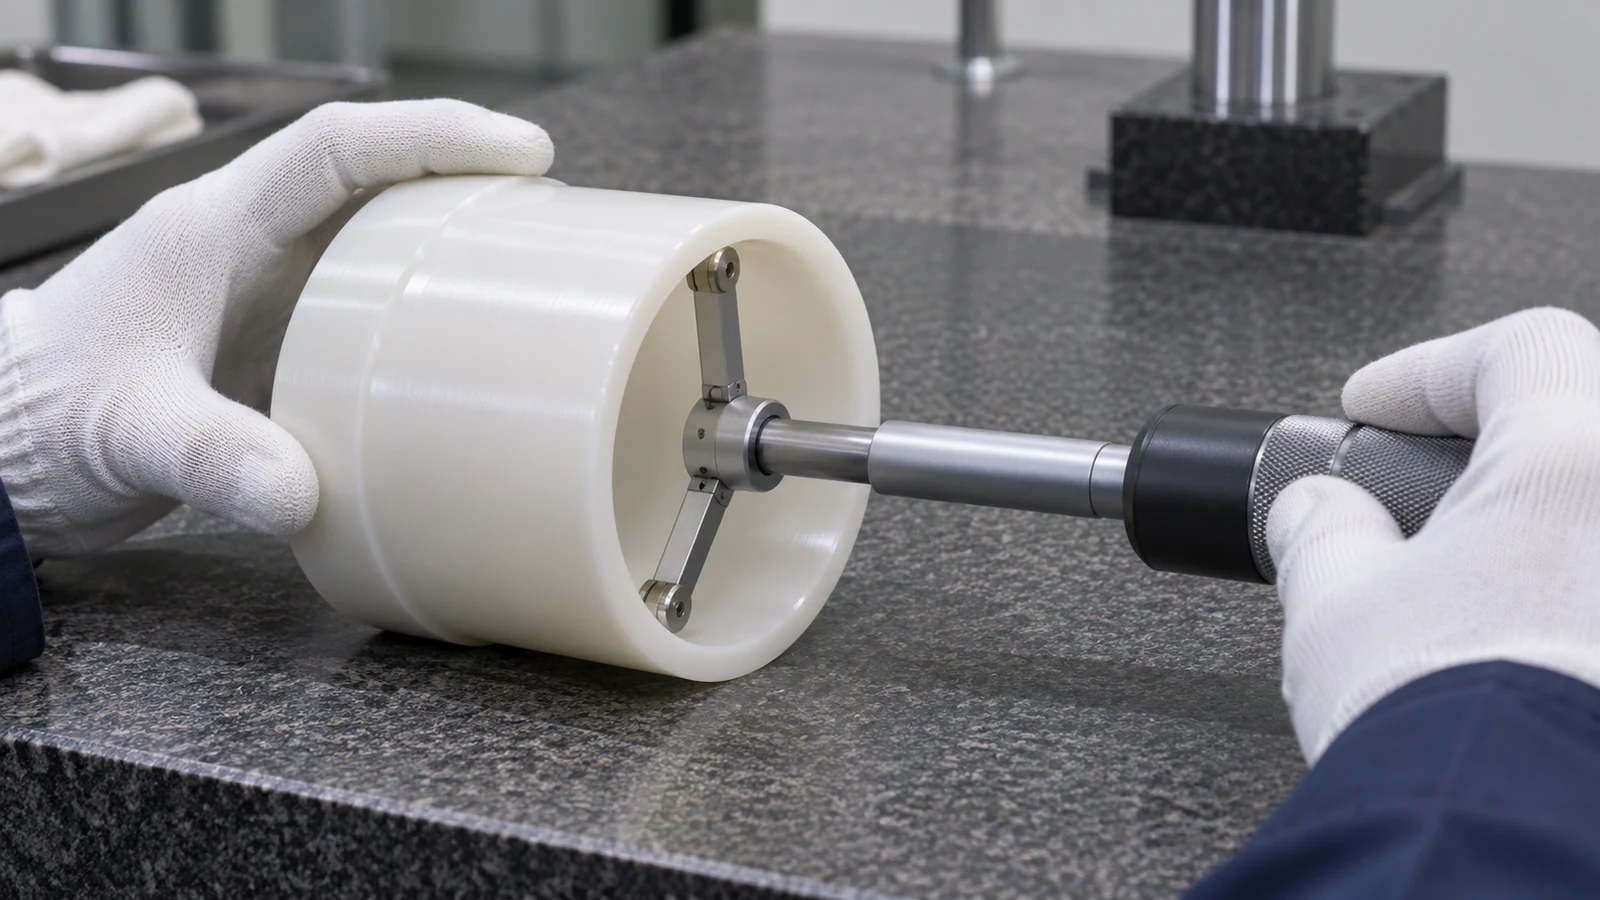 Prüfen Sie bei engen Toleranzen das Merkmal, nachdem die Schnittwärme abgeführt ist und das Teil den vereinbarten Messzustand erreicht hat. Vergleichen Sie eine Bezugsbohrung oder -fläche mit den funktionalen Beziehungen der Zeichnung, nicht nur mit einem isolierten Durchmesser. Wenn sich ein Teil nach dem Entspannen verlagert, ändern Sie die Auflage oder die Reihenfolge und wiederholen Sie einen kontrollierten Versuch, bevor Sie die nominelle Programmdimension anpassen.
Beispielhafte Betrachtung: eine dünne Flanschhülse
Betrachten Sie eine hypothetische Polyimidhülse mit einer langen Bohrung und einem dünnen Flansch. Ein starres Metallfutter würde den Außendurchmesser schnell greifen, könnte aber den Flansch zusammendrücken und die Bohrung während der Bearbeitung kleiner erscheinen lassen. Die Prozessbetrachtung berücksichtigt stattdessen eine verteilte Auflage, eine leichte Spannung, einen stufenweisen Materialabtrag und eine abschließende Messung, nachdem die Hülse entspannt und stabilisiert ist.
Wenn das erste Teil nach dem Entspannen unrund federt, vergrößert das Team nicht einfach die programmierte Bohrung. Es prüft, ob die Form des Rohlings, der Futterdruck, die Auflagelänge oder die Schruppreihenfolge die Bewegung verursachen. Dies ist ein beispielhaftes technisches Szenario, kein Kundenfall und keine Behauptung, dass eine Vorrichtung für jede Vespel-Type geeignet ist.
Angaben, die bei der Bestellung von Vespel-Bearbeitungsteilen erforderlich sind
- Genaue Type und Lieferform mit Materialidentifikation und Zertifizierungsanforderungen.
- Zeichnungsrevision, CAD-Modell, Menge, Bezugssystem und die für die Montage kritischen Maße.
- Wandstärke, nicht unterstützte Längen, Taschentiefe und Oberflächen, die kosmetisch oder funktional erhalten bleiben müssen.
- Prüfbedingungen, Stabilisierungsanforderung, Berichtserwartungen und etwaige Kühlmittel- oder Reinheitsbeschränkungen.
- Ob das Material vom Kunden beigestellt wird und welche nachgelagerten Finish- oder Montagevorgänge im Leistungsumfang enthalten sind.
Fragen zur Vespel-Bearbeitung
Kann Vespel in einem Standard-Futter gehalten werden?
Es kann mit geeignetem Kontakt und geeignetem Druck gehalten werden, aber die Vorrichtung darf den Rohling nicht verformen. Die Anleitung von DuPont behandelt verteiltes Spannen und nur so viel Spannkraft, wie nötig ist, um eine Bewegung zu verhindern; bestätigen Sie die tatsächliche Einrichtung für die Type und Geometrie.
Sollte jedes Vespel-Teil trocken bearbeitet werden?
Es gilt keine universelle Kühlmittelregel für jede Type und jedes Teil. Die Herstelleranleitung behandelt Kühlmittel zur thermischen Kontrolle und bevorzugt im Allgemeinen einen Kaltluftstrahl; prüfen Sie Kompatibilität, Sauberkeit, Spanabfuhr und Kundenanforderungen für den konkreten Auftrag.
Warum ändert sich ein Polymer-Maß nach dem Lösen der Spannung?
Das Spannen kann das Teil elastisch verformen, und der Materialabtrag kann Spannungen freisetzen. Die beobachtete Änderung hängt von Rohlingform, Geometrie, Temperatur und Auflage ab. Messen Sie im vereinbarten freien oder unterstützten Zustand.
Können die Bearbeitungsdaten von SP-1 auf jede Vespel-Type angewendet werden?
Nein. Bestätigen Sie die genaue Type und Rohlingform. Ein auf einer Formulierung qualifizierter Prozess sollte nicht als gleichwertig für eine andere angenommen werden.