
Resposta curta: A usinagem do bronze níquel-alumínio C63000 deve ser planejada a partir da liga certificada e da condição do produto, e depois ajustada em torno da evacuação de cavacos, do engajamento da ferramenta e dos datums funcionais da peça. A resistência da liga e o comportamento dos cavacos tornam um corte estável e bem apoiado mais útil do que uma tabela genérica de velocidades. Confirme a classe UNS exata e a forma fornecida; bronzes de alumínio vizinhos não são intercambiáveis apenas porque parecem semelhantes.
Este guia concentra-se em peças C63000 forjadas/laminadas fabricadas por torneamento, fresamento, furação ou uma rota combinada. Não promete desempenho de corrosão para um ambiente de serviço não verificado nem trata a operação de usinagem como aprovação de uma válvula, bomba, conjunto marítimo ou sistema de pressão.
Verifique a identidade do C63000 antes de cotar a rota
Verifique o certificado do material, o desenho, a forma do produto e a condição antes de atribuir uma ferramenta ou um plano de inspeção. Os dados da Copper Development Association distinguem o C63000 de ligas de cobre relacionadas e publicam informações de composição e mecânicas por forma e têmpera. O nome “bronze níquel-alumínio” é uma descrição de família, insuficiente para confirmar que a barra ou forjado fornecido corresponde à classe exigida.
Registre quais características são herdadas do estoque e quais são produzidas pela usinagem. Um eixo torneado, uma passagem perfurada, uma face de vedação e um padrão de furos impõem requisitos diferentes de datum e de acesso. Se uma peça for revestida, montada ou exposta a um meio especificado, defina esse requisito a jusante separadamente do escopo de remoção de metal.
Planeje o fluxo de cavacos antes de definir a ordem das operações
Cavacos longos ou recirculantes podem riscar uma superfície acabada, obstruir um furo ou interferir na entrada da próxima ferramenta. A usinagem do bronze níquel-alumínio C63000 deve manter a evacuação de cavacos visível no plano de processo: escolha uma direção de entrada, deixe um caminho de saída livre e evite prender cavacos entre a ferramenta e uma face acabada. Onde a geometria produz cavacos quebrados ou enrolados, inspecione peças de teste reais em vez de presumir uma forma de cavaco a partir de outra classe de bronze.
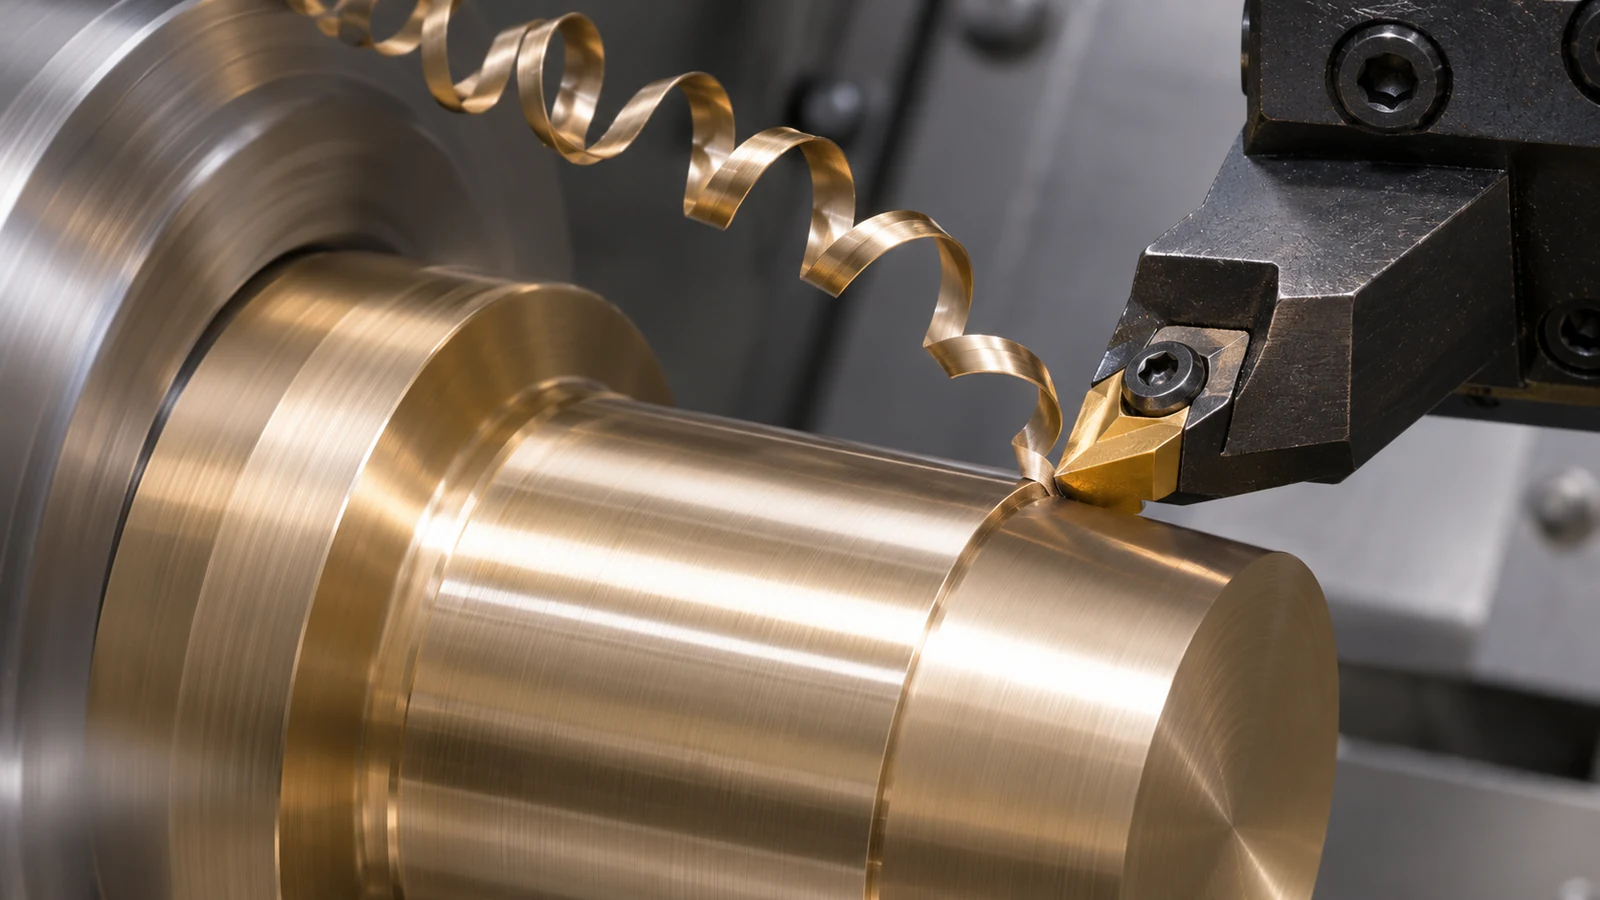 Sequencie o desbaste e o acabamento de modo que os cavacos de cortes pesados não atravessem uma superfície de vedação ou de apoio já acabada. Para um furo profundo, considere o alcance da ferramenta e a folga para cavacos. Para um canal torneado próximo a um ombro, certifique-se de que a ferramenta possa recuar sem arrastar um cavaco sobre o colo do eixo.
Gerencie o calor com engajamento constante e uma fixação estável
O engajamento consistente da ferramenta, a fixação rígida da peça e uma aresta de corte afiada reduzem a força imprevisível e ajudam o operador a distinguir o corte normal do atrito ou do chatter. Evite permanências desnecessárias e passadas rasas repetidas sobre a mesma trajetória. Os dados de corte dependem da máquina, da ferramenta, da condição do estoque e da geometria; um índice de usinabilidade publicado ou uma tabela genérica do fornecedor não é um ajuste de produção garantido.
Quando um acabamento mudar, revise a condição do inserto, o recorte de cavacos, o fornecimento de refrigerante, a fixação da peça e a identidade do estoque antes de alterar várias variáveis ao mesmo tempo. Se o componente for longo ou esbelto, apoie o corte próximo à característica onde for viável. Se a peça for assimétrica, equilibre a remoção de material e verifique novamente a relação de datum após a desfixação.
Escolha torneamento, fresamento e furação a partir do desenho
Torne superfícies rotacionais a partir de um datum que possa ser recuperado para características transversais. Frese faces planas ou padrões de furos a partir do eixo ou da face que controla a montagem. Fure ou mandrile passagens somente após confirmar que o acesso da ferramenta e a saída de cavacos são viáveis. Uma rota combinada pode reduzir a refixação, mas apenas se a montagem preservar a relação funcional e a característica puder ser inspecionada.
Para um eixo ou luva com face de vedação, separe o diâmetro torneado, a excentricidade da face e a localização do ombro no plano de inspeção. Para um componente de válvula tipo bloco, revise a posição do furo em relação à porta, a espessura da parede e as passagens que se interceptam. O verificado escopo padrão de torneamento CNC quanto a Capacidades de fresamento CNC descreva as rotas de fabricação relevantes; o desenho determina qual é apropriada.
Inspecione as características que controlam a montagem
Para a usinagem do bronze alumínio-níquel C63000, não reduza a aceitação a um único diâmetro. Identifique as superfícies que posicionam um componente acoplado, vedam fluido, suportam um mancal ou estabelecem um padrão de montagem. Defina se a inspeção ocorre antes ou depois de qualquer tratamento de acabamento e quais datums são usados para medir posição, excentricidade ou perpendicularidade.
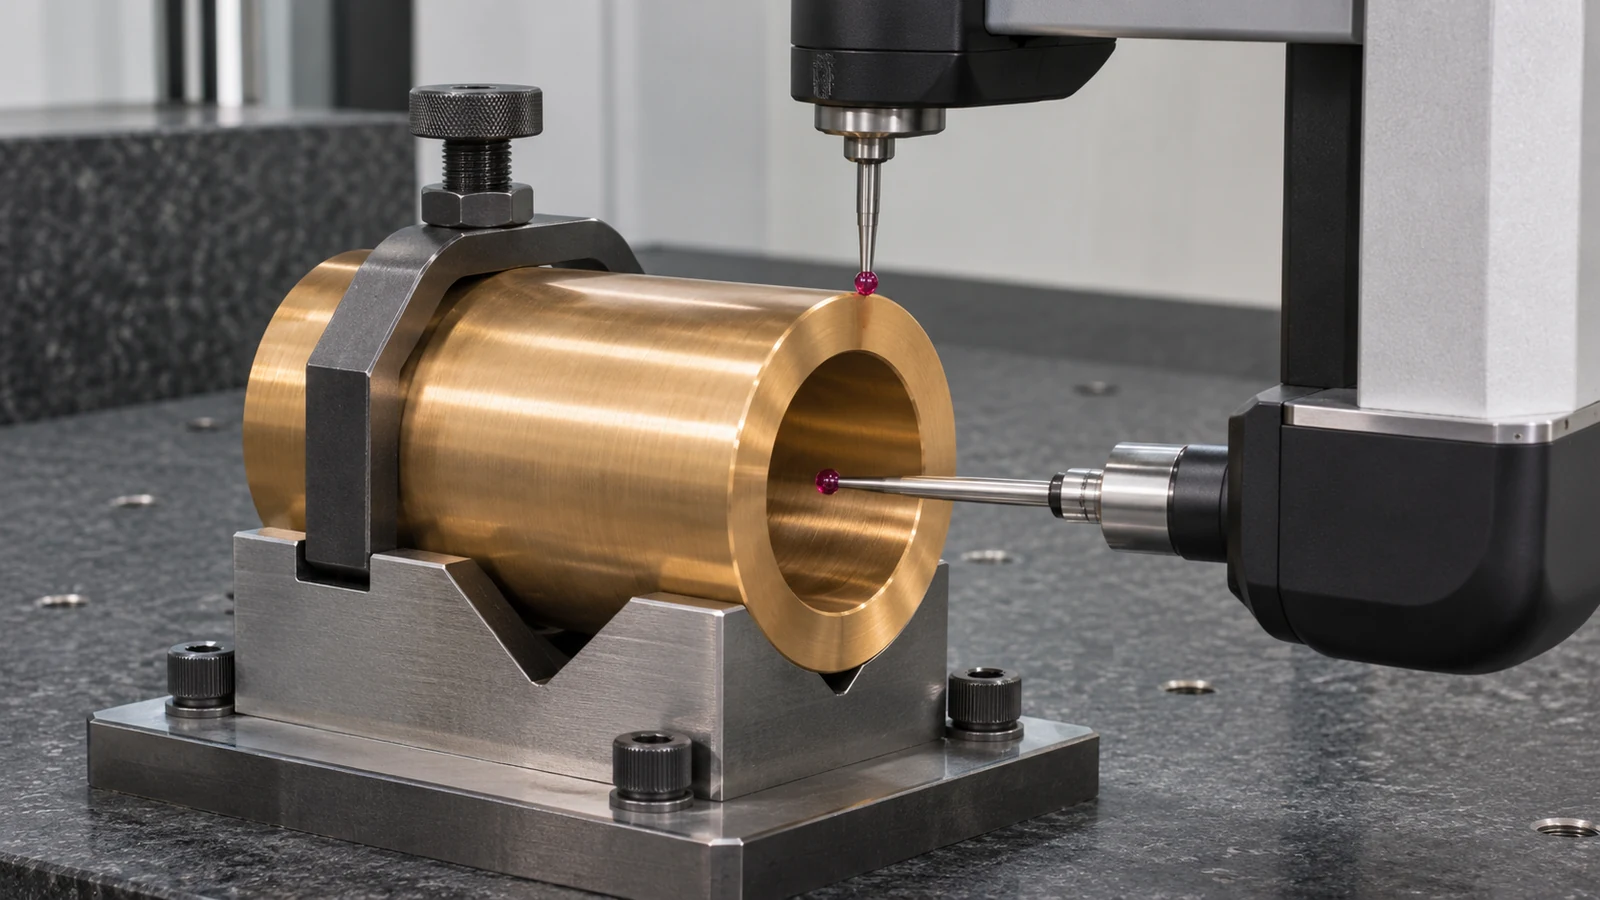 Mantenha a certificação da liga separada da inspeção dimensional. Um certificado de material não prova que o furo ou a face acabados atendem ao desenho, e um relatório dimensional não estabelece compatibilidade química ou qualificação em nível de produto. Declare cada registro exigido na especificação de compra.
Revisão ilustrativa: uma luva de bomba com uma porta transversal
Considere uma luva hipotética em C63000 com um furo torneado, um colo externo, uma sede de vedação e uma porta transversal radial. O plano de processo torneia primeiro as superfícies de datum, perfura a porta preservando a saída de cavacos e então verifica se a rebarba da porta ameaça a sede de vedação. O método de inspeção referencia o eixo do furo e a face acabada em vez de medir cada característica isoladamente.
Se a superfície de vedação estiver riscada após a perfuração, a equipe revisa o percurso dos cavacos e a ordem das operações antes de simplesmente adicionar uma etapa de polimento. Se o colo se deslocar após a liberação, ela revisa o apoio e a fixação. Este cenário é apenas ilustrativo e não descreve um pedido de cliente ou uma aplicação validada.
O que enviar com uma solicitação de usinagem de C63000
- Designação UNS C63000, forma do produto, condição do material, certificado, quantidade e revisão do desenho.
- Modelo CAD e furos críticos, faces de vedação, colos, furos, portas e relações de datum.
- Superfícies sensíveis a cavacos, limites de rebarbação, requisitos de acabamento e qualquer revestimento ou transferência para montagem.
- Características de inspeção, relatórios, rastreabilidade e a condição em que a peça é aceita.
Perguntas sobre usinagem do bronze alumínio-níquel C63000
O C63000 é o mesmo que qualquer bronze alumínio?
Não. Confirme a designação UNS e a composição certificada. Classes próximas podem diferir em composição, forma de produto e propriedades.
Um índice de usinabilidade fornece velocidades de corte?
Não. Um índice comparativo não é uma prescrição direta de avanço e velocidade. Qualifique os ajustes para a ferramenta, máquina, condição e recurso reais.
Por que o controle de cavacos é importante para o C63000?
Os cavacos podem recortar, riscar superfícies acabadas ou obstruir um furo. Planeje seu percurso e remoção antes de finalizar a sequência de operações.
A usinagem pode garantir adequação à corrosão?
Não. A identidade do material e as dimensões acabadas não estabelecem compatibilidade com um meio específico. Essa decisão pertence à especificação de engenharia da aplicação.