
Kurze Antwort: Die PPSU-Bearbeitung hängt von der genauen Harztype, der Halbzeugform, der Wandgeometrie und den Messbedingungen ab. Stützen Sie das Teil ab, vermeiden Sie Reibung und lokale Wärmestauung, und prüfen Sie es, nachdem es abgekühlt und aus der Vorrichtung entnommen wurde. Ein Nennmaß, das bei eingespanntter dünner Wand gemessen wird, repräsentiert möglicherweise nicht das fertige Teil im Montagezustand.
PPSU ist ein amorpher Thermoplast, der dort eingesetzt wird, wo ein Design eine Kombination aus Wärmebeständigkeit und mechanischer Leistung benötigt. Produktdaten sind typenspezifisch: Beispielsweise gibt Solvay für Radel PPSU eine Glasübergangstemperatur von 220 °C an, dieser Wert ist jedoch kein Bearbeitungs-Sollwert und keine universelle Grenze für jede PPSU-Formulierung. Bestätigen Sie die benannte Type, das gelieferte Halbzeug und die Einsatzanforderungen, bevor Sie eine Design- oder Prozessentscheidung treffen.
Beginnen Sie mit der Type, dem Rohteil und dem Endverwendungszweck
Vor der PPSU-Bearbeitung prüfen Sie die Materialangabe, das Lieferantenzertifikat, die Halbzeugabmessungen und ob das Rohteil Platte, Stab oder eine andere Form ist. Die Teilzeichnung sollte die Flächen identifizieren, die in der Baugruppe positionieren, die Maße im freien Zustand und alle Bereiche, in denen das Aussehen wichtig ist. Leiten Sie aus dem Wort PPSU allein keine chemische, Sterilisations- oder regulatorische Eignung ab.
Die Vorgeschichte und Geometrie des Halbzeugs beeinflussen, wie viel Material in einer Aufspannung abgetragen werden kann. Ein dicker Block mit einer tiefen Tasche, eine dünne Abdeckung und ein schmaler Flansch bauen beim Materialabtrag unterschiedliche Spannungen ab. Planen Sie die Aufspannung um die endgültigen Auflagen und Bezüge herum, statt jedes Teil als starren Metallblock zu behandeln.
Verhindern Sie, dass Schnitt und Vorrichtung dünne Wände erwärmen oder verziehen
Thermoplaste können erweichen oder sich verformen, wenn sich Wärme an einer reibenden Werkzeugschneide staut, während das Einspannen eine Platte bereits vor dem Schneiden verbiegen kann. Ein scharfes Werkzeug, ein freier Spanabfluss, ein gleichmäßiger Vorschub und kurze Phasen unnötigen Kontakts tragen dazu bei, die Wärme am Schnitt zu reduzieren. Die richtigen Bedingungen müssen für das tatsächliche Werkzeug, die Maschine, das Halbzeug und den Querschnitt ermittelt werden; in dieser Anleitung gibt es keinen universellen PPSU-Vorschub oder keine universelle Drehzahl.
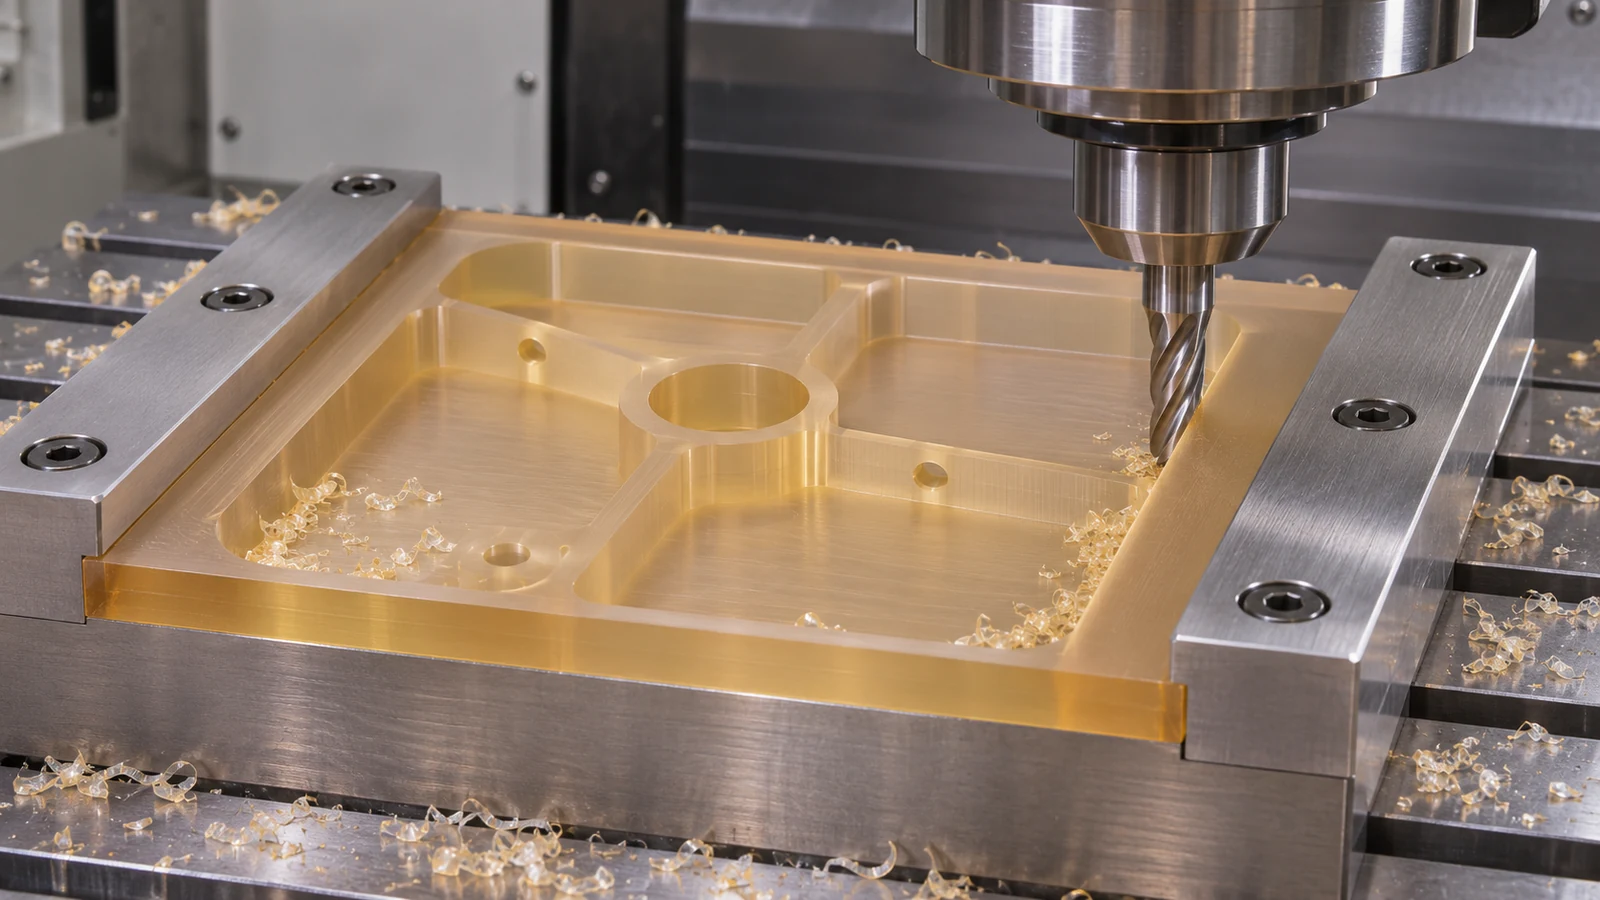 Verwenden Sie breite, stabile Auflagen unter dünnen Böden und Wänden. Vermeiden Sie übermäßige Einspannkraft und bearbeiten Sie kritische Flächen fertig, nachdem die Schruppbelastung entfernt wurde. Wenn beide Seiten wichtig sind, tragen Sie Material in einer ausgewogenen Reihenfolge ab, wo es die Geometrie erlaubt, und lassen Sie das Teil sich erholen, bevor Sie die Endmessung durchführen.
Gestalten Sie die Reihenfolge um den Zugang zu den Auflagen herum
Bei einem Gehäuse mit Taschen bearbeiten Sie die Bezugsfläche und die Montagemerkmale, solange das Rohteil noch steif ist, schruppen Sie den Hohlraum, solange genügend Material die Wand stützt, und bearbeiten Sie die Wand fertig, nachdem die Aufspannung sie verzerrungsfrei halten kann. Dies ist ein Planungsbeispiel, keine zwingende Reihenfolge. Tiefe Ecken, dünne Rippen und lange ungestützte Spannweiten können eine Designprüfung erfordern, wenn das Werkzeug sie nicht ohne Durchbiegung des Teils erreichen kann.
In der Angebotsphase stellen Sie das CAD-Modell bereit und geben Sie an, welche Flächen positionieren, dichten oder mit anderen Komponenten zusammenpassen. Die verifizierte Übersicht über Kunststoffmaterialien liefert den breiteren Kontext der Materialfamilie, und CNC-Fräsfähigkeiten beschreiben den relevanten Weg für Taschen, Profile und Montagemuster.
Messen Sie nach dem Abkühlen und Entnehmen
Definieren Sie den Prüfzustand: frei, unterstützt oder leicht gespannt; stabilisiert unter den vereinbarten Raumverhältnissen; und gemessen mit einer Methode, die ein dünnes Merkmal nicht aus der Form drückt. Prüfen Sie die Beziehung zwischen Montagekante, Dichtfläche und kritischer Öffnung, statt eine isolierte Breite allein zu akzeptieren.
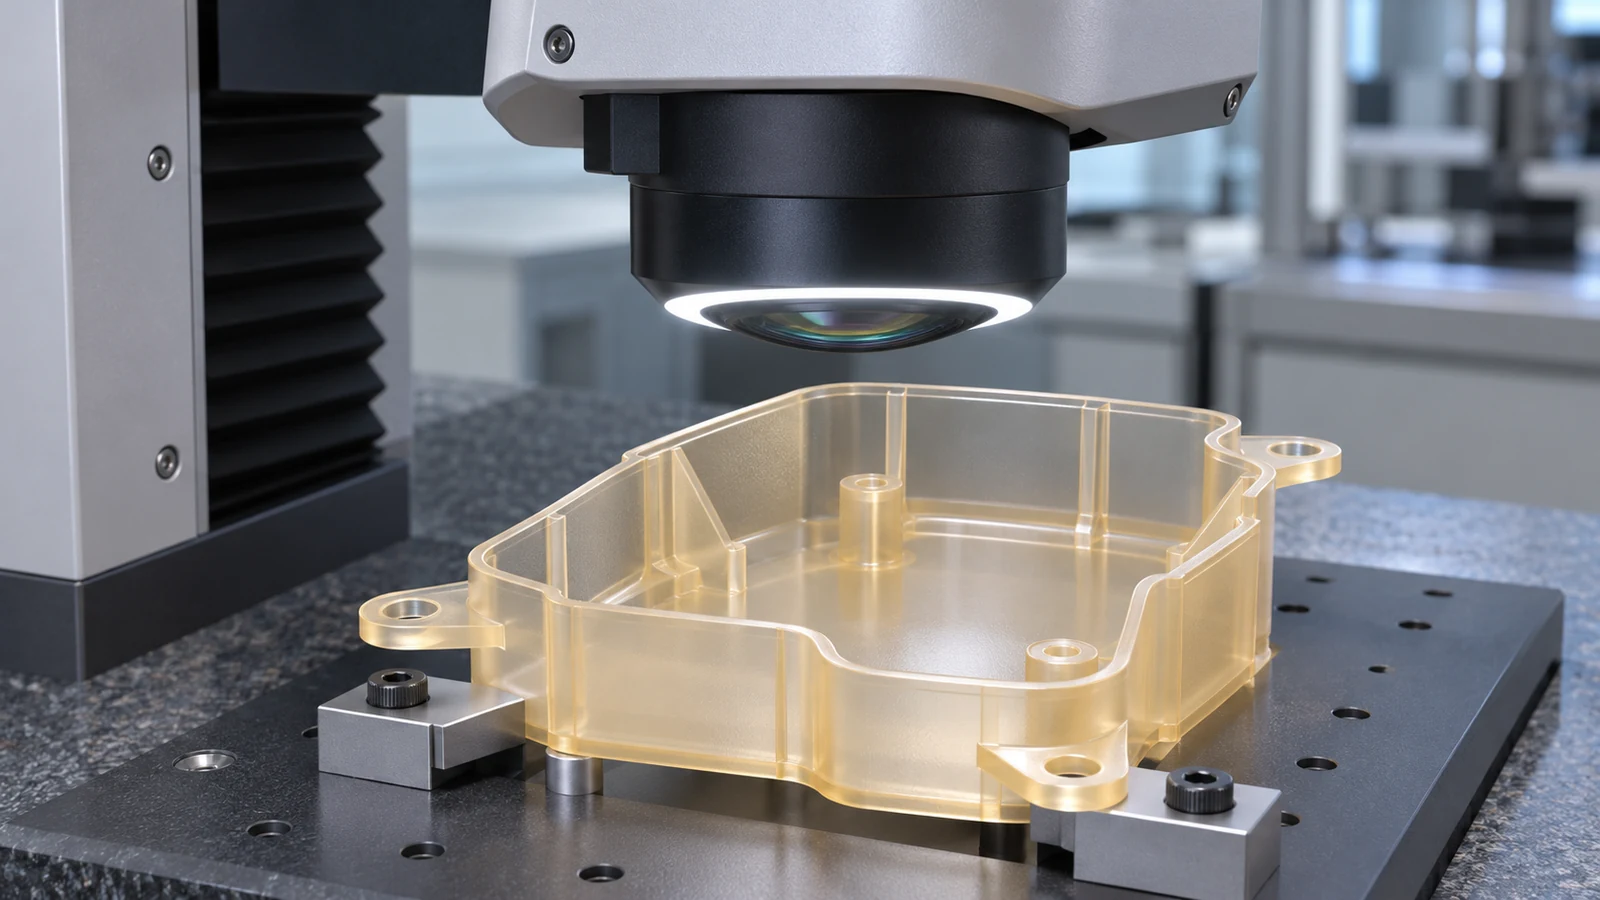 Wenn sich eine Abmessung nach dem Entspannen ändert, trennen Sie die thermische Erholung vom elastischen Rückfedern und der Spannungsfreisetzung. Überprüfen Sie die Auflage, das Gleichgewicht der Schruppbearbeitung und die Messmethode, bevor Sie die Programmgröße ändern. Dokumentieren Sie die Messstufe, damit Käufer und Lieferant denselben Zustand vergleichen.
Veranschaulichende Prüfung: eine dünne Zugangsplatte
Stellen Sie sich eine hypothetische PPSU-Zugangsplatte mit vertiefter Mitte, vier Montagelöchern und einem schmalen Dichtsteg vor. Der Rohling wird zunächst auf einer breiten Auflage gehalten, die Montagefläche und die Löcher werden hergestellt, und die Tasche wird geschruppt, während das umgebende Material die Platte noch versteift. Nach dem Entspannen und Stabilisieren prüft das Team die Ebenheit und die Position des Dichtstegs, bevor entschieden wird, ob ein leichter Schlichtdurchgang erforderlich ist.
Wenn sich die Platte wölbt, bearbeitet das Team nicht einfach die gegenüberliegende Seite dünner. Es überprüft die Auflage, den Materialzustand, das Gleichgewicht des Materialabtrags und die Freizustandsanforderung der Zeichnung. Dies ist eine veranschaulichende technische Prüfung, kein Kundenfall und keine Aussage über ein bestimmtes Produktionsergebnis.
Was in eine PPSU-Bearbeitungsanfrage gehört
- Genaue Harzsorte, Materialform, Lieferant, Zertifikatsanforderungen und alle erforderlichen Rückverfolgbarkeitsangaben.
- Aktuelle Zeichnungs- und CAD-Revision, Menge, Wandstärken, Taschentiefen und funktionale Bezüge.
- Freizustands- oder unterstützter Prüfzustand und die Abmessungen, die Passung oder Dichtheit steuern.
- Aussehen, Entgraten, Sauberkeit und etwaige Grenzwerte für Kühlmittel oder Reinigungsmittel.
Fragen zur PPSU-Bearbeitung
Bedeutet eine hohe Glasübergangstemperatur, dass Wärme die Bearbeitung nicht beeinflussen kann?
Nein. Ein Übergangswert im Datenblatt verhindert weder lokale Schnittwärme noch Spannvorrichtungsverformung oder Dimensionserholung. Steuern Sie den tatsächlichen Prozess und prüfen Sie im festgelegten Zustand.
Sollten PPSU-Teile im gespannten Zustand gemessen werden?
Nur wenn die Zeichnung einen unterstützten oder spannvorrichtungsbasierten Zustand definiert. Andernfalls entspannen und stabilisieren Sie das Teil, bevor Sie Freizustandsabmessungen prüfen.
Kann ein einziges PPSU-Schnittrezept für jede Dicke verwendet werden?
Nein. Werkstoffsorte, Halbzeugform, Werkzeuggeometrie, Wanddicke, Auflage und Maschinenbedingungen spielen alle eine Rolle. Qualifizieren Sie den Prozessweg an der tatsächlichen Teilefamilie.
Welche Informationen helfen, einen Maßstreit zu vermeiden?
Legen Sie das Bezugssystem, den Messzustand, die Stabilisierungsmethode, die kritischen Maße und die Stufe fest, auf der die Abnahme erfolgt.