
إجابة مختصرة: يجب التخطيط لتصنيع برونز الألومنيوم والنيكل C63000 انطلاقًا من السبيكة المعتمدة وحالة المنتج، ثم ضبطه وفقًا لإخلاء الرقائق وتشابك الأداة ومراجع الأجزاء الوظيفية. إن قوة السبيكة وسلوك الرقائق فيها يجعلان القطع المستقر والمدعوم جيدًا أكثر فائدة من مخطط سرعات عام. تحقق من درجة UNS الدقيقة والشكل المورَّد؛ فسبائك البرونز الألومنيوم المجاورة ليست قابلة للتبادل لمجرد تشابهها الظاهري.
يركز هذا الدليل على أجزاء C63000 المطاوعة المصنوعة بالخراطة أو التفريز أو الثقب أو مسار مركّب. وهو لا يضمن أداء مقاومة التآكل لبيئة خدمة غير مُتحقق منها، ولا يعتبر عملية التصنيع موافقة على صمام أو مضخة أو تجميعة بحرية أو نظام ضغط.
تحقق من هوية C63000 قبل تسعير المسار
افحص شهادة المادة والرسم وشكل المنتج وحالته قبل تعيين أداة أو خطة فحص. تميّز بيانات جمعية تنمية النحاس C63000 عن سبائك النحاس ذات الصلة، وتنشر معلومات التركيب والخواص حسب الشكل والتصليد. إن اسم “برونز الألومنيوم والنيكل” وصف لعائلة وليس كافيًا لتأكيد أن القضيب أو المطروقات المورَّدة تطابق الدرجة المطلوبة.
سجّل أي الميزات موروثة من المخزون وأيها مُنتَجة بالتصنيع. فعمود مخروط ومسار مثقوب ووجه إحكام ونمط مسامير يفرضون متطلبات مراجع ووصول مختلفة. وإذا كان الجزء سيُطلى أو يُجمَّع أو يُعرَّض لوسط محدد، فحدد ذلك المتطلب اللاحق بشكل منفصل عن نطاق إزالة المعدن.
خطط لتدفق الرقائق قبل تحديد ترتيب العمليات
قد تخدش الرقائق الطويلة أو المعاد تدويرها سطحًا منتهيًا أو تسد تجويفًا أو تتعارض مع دخول الأداة التالية. يجب أن يُبقي تصنيع برونز الألومنيوم والنيكل C63000 إخلاء الرقائق مرئيًا في خطة العملية: اختر اتجاه دخول، واترك مسار خروج واضحًا، وتجنب احتجاز الرقائق بين الأداة ووجه منتهٍ. وحيث تُنتج الهندسة رقائق مكسورة أو ملتفة، افحص أجزاء التجربة الفعلية بدلًا من افتراض شكل رقاقة من درجة برونز أخرى.
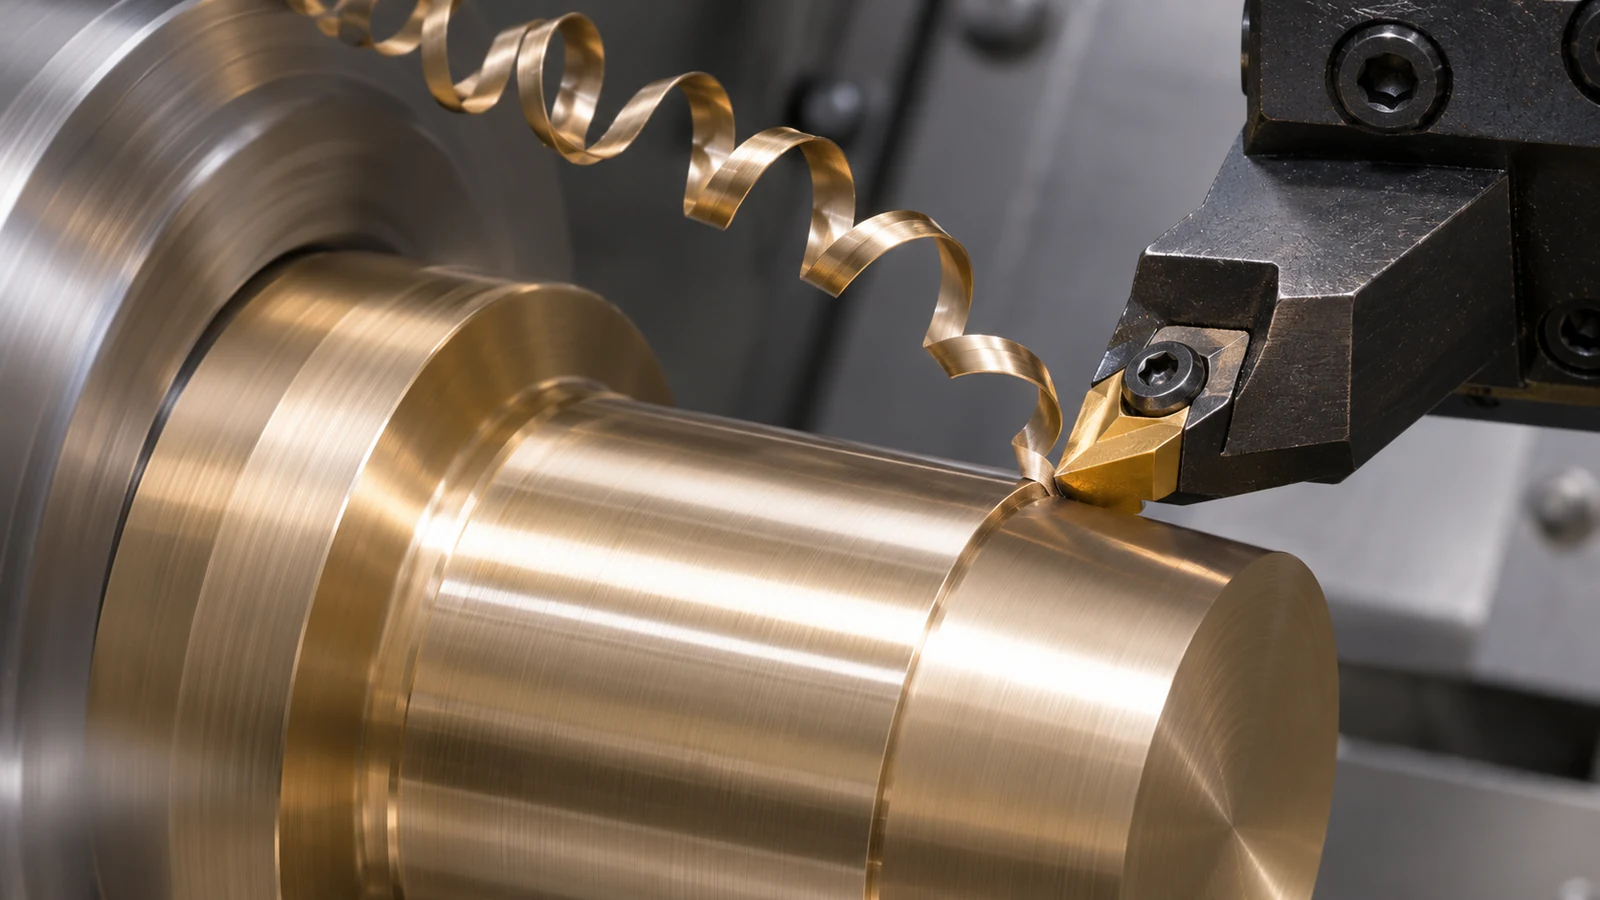 رتّب التخشين والتشطيب بحيث لا تعبر رقائق القطع الثقيل أرضية إحكام أو سطح محمل تم تشطيبه بالفعل. وبالنسبة لثقب عميق، احسب مدى وصول الأداة وخلوص الرقائق. وبالنسبة لأخدود مخروط قرب كتف، تأكد من قدرة الأداة على الانسحاب دون جرّ رقاقة فوق العمود.
أدر الحرارة بتشابك ثابت وإعداد مستقر
إن تشابك الأداة المتسق وتثبيت قطعة العمل الصلب وحافة القطع الحادة تقلل القوة غير المتوقعة وتساعد المشغّل على التمييز بين القطع الطبيعي والاحتكاك أو الاهتزاز. تجنب التوقف غير الضروري والتمريرات السطحية المتكررة فوق المسار نفسه. تعتمد بيانات القطع على الماكينة والأداة وحالة المخزون والهندسة؛ فمؤشر قابلية التصنيع المنشور أو جدول المورّد العام ليس إعداد إنتاج مضمونًا.
عندما يتغير التشطيب، راجع حالة القطعة المُدخلة وإعادة قطع الرقائق وتوصيل سائل التبريد وتثبيت قطعة العمل وهوية المخزون قبل تغيير عدة متغيرات معًا. وإذا كان المكوّن طويلًا أو نحيلًا، فادعم القطع قرب الميزة حيثما أمكن. وإذا كان الجزء غير متماثل، فوازن إزالة المادة وأعد فحص علاقة المراجع بعد فك التثبيت.
اختر الخراطة والتفريز والثقب من الرسم
اخرط الأسطح الدورانية من مرجع يمكن استعادته للميزات العرضية. فرّز الأسطح المستوية أو أنماط المسامير من المحور أو الوجه الذي يتحكم في التجميع. لا تثقب أو تجوّف المسارات إلا بعد تأكيد أن وصول الأداة وخروج الرقائق قابلان للتطبيق. يمكن للمسار المركّب أن يقلل إعادة التثبيت، لكن فقط إذا حافظ الإعداد على العلاقة الوظيفية وأمكن فحص الميزة.
بالنسبة للعمود أو الجلبة ذات السطح المانع للتسرب، افصل القطر المخروط، وانحراف الوجه، وموضع الكتف في خطة الفحص. بالنسبة لمكوّن صمام شبيه بالكتلة، راجع موضع التجويف بالنسبة للمنفذ، وسماكة الجدار، والممرات المتقاطعة. الموصوف المتحقق منه نطاق الخراطة CNC القياسي و قدرات التفريز باستخدام الحاسب الآلي (CNC) صف مسارات التصنيع ذات الصلة؛ يحدد الرسم أيها مناسب.
افحص الميزات التي تتحكم في التجميع
بالنسبة لتصنيع برونز النيكل والألومنيوم C63000، لا تختزل القبول في قطر واحد. حدد الأسطح التي تثبت مكوّنًا مطابقًا، أو تمنع تسرب السائل، أو تدعم محملًا، أو تحدد نمط التثبيت. حدد ما إذا كان الفحص يتم قبل أو بعد أي معالجة تشطيبية وأي مراجع (datums) تُستخدم لقياس الموضع أو الانحراف أو التعامد.
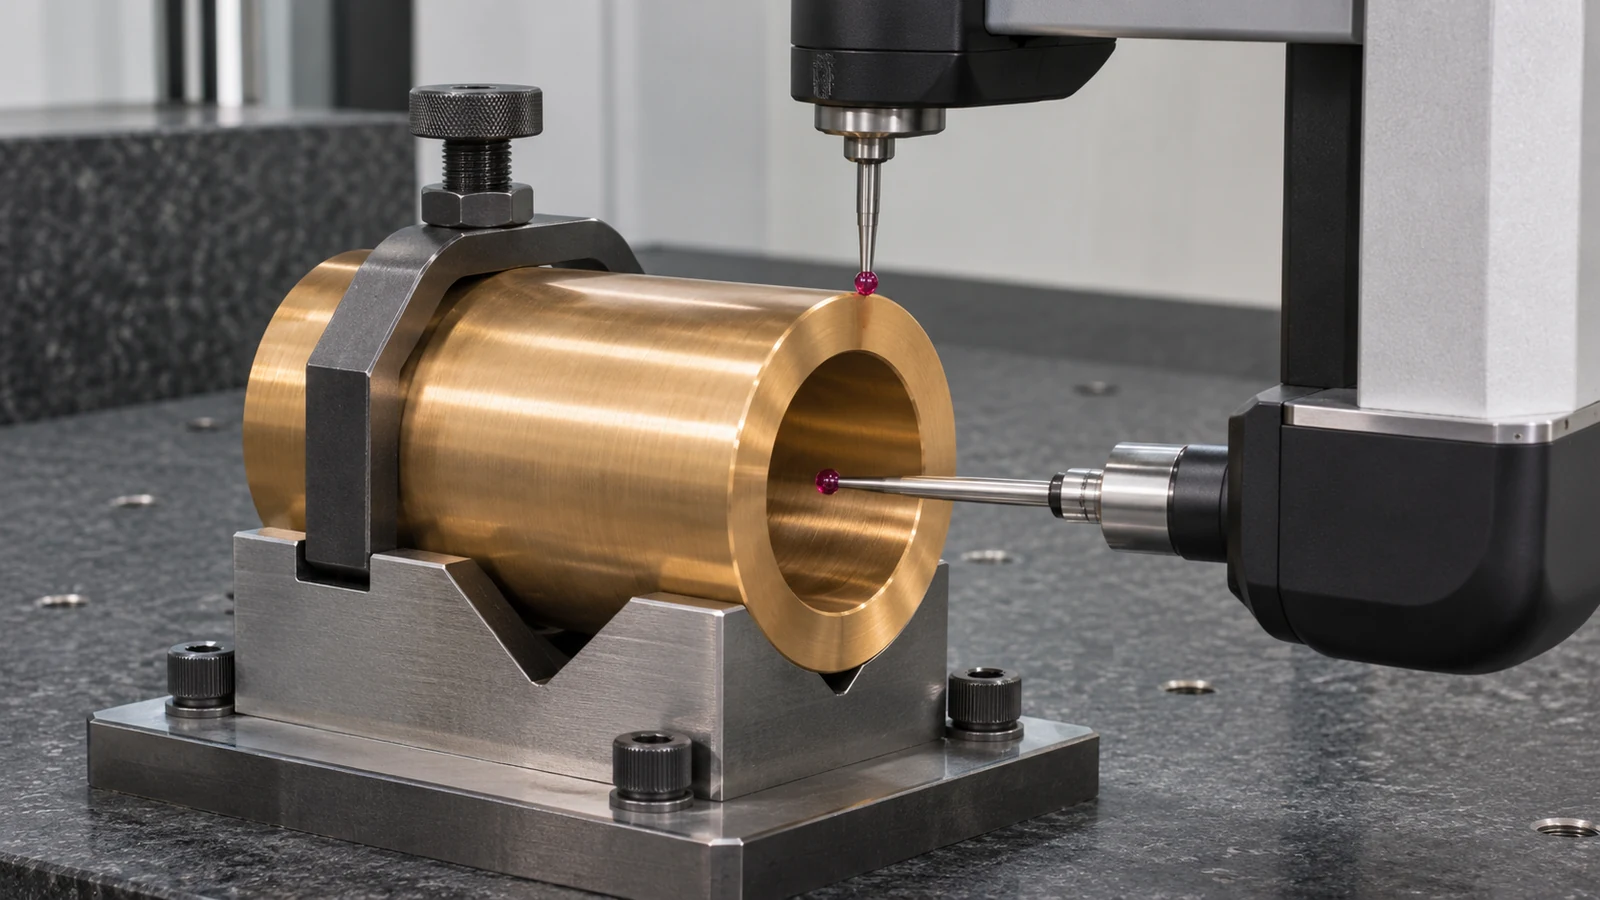 احتفظ بشهادة السبيكة منفصلة عن الفحص الأبعادي. لا تثبت شهادة المادة أن التجويف أو الوجه النهائي يطابق الرسم، ولا يثبت التقرير الأبعادي التوافق الكيميائي أو التأهيل على مستوى المنتج. اذكر كل سجل مطلوب في مواصفات الشراء.
مراجعة توضيحية: جلبة مضخة ذات منفذ متقاطع
خذ في الاعتبار جلبة افتراضية من C63000 ذات تجويف مخروط، ومجلة خارجية، وسطح إحكام، ومنفذ شعاعي متقاطع. تقوم خطة العملية بتدوير أسطح المرجع أولاً، ثم ثقب المنفذ مع الحفاظ على خروج الرقاقة، ثم التحقق مما إذا كانت نتوءات المنفذ تهدد سطح الإحكام. تشير طريقة الفحص إلى محور التجويف والوجه النهائي بدلاً من قياس كل ميزة بمعزل عن غيرها.
إذا تعرض سطح الإحكام للخدش بعد الثقب، يراجع الفريق مسار الرقاقة وترتيب العمليات قبل مجرد إضافة خطوة تلميع. وإذا انزاحت المجلة بعد التحرير، يراجع الدعم والتثبيت. هذا السيناريو توضيحي فقط ولا يصف طلب عميل أو تطبيقًا معتمدًا.
ما يجب إرساله مع طلب تصنيع C63000
- تسمية UNS C63000، وشكل المنتج، وحالة المادة، والشهادة، والكمية، ومراجعة الرسم.
- نموذج CAD والتجاويف الحرجة، وأسطح الإحكام، والمجلات، والثقوب، والمنافذ، وعلاقات المراجع.
- الأسطح الحساسة للرقائق، وحدود إزالة النتوءات، ومتطلبات التشطيب، وأي طلاء أو تسليم للتجميع.
- خصائص الفحص، والتقارير، والتتبع، والحالة التي يُقبل بها الجزء.
أسئلة حول تصنيع برونز النيكل والألومنيوم C63000
هل C63000 هو نفسه كل برونز ألومنيوم؟
لا. تأكد من تصنيف UNS والتركيب المعتمد. قد تختلف الدرجات القريبة في التركيب وشكل المنتج والخصائص.
هل يوفر مؤشر قابلية التشغيل سرعات القطع؟
لا. المؤشر المقارن ليس وصفة مباشرة للتغذية والسرعة. اضبط الإعدادات وفق الأداة والماكينة والظروف والميزة الفعلية.
لماذا يُعد التحكم في الرقائق مهمًا لـ C63000؟
قد تُعاد رقائق القطع إلى القطع أو تخدش الأسطح المشغولة أو تعيق التجويف. خطط لمسارها وإزالتها قبل إنهاء تسلسل العمليات.
هل يمكن للتشغيل الآلي أن يضمن ملاءمة مقاومة التآكل؟
لا. لا تُثبت هوية المادة والأبعاد النهائية التوافق مع وسط معين. يعود هذا القرار إلى المواصفة الهندسية للتطبيق.