
Análisis de acumulación de tolerancias CNC para ensamblajes explica por qué varias piezas aceptables individualmente pueden aún crear un ensamblaje ajustado, holgado, desalineado o no funcional. El análisis sigue una cadena de dimensiones funcionales desde una superficie de localización hasta la interfaz final, luego compara la variación en el peor caso y la estadística antes de liberar el plano. Es un ejercicio de planificación de ensamblaje, no simplemente una solicitud de tolerancias más estrictas en cada característica CNC.
La respuesta a nivel de ensamblaje
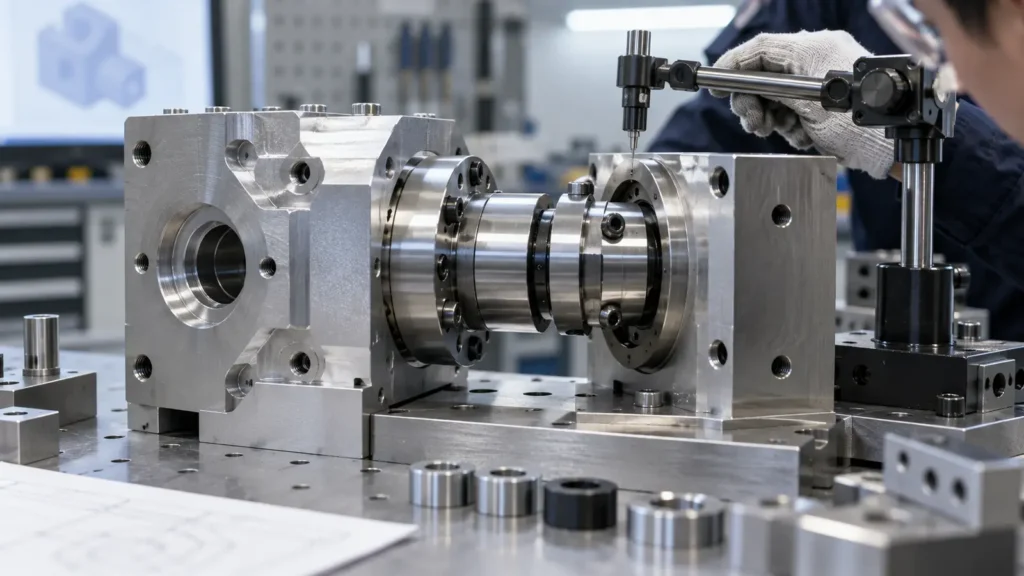
- Comience con el espacio, la alineación, el recorrido o la precarga que debe funcionar.
- Incluya cada dimensión y relación geométrica que influya en ese requisito.
- Utilice el análisis del peor caso para límites garantizados y el análisis estadístico solo cuando los supuestos de variación sean defendibles.
- Reserve los controles estrictos para los contribuyentes que realmente dominan el riesgo funcional.
Defina el resultado del ensamblaje
Un apilamiento necesita una salida medible. Los ejemplos incluyen una holgura mínima para una corredera móvil, un espacio máximo alrededor de una cubierta, una ventana de alineación entre orificio y pasador, un rango de precarga de rodamiento o el recorrido restante después de que dos topes se encuentren. “Las piezas deben encajar” no es lo suficientemente específico para construir una cadena útil.
Escriba el requisito como un límite o rango, identifique la inspección o prueba funcional y declare la condición de ensamblaje. La temperatura, la lubricación, la compresión de la junta, el recubrimiento, el par de apriete de los sujetadores y el orden de ensamblaje pueden cambiar el resultado.
Construya la cadena dimensional
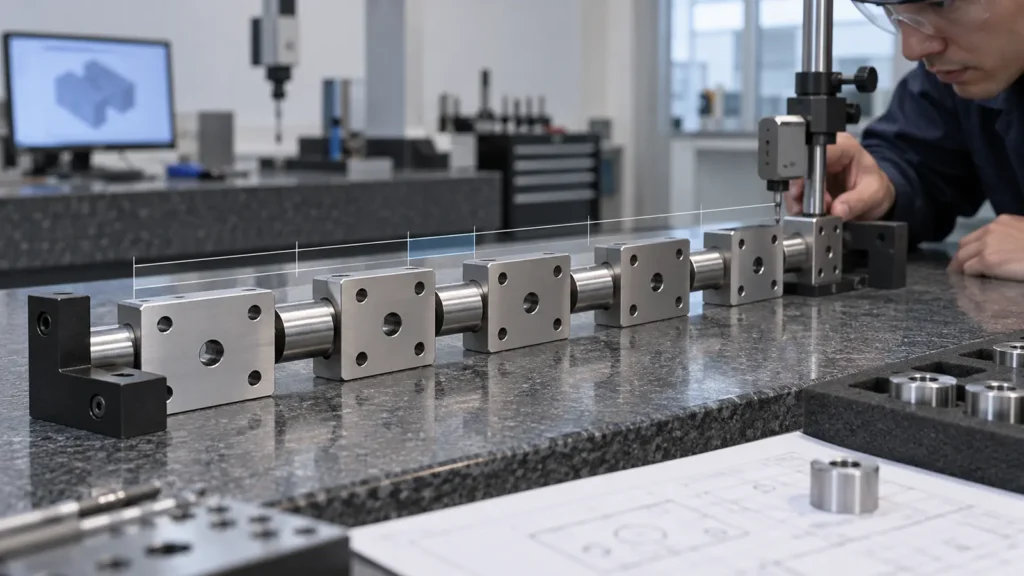
Trace el circuito cerrado más corto entre la característica de referencia y la salida funcional. Marque cada contribuyente como que aumenta o disminuye el resultado. No incluya dimensiones que no puedan cambiar físicamente la salida, y no omita los desplazamientos creados por un datum, arandela, resalto, separador o cara de acoplamiento.
| Contribuyente | Efecto en el ensamblaje | Punto de revisión |
|---|---|---|
| Espesor de la pieza | Puede reducir o aumentar una holgura | ¿La dimensión se mide desde el datum funcional? |
| Ubicación de orificio o pasador | Controla la alineación y el margen de inserción | ¿La orientación también debe formar parte de la cadena? |
| Separador o recubrimiento | Cambia la altura final del apilamiento | ¿Qué estado del proceso es el estado controlado? |
Elija un método de análisis
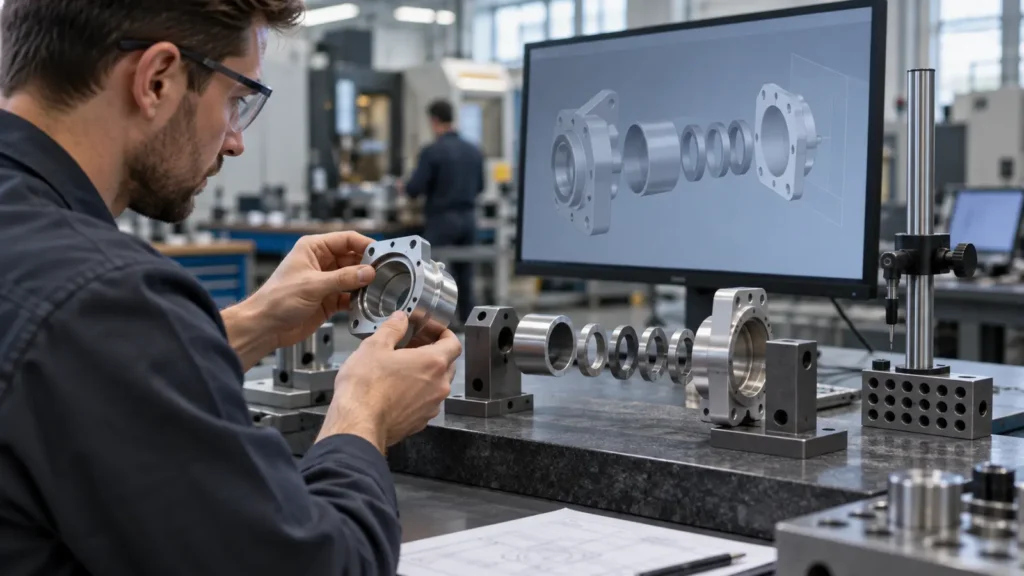
Análisis del peor caso añade la contribución completa permitida en la dirección desfavorable. Es conservador y útil cuando cada ensamblaje debe cumplir un límite garantizado, especialmente para límites de seguridad, interferencia, recorrido o holgura.
Análisis estadístico estima la distribución del resultado del ensamblaje a partir de la variación del proceso. Los métodos RSS o Monte Carlo pueden reducir ajustes innecesarios, pero solo si las distribuciones, el centrado, la independencia, el tamaño de muestra y los controles de producción son realistas. El rendimiento estadístico no sustituye un mínimo o máximo estricto cuando un solo fallo puede dañar el producto.
Incluya la variación geométrica
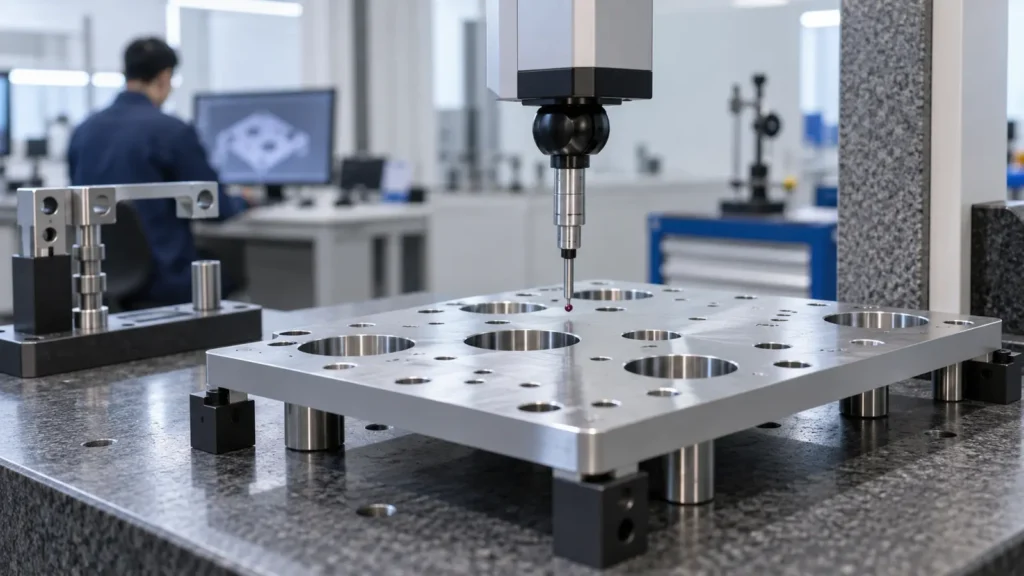
Una cadena unidimensional puede pasar por alto una cara inclinada, un eje de agujero desalineado, una excentricidad, un error de planitud o una desviación de perfil. Si un pasador debe entrar en un agujero, la posición y la perpendicularidad pueden importar más que el diámetro nominal del agujero. Si dos caras sellan, la planitud, la textura superficial, las rebabas y la fuerza de ensamblaje pueden afectar el resultado en conjunto.
Utilice el sistema de referencia de datos que el ensamblaje realmente emplea. El guía de tolerancias de mecanizado CNC del sitio proporciona el contexto de tolerancia de una sola pieza; este análisis lo extiende a las relaciones entre piezas.
Convierta el resultado en acción sobre el plano
No ajuste automáticamente todos los contribuyentes. Clasifique la cadena por sensibilidad y riesgo de fabricación. Una ubicación de agujero dominante puede requerir un control de posición, mientras que un borde exterior no funcional puede conservar su tolerancia general. Un apilamiento de tolerancias también puede mostrar que cambiar un dato de referencia, añadir una característica de ajuste, dividir una tolerancia o cambiar la secuencia de ensamblaje es más eficaz que exigir un mecanizado más ajustado.
- Identifique los mayores contribuyentes al rango de salida.
- Verifique si el plano controla la característica correcta de tamaño, ubicación, orientación o forma.
- Revise si el recubrimiento, el tratamiento térmico, el desbarbado y el ensamblaje añaden variación.
- Recalcule después de cada cambio de diseño y registre los supuestos aceptados.
Verifique la condición ensamblada
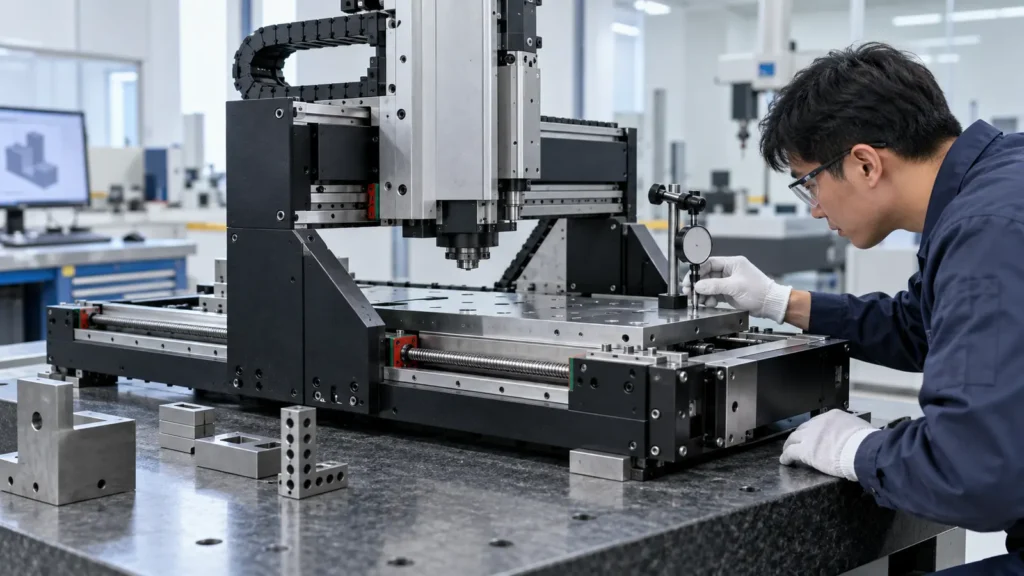
La verificación final debe conectar la inspección de componentes con el resultado real del ensamblaje. Mida las piezas críticas usando los mismos datos de referencia y luego realice la verificación correspondiente de ajuste, movimiento, sellado, alineación o precarga. Un informe de dimensiones individuales no puede demostrar un resultado funcional que nunca se definió.
Para un ensamblaje complejo, alinee el plan de medición con el proceso de calidad e inspección. Mantenga los supuestos de acumulación de tolerancias junto con la revisión para que los cambios futuros en material, acabado o proceso del proveedor puedan evaluarse de manera consistente.
Preguntas frecuentes sobre el apilamiento de tolerancias
¿Cuándo es necesario el análisis del peor caso?
Úselo cuando el ensamblaje deba cumplir un límite garantizado dentro de los límites especificados de los componentes o cuando un solo fallo tenga consecuencias inaceptables. Es conservador, pero hace que la condición de aceptación sea fácil de explicar.
¿Pueden las tolerancias CNC más estrictas resolver todos los problemas de acumulación de tolerancias?
No. Un cambio de datum, la reubicación de una característica, un margen de ajuste, una secuencia de ensamblaje mejorada o el control de posición y orientación pueden reducir el riesgo de manera más eficaz que límites de tamaño más estrictos.
¿Deben incluirse los recubrimientos?
Sí, cuando el recubrimiento cambia un tamaño de acoplamiento, un huelgo, la fricción, una superficie de sellado o una condición de localización. Indique el estado controlado e incluya la variación del recubrimiento en la cadena correspondiente.
¿Cuál es el error más común en la acumulación de tolerancias?
El error más común es analizar las dimensiones lineales nominales ignorando la transferencia de datum, la orientación de las características, la condición superficial o la secuencia de ensamblaje real.