
Hartdrehen und Schleifen sind keine austauschbaren Bezeichnungen für die Endbearbeitung. Beim Hartdrehen kommt eine definierte Schneide zum Einsatz, üblicherweise ein CBN- oder Keramikwerkzeug, das auf Werkstoff und Zustand abgestimmt wird; beim Schleifen wird Material mit Schleifkörnern abgetragen. Bei einem gehärteten rotationssymmetrischen Bauteil kann Hartdrehen attraktiv sein, wenn die Geometrie für ein Drehwerkzeug zugänglich ist und die Maß-, Form- und Oberflächenanforderungen der Zeichnung in einer stabilen Aufspannung erfüllt werden können. Schleifen bleibt wichtig, wenn das Bauteil engere Rundheit, Zylindrizität, Oberflächentextur oder eine Kontrolle der Oberflächenintegrität benötigt, als die vorgeschlagene Drehroute nachweisen kann.
Die Entscheidung sollte mit dem kritischen Merkmal und dessen Messmethode beginnen. Eine glatt aussehende Oberfläche beweist keine Rundheit, und ein Nennmaß beschreibt nicht die gesamte funktionale Oberfläche. Prüfen Sie vor der Wahl der Route das Bezugssystem des Merkmals, den Werkstoffzustand, unterbrochene Schnitte, die Wandsteifigkeit, die Losgröße und die Endprüfung.
Die Verfahren hinterlassen unterschiedliche Arten von Nachweisen
Beim Hartdrehen wird die Oberfläche mit einem Einzelschneidenwerkzeug geformt. Die Schneidenecken-Geometrie und der Vorschub hinterlassen eine gerichtete, periodische Textur, während Werkzeugverschleiß, Schnittkraft, Maschinensteifigkeit und Werkstückauflage Maß und Form beeinflussen. Das Verfahren kann mehrere rotationssymmetrische Merkmale in einer Aufspannung kombinieren und so Handhabung und Bezugswechsel reduzieren. Das Ergebnis muss dennoch die spezifizierte Geometrie und den Oberflächenzustand des Bauteils erfüllen.
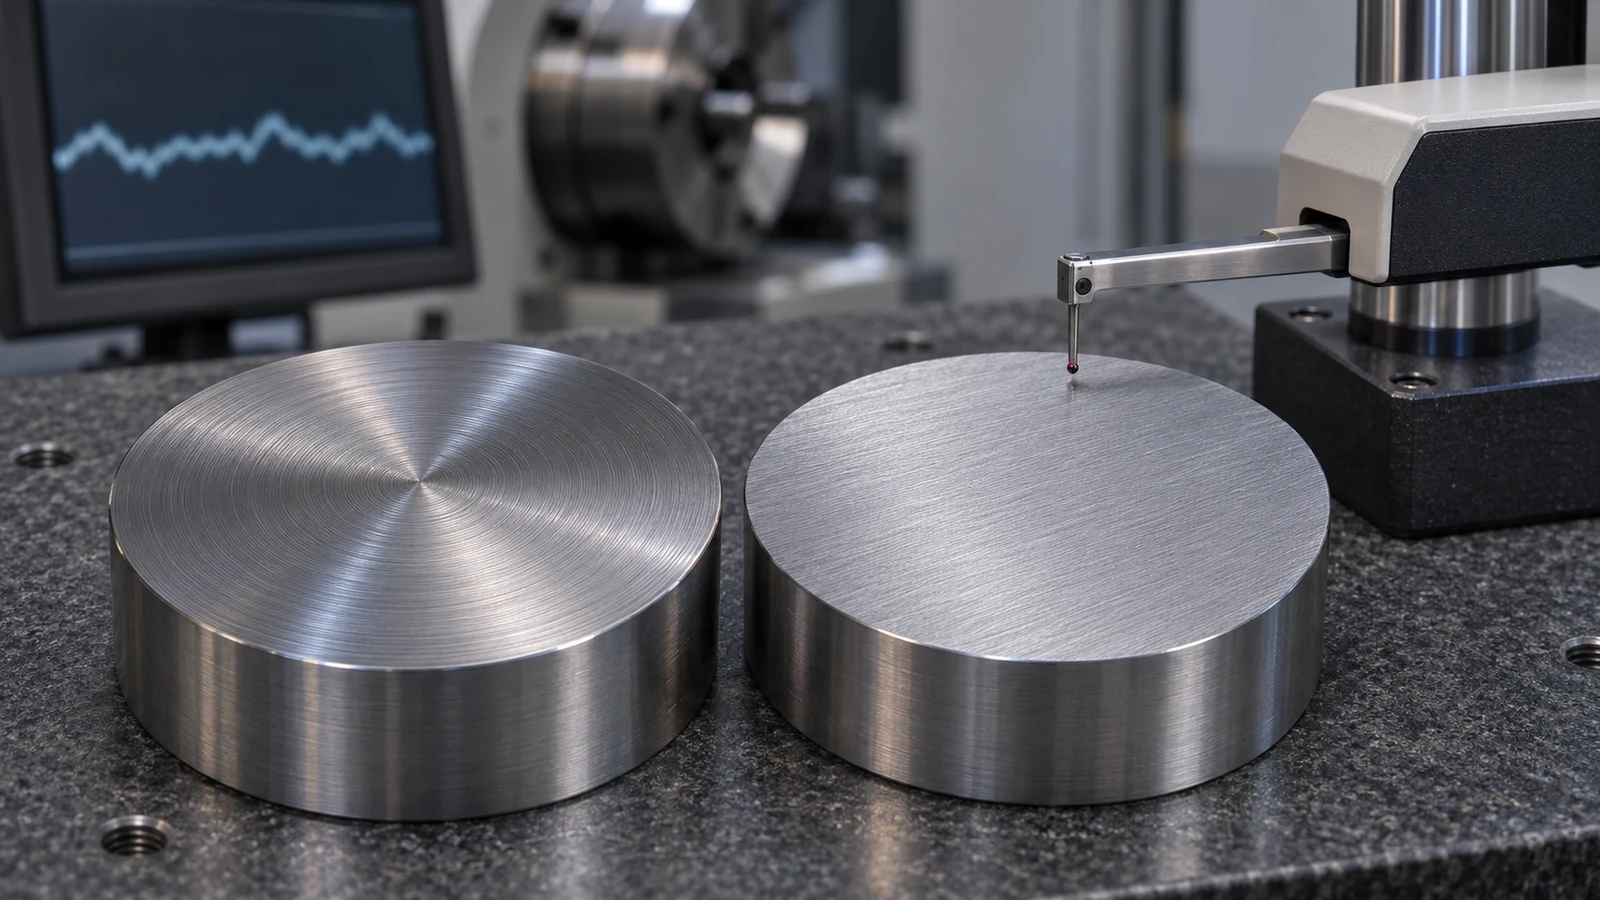
Beim Schleifen kommen viele Schleifschneiden zum Einsatz, die über eine Scheibe verteilt sind. Scheibenspezifikation, Abrichten, Werkstückaufnahme, Kühlmittel, Maschinenzustand und das gewählte Schleifverfahren prägen das Ergebnis. Außenrundschleifen kann für präzise Außendurchmesser geeignet sein; Innen- oder Flächenmerkmale erfordern eine Route, die zu ihrer Geometrie passt. Das Wort “geschliffen” allein definiert nicht die geforderte Rundheit, Zylindrizität oder Rauheit.
Beide Routen können eine Oberfläche durch Wärme und mechanische Einwirkung verändern. Ihre Wirkungen hängen von Werkstoff, Härte, Werkzeug- oder Scheibenzustand, Eingriff, Kühlstrategie und Prozessparametern ab. Wenn Ermüdung, Verschleiß, Kontakt oder Dichtheit von der Oberflächenschicht abhängen, vereinbaren Sie die erforderliche Prüfung und die Nachweise, statt anzunehmen, dass ein Verfahren immer sicherer ist.
Die Route an die Anforderung anpassen
| Teilezustand | Hartdrehen kann passen, wenn … | Schleifen kann passen, wenn … |
|---|---|---|
| Geometrie | Die kritischen Oberflächen rotationssymmetrisch und mit einem Drehwerkzeug zugänglich sind | Das Merkmal erfordert eine Oberfläche oder ein Profil, die bzw. das die vorgeschlagene Drehaufstellung nicht erzeugen kann |
| Formkontrolle | Die geforderte Form kann in einer steifen, wiederholbaren Drehaufstellung gehalten und verifiziert werden | Rundheit, Zylindrizität oder eine bestimmte Beziehung erfordern einen nachgewiesenen Schleifweg |
| Oberflächentextur | Die spezifizierte Textur ist mit dem Drehwerkzeug, dem Vorschub und dem Materialverhalten vereinbar | Die Funktionsfläche benötigt eine Textur, die der Drehweg nicht zuverlässig erzeugen kann |
| Produktionsplan | Das Zusammenfassen von Merkmalen in einer Aufstellung reduziert Handhabung, ohne die Abnahme zu schwächen | Ein dedizierter Schlichtvorgang bietet wiederholbare Kontrolle für das kritische Merkmal |
| Zu prüfendes Risiko | Werkzeugverschleiß, unterbrochene Schnitte, Durchbiegung und Änderungen der Randschicht | Scheibenzustand, Brand, Eigenspannung, Formkontrolle und Aufstellungskonsistenz |
Dies sind Entscheidungshilfen, keine numerischen Prozessgrenzen. Eine universelle Härte-, Ra- oder Toleranzgrenze ist ohne die Legierung, den Wärmebehandlungszustand, die Geometrie, die Ausrüstung und das Messverfahren irreführend. Bitten Sie den Lieferanten darzulegen, wie der gewählte Weg die Zeichnung erfüllen wird.
Geometrie und Aufspannung können die Entscheidung bestimmen
Eine Welle mit mehreren Absätzen, Nuten und zugänglichen Durchmessern kann vom Hartdrehen profitieren, wenn eine stabile Aufspannung das maßgebende Bezugselement festlegen kann. Ein langes, schlankes Teil kann sich jedoch unter der Schnittkraft durchbiegen, und eine unterbrochene Oberfläche kann die Wendeschneidplatte beim Ein- und Austritt des Werkzeugs in den Schnitt unterschiedlich belasten. Ein dünner Ring kann sich bei beiden Aufspannmethoden verformen. In jedem Fall muss der Weg Steifigkeit und Freizustandsprüfung berücksichtigen.
Das Schleifen hat eigene Zugänglichkeits- und Positionierungsgrenzen. Ein Absatz, eine schmale Freistellung, eine unterbrochene Oberfläche oder ein internes Merkmal können eine geeignete Scheibe und einen geeigneten Anfahrweg erfordern. Mehrere Schleifaufspannungen können Handhabungs- und Ausrichtungsaufwand mit sich bringen. Die Verfahrenswahl betrifft daher den gesamten Ablauf und nicht die Frage, welche Maschine grundsätzlich präziser ist.
Für den Kontext zu den beiden verwandten Arbeitsgängen lesen Sie die CNC-Drehen und Präzisionsschleifen Seiten der Website. Sie beschreiben Verfahrenskategorien; die Teilezeichnung und der vereinbarte Prüfplan bestimmen die Eignung.
Oberflächenintegrität in die Abnahme einbeziehen
Die Oberflächenintegrität umfasst mehr als die Rauheit. Je nach Anwendung kann sie das Gefüge, Härteabweichungen, Eigenspannungen, Wärmeeinflüsse, Grate und Defekte unterhalb der sichtbaren Oberfläche einschließen. Ein Profilometerergebnis erfasst die Textur nach einer definierten Methode; es belegt für sich genommen weder den Zustand unterhalb der Oberfläche noch die Form.
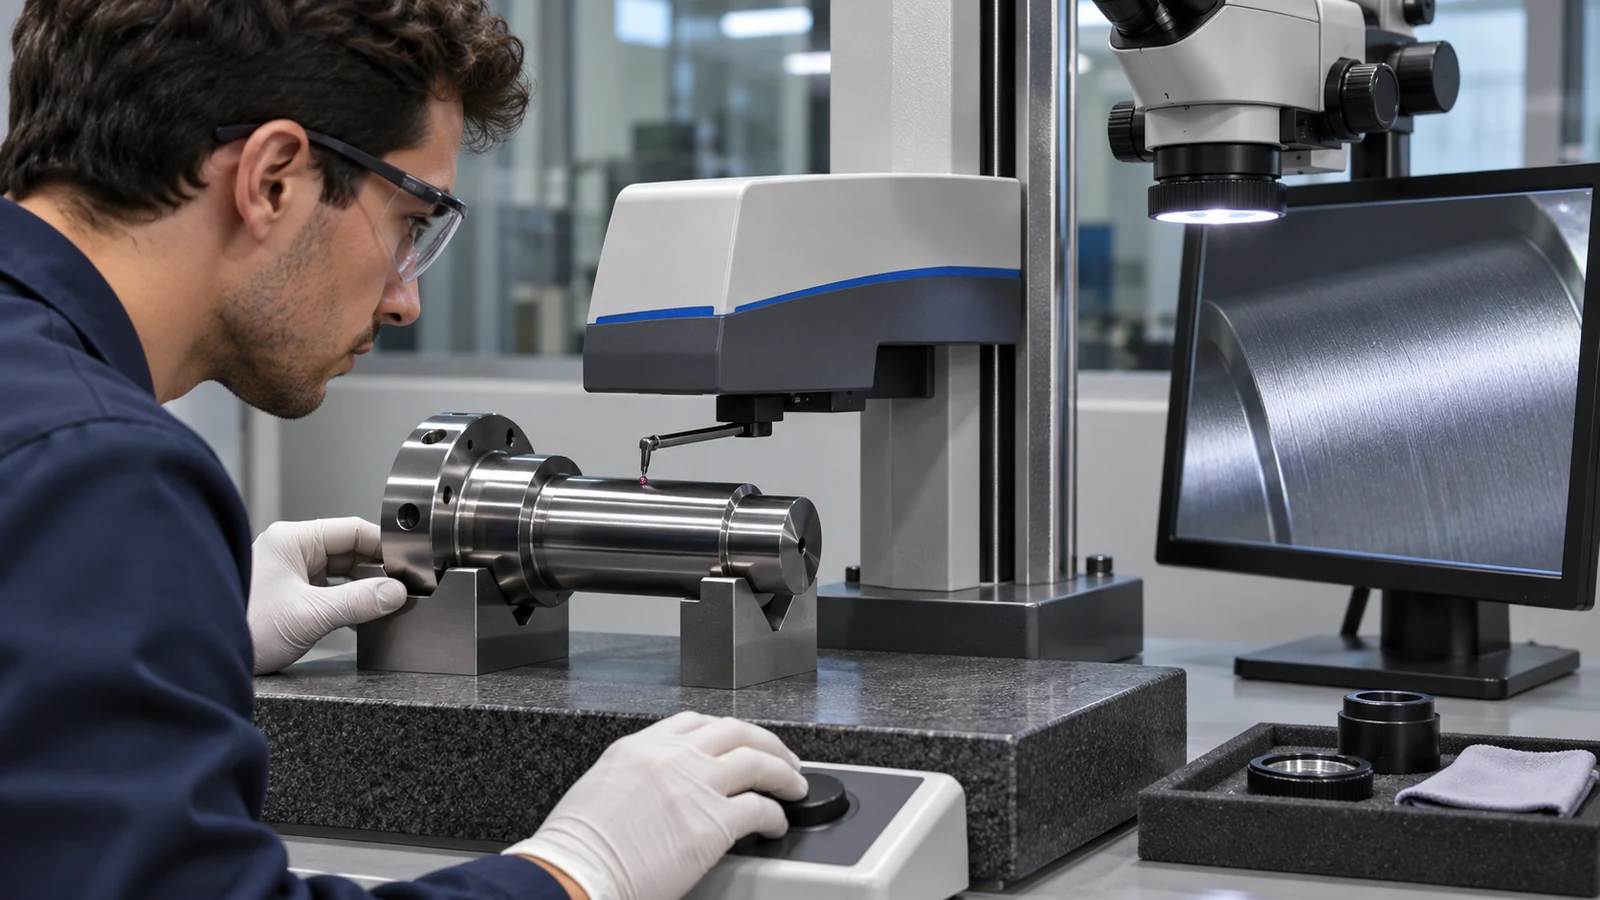
Wenn ein Bauteil ermüdungsbeansprucht wird, ein anderes gehärtetes Teil berührt, gegen eine Gegenfläche dichtet oder unter Verschleiß arbeitet, sollte die Konstruktionsverantwortung festlegen, welche Oberflächenmerkmale relevant sind. Der Abnahmeplan kann dann einen definierten Rauheitsparameter und Grenzwellenlänge, eine Formmessung, eine Härteprüfung, metallografische Nachweise oder eine Prozessqualifizierung verlangen. Wählen Sie Prüfungen nach Funktion und geltenden Spezifikationen aus, nicht weil ein bestimmter Prozessname sie nahelegt.
Es sollte nicht angenommen werden, dass Schleifen jedes thermische Risiko beseitigt, und es sollte nicht angenommen werden, dass Hartdrehen jede Oberfläche schädigt. Überwachen Sie das gewählte Verfahren mit Nachweisen, die für Werkstoff und Anwendung relevant sind.
Ein leichter Schleifgang kann die richtige Endbearbeitung sein
Eine Hybridabfolge kann das Drehen für effizienten Materialabtrag und die Erzeugung von Merkmalen nutzen und dann ein kleines Schleifaufmaß für die Oberfläche oder Form reservieren, die es benötigt. Dies kann die Bezugsstetigkeit erhalten und gleichzeitig dem letzten Arbeitsgang die Verantwortung für eine bestimmte Anforderung übertragen. Das Aufmaß, die Bezugsübertragung und die Prüfung nach dem Schleifen müssen vereinbart sein, bevor das Teil in die Produktion geht.
Legen Sie nicht automatisch ein festes Aufmaß für das Schleifen vor. Das erforderliche Aufmaß hängt von der tatsächlichen Verzerrung durch die Wärmebehandlung, vom Werkstoff, von der Geometrie und vom Fertigungsverfahren ab. Ist das Aufmaß zu klein, kann der letzte Arbeitsgang das Merkmal möglicherweise nicht vollständig bearbeiten; zu viel Aufmaß kann Kosten erhöhen und die Geometrie verändern. Bestätigen Sie den Ablauf anhand der Zeichnung, des Werkstoffzustands und eines qualifizierten Prozessplans.
Was in der Zeichnung und der Anfrage anzugeben ist
Bestimmen Sie Werkstoffsorte und -zustand, den Wärmebehandlungszustand bei jedem Arbeitsgang, kritische Durchmesser und Längen, das Bezugsschema, Formtoleranzen, Oberflächentextur, unterbrochene Merkmale, Stückzahl und Prüfnachweise. Geben Sie an, ob ein Merkmal vor oder nach Beschichtung, Galvanisierung oder einem anderen Fertigungsschritt gilt. Wenn das endgültige Merkmal geschliffen wird, definieren Sie, was gesteuert wird, statt sich auf die Prozessbezeichnung zu verlassen.
Bitten Sie den Lieferanten, die Abfolge, die Positionierungsmethode, das Aufmaß, die Zwischenprüfungen und die Endmessung zu erläutern. Ein fairer Preisvergleich vergleicht abgenommene Teile und umfasst Werkzeuge, Aufspannungen, Fertigung, Prüfung und etwaige Fremdleistungen. Das macht den Kompromiss sichtbar, ohne ein Kosten- oder Leistungsergebnis zu versprechen, bevor das Teil geprüft wurde.
Häufig gestellte Fragen
Ist Hartdrehen immer günstiger als Schleifen?
Nein. Es kann Aufspannungen reduzieren oder Merkmale zusammenfassen, aber Werkzeugverschleiß, Werkstoff, Geometrie, Losgröße, Fertigung und Prüfung können die Gesamtkosten verändern. Vergleichen Sie einen vollständigen Ablauf für dieselben Abnahmeanforderungen.
Erzeugt Schleifen immer eine bessere Oberfläche?
Nicht für jeden Werkstoff, jede Scheibe, jede Aufspannung und jede Anforderung. Geben Sie die Textur und Form an, auf die es ankommt, und verifizieren Sie diese mit einer vereinbarten Methode.
Kann ein Teil sowohl hartgedreht als auch geschliffen werden?
Ja. Das Drehen kann die Hauptgeometrie erzeugen und den größten Teil des Rohteilmaterials abtragen, während das Schleifen ausgewählte Oberflächen fertigbearbeitet. Die Reihenfolge und das Aufmaß sollten Wärmebehandlung, Bezugsübertragung und Endprüfung berücksichtigen.