
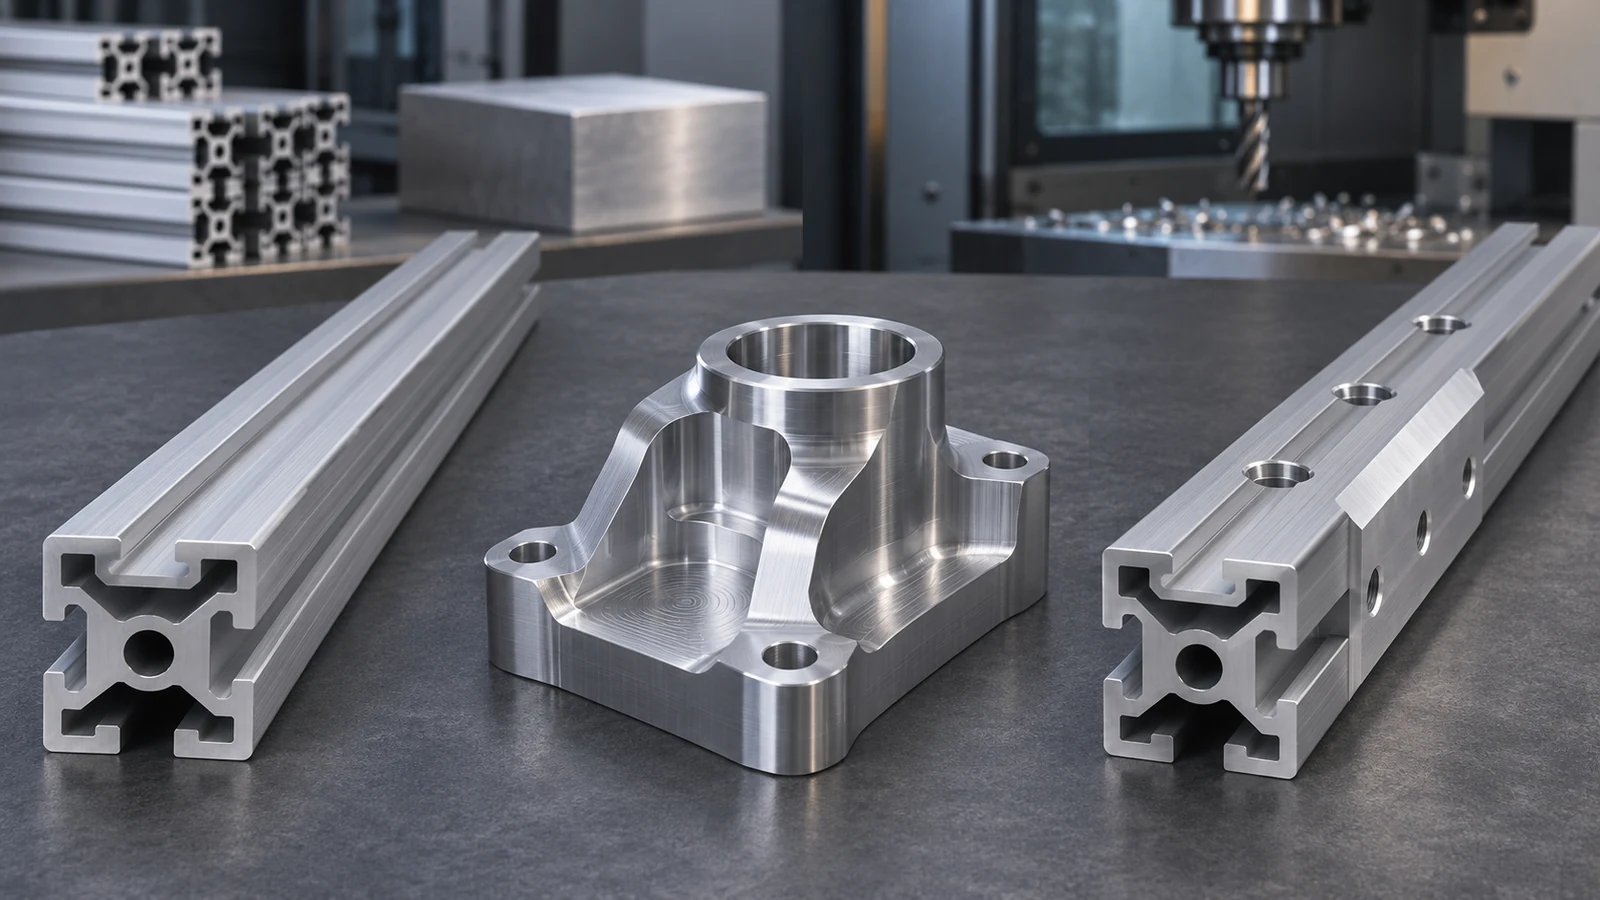
Aluminiumstrangpressen ist in der Regel der stärkere Ausgangsweg, wenn ein Teil einen langen, wiederholbaren Querschnitt benötigt; CNC-Bearbeitung ist in der Regel direkter, wenn jedes Teil wechselnde dreidimensionale Geometrien, individuelle Flächen oder ein geringes Anfangsvolumen aufweist. Viele Serienteile nutzen beides: Das Strangpressprofil liefert ein endkonturnahes Strukturprofil, anschließend erzeugt die Bearbeitung die Bohrungen, Anschlüsse, Bezugsflächen und Schnittstellen, die die Montage bestimmen.
Die Wahl hängt davon ab, wie oft sich der Querschnitt wiederholt, wie viel Werkzeuginvestition das Programm tragen kann, welche Toleranzen für das Profil und die fertigen Merkmale gelten und ob das Strangpressprofil für die Sekundärbearbeitung zuverlässig positioniert werden kann. Ein niedrigerer Rohprofilpreis entscheidet nicht über die Wahl, wenn Geradheit, Schnittlänge, Werkstoffzustand oder Bearbeitungszugabe nachgelagert zusätzlichen Aufwand verursachen.
Prüfen, ob sich derselbe Querschnitt wiederholt
Beim Strangpressen wird Material durch eine Matrize geformt, um ein Profil zu erzeugen, das sich über seine Länge fortsetzt. Es ist nützlich, wenn Rippen, Kanäle, Montageschienen oder andere Querschnittsmerkmale über diese Länge hinweg wiederkehren. Die Matrize kann Funktionen in das Profil integrieren und den späteren Materialabtrag reduzieren. Der Querschnitt muss dennoch um die Legierung, den Zustand, die Wandverteilung, die Matrizenkomplexität, das Richten, die Oberfläche und die Prozessgrenzen des Strangpressers herum ausgelegt werden.
Bei der CNC-Bearbeitung beginnt man mit Halbzeug wie Platte, Stange, Block oder einer Vorform und trägt Material ab, um das Teil zu erzeugen. Sie ist flexibel, wenn sich die Geometrie von einer Fläche zur anderen ändert, wenn ein Merkmal nicht über die gesamte Länge verläuft oder wenn ein Design noch überarbeitet wird. Tiefe Taschen, schmale Nuten, dünne Wände und starker Materialabtrag können die Bearbeitung aus Vollmaterial langsam oder verschwenderisch machen.
Die Seite der Website Werkstoffinformationen zu 6063-T6 behandelt eine Aluminiumlegierung, die in stranggepressten Produkten verwendet wird; Legierung, Zustand, Produktform und Spezifikation müssen dennoch mit der tatsächlichen Zeichnung übereinstimmen. Die CNC-Frässeite liefert Prozesskontext für Merkmale, die Materialabtrag erfordern.
Routen über die Produktionslebensdauer vergleichen
| Entscheidungsfaktor | Strangpressen | CNC-Bearbeitung | Hybridroute |
|---|---|---|---|
| Geometriemuster | Konstanter oder sich wiederholender Querschnitt über die Länge | Lokale 3D-Merkmale und variierende Flächen | Wiederholendes Profil plus kritische lokale Merkmale |
| Vorabinvestition | Werkzeugkonstruktion, Werkzeuge und Qualifizierung können erforderlich sein | Programmierung und Werkstückaufnahme; keine Strangpressmatrize für das Bauteilprofil | Matrize plus sekundäre Bearbeitungseinrichtung und Prozessplanung |
| Materialeinsatz | Das Profil kann Material nahe am benötigten Querschnitt platzieren | Abhängig von Rohteilumfang und zerspantem Material | Kann das Schruppen reduzieren, während bearbeitete Schnittstellen erhalten bleiben |
| Wesentliche Variation, die zu handhaben ist | Profilabmessungen, Geradheit, Verwindung, Schnittlänge und Materialzustand | Einrichtung, Werkzeugzugang, Rohteilzustand, Spannen und Materialabtrag | Profilvariation, Positionierungsstrategie, Aufmaß und Datumübertragung |
| Typische Konstruktionsfrage | Können erforderliche Funktionen in einem einzigen fertigungsgerechten Abschnitt integriert werden? | Kann die fertige Geometrie wirtschaftlich erreicht und geprüft werden? | Welche Maße gehören zum Profil und welche müssen bearbeitet werden? |
Werkzeugkosten sollten mit einem realistischen Programmlebensvolumen und Revisionsrisiko verglichen werden. Verteilen Sie die Werkzeugkosten nicht auf eine optimistische Stückzahl, die möglicherweise nie bestellt wird. Vergleichen Sie ebenso die Kosten für bearbeitete Teile bei der vorgesehenen Stückzahl und berücksichtigen Sie Materialausbeute, Rüstung, Prüfung und Oberflächenbearbeitung.
Wo Strangpressen keine vollständige Lösung mehr ist
Einige Details lassen sich leichter erzeugen, nachdem das Profil hergestellt wurde. Querbohrungen, präzise Stirnflächen, Senkungen, Gewinde, Anschlüsse und senkrechte Montageflächen erfordern oft Sekundäroperationen. Lange Profile können zudem Ablängen, Richten, Entgraten, Oberflächenbehandlung und Bearbeitungsvorrichtungen benötigen. Jede Operation muss das Profil positionieren, ohne die Strangpressrichtung mit den Maschinenachsen oder den Montagebezügen zu verwechseln.
Profildimensionen sind nicht automatisch identisch mit bearbeiteten Dimensionen. Geben Sie an, welche Profilflächen positionieren oder anliegen, welche Merkmale bearbeitet werden und wie das Bezugssystem entlang der Länge festgelegt wird. Wenn eine kritische Bohrung mit dem Profil fluchten muss, definieren Sie eine beherrschbare Beziehung und eine Prüfmethode. Eine weite Toleranz des Strangpressprofils definiert keine präzise bearbeitete Beziehung, es sei denn, der Prozess erzeugt und verifiziert sie.
Wo die Bearbeitung aus Vollmaterial verschwenderisch wird
Wenn man von einer dicken Platte oder einem Block ausgeht, um einen langen, dünnen Abschnitt herzustellen, kann dies erhebliche Material- und Zerspanungszeit verbrauchen. Der Abfall wächst, wenn der fertige Querschnitt wiederkehrende Kanäle oder Rippen aufweist, die ein Strangpressprofil annähernd endkonturnah formen könnte. Die Bearbeitung kann jedoch vorzuziehen bleiben, wenn kein stabiles Produktionsvolumen vorhanden ist, wenn sich der Abschnitt häufig ändert oder wenn Werkzeugfreigabe- und Revisionskosten die eingesparten Materialkosten überwiegen.
Die Bearbeitung kann auch eine praktische Brücke für Prototypen sein. Ein Entwicklungsteam kann eine Kleinserie bearbeiten, während sich Schnittstelle und Abschnitt ändern, und dann das Strangpressen bewerten, nachdem sich der Querschnitt stabilisiert hat. Dieser Übergang sollte funktionale Referenzen beibehalten und Unterschiede in Materialrichtung, Oberflächenbeschaffenheit und Ausgangsform berücksichtigen.
Die Hybridroute benötigt eigene Bezüge
Ein robustes Hybriddesign trennt Profilfunktionen von bearbeiteten Funktionen. Das Strangpressprofil legt den kontinuierlichen Abschnitt und die strukturelle Hülle fest; CNC-Operationen erzeugen lokale Merkmale wie Montagebohrungen, Lagersitze, Dichtflächen oder Anschlussports. Definieren Sie, wo das Profil gespannt wird, welche Flächen als Bezüge dienen und ob das Profil beim Schneiden gegen Verdrehen oder Verbiegen abgestützt wird.
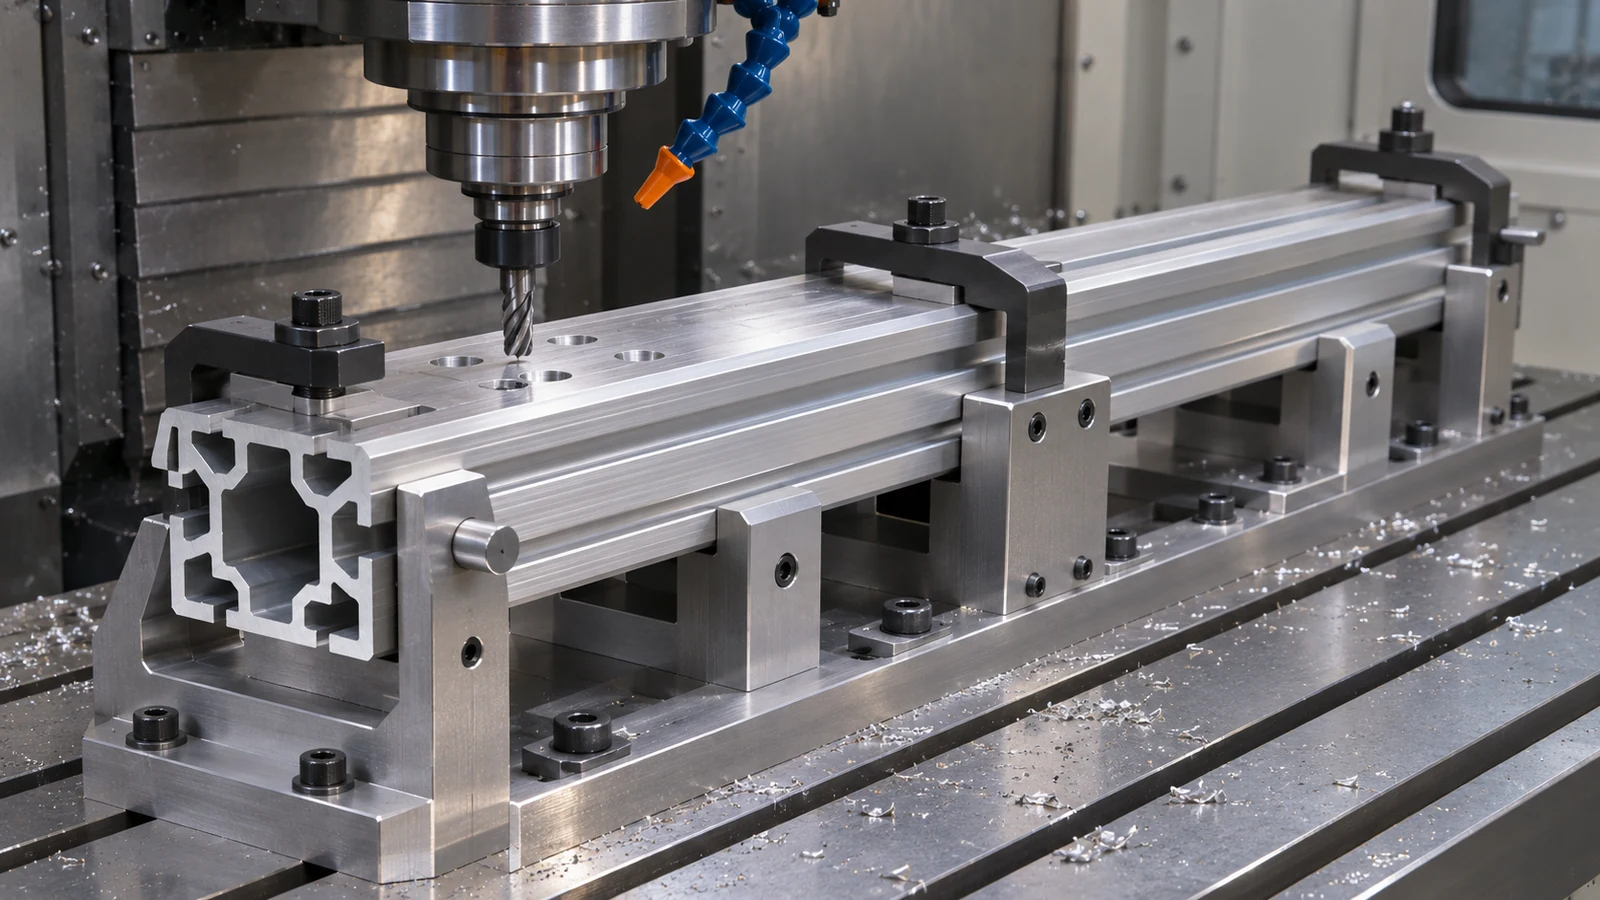
Sehen Sie ausreichend Bearbeitungszugabe an Flächen vor, die sauber bearbeitet werden müssen, aber gehen Sie nicht davon aus, dass eine Zugabe für jedes Profil und jede Legierung passt. Prüfen Sie Profiltoleranz, Schnittlänge, Geradheit, lokale Wanddicke und Oberflächenbeschaffenheit, bevor Sie die Zugabe festlegen. Wenn eine Sekundäroperation das Bezugssystem des Teils ändert, identifizieren Sie den Übergang und prüfen Sie die funktionale Beziehung nach der Bearbeitung.
Machen Sie bei der Zeichnungsprüfung den Unterschied ausdrücklich: Anforderungen an das “stranggepresste Profil” gelten für den gelieferten Abschnitt, während bearbeitete Merkmale ihre eigenen Maße und Bezüge haben. Dies verhindert, dass ein Angebot eine stranggepresste Oberfläche ohne Vereinbarung als präzisionsbearbeitete Referenz behandelt.
Was in die Anfrage gehört
- CAD und Zeichnung in derselben Revision, mit klar getrennten Anforderungen an Profil und Fertigteil.
- Legierung, Zustand, Produktform, Zertifizierung, Oberfläche und alle Rückverfolgbarkeitsanforderungen.
- Erwartete Stückzahlen je Freigabe und die wahrscheinliche Programmlebensdauer, einschließlich Prototypen- und Produktionsphasen.
- Kritische Profilmaße, Anforderungen an Geradheit oder Verdrehung, Schnittlänge, bearbeitete Bezüge und funktionale Schnittstellen.
- Prüfprotokolle, Verpackung und alle Vorgänge, die vor oder nach der Bearbeitung oder Oberflächenbehandlung erfolgen müssen.
Fragen Sie nach dem vorgeschlagenen Fertigungsweg und den Annahmen. Ein aussagekräftiges Angebot weist die Amortisation von Werkzeugen/Formen getrennt von den Kosten pro Teil für Extrusion, Bearbeitung, Oberflächenbehandlung und Prüfung aus, damit die Break-even-Diskussion das tatsächliche Programm widerspiegelt und nicht einen einzelnen Stückpreis als Schlagzeile.
Häufig gestellte Fragen
Ist Extrusion bei hohen Stückzahlen immer günstiger als CNC-Bearbeitung?
Nein. Hohe Stückzahlen können die Werkzeugkosten verteilen, aber Profilkomplexität, Legierung, Toleranzen, Oberflächenbehandlung, Sekundärbearbeitung, Materialausbeute und Änderungsrisiko beeinflussen alle die Gesamtkosten. Vergleichen Sie den vollständigen Fertigungsweg für das fertige Teil.
Kann ein Strangpressprofil nach der Herstellung CNC-bearbeitet werden?
Ja. Durch Sekundärbearbeitung können Bohrungen, Anschlüsse, Endmerkmale und Präzisionsschnittstellen erzeugt werden. Der Prozessplan erfordert eine stabile Positionierungsmethode und ausreichend Aufmaß für den tatsächlichen Profilzustand.
Sollte jedes Merkmal eines Aluminium-Strangpressprofils bearbeitet werden?
Nein. Bearbeiten Sie nur die Merkmale, deren Funktion eine kontrollierte bearbeitete Oberfläche oder Geometrie erfordert. Enge Bearbeitungsanforderungen auf jede Profiloberfläche anzuwenden, kann Kosten verursachen, ohne die Montage oder Leistung zu verbessern.