
Metallpulverspritzguss (MIM) ist eine Überlegung wert, wenn ein kleines Metallbauteil eine komplexe Geometrie aufweist, die sich in einem stabilen Produktionsprogramm wiederholt. CNC-Bearbeitung ist oft der direktere Weg für Prototypen, sich ändernde Designs, größere Teile oder Merkmale, die sich effizient aus verfügbarem Halbzeug fräsen lassen. Der richtige Vergleich umfasst Werkzeuge, erwartetes Lebenszyklusvolumen, Sinterschwankungen, Nachbearbeitung, Prüfung und die Kosten von Designänderungen – nicht nur den angebotenen Stückpreis.
MIM formt einen Feedstock aus Metallpulver und Bindemittel in einer Form, entfernt anschließend das Bindemittel und sintert das Teil. Das Teil ändert während des Sinterns seine Abmessungen, daher sind Prozesskontrolle und geometriespezifische Validierung wichtig. CNC beginnt mit einem Vollmaterial- oder Near-Net-Rohling und trägt Material ab; es vermeidet eine Spritzgussform, kann aber mehr Maschinenzeit und Materialabtrag pro Teil erfordern.
Die Verfahren lösen unterschiedliche Geometrieprobleme
MIM ist ein Pulverspritzverfahren für Metallteile. Ein Feedstock aus Metallpulver und Bindemittel füllt eine Form; das Entbindern entfernt den größten Teil des Bindemittels, und das Sintern verdichtet das Pulver zum Metallbauteil. Da der Formkörper während des Sinterns schrumpft, muss der Prozess auf kontrollierte Schwindung, Auflage, Geometrie und materialspezifisches Verhalten ausgelegt werden. Die Metal Injection Molding Association beschreibt diese Abfolge und die charakteristische Schwindung als zentrale Prozessüberlegungen.
Die CNC-Bearbeitung verwendet Schneidwerkzeuge, um Material von einem Rohling abzutragen. Sie bietet direkten Zugang zu vielen prismatischen und gedrehten Merkmalen und unterstützt ein Design, das noch verfeinert wird, aber geschlossene Hohlräume, dünne Rippen, tiefe enge Kanäle oder komplexe Hinterschneidungen können schwierig oder teuer zu fräsen sein. Werkzeugzugänglichkeit, Werkstückaufnahme und Rüstanzahl bestimmen, was die Geometrie in der Fertigung kostet.
Die Seite der Website Übersicht über Metallwerkstoffe und CNC-Fräsbearbeitungskapazität sind für den allgemeinen Bearbeitungskontext nützlich. Die Website enthält außerdem eine Seite für bearbeitete medizinische Schrauben die MIM in einem spezifischen Produktkontext erwähnt; sie belegt nicht, dass jedes MIM-Design eine geeignete Bearbeitungsanwendung ist.
Die gesamte Fertigungsroute vergleichen
| Entscheidungsfaktor | MIM | CNC-Bearbeitung |
|---|---|---|
| Geometrie | Kann komplexe kleine Formen bilden, wenn Geometrie, Feedstock, Werkzeuge und Sinterauflage geeignet sind | Funktioniert gut, wenn Werkzeuge die Merkmale erreichen können und das Teil zuverlässig gehalten und gemessen werden kann |
| Vorabkosten | Formdesign, Werkzeugbau, Prozessentwicklung und Qualifizierung | Programmierung, Werkstückaufnahme und Einrichtung des ersten Teils |
| Kostentreiber pro Teil | Zyklus, Ausgangsmaterial, Ausbeute, Sinterbeladung, Nachbearbeitung und Prüfung | Material, Rüstkostenumlage, Werkzeugzeit, Werkzeugverschleiß, Nachbearbeitung und Prüfung |
| Dimensionsrisiko | Schwindung, Verzug, Stützen und Prozessschwankungen nach dem Formen | Rohteilzustand, Einspannung, Schnittkraft, Werkzeugzugänglichkeit und Materialabtrag |
| Auswirkung von Designänderungen | Kann Formänderungen und eine erneute Prozessqualifizierung erfordern | Kann neue Programmierung, Rohteile, Einrichtung und Prüfung erfordern, aber keine Formwerkzeug |
| Beste Vergleichsfrage | Kann eine stabile Nachfrage die Werkzeuge tragen und die gesinterte Geometrie validieren? | Kann die Geometrie mit akzeptablem Materialeinsatz und Zyklusaufwand bearbeitet werden? |
Es gibt keinen universellen Volumenschwellenwert, ab dem MIM günstiger wird. Der Break-even-Punkt hängt von Teilegröße, Komplexität, Legierung, Werkzeugbau, Jahresbedarf, Bestellmuster, Ausbeute und Nachbearbeitung ab. Bitten Sie beide Lieferanten, die Mengen- und Kostenannahmen offenzulegen.
MIM verlagert das Risiko in Werkzeuge und Sinterkontrolle
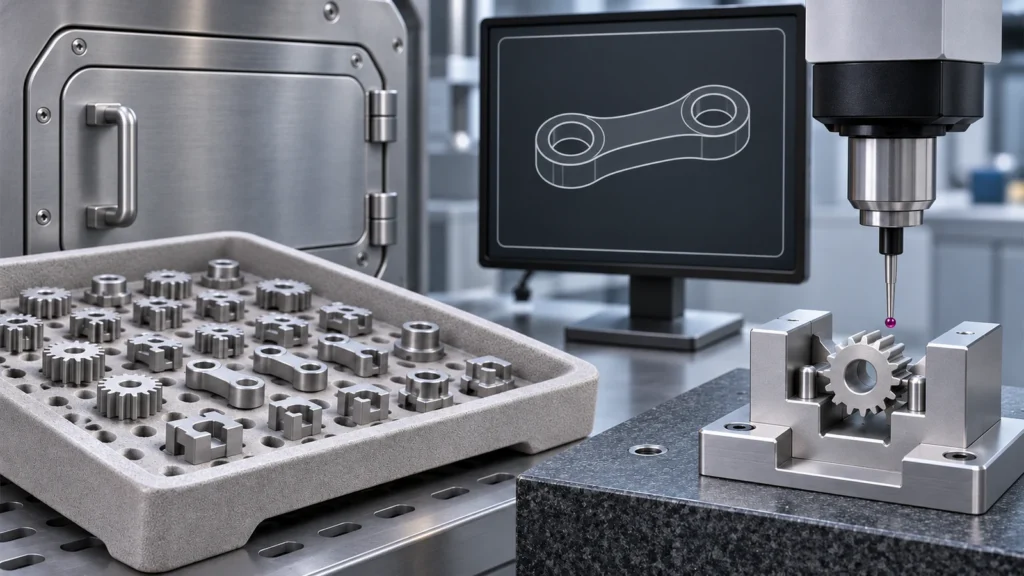
Der Werkzeugbau erzeugt reproduzierbare Kavitäten, beseitigt aber nicht die Notwendigkeit, Feedstock, Formgebung, Entbinderung, Ofenbedingungen, Teileauflage und Prüfung zu kontrollieren. Ungleichmäßige Querschnitte, abrupte Dickenschwankungen, ungestützte Spannweiten und die Orientierung beim Sintern können das Ergebnis beeinflussen. Der Lieferant sollte erklären, wie das Design gestützt wird und wie die Schwindungskompensation für das tatsächliche Material und Verfahren festgelegt wird.
Verwenden Sie keinen pauschalen Schwindungsprozentsatz als Zeichnungszugabe. Veröffentlichte Werte variieren mit Pulverbeladung, Bindersystem, Legierung, Geometrie und Verfahren. Verlangen Sie vom MIM-Lieferanten, die Maße für das spezifische Teil vorzuschlagen und zu validieren, anzugeben, welche Maße im Sinterzustand vorliegen, und zu benennen, welche Merkmale eine Nachbearbeitung oder eine spezielle Prüfmethode erfordern.
CNC hält Revisionen flexibel, berechnet aber jeden Schnitt
Die spanende Bearbeitung kann ein sichererer erster Schritt sein, wenn das Design noch nicht eingefroren ist. Wenn sich ein Loch verschiebt, ein Ansatz geändert wird oder eine Schnittstelle nach einem Anpasstest angepasst wird, kann ein neues Programm oder eine neue Einrichtung einfacher sein als eine Formänderung. Diese Flexibilität hat ihren Preis: neues Material, Programmierung, Werkstückaufnahme, Zykluszeit und Prüfung können dennoch erforderlich sein.
CNC wird weniger attraktiv, wenn das Teil komplexe geschlossene Geometrien, dünne Querschnitte, viele winzige Merkmale oder ein großes Materialvolumen enthält, das aus einem überdimensionierten Rohling entfernt werden muss. Diese Merkmale können lange Werkzeuge, mehrere Orientierungen, fragile Werkstückaufnahmen oder umfangreiches Entgraten erfordern. Eine Fertigungsgerechtigkeitsprüfung sollte Zugänglichkeit, Mindestradien, Bezugsoptionen und die Menge des abzutragenden Materials prüfen, bevor ein Angebot verglichen wird.
Nachbearbeitung als Teil des MIM-Angebots behandeln
MIM und CNC schließen sich nicht immer gegenseitig aus. Auf einen MIM-Rohling kann eine spanende Bearbeitung folgen, wenn ausgewählte Bohrungen, Gewinde, Flächen oder Passungen eine engere oder besser vorhersagbare Kontrolle erfordern, als das Sinterverfahren bieten kann. Das Design benötigt dann klare Bezüge und ausreichend Aufmaß an diesen Merkmalen. Der Lieferant muss außerdem erklären, wie das Teil ohne Verformung positioniert und wie die fertige Beziehung verifiziert wird.
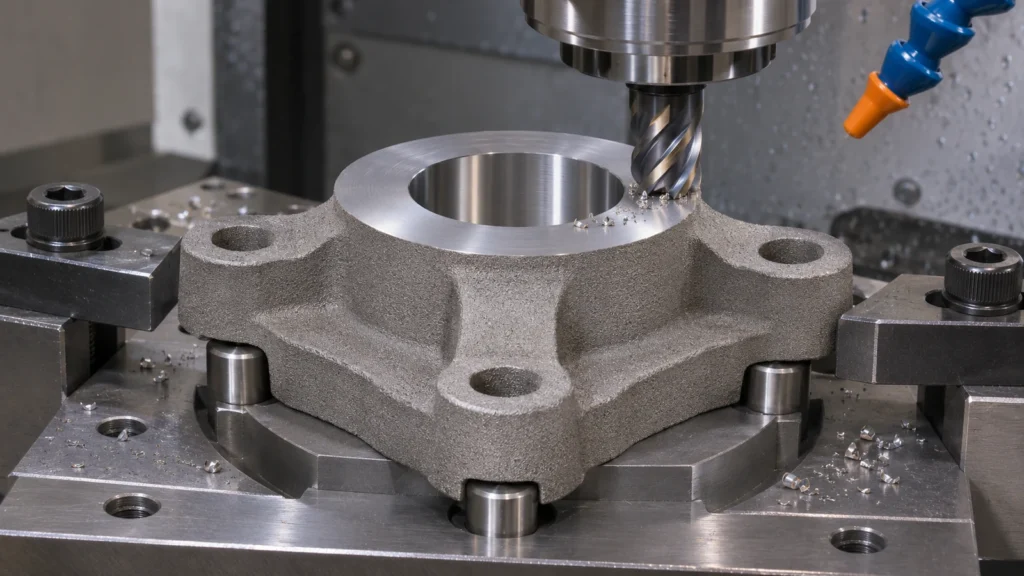
Nachbearbeitung fügt Arbeitsgänge und Handhabung hinzu, daher ist sie in die MIM-Wirtschaftlichkeitsbetrachtung einzubeziehen. Vergleichen Sie umgekehrt kein MIM-Angebot im Sinterzustand mit einem vollständig fertigbearbeiteten CNC-Teil. Der Umfang muss übereinstimmen: gleiche Zeichnungsrevision, Materialanforderung, Oberflächenzustand, kritische Maße, Prüfprotokolle und Verpackung.
Volumen- und Abnahmeannahmen sichtbar machen
Senden Sie für beide Wege ein 3D-Modell und eine Zeichnung in derselben Revision, Material und Zustand, Jahres- und Abrufmengen, erwartete Programmlebensdauer, kritische Merkmale, Oberflächenanforderungen und Prüfdokumentation. Benennen Sie Designelemente, die sich ändern können, und solche, die es nicht können. Bitten Sie den MIM-Lieferanten, Werkzeugkosten vom Stückpreis zu trennen und die Qualifizierungs- und Sinterkontrollen zu beschreiben; bitten Sie den CNC-Lieferanten, Annahmen zu Rüstung, Material, Bearbeitung, Finish und Prüfung darzulegen.
Verwenden Sie bei der Kostenbewertung dieselbe Definition eines akzeptierten Teils. Klären Sie, wie Ausschuss, Prozessausbeute, Nachbearbeitung, Werkzeug- oder Formänderungen und Berichterstattung gehandhabt werden. Wenn das Design nicht stabil ist, berücksichtigen Sie die erwarteten Kosten- und Lieferzeiteffekte einer Revision. Der beste Weg ist derjenige, der die funktionalen Anforderungen über das reale Programm erfüllt, nicht der mit dem niedrigsten Preis bei einer angenommenen Menge.
Häufig gestellte Fragen
Ist MIM nur für die Großserienfertigung geeignet?
MIM erfordert im Allgemeinen Werkzeugbau und Prozessentwicklung, daher muss das Programm diese Kosten über seine erwartete Lebensdauer rechtfertigen. Das geeignete Volumen hängt von Teilekomplexität, Material, Ausbeute, Stückkosten und dem alternativen Weg ab.
Sind MIM-Teile nach dem Sintern maßlich identisch?
Kein Fertigungsverfahren sollte als maßlich perfekt angenommen werden. MIM-Teile schwinden beim Sintern, und Ausmaß und Gleichmäßigkeit hängen von Material, Feedstock, Geometrie, Stützung und Prozesskontrollen ab. Validieren Sie kritische Maße am tatsächlichen Teil.
Kann ein MIM-Teil anschließend CNC-bearbeitet werden?
Ja, ausgewählte Merkmale können fertigbearbeitet werden, wenn das Teil gespannt werden kann und ausreichend Aufmaß vorhanden ist. Berücksichtigen Sie Bezugsstrategie, Zustand nach dem Sintern, Aufmaß und Prüfung in der Konstruktion und der Lieferantenprüfung.