
Ein gedrehter Durchmesser, der entlang seiner Länge zu- oder abnimmt, ist nicht automatisch ein Problem des Reitstocks. Bestätigen Sie zunächst, dass die Zeichnung einen geraden Zylinder verlangt, und messen Sie dann denselben Durchmesser an mehreren axialen Positionen und in mehr als einer Winkelorientierung. Das Muster unterscheidet eine echte Verjüngung von Ovalität, Rundlaufabweichung, Werkstoffbewegung oder einem Messfehler. Erst nach dieser Unterscheidung sollten Sie Ausrichtung, Abstützung, Werkzeuge oder die Schnittfolge ändern.
Bei einer langen, schlanken Welle kann die Schnittkraft das Werkstück vom Werkzeug wegbiegen. Bei einem kurzen, steifen Teil kann ein ähnlicher Durchmessertrend stattdessen auf eine Achsausrichtung, eine Einrichtungsreferenz, eine thermische Änderung oder einen Werkzeugversatz hindeuten. Die aussagekräftige Diagnose ergibt sich daraus, jeweils eine Bedingung zu ändern und zu prüfen, ob der Fehler dem Teil, der Einrichtung, dem Werkzeug oder der Maschinenachse folgt.
Bestätigen Sie den Fehler, bevor Sie die Maschine verstellen
Beginnen Sie mit der Definition des Merkmals. Eine Zeichnung kann eine bewusste Verjüngung, eine Freistellung, einen Übergang oder einen Durchmesserwechsel zeigen, der bei Betrachtung nur einer Ansicht wie eine Anforderung an einen geraden Zylinder aussieht. Prüfen Sie das Maß, die Bezugsangaben, die geometrischen Toleranzen und die Schnittansichten. Wenn das Merkmal als zylindrisch spezifiziert ist, ermitteln Sie, welches Durchmesser- oder Formmerkmal nicht erfüllt wird und wie die Abnahme gemessen wird.
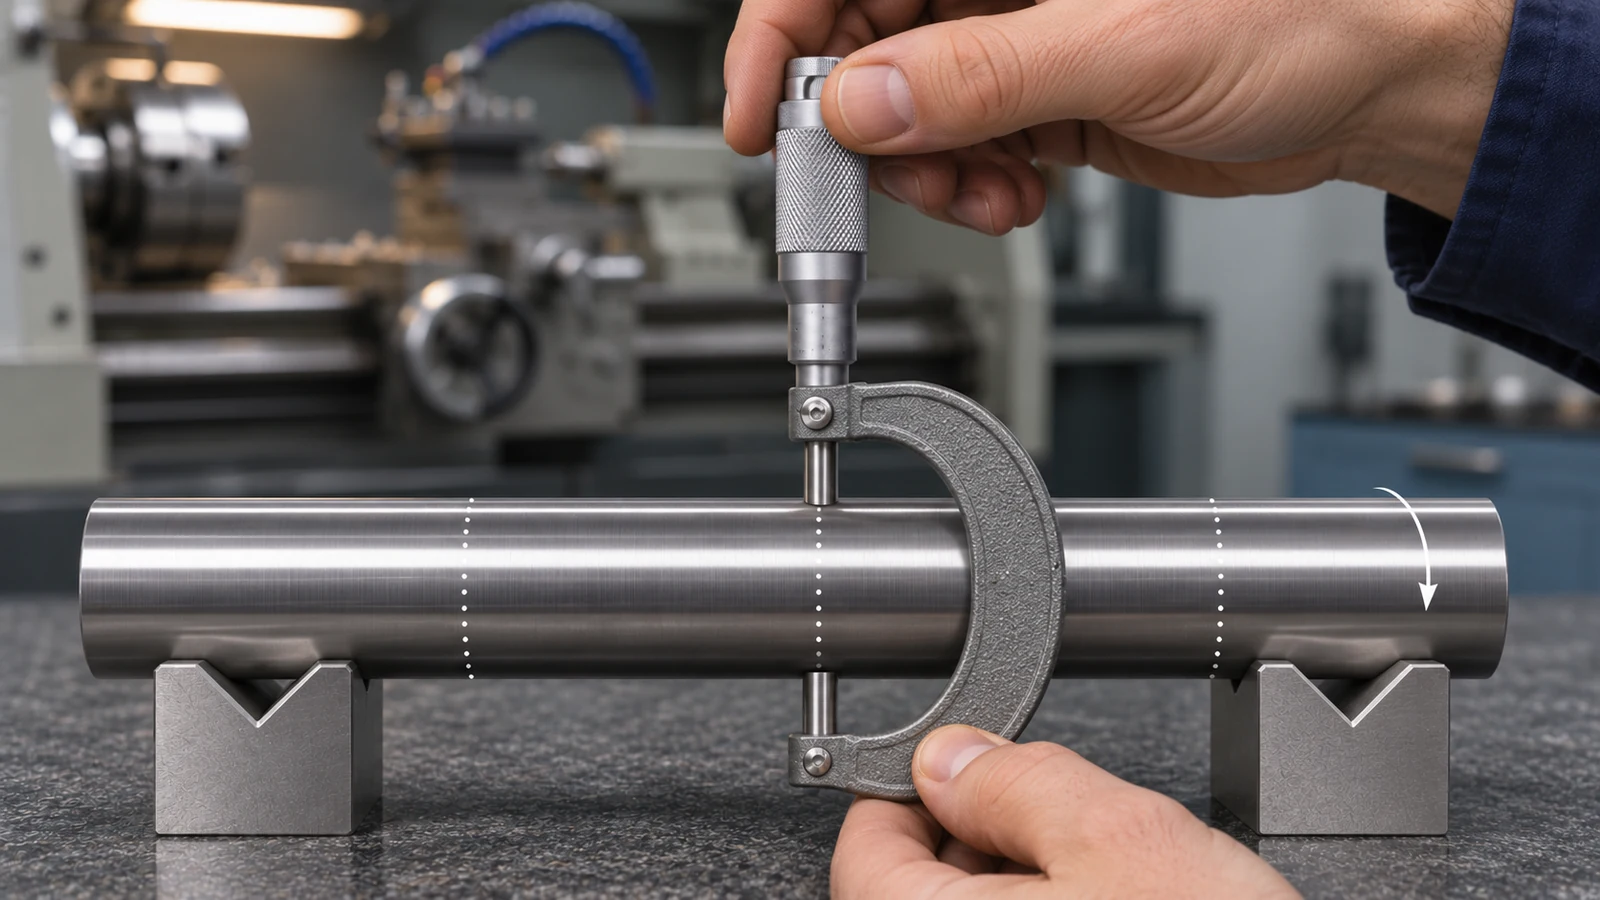
Reinigen Sie das Teil und die Messkontakte, lassen Sie Teil und Messgerät eine stabile Temperatur erreichen und verwenden Sie ein geeignetes kalibriertes Messgerät. Erfassen Sie die Durchmesser nahe beiden Enden und an Zwischenpositionen. Drehen Sie das Teil an jeder Messstelle und nehmen Sie Messwerte an mehreren Winkelpositionen vor. Eine gleichmäßige axiale Änderung über den Umfang deutet auf eine Verjüngung hin; ein sich mit der Drehung ändernder Messwert deutet darauf hin, dass auch Ovalität, Exzentrizität oder Rundlaufabweichung vorliegen können.
Lesen Sie das Messmuster
Ein Vergleich zwischen zwei Punkten von Ende zu Ende kann zeigen, dass ein Unterschied besteht, erklärt aber selten, warum. Eine kurze Messkarte ist aussagekräftiger. Erfassen Sie jede axiale Messstelle, Winkelposition, Einrichtung, Abstützbedingung, Werkzeug oder Wendeschneidplatte sowie ob die Messung vor oder nach dem Ausspannen erfolgte. Halten Sie die Daten an das Teilbezugssystem gebunden, damit eine spätere Einrichtung die Referenz nicht zurücksetzt.
| Beobachtetes Muster | Was es anzeigen kann | Nächste Prüfung |
|---|---|---|
| Der Durchmesser ändert sich stetig entlang der Achse an mehreren Winkelpositionen | Achsenausrichtung, Werkstückdurchbiegung, Werkzeugbahngeometrie oder thermische Drift | Nach einem kontrollierten Schnitt mit einer geänderten Einrichtungsvariable wiederholen |
| Die Messwerte variieren hauptsächlich mit der Drehung des Teils | Unrundheit, Exzentrizität, Spannverformung oder Messaufbau | Rundlauf und Rundheit getrennt von der axialen Größe messen |
| Der Fehler ist nach dem Entspannen größer | Spannverformung oder Freisetzung von Eigenspannungen | Messungen im gespannten und freien Zustand mit einer definierten Methode vergleichen |
| Der Fehler ändert sich nach einem Werkzeugwechsel oder wiederholten Durchgängen | Werkzeugverschleiß, Schneidplattensitz, Offset oder veränderte Schnittkraft | Die Schneidplatte prüfen und die Werkzeugreferenz sowie die Kompensation verifizieren |
Dies sind diagnostische Hinweise, keine eindeutigen Beweise. Mehrere Ursachen können ähnliche Messwerte erzeugen, daher ist der nächste Schritt ein kontrollierter Test und keine sofortige Maschinenanpassung.
Führen Sie einen kontrollierten Testschnitt durch
Eine wiederholbare Einrichtung wählen und einen leichten, gleichmäßigen Schnitt über die betroffene Länge ausführen. Das Teil an denselben Stationen und Winkelpositionen messen. Wenn sich das Ergebnis ändert, wenn Sie das Teil umdrehen oder den Auflagepunkt ändern, kann der Fehler mit der Werkstückspannung, der Auflage oder der Steifigkeit des Teils zusammenhängen. Wenn er über Teststücke hinweg mit der Z-Richtung der Maschine ausgerichtet bleibt, untersuchen Sie die Maschinengeometrie, die Revolverausrichtung, die Werkzeugmittelpunktshöhe und den thermischen Zustand.
Bei einer langen Welle den ungestützten Schnitt nur dann mit einem ordnungsgemäß gestützten Schnitt vergleichen, wenn Zeichnung und Arbeitsgang dies zulassen. Ein zu hoher Reitstockdruck kann ein Werkstück durchbiegen; zu wenig Stützung kann Durchbiegung oder Vibration zulassen. Eine Prüfung der Reitstockausrichtung ist nur relevant, wenn der Arbeitsgang einen Reitstock oder eine Spitzenstützung verwendet. Nehmen Sie keine Anpassung vor, um eine Verjüngung bei einem unabhängigen Arbeitsgang nur mit Futter zu korrigieren.
Prüfen Sie ebenso die Maschinenaufstellung oder die Achsgeometrie nur dann, wenn wiederholbare Hinweise auf die Maschine deuten. Ein Prüfdorn, ein Messuhr-Rundlauf oder ein Maschinenkalibrierverfahren muss nach der Methode des Maschinenherstellers und dem qualifizierten Wartungsprozess des Betriebs erfolgen.
Ordnen Sie wahrscheinliche Ursachen passenden Prüfungen zu
Werkstückdurchbiegung: schlanke Abschnitte, langer Werkzeugüberhang, aggressive Eingriffe oder eine ungeeignete Auflageanordnung können dazu führen, dass Schnittkräfte das Werkstück vom Werkzeug wegbewegen. Vergleichen Sie die betroffene Länge und Schnittrichtung und prüfen Sie dann Auflage, Werkzeugausladung und Aufmaß.
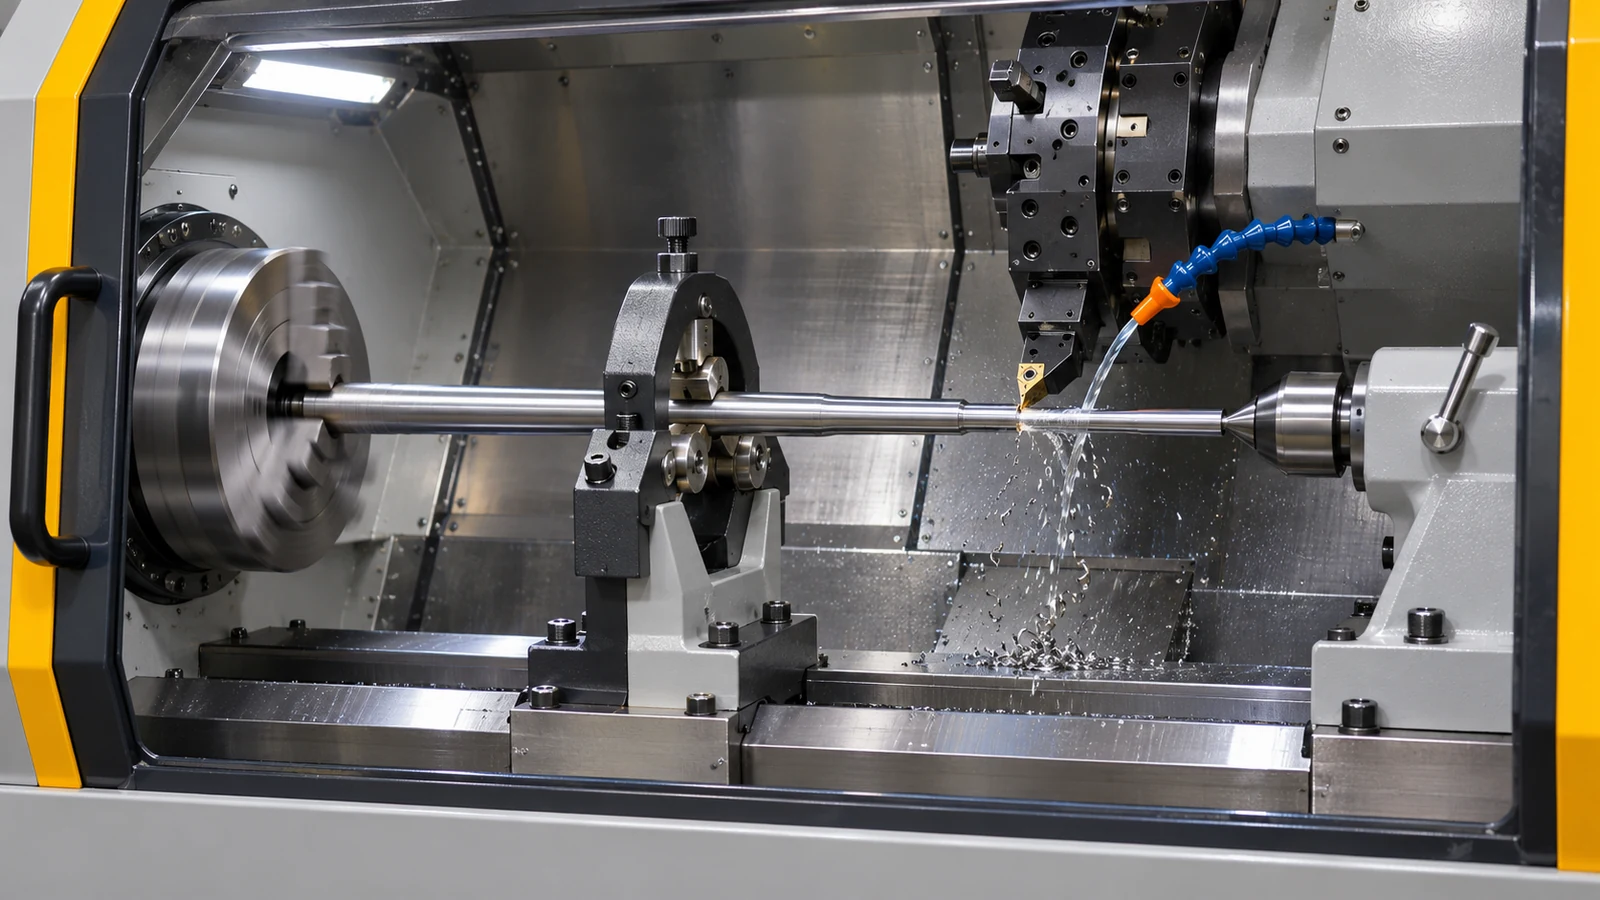
Ausrichtung und Einrichtung: Spindel-zu-Achse-Geometrie, Revolverausrichtung, Werkzeugmittelhöhe, Backenzustand und Bezugspunktübertragung können einen systematischen Trend erzeugen. Verifizieren Sie mit der Methode des Maschinenherstellers und einer wiederholbaren Referenz, anstatt ein einzelnes Teil nach Augenmaß zu kompensieren.
Thermische Veränderung: Maschinenaufwärmen, Kühlmittelzustand, Teiltemperatur und Langzeit-Zyklusschwankungen können Maße verschieben. Vergleichen Sie Messungen bei kontrollierter Temperatur und an gleichbleibenden Punkten im Produktionszyklus, bevor Sie Offsets ändern.
Werkzeug- und Programmeffekte: eine verschlissene Schneide, Schneidplattensitz, Schneidkantenradius-Kompensation, Kegelinterpolation oder ein falscher Werkstück-Nullpunkt können eine vorhersehbare Maßänderung erzeugen. Prüfen Sie den Programmweg und die Werkzeugdaten gegen die Zeichnung und bestätigen Sie dann den Referenzpunkt an einem sicheren Testteil.
JUCHENGs CNC-Drehprozess Kontext ist relevant, wenn das Teil rotationssymmetrisch ist; umfassendere CNC-Zerspanungsprozessplanung hilft, wenn der Kegel nach einer Bezugspunktübertragung oder einer späteren Schlichtoperation auftritt. Diese Seiten beschreiben Prozesskontext, keine garantierte Korrektur für eine bestimmte Maschine.
Korrigieren Sie den Ablauf, ohne die Ursache zu verdecken
Sobald ein Test die Quelle isoliert, nehmen Sie eine Korrektur vor, wiederholen denselben Schnitt und vergleichen dieselbe Messkarte. Ein Werkzeug-Offset kann eine stabile, verstandene Maßabweichung kompensieren. Es kann einen sich ändernden Kegel, der durch Durchbiegung, thermische Drift oder inkonsistente Spannung verursacht wird, nicht sicher korrigieren. Dokumentieren Sie die Anpassung und die Bedingung, unter der sie gültig ist.
Wenn sich das Teil nach dem Entspannen ändert, prüfen Sie die Spannfolge und den Materialabtrag-Ausgleich. Wenn der Fehler mit der ungestützten Länge wächst, prüfen Sie die Auflage und den Schnittkraftverlauf. Wenn er einem bestimmten Werkzeug oder einer Station folgt, prüfen Sie Werkzeugsitz, Offset und Revolverzustand. Vermeiden Sie es, den Reitstockdruck zu erhöhen oder ein breites Offset hinzuzufügen, bevor Sie festgestellt haben, welcher Mechanismus aktiv ist; beides kann eine Messung besser aussehen lassen, während es ein anderes Merkmal verschiebt.
Verknüpfen Sie die Zeichnungsanforderung mit der Prüfung
Legen Sie vor der Produktion den Bezugspunkt, die Messstellen, das Messgerät und die Abnahmebedingung für das zylindrische Merkmal fest. Die Größe an zwei Enden allein belegt weder Rundheit, Zylindrizität noch Koaxialität. Wenn die Funktion von diesen Eigenschaften abhängt, sollte die Zeichnung die relevanten Toleranzen und das Bezugssystem angeben, und der Prüfplan sollte eine Methode verwenden, die diese bewertet.
Für eine Lieferantenbewertung geben Sie die Zeichnungsrevision, den Werkstoff und den Lagerzustand, die Menge, kritische Durchmesser und Längen, Auflage- oder Montageschnittstellen sowie etwaige geforderte Prüfberichte an. Die richtige Korrektur hängt von dieser Kombination ab; eine universelle Kegelgrenze oder Versatzregel kann die Zeichnung nicht ersetzen.
Häufig gestellte Fragen
Bedeutet Konizität an einem CNC-gedrehten Teil immer, dass der Reitstock versetzt ist?
Nein. Die Reitstockausrichtung ist relevant, wenn der Arbeitsgang eine Reitstockunterstützung verwendet. Eine Konizität kann auch durch Werkstückdurchbiegung, Maschinengeometrie, Werkzeugeinrichtung, thermische Veränderung, Einspannung oder die programmierte Bahn entstehen.
An wie vielen Punkten sollte entlang eines gedrehten Durchmessers gemessen werden?
Verwenden Sie genügend axiale Stationen und Winkelpositionen, um zu zeigen, ob der Fehler allmählich, lokal begrenzt oder rotationsabhängig ist. Der genaue Prüfplan sollte zur Zeichnungstoleranz, Merkmallänge, Risiko und Messmethode passen.
Kann ein Werkzeugversatz eine Konizität beseitigen?
Er kann eine wiederholbare Maßabweichung korrigieren, wenn die Ursache verstanden und stabil ist. Er sollte nicht dazu verwendet werden, veränderliche Durchbiegung, thermische Drift oder einen Formfehler zu verbergen, den die Zeichnung separat regelt.