
Kurze Antwort: planen 13-8 PH Edelstahl-Bearbeitung aus dem gelieferten Zustand und dem geforderten finalen Alterungszustand. Die Legierung 13-8 PH kann in mehr als einem Zustand bearbeitet werden, doch Bearbeitbarkeit und Schnittverhalten ändern sich mit Festigkeit und Härte. Eine brauchbare Zeichnung nennt nicht bloß 13-8 PH; sie gibt die maßgebliche Werkstoffspezifikation, den Ausgangszustand, den Endzustand, die Verantwortung für die Wärmebehandlung und die Maße an, die vor oder nach der Alterung fertigbearbeitet werden.
Die Prozessfrage ist nicht einfach, ob vor der Wärmebehandlung bearbeitet werden soll. Sie lautet, wie viel Aufmaß zu belassen ist, welche Bezüge die Sequenz überstehen, und wie die Endprüfung die Maßänderung nach dem festgelegten thermischen Zyklus berücksichtigt.
Zustand A und gealtertes Material sind unterschiedliche Aufgaben
13-8 PH ist ein martensitischer, ausscheidungshärtender Edelstahl. Seine Festigkeit wird über einen festgelegten thermischen Weg entwickelt, und der gelieferte Zustand bestimmt die Härte und das an der Maschine anzutreffende Schnittverhalten. Manche Lieferantenhinweise nennen H1150M als besser bearbeitbaren Zustand für bestimmte Operationen, doch das ist keine allgemeine Anweisung, den vom Kunden geforderten Zustand zu ändern. Maßgeblich sind Zeichnung und Werkstoffspezifikation.
Für 13-8 PH Edelstahl-Bearbeitung, das Produktzertifikat, den Zustand, die Härte falls angegeben, und ob der Rohling bereits lösungsgeglüht oder gealtert wurde, bestätigen. 13-8 PH nicht als direkt austauschbares Bearbeitungsäquivalent zu 17-4 PH behandeln; die Sorten, Eigenschaften und zulässigen Behandlungswege sind nicht austauschbar. Die Übersicht der Edelstahlwerkstoffe ist eine allgemeine übergeordnete Referenz, kein Ersatz für die sortenspezifischen Unterlagen.
Den Alterungsschritt dorthin legen, wo die Zeichnung ihn verlangt
Wenn der freigegebene Weg eine Bearbeitung vor der Alterung erlaubt, kann das Schruppen der Hauptgeometrie im festgelegten weicheren Ausgangszustand die im gealterten Zustand zu zerspanende Materialmenge verringern. Fertigbearbeitungsaufmaß an kritischen Bohrungen, Flächen oder Positionierelementen belassen, wenn der Prozessplan vorsieht, diese später fertigzubearbeiten. Dann feststellen, welche Bezüge nach der Behandlung noch nutzbar sind; wenn der ursprüngliche Bezug entfernt oder verzerrt wird, benötigt die Zeichnung ein zuverlässiges Übertragungsschema.
Wenn das gelieferte Material bereits gealtert ist, muss der Prozess für diesen Zustand geplant werden. Eine allgemeine Schnittwerttabelle nicht als Abnahmegarantie verwenden. Werkzeugauswahl, Steifigkeit, Spanvolumen, Kühlmittelzufuhr, Eingriff und Werkzeugverschleiß sind alle relevant; anhand des Materialzertifikats und der Herstellerdaten des Werkzeugs anpassen. Kundenmaterial nicht ohne schriftliche Genehmigung erneut altern oder erweichen.
Eine sinnvolle Ablaufprüfung stellt vier Fragen: Welcher Zustand liegt bei der Anlieferung vor, welcher Zustand ist beim Versand erforderlich, welche Merkmale sind funktional kritisch, und wer steuert jeden Behandlungsschritt. Die Seite zum Wärmebehandlungsprozess kann dieses Gespräch unterstützen, während die Bestellung die tatsächliche Spezifikation und den verantwortlichen Prozessor benennen muss.
Fertigbearbeitungsaufmaß für funktionale Schnittstellen vorsehen
Hochfeste Teile kombinieren oft eine Montagefläche, ein Lochbild, eine Bohrung und Kantenradien. Wenn zwischen Schruppen und Schlichten eine Auslagerung erfolgt, ist zu entscheiden, ob die Beziehung zwischen Bohrung und Fläche nach der Rückkehr des Teils aus stabilen Bezügen wiederhergestellt werden kann. Ein Schlichtschnitt sollte genügend Material abtragen, um die Oberfläche zu bereinigen, ohne eine dünne Wand oder einen verformten Rohling flach gegen die Vorrichtung zu zwingen.
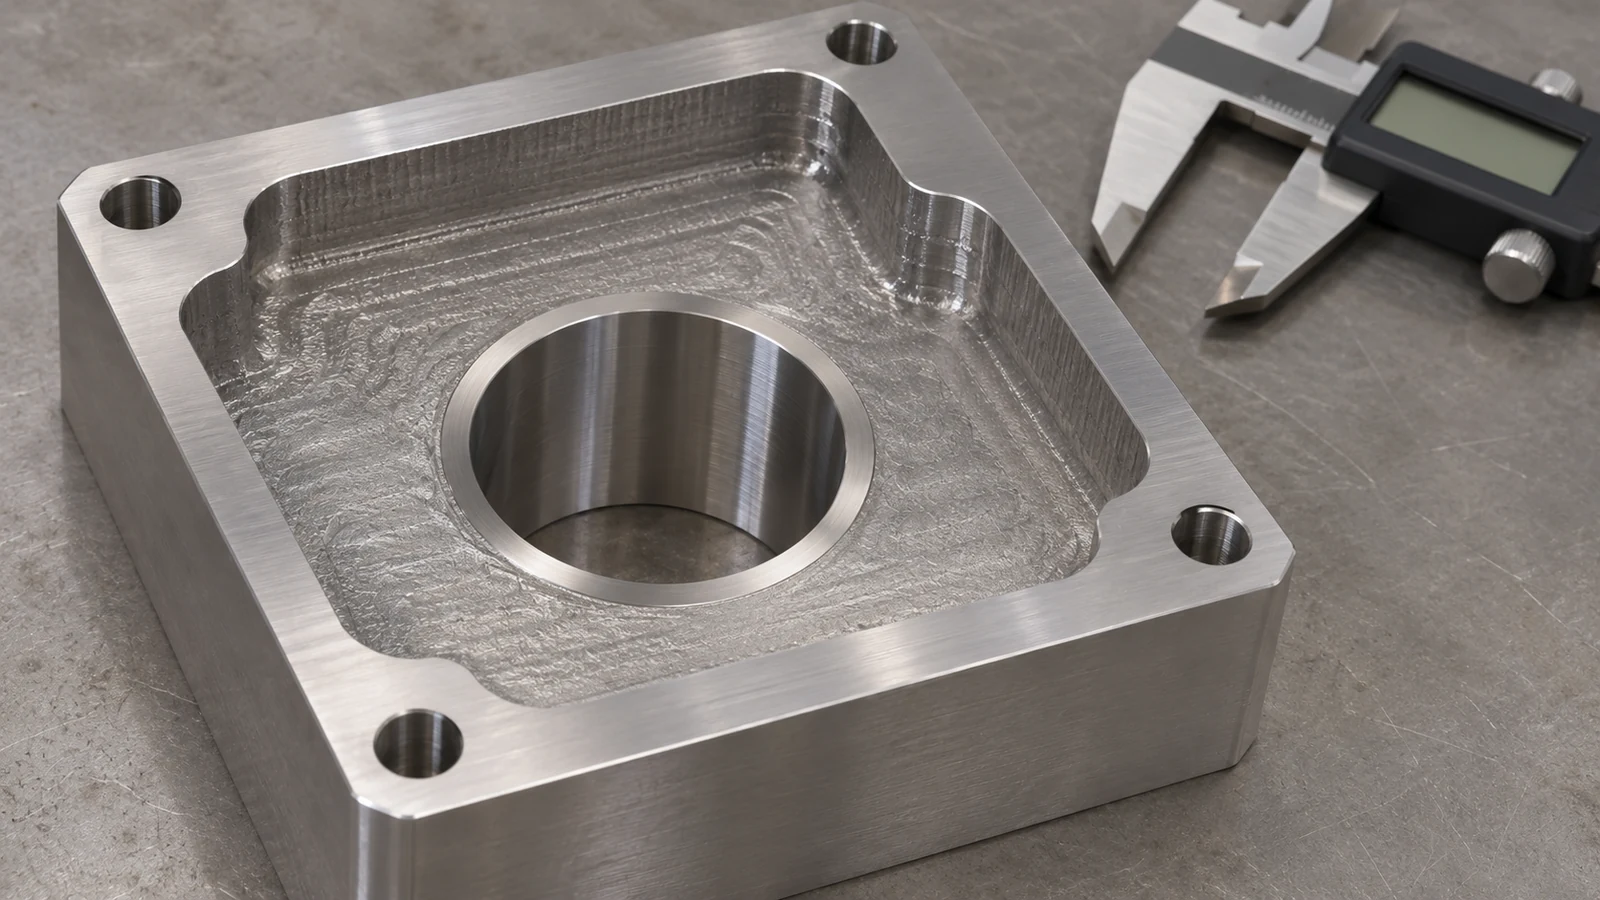
Für sich kreuzende Bohrungen oder Taschen sind Gratgrenzen und Kantenbrüche an den Schnittstellen anzugeben, an denen die Montage oder der Durchfluss von ihnen abhängt. Vermeiden Sie die Annahme, dass ein Entgratvorgang Material von einer Dichtfläche oder einem Positionierabsatz entfernen darf. Die Teilezeichnung sollte diese Flächen von unkritischen Kanten unterscheiden.
Nach Festlegung des Endzustands messen
Prüfen Sie die Merkmale, die die Montage steuern, nach dem letzten erforderlichen thermischen Schritt und jeder abschließenden Bearbeitung. Dokumentieren Sie das Bezugsschema, die Auflagebedingung und die verwendete Prüfausrüstung. Eine Prüfung vor der Auslagerung kann die Materialabtragung und die Bohrungslage in diesem Stadium verifizieren, begründet jedoch keine Endabnahme, wenn die Zeichnung Maße im ausgelagerten Zustand verlangt.
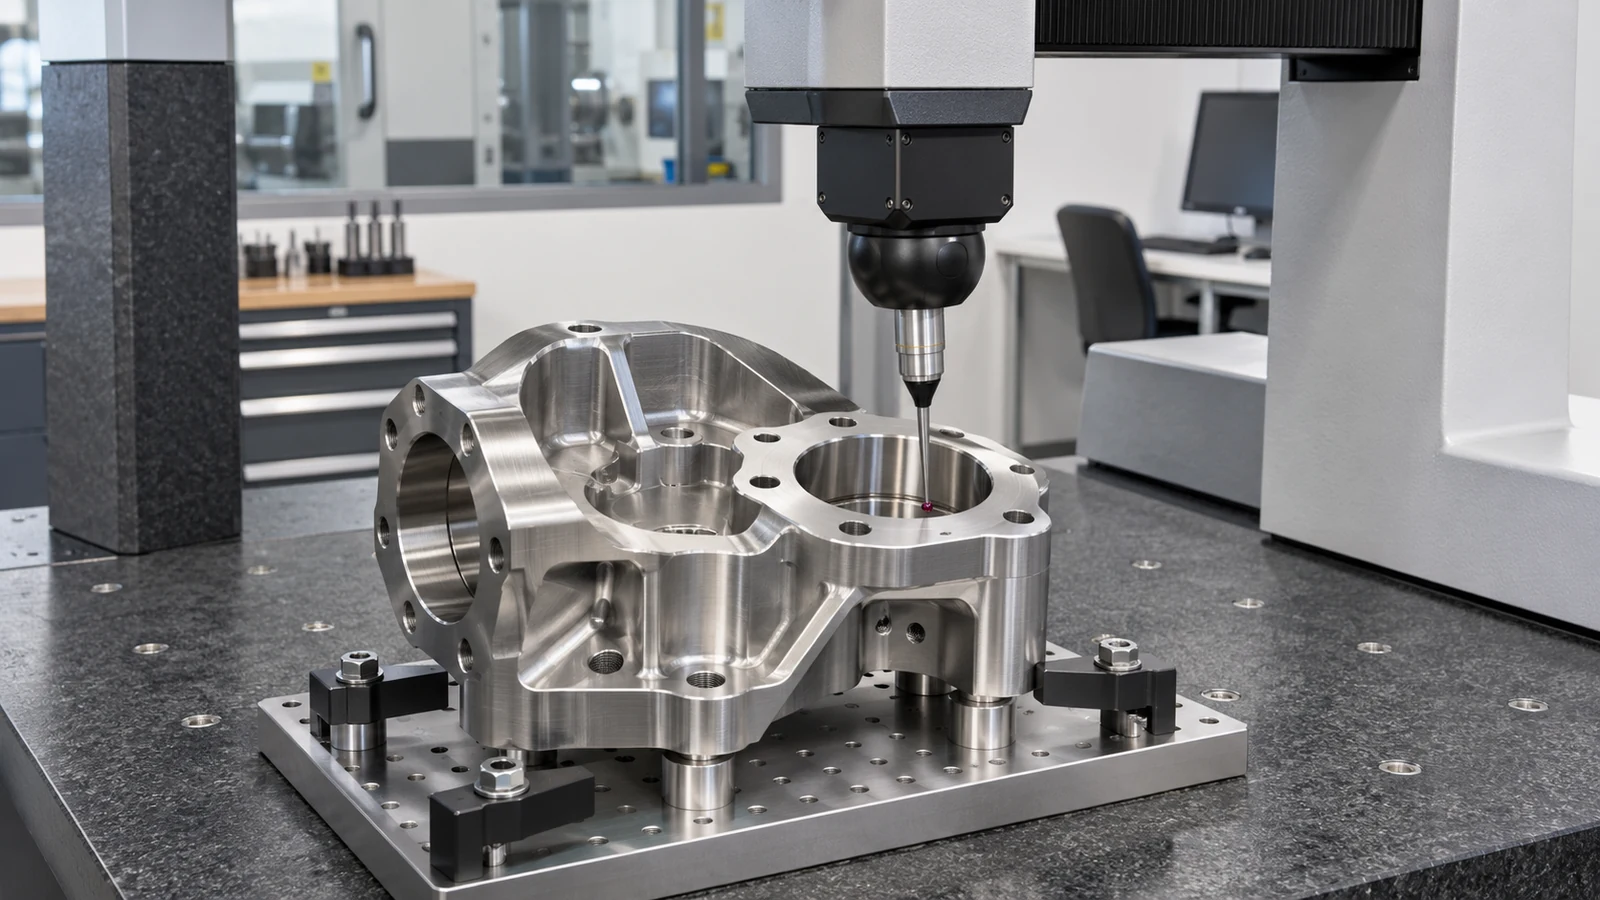
Wenn sich das Teil nach dem thermischen Zyklus verändert, überprüfen Sie den Ablauf und die Vorrichtungsspannung, bevor Sie die Nenngeometrie ändern. Verifizieren Sie, ob die Rohmaterialform, die Querschnittsdicke, die Behandlungsspezifikation und die Abkühlpraxis der freigegebenen Route entsprechen. Eine nicht dokumentierte Prozessänderung macht spätere Maßergebnisse schwer vergleichbar.
Die Übergabe an die Wärmebehandlung eindeutig regeln
Benennen Sie auf der Zeichnung oder der Bestellung die Materialspezifikation und Produktform, den Anlieferungs- und Endzustand, die autorisierte Auslagerungsroute und die für die Verarbeitung verantwortliche Partei. Kennzeichnen Sie kritische Maße als Anforderungen vor oder nach der Behandlung, identifizieren Sie den Bezug nach der Auslagerung und definieren Sie das erforderliche Endprüfprotokoll. Wenn ein externer Prozessor beteiligt ist, klären Sie die Rückverfolgbarkeit und Dokumentation vor der Auftragserteilung.
Das ist der praktische Kern von 13-8 PH Edelstahl-Bearbeitung: Koordinieren Sie die Zerspanung mit dem spezifizierten Materialzustand, statt anzunehmen, dass eine Operationsfolge für jedes Teil funktioniert. Klare Zustands- und Prüfhinweise helfen Konstruktion, Einkauf und Werkstatt, von derselben Definition auszugehen.