
يجب أن يبدأ تصنيع كوفار بالأسطح التي ستشارك في الختم الزجاجي-المعدني. يمكن أن يفي الجزء برسمه الأبعادي ومع ذلك يصل في حالة غير مناسبة لعملية الختم. لذلك تجمع المواصفة المفيدة بين الهندسة وسلامة السطح والنظافة والحالة المتفق عليها عند التسليم. قطع السبيكة ليس سوى مرحلة واحدة في هذا المسار.
ابدأ بالواجهة التي يجب أن تُحكم الإغلاق
كوفار هو سبيكة حديد-نيكل-كوبالت ذات تمدد محكوم تُستخدم حيث يمكن مطابقة سلوك تمددها الحراري مع مادة مجاورة. وهذا لا يعني أن كل زجاج أو سيراميك متوافق، أو أن أي شكل من كوفار سينتج ختمًا موثوقًا. يجب على مصمم التجميعة تحديد المادة المقابلة والدورة الحرارية قبل أن يتمكن مورد التصنيع من تحديد الميزات الحرجة.
في ممر التغذية، قد تكون العلاقة المهمة بين دبوس والتجويف المحيط بالرأس. وفي عبوة، قد تكون أرضية ختم أو مقعد نافذة أو سماكة الجدار حول ذلك المقعد. أبرز تلك الميزات بشكل منفصل عن ثقوب التثبيت وأسطح الخلوص الخارجية. وهذا يجعل خطة الفحص تتبع وظيفة الجزء بدلًا من معاملة كل بُعد على أنه متساوي الأهمية.
المظهر الأملس قد يخفي سطحًا غير مناسب
قد يكون من الصعب قطع سبائك الحديد-النيكل بشكل نظيف عندما تحتك الأداة أو تدفع المادة. تستحق الحافة الممزقة أو السطح الملطخ الانتباه حتى لو كانت قراءة الخشونة مقبولة. تصف الخشونة جوانب مختارة من نسيج السطح؛ وهي لا تشهد بأن أرضية الختم خالية من التلف الموضعي أو التلوث المدمج.
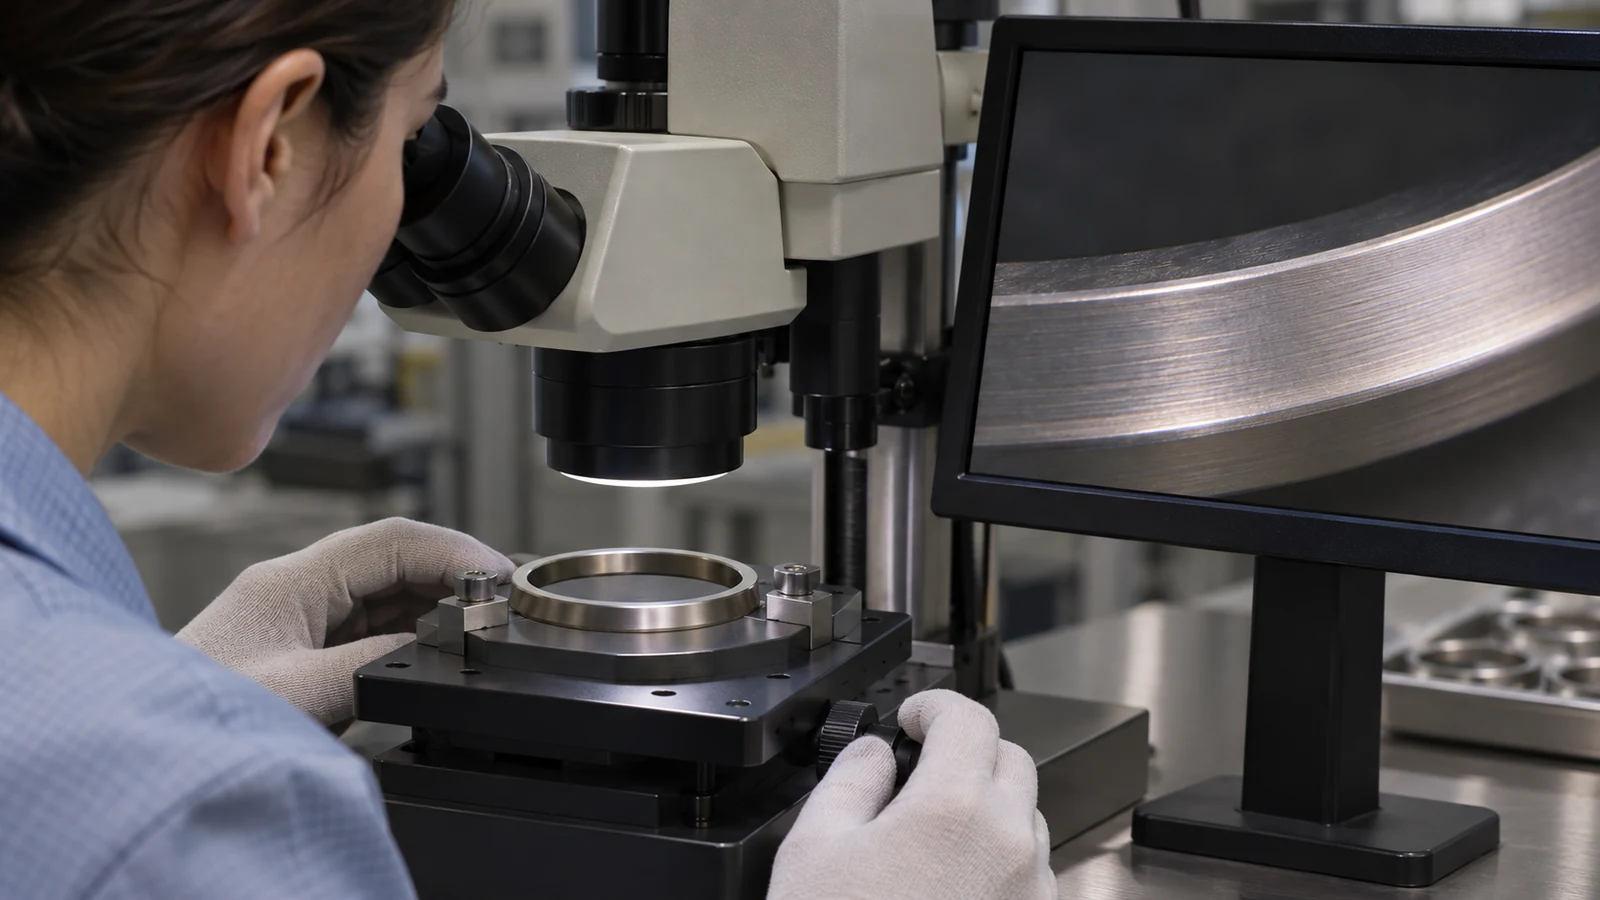
بالنسبة لحلقة ختم مُصنّعة بالخراطة، افحص مسار الختم المستمر بالإضافة إلى عرضه واستوائه. قد يكون خدش موضعي عبر ذلك المسار أكثر أهمية من قراءة خشونة أعلى على قطر خارجي غير ذي صلة. يجب أن يميز الرسم بين أثر الأداة المسموح به والعيوب غير المقبولة والأسطح التي تحتاج إلى حماية أثناء المناولة اللاحقة. يجب النظر في خيارات التشطيب السطحي ذات الصلة مع عملية الختم.
اختر مسار التصنيع حول الدعم والوصول
تفرض الحلقة المخروطة والرأس المفرّز متطلبات مختلفة على تثبيت قطعة العمل. مع الحلقة، يجب أن تحدد خطة التصنيع كيفية دعم الجزء بعد أن يزيل التجويف الكثير من صلابته. ومع الرأس، يجب أن تشرح كيف تبقى التجاويف الصغيرة والشبكات الرقيقة قابلة للوصول دون إعاقة وجه الختم النهائي. تلك الأسئلة تنتمي إلى مراجعة الرسم، قبل اختيار الأداة.
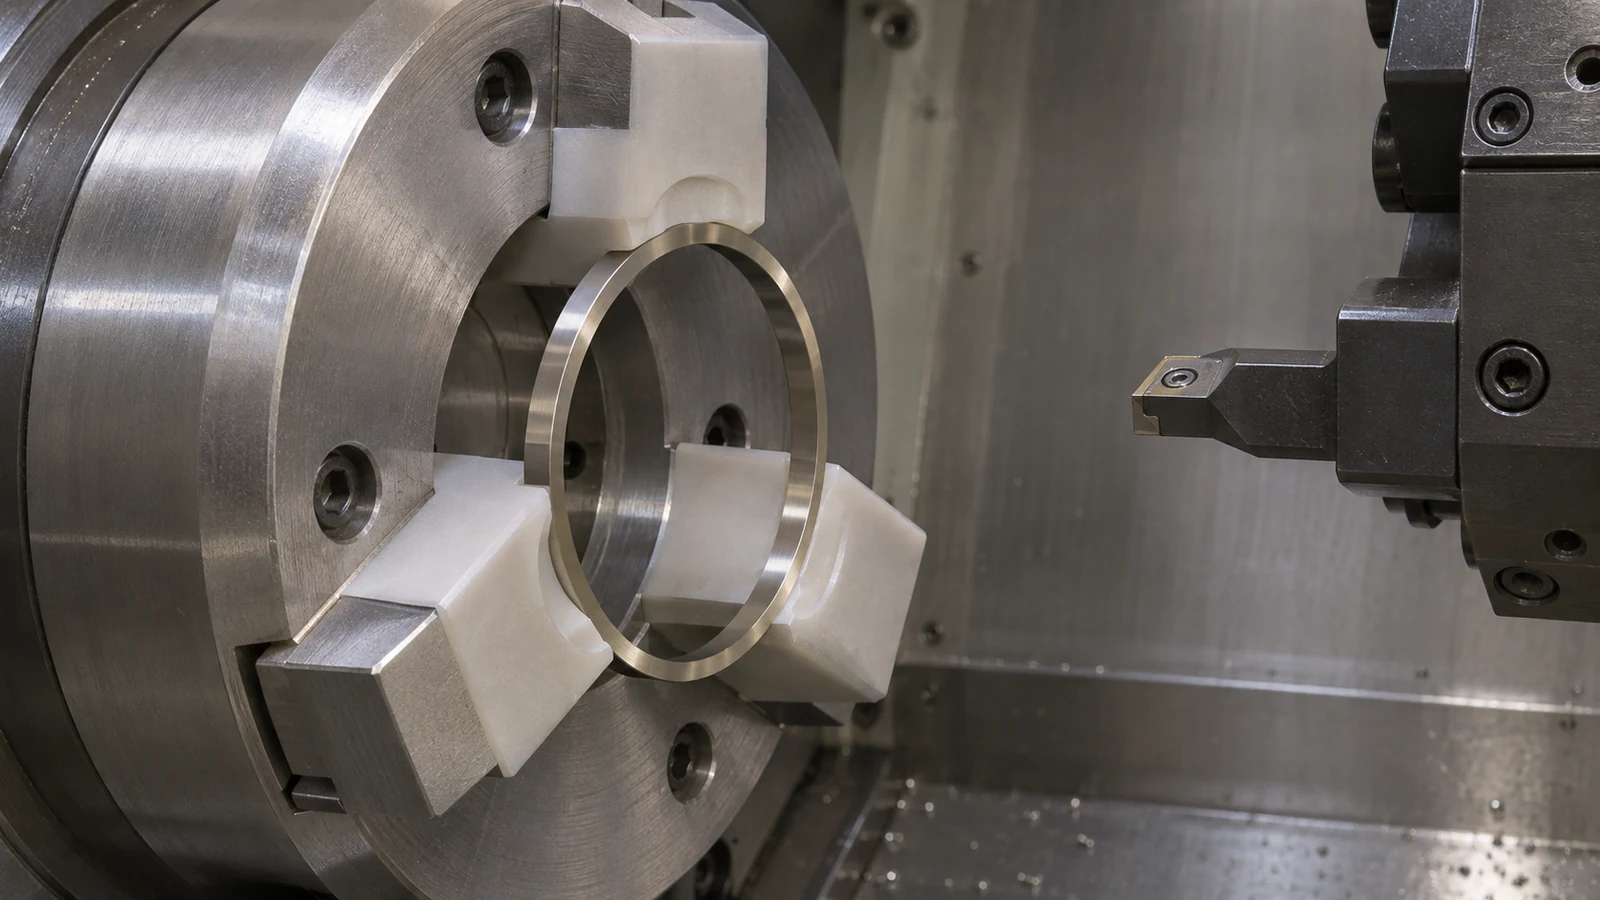
إن مسار الخراطة CNC قد يحتفظ بالأقطار المرتبطة على إعداد مشترك، بينما تفريز CNC يوفر الوصول إلى ميزات غير دورانية. اختر المسار من الهندسة وعلاقات مرجع الإسناد. يكون دمج العمليات مفيدًا فقط إذا حافظ الإعداد على الميزات التي تتحكم في التجميع.
يجب أن يتضمن مراجعة القطعة الأولى المكوّن في حالته الحرة بعد تحريره من التثبيت. حلقة إحكام رقيقة تكون دائرية تحت التثبيت لكنها تتغير شكلها بعد الإزالة تحتاج إلى تصحيح في العملية أو طريقة قبول مُنقّحة. تسجيل النتيجة المثبتة فقط يترك هذا الخطر مخفيًا.
اتفق على من يتولى التنظيف وتحضير الختم
التنظيف والمعالجة الحرارية وتحضير الأكسيد والإحكام مسؤوليات منفصلة. يجب أن يحدد أمر التصنيع الآلي أيًا من هذه الخطوات يتضمنه والحالة المتوقعة عند التسليم. تصف إرشادات المورد لـ Kovar إجراءات التحضير، لكن المثال المنشور ليس بديلاً عن عملية الإحكام المؤهلة لدى مالك التجميع.
وضّح ما إذا كان المكوّن يُورَّد كما تم تصنيعه آليًا ونظّفه، أو بعد دورة حرارية محددة، أو جاهزًا لعملية لاحقة محددة. حدّد أيضًا الأسطح التي يجب أن تبقى غير مطلية. قد تؤدي خطوة الطلاء الكهربائي أو التلميع المختارة للمظهر إلى تغيير السطح البيني الذي كان فريق الإحكام ينوي استخدامه.
تجنّب تعليمة مثل ‘حضّر لإحكام الزجاج’ دون مواصفة عملية حاكمة. فهي لا توفر نقطة قبول واضحة وتشجع الموردين المختلفين على تسليم حالات سطحية مختلفة. سمِّ العملية المطلوبة والمراجعة والطرف المسؤول والأدلة التي يجب أن ترافق الأجزاء.
أنشئ تسليمًا للفحص والمناولة
يجب أن يحدد سجل الفحص ميزات الإحكام ومراجع الإسناد والأبعاد ذات الصلة وفحوصات السطح. حيث تتبع المعالجة الحرارية أو الطلاء الكهربائي التصنيع الآلي، حدّد الأبعاد التي تُقبل قبل تلك العملية وتلك التي تتطلب إعادة فحص نهائية. يجب أن تحدد مراجعة الجودة أيضًا كيفية قياس الميزات التي يتعذر الوصول إليها أو الحساسة.
التغليف ينتمي إلى نفس عملية التسليم. افصل أسطح التلامس بحيث لا يمكنها الاحتكاك أثناء النقل، وحدّد أي قيود على التنظيف أو المناولة تفرضها العملية التالية. هذه متطلبات يجب الاتفاق عليها للعمل، وليست افتراضات حول التغليف القياسي للمورد.
أخيرًا، أبقِ قبول التصنيع الآلي منفصلاً عن تأهيل الإحكام المجمّع. يدعم المطابقة البُعدية التجميع، لكن أداء التسرب يعتمد على مجموعة المواد الكاملة وعملية الوصل. التسليم المنقسم بوضوح يتيح لكل فريق التحقق من الجزء الذي يتحكم فيه فعليًا.