
La lavorazione meccanica del Kovar dovrebbe iniziare dalle superfici che parteciperanno alla saldatura vetro-metallo. Un componente può rispettare il proprio disegno dimensionale e arrivare comunque in condizioni non idonee all'operazione di saldatura. La specifica utile combina quindi la geometria con l'integrità superficiale, la pulizia e la condizione concordata alla consegna. Il taglio della lega è solo una fase di questo percorso.
Iniziare dall'interfaccia che deve garantire la tenuta
Il Kovar è una lega a espansione controllata ferro-nichel-cobalto utilizzata dove il suo comportamento di dilatazione termica può essere abbinato a un materiale adiacente. Ciò non significa che ogni vetro o ceramica sia compatibile, né che qualsiasi forma in Kovar produca una saldatura affidabile. Il progettista dell'assemblaggio deve definire il materiale di accoppiamento e il ciclo termico prima che il fornitore della lavorazione meccanica possa identificare le caratteristiche critiche.
Su un passante, la relazione importante può essere quella tra un pin e l'alesaggio del supporto circostante. Su un package, può essere una superficie di tenuta, una sede per finestra o lo spessore della parete attorno a tale sede. Evidenziare queste caratteristiche separatamente dai fori di montaggio e dalle superfici di ingombro esterno. Ciò fa sì che il piano di ispezione segua la funzione del componente invece di trattare ogni dimensione come ugualmente importante.
Un aspetto liscio può nascondere una superficie non idonea
Le leghe nichel-ferro possono essere difficili da tagliare in modo pulito quando l'utensile sfrega o spinge il materiale. Un bordo strappato o una superficie sbavata meritano attenzione anche se un valore di rugosità è accettabile. La rugosità descrive aspetti selezionati della texture superficiale; non certifica che una superficie di tenuta sia priva di danni locali o contaminazione inglobata.
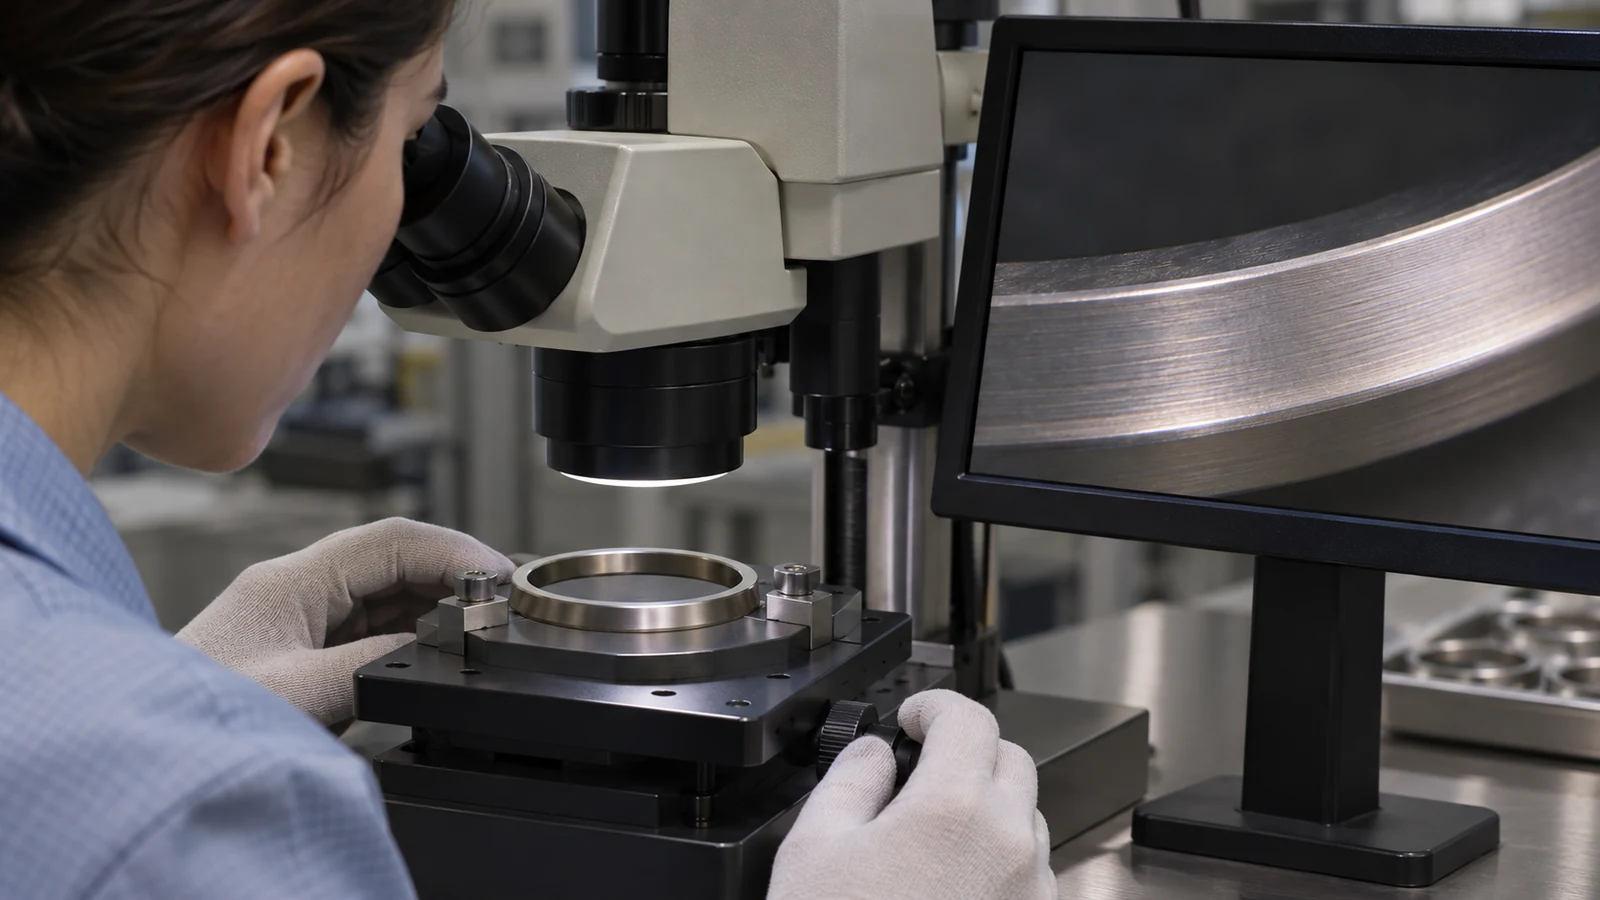
Per un anello di tenuta lavorato meccanicamente, ispezionare il percorso di tenuta continuo oltre che la sua larghezza e planarità. Un graffio localizzato lungo tale percorso può essere più importante di un valore di rugosità più elevato su un diametro esterno non correlato. Il disegno dovrebbe distinguere l'orientamento degli utensili consentito, i difetti inaccettabili e le superfici che necessitano di protezione durante la movimentazione successiva. I pertinenti opzioni di finitura superficiale devono essere considerati insieme al processo di saldatura.
Scegliere il percorso di lavorazione in base a supporto e accessibilità
Un anello tornito e un supporto fresato impongono esigenze diverse all'attrezzaggio. Con un anello, il piano di lavorazione dovrebbe identificare come il componente è supportato dopo che l'alesaggio ne ha rimosso gran parte della rigidità. Con un supporto, dovrebbe spiegare come i piccoli alesaggi e le pareti sottili rimangano accessibili senza ostacolare la superficie di tenuta finale. Queste questioni appartengono alla revisione del disegno, prima della selezione di un utensile.
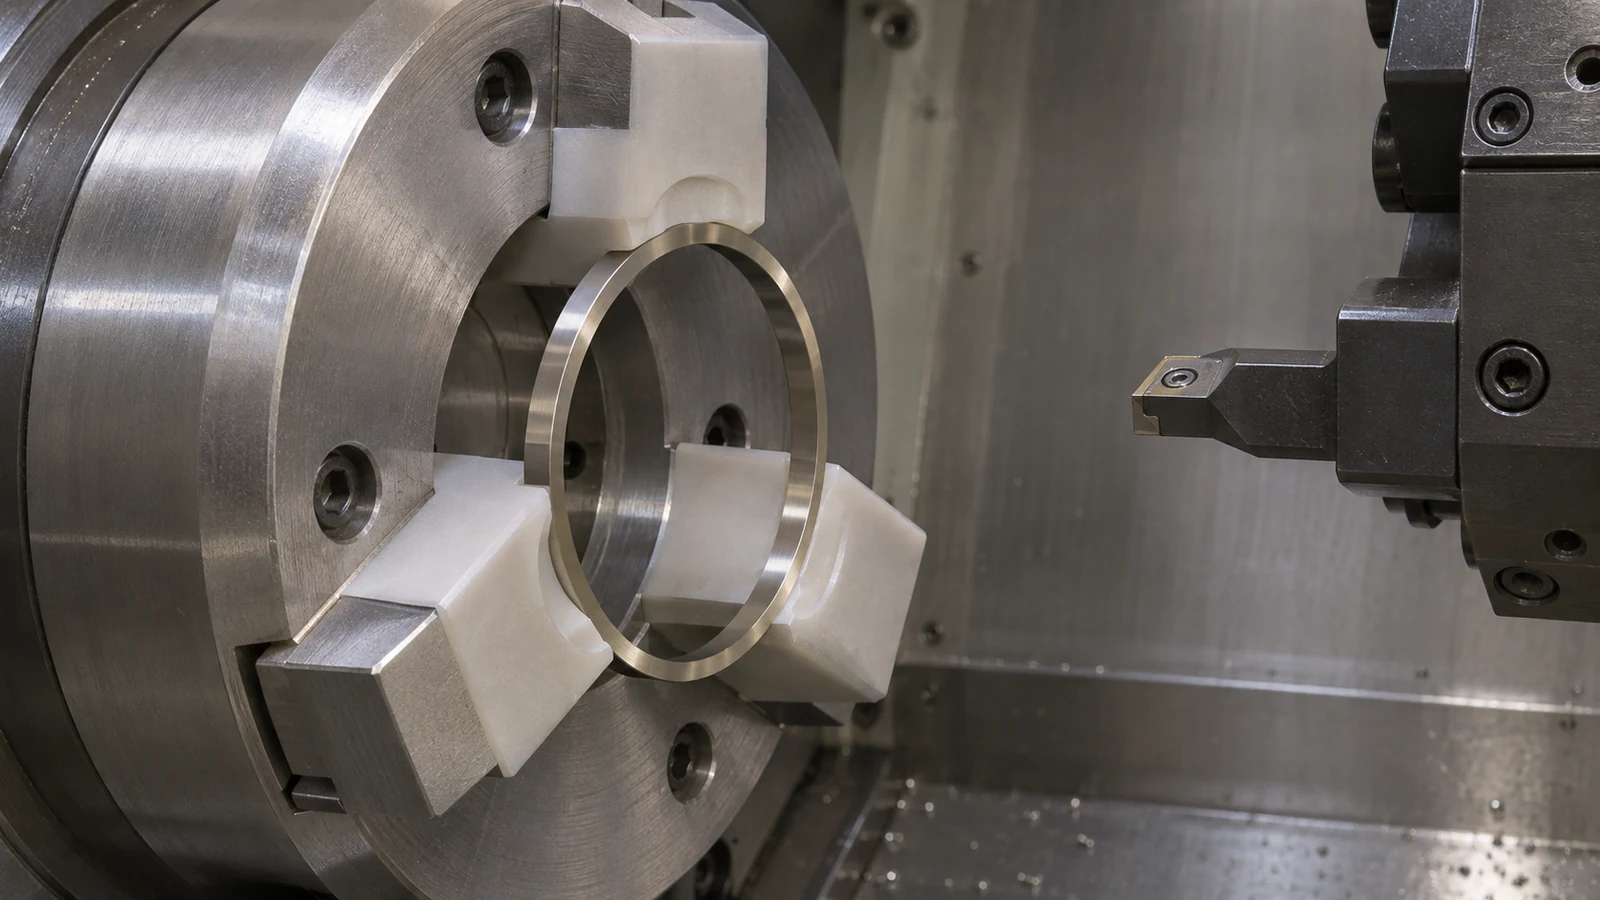
La Percorso di tornitura CNC può mantenere diametri correlati su un'unica attrezzatura, mentre Fresatura CNC fornisce accesso a caratteristiche non rotazionali. Selezionare il percorso in base alla geometria e alle relazioni tra i datum. La combinazione delle operazioni è utile solo se l'attrezzatura preserva le caratteristiche che controllano l'assemblaggio.
La revisione del primo pezzo dovrebbe includere il componente in stato libero dopo il rilascio dall'attrezzatura. Un anello di tenuta sottile che è rotondo sotto serraggio ma cambia forma dopo la rimozione richiede una correzione del processo o un metodo di accettazione rivisto. Registrare solo il risultato sotto serraggio lascia tale rischio nascosto.
Concordare chi si occupa della pulizia e della preparazione alla saldatura
La pulizia, il trattamento termico, la preparazione dell'ossido e la sigillatura sono responsabilità separate. Un ordine di lavorazione dovrebbe indicare quali di queste fasi include e la condizione attesa alla consegna. Le indicazioni del fornitore per il Kovar descrivono le procedure di preparazione, ma un esempio pubblicato non sostituisce il processo di sigillatura qualificato del titolare dell'assemblaggio.
Chiarire se il componente viene fornito come lavorato e pulito, dopo un ciclo termico specificato, o pronto per un'operazione a valle identificata. Definire inoltre quali superfici devono rimanere non rivestite. Una fase di placcatura o lucidatura scelta per l'aspetto può alterare l'interfaccia che il team di sigillatura intendeva utilizzare.
Evitare un'istruzione come ‘preparare per la sigillatura del vetro’ senza una specifica di processo vincolante. Non fornisce un punto di accettazione chiaro e induce fornitori diversi a consegnare condizioni superficiali diverse. Indicare il processo richiesto, la revisione, il responsabile e le evidenze che devono accompagnare i pezzi.
Definire un passaggio di consegne per ispezione e movimentazione
Il registro di ispezione dovrebbe identificare le caratteristiche di tenuta, i datum di riferimento, le dimensioni pertinenti e i controlli superficiali. Quando il trattamento termico o la placcatura seguono la lavorazione, indicare quali dimensioni sono accettate prima di tale operazione e quali richiedono una reinispezione finale. La revisione della qualità dovrebbe inoltre stabilire come verranno misurate le caratteristiche inaccessibili o delicate.
L'imballaggio fa parte dello stesso passaggio di consegne. Separare le superfici di contatto in modo che non possano sfregarsi durante il trasporto e identificare eventuali restrizioni di pulizia o manipolazione imposte dal processo successivo. Questi sono requisiti da concordare per il lavoro, non presupposti sull'imballaggio standard di un fornitore.
Infine, mantenere l'accettazione della lavorazione separata dalla qualifica della tenuta assemblata. La conformità dimensionale supporta l'assemblaggio, ma la prestazione di tenuta dipende dalla combinazione completa dei materiali e dal processo di giunzione. Un passaggio di consegne chiaramente suddiviso consente a ciascun team di verificare la parte del processo che effettivamente controlla.