
A usinagem de Kovar deve começar pelas superfícies que participarão da vedação vidro-metal. Uma peça pode atender ao seu desenho dimensional e ainda assim chegar em uma condição inadequada para a operação de vedação. A especificação útil, portanto, combina geometria com integridade superficial, limpeza e a condição acordada na entrega. O corte da liga é apenas uma etapa desse percurso.
Comece pela interface que precisa vedar
O Kovar é uma liga de expansão controlada de ferro-níquel-cobalto usada onde seu comportamento de expansão térmica pode ser compatibilizado com um material adjacente. Isso não significa que todo vidro ou cerâmica seja compatível, nem que qualquer formato de Kovar produza uma vedação confiável. O projetista da montagem deve definir o material de contato e o ciclo térmico antes que o fornecedor de usinagem possa identificar as características críticas.
Em um passante (feedthrough), a relação importante pode ser entre um pino e o furo do cabeçote ao redor. Em um encapsulamento, pode ser uma superfície de vedação, um assento de janela ou a espessura da parede ao redor desse assento. Destaque essas características separadamente dos furos de montagem e das superfícies externas de folga. Isso faz com que o plano de inspeção siga a função da peça, em vez de tratar cada dimensão como igualmente importante.
Uma aparência lisa pode esconder uma superfície inadequada
As ligas de ferro-níquel podem ser difíceis de cortar de forma limpa quando a ferramenta atrita ou empurra o material. Uma borda rasgada ou uma superfície manchada merece atenção mesmo que uma leitura de rugosidade seja aceitável. A rugosidade descreve aspectos selecionados da textura superficial; ela não certifica que uma superfície de vedação esteja livre de danos locais ou contaminação incrustada.
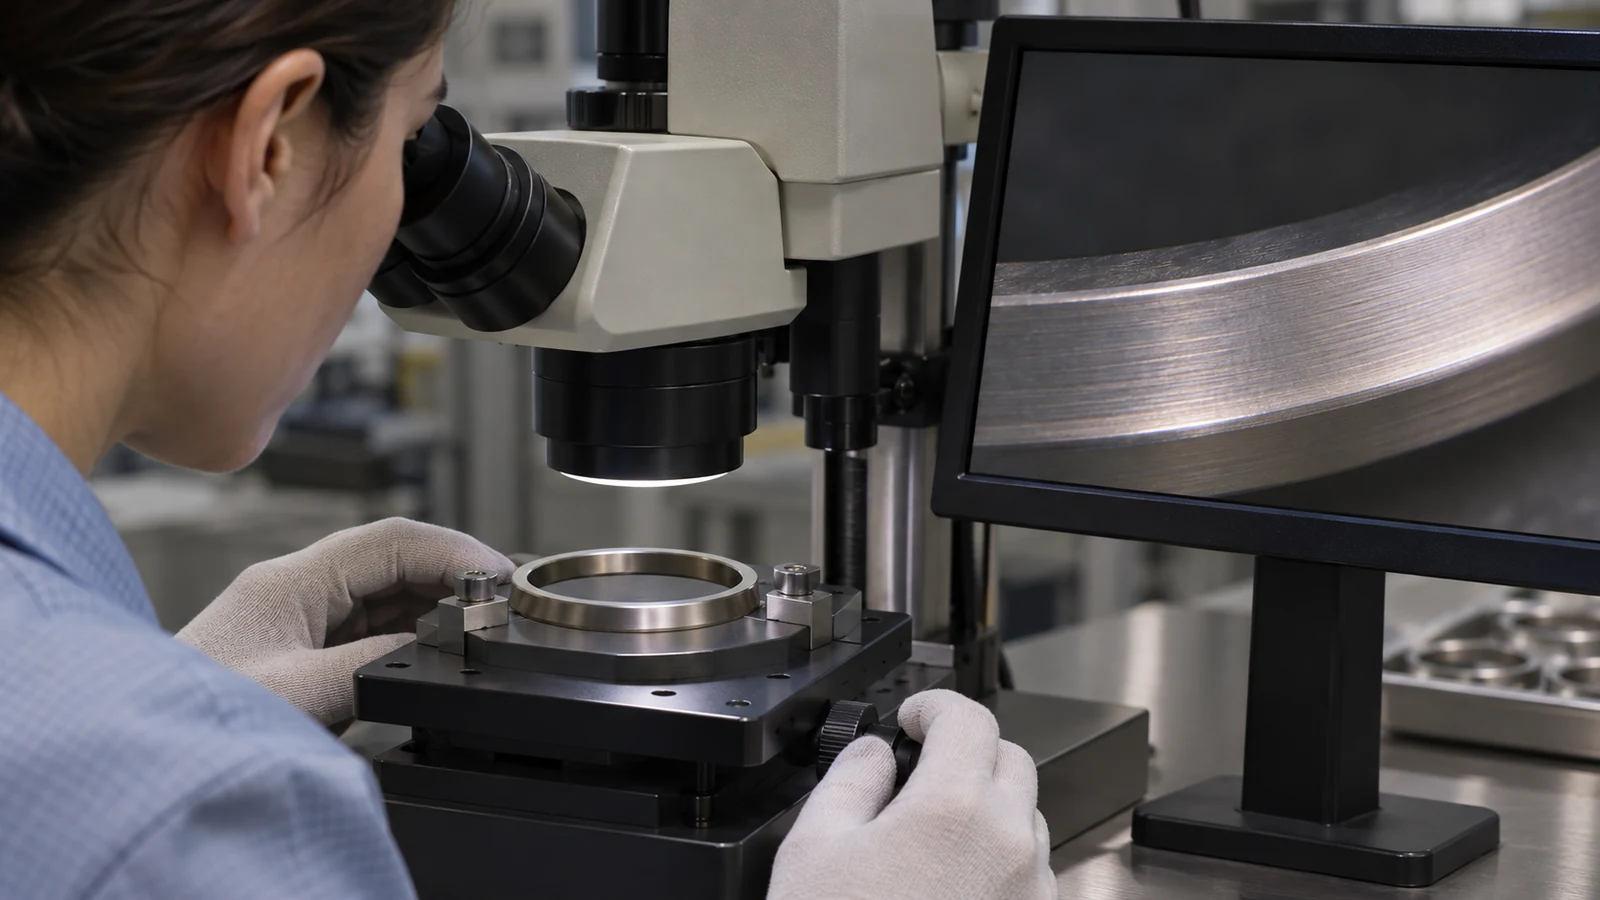
Para um anel de vedação usinado, inspecione o caminho contínuo de vedação, bem como sua largura e planicidade. Um risco localizado ao longo desse caminho pode ser mais importante do que uma leitura de rugosidade mais alta em um diâmetro externo não relacionado. O desenho deve distinguir o padrão de usinagem permitido, os defeitos inaceitáveis e as superfícies que precisam de proteção durante o manuseio posterior. O relevante opções de acabamento de superfície deve ser considerado em conjunto com o processo de vedação.
Escolha a rota de usinagem em torno do suporte e do acesso
Um anel torneado e um cabeçote fresado impõem exigências diferentes à fixação da peça. Com um anel, o plano de usinagem deve identificar como a peça é apoiada depois que o furo remove grande parte de sua rigidez. Com um cabeçote, deve explicar como furos pequenos e paredes finas permanecem acessíveis sem obstruir a face final de vedação. Essas questões pertencem à revisão do desenho, antes de se selecionar uma ferramenta.
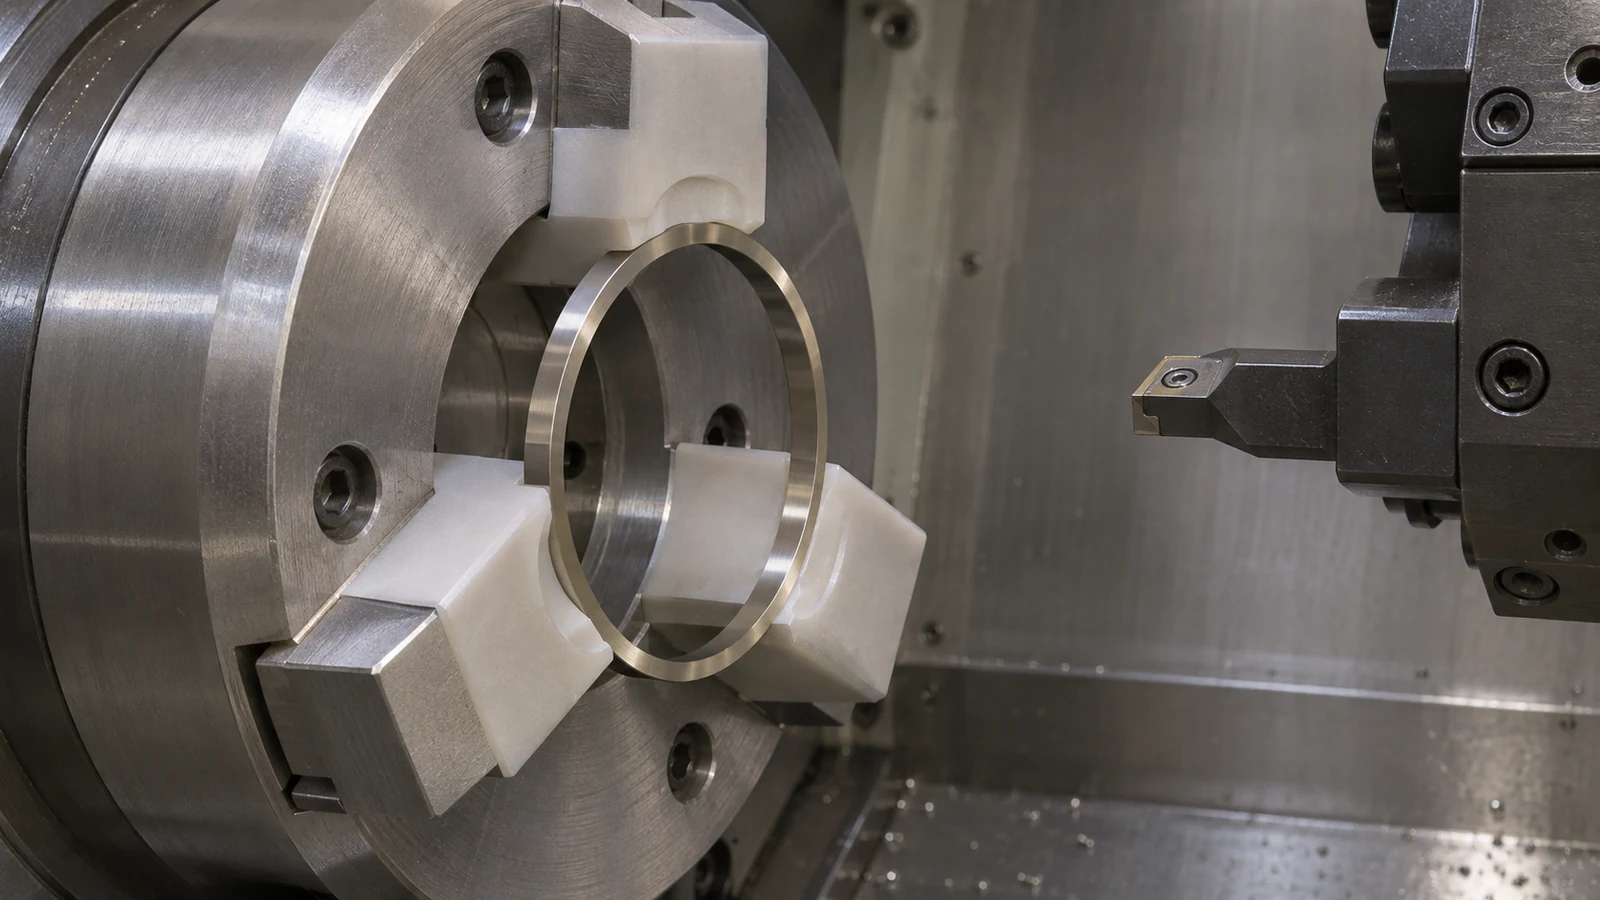
O Rota de torneamento CNC pode manter diâmetros relacionados em uma montagem comum, enquanto CNC milling fornece acesso a recursos não rotacionais. Selecione a rota a partir da geometria e das relações de datum. Combinar operações é útil apenas se a montagem preservar os recursos que controlam o conjunto.
A revisão da primeira peça deve incluir o componente em estado livre após a liberação do dispositivo de fixação. Um anel de vedação fino que fica redondo sob fixação, mas muda de forma após a remoção, precisa de uma correção de processo ou de um método de aceitação revisado. Registrar apenas o resultado sob fixação deixa esse risco oculto.
Defina quem é responsável pela limpeza e preparação da vedação
Limpeza, tratamento térmico, preparação de óxido e vedação são responsabilidades separadas. Uma ordem de usinagem deve indicar quais dessas etapas ela inclui e a condição esperada na entrega. As orientações do fornecedor para o Kovar descrevem procedimentos de preparação, mas um exemplo publicado não substitui o processo de vedação qualificado do responsável pelo conjunto.
Esclareça se o componente é fornecido como usinado e limpo, após um ciclo térmico especificado, ou pronto para uma operação downstream identificada. Defina também quais superfícies devem permanecer sem revestimento. Uma etapa de galvanoplastia ou polimento escolhida por aparência pode alterar a interface que a equipe de vedação pretendia usar.
Evite uma instrução como ‘preparar para vedação de vidro’ sem uma especificação de processo controladora. Ela não fornece um ponto de aceitação claro e incentiva fornecedores diferentes a entregar condições de superfície diferentes. Nomeie o processo exigido, a revisão, a parte responsável e as evidências que devem acompanhar as peças.
Estabeleça uma entrega com inspeção e manuseio
O registro de inspeção deve identificar os recursos de vedação, os datums de referência, as dimensões relevantes e as verificações de superfície. Quando o tratamento térmico ou a galvanoplastia seguem a usinagem, indique quais dimensões são aceitas antes dessa operação e quais exigem reinspeção final. A revisão de qualidade também deve estabelecer como recursos inacessíveis ou delicados serão medidos.
A embalagem faz parte da mesma transferência. Separe as superfícies de contato para que não se atritem em trânsito e identifique quaisquer restrições de limpeza ou manuseio impostas pelo próximo processo. Esses são requisitos a acordar para o trabalho, não suposições sobre a embalagem padrão de um fornecedor.
Por fim, mantenha a aceitação da usinagem separada da qualificação da vedação montada. A conformidade dimensional apoia a montagem, mas o desempenho de estanqueidade depende da combinação completa de materiais e do processo de junção. Uma transferência claramente dividida permite que cada equipe verifique a parte do processo que realmente controla.