
Kurze Antwort: Die Nimonic-263-Bearbeitung lässt sich am einfachsten planen, wenn der Werkstoffzustand, die Eingriffsstrategie und die Werkzeugverschleißkontrollen als eine einzige Prozessentscheidung behandelt werden. Die Legierung kann kaltverfestigen und Wärme nahe der Schnittstelle speichern, sodass wiederholtes Reiben, Verweilen oder ein leichter unterbrochener Schlichtschnitt den nächsten Durchgang weniger vorhersehbar machen können. Standzeit und Oberflächenintegrität müssen an der tatsächlich gelieferten Form und dem tatsächlich gelieferten Zustand bewertet werden; veröffentlichte Testparameter sind keine übertragbaren Werkstattrezepte.
Dieser Artikel konzentriert sich auf die Schnittstrategie für Nimonic-263-Stangenmaterial, Profile und bearbeitete Komponenten. Er ist getrennt von einem Leitfaden zum Vorschruppen vor dem Auslagern für Haynes 282: Hier ist die zentrale Frage, wie ein stabiler Schnitt aufrechterhalten und Verschleiß oder verfestigte Oberflächenschichten erkannt werden können, während Merkmale gefertigt werden.
Produktform vor der Wahl des Verfahrenswegs identifizieren
“Nimonic 263” allein reicht für ein Arbeitsblatt nicht aus. Erfassen Sie die UNS-Bezeichnung, die Produktform, den Wärmebehandlungszustand, die Querschnittsgröße, die Zertifizierung und alle Kundenanforderungen an den Lieferzustand. Special Metals beschreibt die Legierung als üblicherweise lösungsgeglüht und ausscheidungsgehärtet vor dem Einsatz; die veröffentlichten Zeitpläne unterscheiden sich je nach Form, und die Lösungsglühzeit hängt von der Querschnittsdicke ab. Der Zeitplan für stranggepresstes oder geschmiedetes Stangenmaterial ist nicht automatisch der Zeitplan für warmgewalztes Blech oder kaltverformtes Produkt.
Diese Unterscheidung wirkt sich auf die Bearbeitung aus. Ein lösungsgeglühter Werkstoffzustand und eine ausgehärtete Komponente stellen unterschiedliche Schnittkräfte und Oberflächenrisiken dar. Wenn ein anderer Verarbeiter die Behandlung steuert, definieren Sie die Operationsgrenze und die Messungen, die vor und nach dieser Übergabe erforderlich sind. Der Zerspaner sollte keinen Alterungszyklus aus einer Werkstoffbezeichnung ableiten oder annehmen, dass das gesamte Material im gleichen Zustand ankommt.
Das Werkzeug im Eingriff halten, statt eine gehärtete Spur zu polieren
Wenn ein Schneidwerkzeug verweilt, reibt oder wiederholt einen flachen Pfad über dieselbe Oberfläche verfolgt, kann das Werkstück lokal verfestigen und die Kraft beim nächsten Eingriff erhöhen. Bei der Nimonic-263-Bearbeitung kann sich das durch veränderte Geräusche, steigende Belastung, beschleunigten Schneidkantenverschleiß, Gratbildung oder eine Oberfläche zeigen, die selbst bei unverändertem programmierten Pfad driftet. Dies sind Prozesssignale, denen nachgegangen werden muss, und für sich genommen kein Beweis für eine einzelne Ursache.
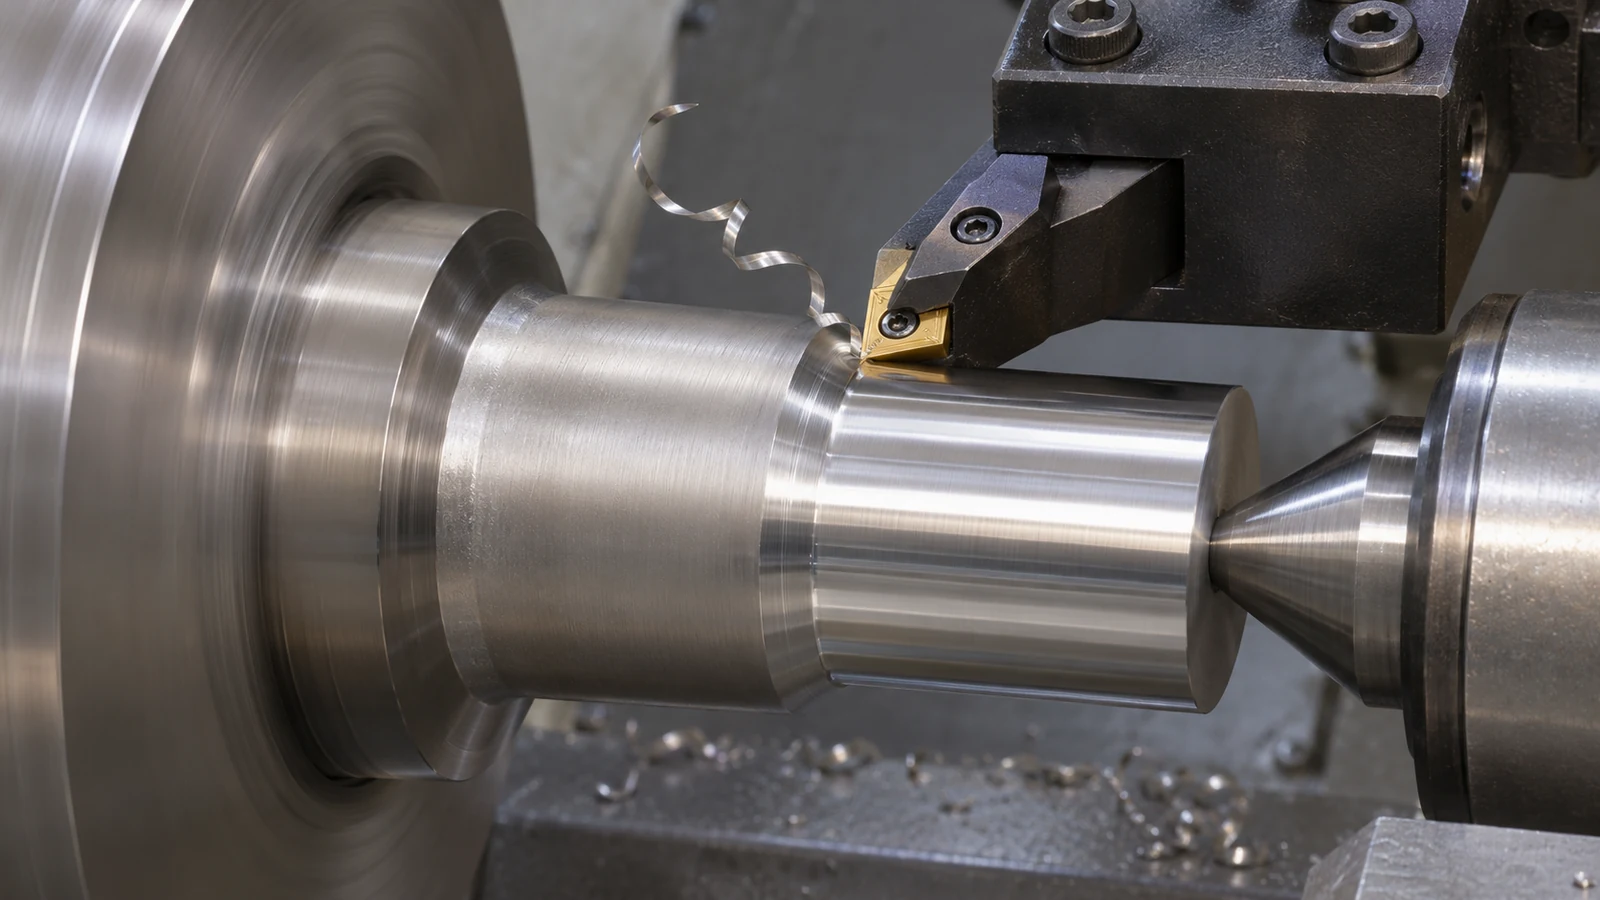 Beginnen Sie mit einem steifen Spannkonzept, kurzem Werkzeugüberstand wo möglich, vorhersehbarem Ein- und Austritt und einem Schnitt, der tief genug ist, um die beeinträchtigte Schicht zu entfernen, statt sie wiederholt zu überstreichen. Vermeiden Sie ein Anhalten mit der Schneide im Kontakt. Geeignetes Werkzeugmaterial, Schneidkantenpräparation, Beschichtung, Kühlmittelzuführung und Schnittdaten sollten aus einem qualifizierten Versuch für die spezifische Maschine, Wendeschneidplatte, Kontur und Legierungszustand ermittelt werden.
Werkzeugverschleiß als prozessbegleitende Beobachtung nutzen
Warten Sie nicht auf eine gebrochene Wendeschneidplatte, um zu erkennen, dass der Prozess instabil ist. Verfolgen Sie ein wiederholbares Referenzmerkmal, das Standzeitintervall, den Spindellasttrend, die Gratgröße und den Oberflächenzustand an geplanten Kontrollpunkten. Wenn sich der Verschleiß zwischen Operationen stark ändert, prüfen Sie, ob eine Rüständerung, ein unterbrochener Schnitt, Spanwiederzerspanung, unzureichender Eingriff oder eine Änderung des Werkstoffzustands damit zusammenfällt.
 Forschung zu Nimonic C-263 berichtet über starke Auswirkungen des Werkzeugsystems und der Schnittbedingungen auf Verschleiß und Schnitttemperatur. Solche Experimente erklären, warum die Auswahl wichtig ist, aber ihre Schnittgeschwindigkeiten und Vorschübe sind an ihre jeweiligen Werkzeuge, Maschinen und Testgeometrien gebunden. Nutzen Sie sie als Beleg dafür, dass der Prozess empfindlich ist – nicht als Zahl, die in ein Produktionsprogramm kopiert wird.
Bohrungen, Schultern und dünne Querschnitte unter dem Aspekt Zugänglichkeit und Abstützung planen
Bei einem Teil, das gedrehte Zapfen mit gefrästen Flächen oder Querbohrungen kombiniert, entscheiden Sie, welche Operationen die Bezugskette erhalten und welche unnötiges Umspannen erzeugen. Ein gedrehter Referenzdurchmesser kann die Achse festlegen, während Fräsen oder Bohren sekundäre Geometrie erzeugt; die Aufspannung muss das erste Merkmal schützen, wenn spätere Schnitte Kraft ausüben. Standard-CNC-Drehen kann geeignete zylindrische Arbeiten abdecken, während Fräsen für die nicht rotationssymmetrischen Flächen und Muster gewählt wird.
Dünne Querschnitte und schmale Stege erfordern besondere Aufmerksamkeit, da sie unter Schnittkraft ausweichen und nach dem Lösen zurückfedern können. Stützen Sie das Teil nahe am Schnitt ab, wo es die Geometrie erlaubt, verteilen Sie den Materialabtrag und trennen Sie Schruppen vom Schlichten, wenn die Zeichnung und die Stückzahl dies rechtfertigen. Wenn ein Merkmal nicht ohne ein langes Werkzeug oder eine instabile Spannung erreichbar ist, bringen Sie dies als DFM-Problem zur Sprache, statt das Risiko in einem nominellen Werkzeugweg zu verbergen.
Beurteilen Sie die fertige Oberfläche, bevor Sie den nächsten Schnitt festlegen
Eine glänzende Oberfläche reicht nicht aus, um zu belegen, dass der Schnitt gesund war. Prüfen Sie die zeichnungsgesteuerten Maße, den Kantenzustand, Grate, die Oberflächentextur und alle spezifizierten Prüfmerkmale. Wenn eine Bohrung, eine Fläche oder eine dünne Wand nach der Behandlung kritisch ist, geben Sie die Stufe an, in der sie abgenommen wird, und ob die Bewegung des Bearbeiters vor der Fertigbearbeitung gemessen werden muss.
Trennen Sie eine Maßkorrektur von einer Untersuchung der Materialintegrität. Ein Werkzeugverschleißproblem kann eine Änderung der Standzeit erfordern; eine Bezugsverschiebung kann eine neue Aufspannung erfordern; eine Oberflächenschicht oder übermäßiger Grat kann eine technische Überprüfung erfordern. Gehen Sie nicht davon aus, dass ein Schlichtschnitt jedes Unteroberflächen- oder Prozessproblem beheben kann.
Illustratives Szenario: ein Ring mit Querbohrung und gefräster Fläche
Stellen Sie sich einen hypothetischen Nimonic-263-Ring mit gedrehter Bohrung, einem Außenzapfen, einer gefrästen Fläche und einer radialen Bohrung vor. Der Prozessplan dreht zunächst die bezugsbezogenen Durchmesser mit stabiler Abstützung und spannt dann von der definierten Achse neu auf, um die Fläche zu fräsen und die Bohrung zu bohren. Das Team protokolliert den Kantenzustand nach den ersten Teilen und prüft, ob der Austritt der radialen Bohrung einen Grat erzeugt, der die Montage beeinträchtigt.
Wenn das Bohrungswerkzeug nach dem Hinzufügen der Fläche schneller zu verschleißen beginnt, überprüft das Team den Spanfluss und den unterbrochenen Eingriff, bevor die Schnittdaten geändert werden. Wenn sich die Beziehung zwischen Bohrung und Fläche nach dem Entspannen des Teils verschiebt, überprüft es die Abstützung und die Bezugsübertragung. Dies ist eine hypothetische Prozessüberprüfung, kein JUCHENG-Kundenfall und keine Aussage über einen validierten Produktionszyklus.
Was bei der Beschaffung der Nimonic-263-Bearbeitung anzugeben ist
- Genaue Bezeichnung, UNS oder Spezifikation, Produktform, Lieferzustand und erforderliche Zertifikate.
- Merkmale, die die Bezugskette definieren, einschließlich Bohrungen, Zapfen, Flächen, Löchern und dünnen Abschnitten.
- Welche Maße vor und nach jedem Wärmebehandlungs- oder Fremdbearbeitungsschritt abgenommen werden.
- Erwartete Prüfaufzeichnungen, Oberflächenanforderungen, Gratgrenzen, Menge und Revisionskontrolle.
- Alle Bedenken hinsichtlich Merkmalszugänglichkeit, Werkzeugreichweite, Werkstückaufnahme oder Spanabfuhr für eine frühe DFM-Prüfung.
Fragen zur Nimonic-263-Bearbeitung
Warum kann die Bearbeitung von Nimonic 263 schnellen Werkzeugverschleiß verursachen?
Seine Festigkeit bei Temperatur, die Neigung zur Kaltverfestigung, die Wärmekonzentration nahe dem Schnitt und die Werkzeug-Werkstück-Interaktion können die mechanische und thermische Belastung der Schneide erhöhen. Das tatsächliche Verschleißmuster hängt vom Materialzustand, Werkzeugsystem, Eingriff, der Geometrie und der Kühlstrategie ab.
Kann eine veröffentlichte Forschungsschnittgeschwindigkeit direkt verwendet werden?
Nein. Forschungswerte beschreiben einen bestimmten Versuchsaufbau und sollten nicht ohne kontrollierte Qualifizierung auf eine andere Maschine, Wendeschneidplatte, Bauteilgeometrie oder Werkstoffbedingung übertragen werden.
Sollte Nimonic 263 vor oder nach der Alterung bearbeitet werden?
Das hängt von der Produktform, dem Lieferzustand, der Zeichnungstoleranz und davon ab, wer die Wärmebehandlung verantwortet. Bestätigen Sie die freigegebene Reihenfolge und die Fertigmaße anhand der zuständigen Konstruktions- und Einkaufsunterlagen.
Was sollte geprüft werden, wenn sich die Oberflächengüte plötzlich verschlechtert?
Prüfen Sie die Schneide, den Spanabfluss, den Werkzeugeingriff, die Einspannung, den Werkstoffzustand und ob das Bauteil durchbiegt. Vergleichen Sie ein stabiles Referenzmerkmal, bevor Sie mehrere Prozessvariablen gleichzeitig ändern.