
Kurze Antwort: Bei der Haynes-282-Bearbeitung sollte der größte Teil des Materialabtrags geplant werden, solange sich das Material im vereinbarten lösungsgeglühten Zustand befindet; anschließend sind nur die Oberflächen und Maße zu reservieren, die nach der festgelegten Auslagerungsroute korrigiert werden müssen. Die Übergabe ist entscheidend: Die Ausscheidungshärtung verändert den Materialzustand, während Vorrichtung, Eigenspannung und Bezugsflächenrückgewinnung darüber entscheiden, ob ein Schlichtgang die Zeichnung einhalten kann. Es gibt kein universelles Aufmaß und kein universelles Schneidrezept für jeden Stab, jede Platte oder jedes Bauteil.
Dieser Leitfaden behandelt die Bearbeitung von Bauteilen aus geschmiedeter Nickelbasislegierung Haynes 282 aus geliefertem Vormaterial. Er setzt nicht voraus, dass der Bearbeitungslieferant die Wärmebehandlung durchführt oder eine Turbine, ein Druckteil oder eine komplette Baugruppe zertifiziert. Legen Sie die Legierung, die Produktform, den Lieferzustand, den Verantwortlichen für die Wärmebehandlung und die Abnahmestufe fest, bevor Sie die Operationsfolge wählen.
Beginnen Sie mit dem Vormaterialzustand und der Verantwortung für die Wärmebehandlung
Haynes 282 ist eine ausscheidungsgehärtete Hochtemperaturlegierung. Haynes International beschreibt geschmiedetes Material als normalerweise lösungsgeglüht geliefert, sofern kein anderer Zustand angegeben ist, und seine Fertigungsrichtlinien sehen das Schruppen vor der Ausscheidungshärtung vor, wobei anschließend die Endbearbeitung oder das Fertigschleifen möglich ist. Das ist eine nützliche Prozessrichtlinie, aber kein Ersatz für die Einkaufsspezifikation: Vormaterialform, Querschnittsgröße, vorherige Bearbeitung und der vom Kunden geforderte Zustand bleiben maßgeblich.
Klären Sie, wer für jeden Übergang verantwortlich ist. Aus der Zeichnung oder Bestellung sollte hervorgehen, ob der Lieferant lösungsgeglühtes Vormaterial erhält, ob ein externer Dienstleister die Lösungsglühung und Auslagerung durchführt, welche Oberflächen vor diesem Schritt fertigbearbeitet werden und welche Merkmale danach abgenommen werden. Wenn der Wärmebehandlungszyklus nicht zugewiesen ist, kann der Zerspaner ihn nicht verantwortungsvoll allein aus dem Legierungsnamen ableiten.
Schruppen Sie die Merkmale, die den Vormaterialzustand vor der Auslagerung tolerieren
Nutzen Sie die Vor-Auslagerungs-Aufspannung, um Massivmaterial abzutragen und ein logisches Bezugssystem festzulegen, solange noch genügend Aufmaß für die nächste Operation vorhanden ist. Taschen, unkritische Flächen, Montagefreistellungen und die meisten Geometrien können häufig vor der Ausscheidungshärtung geschruppt werden, aber ob ein bestimmtes Merkmal in diese Stufe gehört, hängt von der Zeichnung, der Wandstärke und dem Verzugsrisiko ab. Betrachten Sie “Schruppen vor dem Auslagern” nicht als pauschale Anweisung, jedes Maß frühzeitig fertig zu bearbeiten.
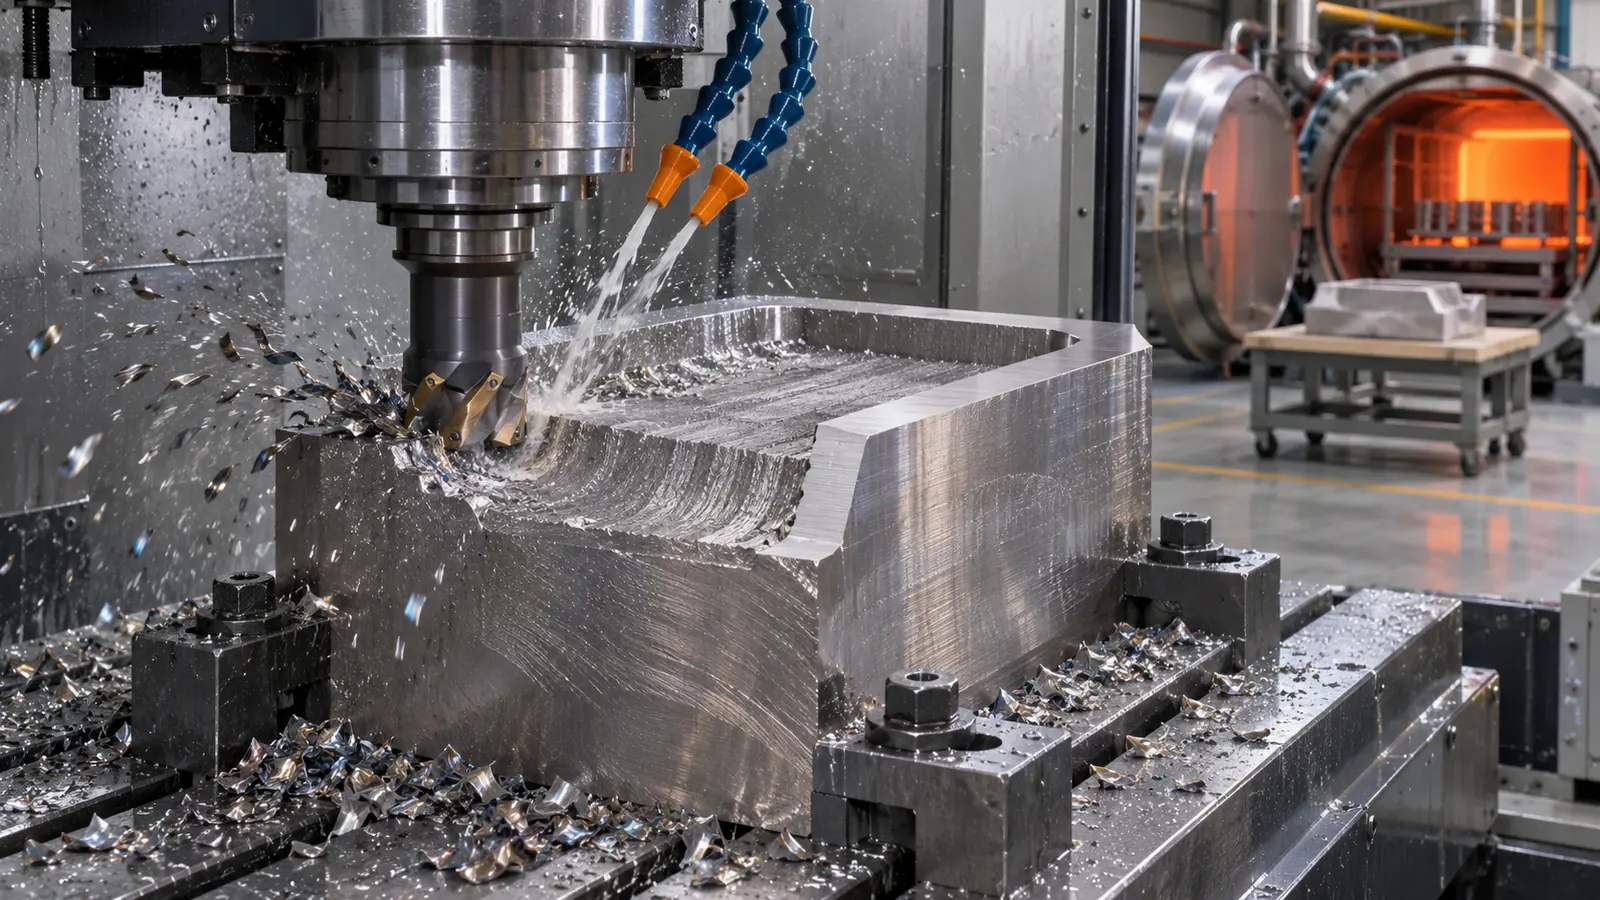 Das praktische Ziel ist, den Umfang schwieriger Zerspanung nach der Auslagerung zu reduzieren, ohne ein so dünnes oder asymmetrisches Teil zu hinterlassen, dass es sich während der Bearbeitung verzieht. Verteilen Sie den Materialabtrag nach Möglichkeit auf gegenüberliegende Flächen, vermeiden Sie abrupte Querschnittsänderungen und erhalten Sie zugängliche Referenzflächen. Eine steife Aufspannung und ein gleichmäßiger Werkzeugeingriff helfen, Reiben und lokale Kaltverfestigung zu vermeiden; das genaue Werkzeug und die Parameter müssen für den tatsächlichen Materialzustand und die Maschine ausgewählt werden.
Legen Sie das Schlichtaufmaß anhand des Bauteils fest, nicht nach einer pauschalen Regel
Ein Schlichtaufmaß sollte den erwarteten Materialabtrag abdecken, der erforderlich ist, um die kritische Geometrie nach dem vereinbarten Prozess wiederherzustellen, und dabei klein genug bleiben, um unnötige Zerspanung im festeren ausscheidungsgehärteten Zustand zu vermeiden. Die erforderliche Menge hängt von der Vormaterialform, der Bauteilgeometrie, der anfänglichen Eigenspannung, der Wärmebehandlungsunterstützung und der Art der Bauteilmessung ab. Eine lange dünne Wand, ein dicker asymmetrischer Block und ein kompakter Drehring verhalten sich nicht gleich.
Wenn kein qualifizierter historischer Prozess vorliegt, vereinbaren Sie einen Erstmusterplan, anstatt eine feste Zahl zu erfinden. Identifizieren Sie die Flächen, die sich möglicherweise verziehen, erfassen Sie die Maße vor der Behandlung, die zur Diagnose der Verformung beitragen, und legen Sie die Bezüge und Schlichtoperationen nach der Behandlung fest. Die Toleranz und das Prüfverfahren der Zeichnung – nicht der Begriff “Schlichtaufmaß” – entscheiden darüber, ob das Endteil akzeptabel ist.
Planen Sie die Endbearbeitung anhand der Geometrie nach der Auslagerung
Richten Sie das Teil nach der festgelegten Behandlung anhand funktionaler Bezüge neu aus, anstatt die Schruppaufspannung blind zu wiederholen. Prüfen Sie, ob die verbleibenden Referenzflächen noch verwendbar sind, ob das Teil ohne Verformung abgestützt werden kann und ob das Werkzeug die kritische Oberfläche mit ausreichender Steifigkeit erreichen kann. Eine kleine, kontrollierte Schlichtoperation kann eine Bohrung, eine Fläche oder eine Montagebeziehung korrigieren; sie kann keine undefinierte oder instabile Bezugskette reparieren.
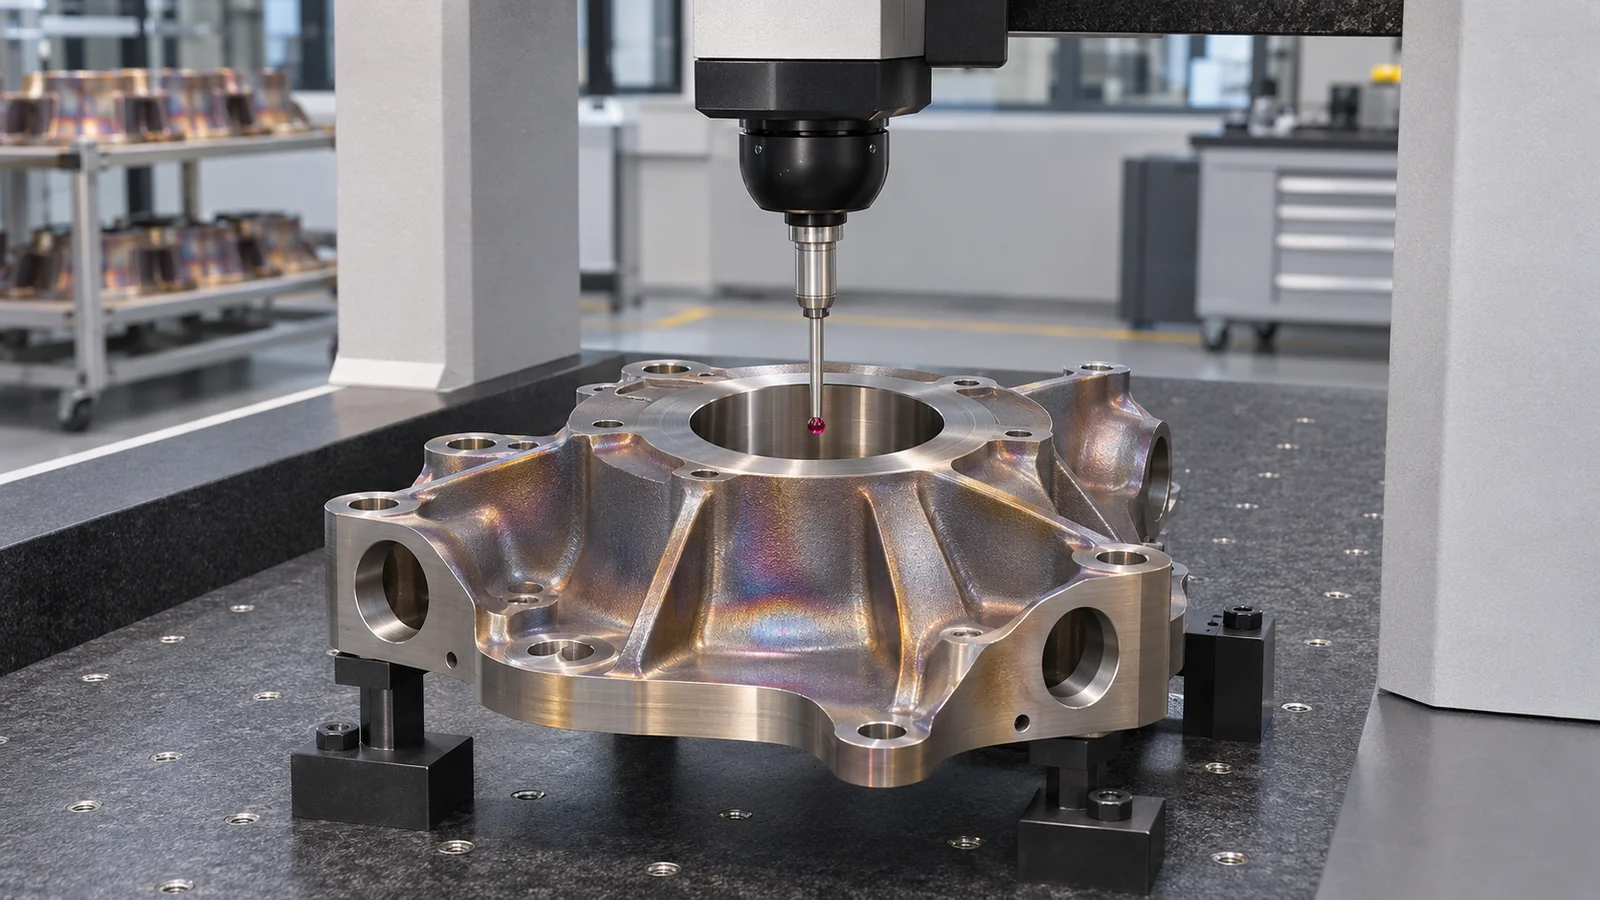 Wenn das Teil gedrehte und gefräste Merkmale kombiniert, entscheiden Sie, welche Beziehungen in einer Aufspannung eingehalten werden müssen und welche durch Prüfung wiederhergestellt werden können. Standarddrehen kann für Rotationsflächen geeignet sein, während das Fräsen Flächen, Taschen und Lochbilder übernimmt. Bei einem komplexen Bauteil besteht die nützliche DFM-Diskussion darin, ob Bezugsstrategie, Werkzeugzugänglichkeit und Prüfverfahren übereinstimmen – nicht einfach darin, wie viele Achsen die Maschine hat. Siehe die verifizierten Standard-CNC-Drehumfang für zylindrische Merkmale und Kontext hochtemperaturfester Werkstoffe für die breitere Werkstofffamilie.
Halten Sie die Prüfung an den Zustand gebunden, den der Kunde erhält
Geben Sie an, ob die Maße vor der Wärmebehandlung, nach der Wärmebehandlung, nach der Fertigbearbeitung oder an mehr als einem dieser Punkte geprüft werden. Kritische Bohrungen, Dichtflächen, koaxiale Merkmale und Befestigungsmuster können unterschiedliche Messaufbauten erfordern. Wenn eine Oberfläche vor der Behandlung fertigbearbeitet wird, aber erst danach funktional ist, muss die Prüfung diese Abfolge berücksichtigen.
Werkstoffzertifizierung, Prozessoraufzeichnungen und Prüfung des Fertigteils beantworten unterschiedliche Fragen. Ein Bearbeitungsprüfbericht kann gemessene Maße in der angegebenen Phase ausweisen; er zertifiziert nicht den Wärmebehandlungszyklus, sofern diese Arbeit und Dokumentation nicht ausdrücklich im Leistungsumfang enthalten sind. Halten Sie die angeforderten Aufzeichnungen und die Abnahmekennwerte in der RFQ klar fest.
Illustrative Betrachtung: ein abgestufter Träger mit einer Bezugsbohrung
Betrachten Sie ein hypothetisches Trägerbauteil aus einem Haynes-282-Halbzeug mit einer zentralen Bohrung, zwei Montageflächen und dünnen Umfangsstegen. Der Konstrukteur kennzeichnet die Bohrungsachse und eine Fläche als funktionale Bezüge, während der Wärmebehandlungsdienstleister die spezifizierte Behandlung verantwortet. Der Bearbeitungsplan schruppt den Körper und lässt Aufmaß an der Bohrung und der Montagefläche stehen, gleicht die Abtragung um die Stege herum aus und dokumentiert die Geometrie vor der Behandlung.
Nach der Behandlung stellt die Prüfung fest, dass sich die Bohrungsachse und die Montagefläche gegenüber dem ursprünglichen Aufbau leicht verschoben haben. Der Lieferant spannt nach dem vereinbarten Bezugsschema neu auf, bestätigt, dass ausreichend Aufmaß verbleibt, fertigt die kritische Beziehung fertig und misst das Teil im Endzustand. Dieses Szenario ist illustrativ, kein Kundenauftrag und keine zugesagte Fähigkeit; seine Lehre besteht darin, die Übergabe an den Maßen auszurichten, die zählen.
Was in eine RFQ für die Haynes-282-Bearbeitung gehört
- Genaue Legierungsbezeichnung, Produktform, Werkstoffzustand und Zertifizierungsanforderungen.
- Zeichnungsrevision, CAD-Modell, Menge und die Maße, die Montage oder Funktion bestimmen.
- Welche Arbeitsgänge vor und nach der Wärmebehandlung erfolgen und wer welche Behandlung durchführt.
- Bezüge, Oberflächenanforderungen, Prüfphase, Berichtsformat und etwaige Rückverfolgbarkeitsanforderungen.
- Merkmale, die für DFM-Diskussionen offen sind, einschließlich dünner Querschnitte, tiefer Bohrungen, Werkzeugzugang und asymmetrischer Materialabtragung.
Fragen zur Bearbeitung von Haynes 282
Sollte Haynes 282 vor der Ausscheidungshärtung schruppbearbeitet werden?
Die allgemeinen Fertigungsrichtlinien von Haynes International empfehlen eine Schruppbearbeitung vor der Ausscheidungshärtung und erlauben anschließend eine Fertigbearbeitung oder Fertigschleifen. Wenden Sie diese Reihenfolge nur bei dem spezifizierten Werkstoffzustand, der Bauteilgeometrie und dem vom Kunden freigegebenen Wärmebehandlungsweg an.
Können alle Maße vor der Alterung fertigbearbeitet werden?
Nein. Die endgültige Reihenfolge hängt davon ab, welche Maße die nachfolgende Behandlung tolerieren und welche im Lieferzustand verifiziert werden müssen. Identifizieren Sie kritische Schnittstellen und reservieren Sie geeignetes Aufmaß für den vereinbarten Nachbehandlungsschritt.
Legt der Zerspaner den Wärmebehandlungszyklus fest?
Nicht standardmäßig. Die zuständige Konstruktions- oder Werkstoffspezifikation muss den Zyklus und die Anforderungen an den Wärmebehandler festlegen. Der Zerspanungsdienstleister sollte nur die Arbeitsgänge und Nachweise anbieten, zu deren Erbringung er berechtigt und ausgerüstet ist.
Wie lässt sich ein Fertigbearbeitungsaufmaß am sichersten festlegen?
Anhand der Zeichnung, der Produktform, der Bauteilgeometrie, der Prozesshistorie und eines validierten Erstmusterplans. Ein pauschales Aufmaß kann die Verformung für jeden Querschnitt und jede Aufspannung nicht vorhersagen.