
Wenn Sie Präzisionskomponenten für Flugzeuginnenräume, medizinische Sterilisationsschalen oder Hochfrequenz-Elektronikgehäuse beschaffen, sind Sie wahrscheinlich schon auf Ultem-Bearbeitung als kritische Anforderung an die Fertigungsfähigkeit gestoßen. Dieser amorphe Thermoplast – entwickelt von SABIC unter dem Markennamen ULTEM™ – bietet eine Kombination aus thermischer Stabilität, mechanischer Festigkeit und elektrischer Isolierung, die nur wenige technische Kunststoffe erreichen. Doch die Bearbeitung von Ultem ist nicht wie das Schneiden von Acetal oder Aluminium. Die geringe Wärmeleitfähigkeit, die hohe Steifigkeit und die Anfälligkeit für Spannungsrisse des Materials erfordern eine disziplinierte Prozesskontrolle, spezialisierte Werkzeuge und ein tiefes Verständnis dafür, wie sich verschiedene Typen unter Schnittkräften verhalten. Dieser Leitfaden behandelt alles, was Sie wissen müssen: was Ultem-Kunststoff ist, wie man Ultem 1000 im Vergleich zu Ultem 2300, bearbeitet, die kritischen Parameter, die Erfolg von Ausschuss trennen, und warum die Zusammenarbeit mit einer erfahrenen CNC-Werkstatt wie Jucheng Precision den Unterschied zwischen einem Bauteil, das funktioniert, und einem, das versagt, ausmacht.
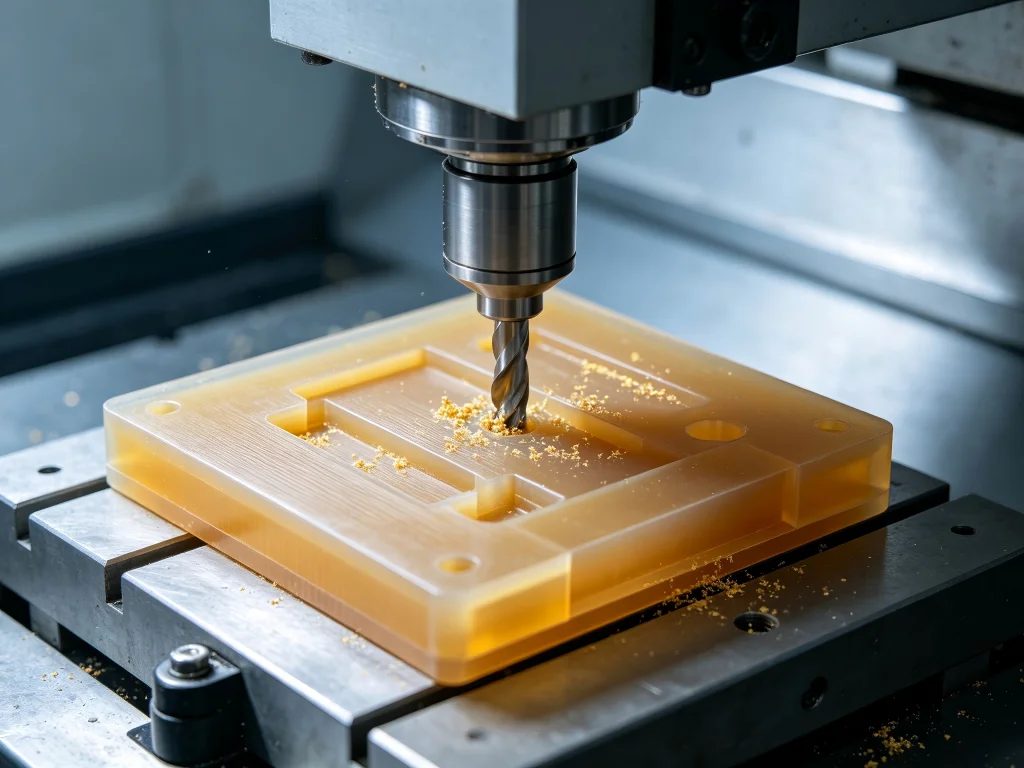
Was ist Ultem-Kunststoff? Das Material hinter dem Namen verstehen
Ultem-Kunststoff ist der Markenname für Polyetherimid (PEI), einen amorphen Hochleistungs-Engineering-Thermoplast. Anders als teilkristalline Polymere mit ausgeprägten Schmelzpunkten erweicht Ultem mit steigender Temperatur allmählich, wodurch ein enges Verarbeitungsfenster entsteht, in dem Material effizient ohne thermische Zersetzung abgetragen wird. Dieses einzigartige Verhalten, kombiniert mit einer Glasübergangstemperatur (Tg) von 217 °C und einer Dauergebrauchstemperatur von 170 °C bis 180 °C, macht es für Anwendungen geeignet, bei denen herkömmliche Kunststoffe wie Nylon, Acetal oder Polycarbonat versagen würden.
Die molekulare Struktur des Materials – eine Etherbindung für Flexibilität und Verarbeitbarkeit kombiniert mit einer Imidgruppe für thermische und mechanische Beständigkeit – liefert das, was Ingenieure oft als metallähnliche Leistung in einem leichten, elektrisch isolierenden Paket beschreiben. Es ist von Natur aus flammhemmend und erreicht eine UL94 V-0-Klassifizierung ohne chemische Additive, und es erzeugt minimalen Rauch, weshalb es in Flugzeugkabineninnenräumen und anderen brandschutzkritischen Umgebungen eingesetzt wird.
Wichtige Eigenschaften, die die Leistung von Ultem definieren
Um zu verstehen, warum Ultem CNC-Bearbeitung erfordert so sorgfältige Aufmerksamkeit, ist es hilfreich, die grundlegenden Eigenschaften des Materials zu betrachten:
- Thermische Leistung: Glasübergangstemperatur von 217 °C, Dauerbetrieb bis 170–180 °C. Behält die Steifigkeit bei Temperaturen, bei denen die meisten technischen Kunststoffe erweichen.
- Mechanische Festigkeit: Zugfestigkeit von etwa 105 MPa für Ultem 1000, vergleichbar mit einigen Gusswerkstoffen. Ausgezeichnete Kriechbeständigkeit bedeutet, dass bearbeitete Komponenten unter Dauerbelastung enge Toleranzen einhalten.
- Elektrische Isolierung: Durchschlagfestigkeit von etwa 33 kV/mm, wodurch es praktisch transparent für Mikrowellenstrahlung ist und sich ideal für Hochfrequenz-RF-Komponenten eignet.
- Chemische und hydrolytische Stabilität: Beständig gegen Automobilflüssigkeiten, Alkohole und wässrige Säuren. Hervorragende hydrolytische Stabilität ermöglicht wiederholte Autoklav-Sterilisationszyklen ohne molekularen Abbau.
- Maßhaltigkeit: Ein niedriger Wärmeausdehnungskoeffizient und minimale Feuchtigkeitsaufnahme gewährleisten, dass Teile ihre Geometrie über Temperatur- und Feuchtigkeitsschwankungen hinweg beibehalten.
Diese Eigenschaften erklären, warum Ultem PEI-Bearbeitung in zahlreichen Branchen unverzichtbar geworden ist. Sie erklären aber auch, warum das Material in der Werkstatt keine Fehler verzeiht – seine hohe Steifigkeit und niedrige Wärmeleitfähigkeit schaffen Herausforderungen, die Respekt erfordern.
Die Bearbeitungsherausforderung: Warum Ultem anders ist
Erfahrene Zerspaner beschreiben die Bearbeitung von Ultem oft als eher dem Zerspanen einer spröden Keramik als eines duktilen Metalls ähnelnd. Das Material erzeugt kurze, spröde Späne, die bei korrekten Parametern sauber brechen, doch wenn sie aus den optimalen Bereichen driften, beobachten Sie pulverförmige Staubbildung oder, schlimmer, Oberflächenverglasung und Schmelzen.
Thermomanagement: Der Hauptfeind
Die Wärmeleitfähigkeit von Ultem ist bemerkenswert niedrig – etwa 0,22 W/m·K. Das bedeutet, dass die beim Schneiden erzeugte Wärme sich an der Schneidkante konzentriert, anstatt in das Grundmaterial oder den Span abzuleiten. Die Folgen können schwerwiegend sein:
- Oberflächenverglasung und Schmelzen was die Maßgenauigkeit beeinträchtigt
- Schneidkantenaufbauschneiden was die Oberflächengüte verschlechtert
- Thermische Spannungsrisse in dünnwandigen Abschnitten
- Verfärbung was auf thermische Degradation der Polymermatrix hinweist
- Maßverzerrung wenn sich Restspannungen nach der Bearbeitung abbauen
Der Schlüssel zu erfolgreicher Ultem-Bearbeitung liegt darin, Material zu entfernen, bevor die Wärmeakkumulation kritische Werte erreicht. Dies erfordert eine aggressive Spanabfuhr, geeignete Schnittgeschwindigkeiten und oft zusätzliche Kühlstrategien, die über die standardmäßige Flutkühlung hinausgehen.
Werkzeugverschleiß und Werkzeugauswahl
Obwohl ungefülltes Ultem 1000 nicht so abrasiv ist wie glasfaserverstärkte Verbundwerkstoffe, beschleunigt es dennoch den Werkzeugverschleiß, wenn es unsachgemäß bearbeitet wird. Vollhartmetallwerkzeuge sind zwingend erforderlich – Werkzeuge aus Schnellarbeitsstahl (HSS) werden zu schnell stumpf. Für die Bearbeitung von Ultem 2300, macht die Glasfaserverstärkung 30% das Material deutlich abrasiver, und viele Werkstätten empfehlen mit polykristallinem Diamant (PCD) beschichtete Werkzeuge, um der schnellen Werkzeugablation entgegenzuwirken.
Die Werkzeuggeometrie ist ebenso wichtig wie das Werkzeugmaterial. Zwei- oder dreischneidige Schaftfräser bieten größere Spankammern für eine effiziente Spanabfuhr, wodurch ein erneutes Schneiden der Späne und Wärmeentwicklung verhindert werden. Ein größerer Drallwinkel – etwa 45° oder mehr – ist vorzuziehen, da er eine Scherwirkung erzeugt, die die Schnittkräfte reduziert.
Ultem 1000 vs. Ultem 2300: Die richtige Type wählen
Eine der häufigsten Entscheidungen bei Ultem CNC-Bearbeitung Projekten ist, ob spezifiziert werden soll Ultem 1000 oder Ultem 2300. Die Wahl hat erhebliche Auswirkungen auf die Bearbeitungsstrategie, die Werkzeugkosten und die Leistung des fertigen Teils.
| Eigenschaft | Ultem 1000 (ungefüllt) | Ultem 2300 (30% glasfaserverstärkt) |
|---|---|---|
| Dichte | 1,27 g/cm³ | 1,51 g/cm³ |
| Zugfestigkeit | ~105 MPa | 17.000–20.000 psi (~117–138 MPa) |
| Biegemodul | ~3.200 MPa | 850.000–950.000 psi (~5.860–6.550 MPa) |
| Bearbeitbarkeit | Einfacher; weniger Werkzeugverschleiß; sauberere Oberflächengüte | Stärker abrasiv; erfordert spezielle Werkzeuge; niedrigere Geschwindigkeiten |
| Oberflächenbeschaffenheit | Typischerweise glatter, reiner | Kann aufgrund von Glasfasern weniger glatt sein |
| Typische Anwendungen | Isolatoren, Gehäuse, Halterungen, Präzisionsgeometrien | Hochfeste Strukturbauteile, wiederverwendbare Medizinprodukte |
Ultem 1000 ist die ungefüllte Basis-Type, die das beste Gleichgewicht zwischen Bearbeitbarkeit und mechanischen Eigenschaften bietet. Sie erzeugt Späne, die leichter zu kontrollieren sind, und liefert im Allgemeinen eine sauberere Oberflächengüte. Für Teile, die enge Maßtoleranzen, komplexe Geometrien oder optische Oberflächen erfordern, ist Ultem 1000 oft die bevorzugte Wahl.
Ultem 2300, bietet im Gegensatz dazu eine höhere Steifigkeit und verbesserte Maßstabilität bei erhöhten Temperaturen, dank seiner 30% Glasfaserverstärkung. Die Glasfasern machen das Material jedoch abrasiver und die Späne schwieriger zu kontrollieren. Die Werkzeugkosten sind höher, und die Oberflächengüte erreicht möglicherweise nicht das Niveau ungefüllter Typen.
Die Entscheidung zwischen diesen Typen hängt letztlich von den Anwendungsanforderungen ab: Wenn Steifigkeit und Festigkeit bei Temperatur von größter Bedeutung sind, kann Ultem 2300 die bessere Wahl sein. Wenn Bearbeitbarkeit, Oberflächengüte und Werkzeugstandzeit die Hauptanliegen sind, ist Ultem 1000 kaum zu übertreffen.
Kernanwendungen: Wo Ultem-Bearbeitung Mehrwert liefert
Ultem-Kunststoff findet seinen Weg in einige der anspruchsvollsten technischen Anwendungen über mehrere Branchen hinweg. Das Verständnis dieser Anwendungsfälle hilft zu verdeutlichen, warum Ultem-Bearbeitung zu einer so kritischen Fähigkeit geworden ist.
Luft- und Raumfahrt sowie Luftfahrt
Die Luft- und Raumfahrtindustrie ist vielleicht der größte Verbraucher bearbeiteter Ultem-Komponenten. Die inhärente Flammwidrigkeit des Materials (UL94 V-0), die geringen Rauchemissionen und das hohe Festigkeits-Gewichts-Verhältnis machen es ideal für Flugzeuginnenraumkomponenten. Zu den spezifischen Anwendungen gehören:
- Kabineninnenraumkomponenten die die Brandschutzanforderungen gemäß FAR 25.853 erfüllen müssen
- Instrumentengehäuse und Halterungen die Maßstabilität über TemperaturExtreme hinweg erfordern
- Elektrische Steckverbinder und Isolatoren bei denen die dielektrische Leistung entscheidend ist
- Radom-Baugruppen die für Mikrowellenstrahlung transparent sein müssen
Medizinprodukte und Gesundheitswesen
Die Biokompatibilität von Ultem und seine Fähigkeit, wiederholten Autoklav-Sterilisationszyklen standzuhalten, machen es zu einem Material der Wahl für medizinische Anwendungen. Das Material behält seine Eigenschaften durch raue Sterilisationsverfahren hindurch, die minderwertigere Kunststoffe zerstören würden. Häufige medizinische Anwendungen umfassen:
- Wiederverwendbare chirurgische Instrumente und Griffe
- Gehäuse für Medizinprodukte und Sondengehäuse
- Sterilisationsschalen und -behälter
- Komponenten für Analysegeräte
Elektronik und Halbleiter
Die elektrischen Isoliereigenschaften von Ultem – hohe dielektrische Festigkeit und ein stabiler dielektrischer Verlustfaktor über einen breiten Frequenzbereich – machen es zu einem Standardmaterial für Hochfrequenz-Elektronikanwendungen. Halbleiterprozesskomponenten, elektrische Isolatoren und Steckverbinderkörper sind typische Anwendungen.
Automobilindustrie
Under-hood automotive applications benefit from Ultem’s heat resistance and dimensional stability. The material performs reliably in the high-temperature environments found in engine compartments and transmission systems.
Critical Selection Factors: What to Look For in an Ultem Machining Partner
Not every CNC shop is equipped to handle Ultem PEI-Bearbeitung successfully. The material’s sensitivity to heat, stress, and tool wear means that capability, experience, and process control matter enormously. Here are the key factors to evaluate when selecting a machining partner for your Ultem components.
Tooling Expertise and Inventory
Ultem-Bearbeitung requires specialized tooling—solid carbide end mills with specific geometries, and for glass-filled grades, PCD-coated tools. A shop that understands the difference between machining Ultem 1000 and Ultem 2300, and stocks the appropriate tooling for each, is already ahead of the curve. Ask potential partners about their tool selection protocols for high-performance plastics.
Thermal Management Capabilities
Because heat is the primary enemy in Ultem CNC-Bearbeitung, a shop’s approach to thermal management is critical. This includes everything from cutting speed and feed rate selection to coolant strategy and chip evacuation. Shops that have experience with high-performance polymers will have established protocols for managing heat—aggressive chip evacuation, appropriate cutting speeds, and cooling strategies that go beyond standard flood coolant.
Stress Relief and Annealing Protocols
Ultem is susceptible to environmental stress cracking (ESC) when exposed to certain polar organic solvents, and internal stresses from machining can lead to warping or cracking over time. Experienced shops perform stress-relief annealing—heat treatment cycles both before and after machining—to relieve internal stresses and ensure long-term dimensional stability. For high-precision or large Ultem 1000 parts, stress relief before and after CNC machining may be necessary to reduce warping, cracking, or dimensional changes caused by internal stresses.
Quality Control and Metrology
Aerospace, medical, and semiconductor applications typically require tight tolerances—often in the ±0.01–0.02 mm range. A shop’s quality control capabilities, including CMM (coordinate measuring machine) inspection, optical comparators, and surface profilometers, directly impact whether your parts meet specifications.
Material Sourcing and Traceability
Ultem is available in sheet, rod, plate, block, and resin forms. The quality of the raw material matters, and shops that source from reputable suppliers and maintain full traceability provide an additional layer of assurance.
Best Practices for Successful Ultem CNC Machining
Whether you are machining Ultem in-house or outsourcing to a specialized shop, understanding the best practices helps you ask the right questions and set appropriate expectations.
Cutting Parameters: Starting Points
Für machining Ultem 1000, recommended roughing parameters with carbide tooling are 500–900 SFM with a chip load of 0.004–0.007 inches per tooth for a 1/2-inch end mill. For finishing, 700–1200 SFM with a chip load of 0.002–0.003 inches per tooth. For Ultem 2300, reduce speeds to 350–700 SFM with a chip load of 0.003–0.005 inches per tooth.
These are first-pass starting points. Actual parameters depend on machine rigidity, tool geometry, coolant application, and part geometry. The goal is to remove material efficiently while preventing heat accumulation at the cutting edge.
Tool Geometry and Coatings
End mills with 2 or 3 flutes provide larger chip clearance than 4-flute designs. A helix angle of 45° or more produces a shearing action that reduces cutting forces and heat generation. For glass-filled grades, diamond coatings or PCD tools extend tool life significantly.
Workholding Considerations
Ultem’s relatively low modulus of elasticity compared to metal makes it more susceptible to deformation under clamping pressure. Excessive or poorly distributed clamping force can cause the material to bow or flex, resulting in out-of-tolerance dimensions once the clamps are released. For thin-walled or complex geometries, machining-induced stresses can cause the part to warp after it is cut free from the stock material.
Coolant and Chip Evacuation
Proper chip evacuation is essential to prevent chip re-welding onto the machined surface. While flood coolant is common, some shops use air blast or mist systems to avoid thermal shock that can occur when cold coolant hits a hot cutting zone. The right approach depends on the specific operation, tooling, and part geometry.
Avoiding Sharp Corners
Applying radii to internal corners relieves stress concentrations and reduces tool wear. Sharp internal corners can cause the brittle material to chip or break out, especially when exiting a cut.
Why Jucheng Precision for Ultem Machining
With over a decade of experience in precision manufacturing, Jucheng Precision has built a reputation for handling demanding engineering thermoplastics, including Ultem (PEI). Founded in Shenzhen in 2012, the company operates from an 8,000-square-meter facility with over 190 employees, including 30 highly skilled technical personnel.
The facility houses more than 150 CNC machines, including 25+ Haas and Mazak units covering 3-axis, 4-axis, turning, grinding, wire EDM, and sinker EDM. This extensive equipment base allows Jucheng to handle everything from prototyping through low-volume and high-volume production runs.
Für Ultem CNC-Bearbeitung specifically, Jucheng has developed specialized protocols that address the material’s unique challenges:
- Specialized tooling: Razor-sharp carbide tools with specific ramp-in strategies for Ultem to ensure pristine surface finish
- Stress-relief annealing: Precise heat treatment cycles both before and after machining to relieve internal stresses and ensure long-term dimensional stability
- Quality certifications: ISO 9001:2015, ISO 14001, ISO 13485 (medical devices), and IATF 16949 (automotive)
- Advanced metrology: CMM, optical comparator, surface profilometer, and hardness tester supporting typical tolerances of ±0.005mm
- Rapid turnaround: Quotes within hours, parts as fast as 4 days
Jucheng’s testing has shown that for load-bearing brackets that do not see friction, Ultem is often the technically superior choice over alternatives like PEEK. The company’s experience across aerospace, medical, semiconductor, and automotive industries means they understand the specific requirements of each sector—from FAA flame ratings to USP Class VI biocompatibility.
Frequently Asked Questions About Ultem Machining
What is the difference between Ultem 1000 and Ultem 2300?
Ultem 1000 is the unfilled base grade offering the best balance of machinability and mechanical properties. Ultem 2300 contains 30% glass fiber reinforcement, providing greater stiffness and dimensional stability at elevated temperatures but with more abrasive machining characteristics and higher tooling costs.
Can Ultem be machined to tight tolerances?
Yes. With proper setup, tooling, and process control, Ultem CNC-Bearbeitung can achieve tolerances of ±0.01–0.02 mm. Jucheng Precision routinely holds tolerances of ±0.005mm with appropriate part geometry and process controls.
What tooling is recommended for machining Ultem?
Solid carbide tools are mandatory—HSS tools blunt too quickly. For Ultem 1000, sharp carbide end mills with 2 or 3 flutes and a 45°+ helix angle work well. For Ultem 2300, PCD-coated or diamond tools are recommended to combat the abrasive effects of glass fibers.
Why does Ultem require annealing?
Ultem is susceptible to stress cracking and warping from internal stresses generated during machining. Stress-relief annealing—heat treatment cycles before and after machining—relieves these internal stresses and ensures long-term dimensional stability. This is particularly important for high-precision or large parts.
What industries use machined Ultem components?
Aerospace (cabin interiors, instrument housings), medical devices (surgical instruments, sterilization trays), electronics and semiconductor (insulators, connectors), and automotive (under-hood components) are the primary industries.
Is Ultem difficult to machine?
Ultem is more challenging than standard engineering plastics like acetal or nylon. Its low thermal conductivity traps heat at the cutting edge, and its high rigidity makes it prone to brittle fracture if parameters are incorrect. However, with appropriate tooling, cooling, and process control, Ultem PEI-Bearbeitung can be performed reliably and repeatably.
What surface finish can be achieved with machined Ultem?
Typical machined finishes range from Ra 3.2 μm (125 μin) to finer values depending on machining requirements. Ultem 1000 generally produces a cleaner surface than Ultem 2300 due to the absence of glass fibers.
How does Ultem compare to PEEK for CNC machining?
Both are high-performance thermoplastics, but they have different strengths. PEEK offers higher continuous service temperature (260°C vs. 170–180°C for Ultem). However, Ultem is often the technically superior choice for load-bearing brackets that do not see friction, and it is generally easier to machine than PEEK. The choice depends on the specific application requirements.
Whether you are specifying Ultem 1000 for a精密 electronic housing or Ultem 2300 for a high-strength aerospace bracket, understanding the material’s properties, machining challenges, and best practices is essential for success. Partnering with an experienced shop like Jucheng Precision—with the right tooling, process controls, and quality systems in place—ensures your components meet specification the first time, every time.
Ready to discuss your next Ultem machining project? Contact Jucheng Precision for a quick quote and engineering consultation.