Verfügbare Ultem (PEI)-Güten
| Güteklasse |
Gängige Bezeichnung |
Hauptmerkmale |
Typische Anwendungen |
| Ultem 1000 |
Standard / Ungefüllt |
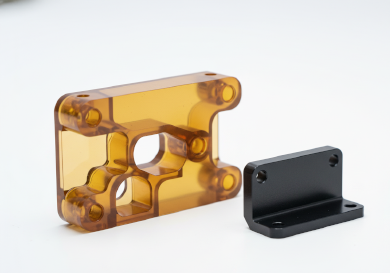
Durchscheinende bernsteinfarbene Farbe. Ausgeglichenes Verhältnis von Festigkeit, Hitzebeständigkeit und dielektrischen Eigenschaften. FDA-konform. |
Medizinprodukte, elektrische Isolatoren, Mikrowellenteile, Lebensmittelverarbeitung. |
| Ultem 2300 |
30 % glasfaserverstärkt |
Mit Glasfaser verstärkt. Höhere Zugfestigkeit und Steifigkeit als 1000, jedoch opak (hellbraun/braun). |
Strukturelle Luft- und Raumfahrtkomponenten, wiederverwendbare medizinische Instrumente, hochbelastete Clips. |
| Ultem 2100 |
10 % glasfaserverstärkt |
Mittlere Festigkeit zwischen 1000 und 2300. Bessere Oberfläche als 2300 aufgrund des geringeren Glasanteils. |
Gehäuse, strukturelle Halterungen, die eine mäßige Verstärkung erfordern. |
| Ultem 9085 |
Luftfahrtqualität |
Optimierte Fließfähigkeit und Brand-/Rauch-/Toxizitäts-(FST)-Bewertungen. Häufig in der additiven Fertigung verwendet, aber auch spanend bearbeitet. |
Flugzeuginnenraumkomponenten, Kanäle, Clips. |
Ultem-Bearbeitungskapazitäten
| Kapazität |
Technische Beschreibung |
Jucheng-Vorteil |
| Optisches Polieren |
Nachbearbeitung durch Dampfpolitur oder mechanisches Polieren, um die Transparenz bearbeiteter Ultem-1000-Teile wiederherzustellen. |
Für Schaugläser und Komponenten zur Flüssigkeitsüberwachung erreichen wir nahezu optische Klarheit. |
| Tiefbohren |
Bohren von Löchern mit hohem Aspektverhältnis ohne Rissbildung im spröden Material. |
Wir verwenden spezialisierte Peck-Bohrzyklen und Kühlmittelkontrolle, um Späne abzuführen und Wärmespannungen zu vermeiden. |
| Spannungsarmglühen |
Eigene Temperöfen zur Behandlung von Teilen vor der Endbearbeitung. |
Unverzichtbar für Ultem, um “Crazing” oder Rissbildung bei späterer Chemikalienexposition im Einsatz zu verhindern. |
| Präzisionsfräsen |
5-Achsen-Fräsen of complex manifolds and electrical housings. |
In der Lage, die Maßhaltigkeit auch bei dünnwandigen Ultem-Isolatoren zu gewährleisten. |
Fertigungsrichtlinien für Ultem
Kühlmittelauswahl:
Ultem ist empfindlich gegenüber Spannungsrissbildung. Standard-Kühlmittel auf Erdölbasis können sofortiges Versagen verursachen. Wir verwenden nicht-aromatische, wasserlösliche Kühlmittel oder Druckluftkühlung, die speziell für amorphe Kunststoffe getestet wurden.
Werkzeuge:
Carbide tools are required, especially for glass-filled grades (Ultem 2300) which are highly abrasive. We use tools with positive rake angles to cut freely and reduce heat generation.
Spannstrategie:
Um Rissbildung zu vermeiden, müssen die Spannkräfte gleichmäßig verteilt werden. Weiche Backen und Vakuumtische werden bevorzugt. Wir vermeiden Punktlasten oder übermäßiges Anziehen von Schraubstöcken.
Tempern:
Aufgrund innerer Spannungen aus dem Extrusionsprozess sollte Ultem-Halbzeug vor der Bearbeitung kritischer Maße häufig getempert werden, um sicherzustellen, dass sich das Teil nach dem Materialabtrag nicht verzieht.
Wichtige Anwendungsbranchen
Luft- und Raumfahrt
Hauptteile: Elektrische Steckverbinder, Beleuchtungsgehäuse, Lüftungskomponenten.
Warum Ultem: Erfüllt die strengen FST-Standards (Flamm-, Rauch- und Toxizitätsstandards), die für Flugzeuginnenräume erforderlich sind.
Medizinische Geräte (ISO 13485)
Hauptteile: Griffe für chirurgische Instrumente, Sterilisationsschalen, endoskopische Komponenten.
Warum Ultem: Kann wiederholten Autoklavierzyklen (Dampfsterilisation) standhalten, ohne zu degradieren.
Elektronik
Hauptteile: Hochspannungsschalter, Steckverbinder, Spulenkörper, Burn-in-Sockel.
Warum Ultem: Hohe dielektrische Festigkeit und stabile elektrische Eigenschaften über einen weiten Temperaturbereich.
Lebensmittelindustrie
Hauptteile: Sonden, Verteiler, Schaugläser.
Warum Ultem: FDA-Konformität (ungefüllte Typen) und Beständigkeit gegen Heißwasser- und Dampfreinigung.