
Se stai cercando componenti di precisione per interni aerospaziali, vassoi per sterilizzazione medicale o contenitori elettronici ad alta frequenza, probabilmente hai incontrato la lavorazione dell'Ultem come requisito di capacità critico. Questo termoplastico amorfo—sviluppato da SABIC con il marchio ULTEM™—offre una combinazione di stabilità termica, resistenza meccanica e isolamento elettrico che poche materie plastiche ingegneristiche possono eguagliare. Ma la lavorazione dell'Ultem non è come tagliare acetale o alluminio. La bassa conduttività termica del materiale, l'elevata rigidità e la suscettibilità alla fessurazione da stress richiedono un controllo disciplinato del processo, utensili specializzati e una profonda comprensione di come i diversi gradi si comportano sotto le forze di taglio. Questa guida illustra tutto ciò che devi sapere: cos'è la plastica Ultem è, come lavorare Ultem 1000 rispetto a Ultem 2300, i parametri critici che separano il successo dallo scarto, e perché collaborare con un'officina CNC esperta come Jucheng Precision fa la differenza tra un componente che funziona e uno che fallisce.
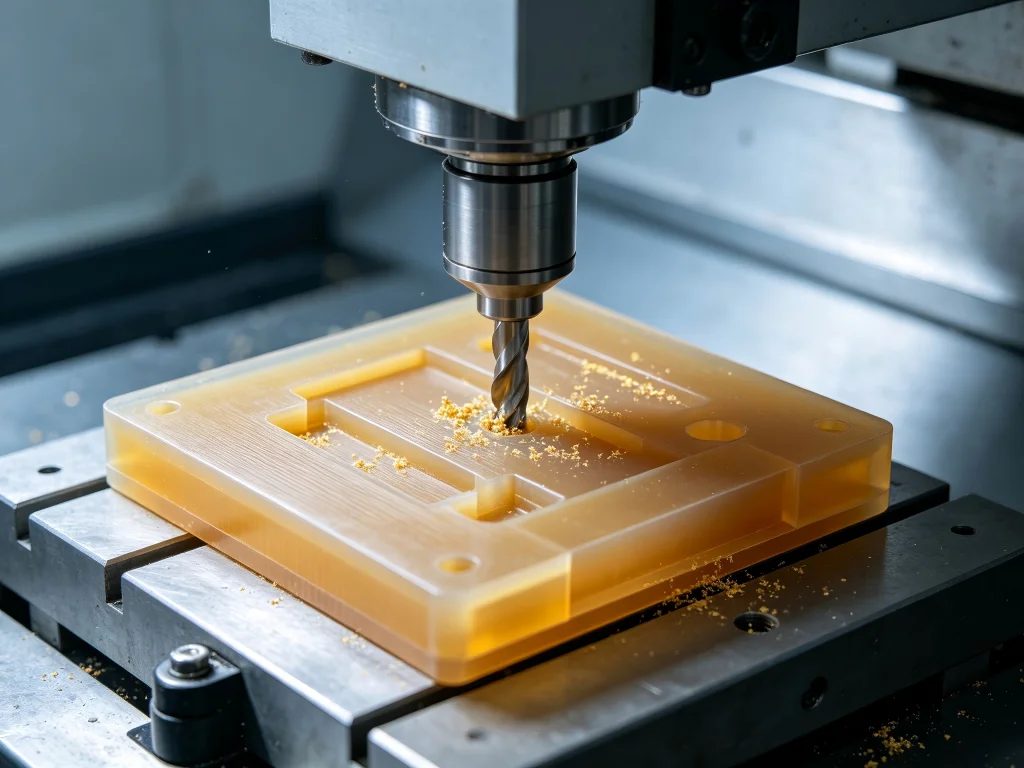
Cos'è la plastica Ultem? Comprendere il materiale dietro il nome
la plastica Ultem è il nome commerciale del polietereimmide (PEI), un termoplastico ingegneristico amorfo ad alte prestazioni. A differenza dei polimeri semicristallini che hanno punti di fusione distinti, l'Ultem si ammorbidisce gradualmente all'aumentare della temperatura, creando una finestra di lavorazione ristretta in cui l'asportazione del materiale avviene in modo efficiente senza degradazione termica. Questo comportamento unico, combinato con una temperatura di transizione vetrosa (Tg) di 217°C e una temperatura di servizio continuo compresa tra 170°C e 180°C, lo rende adatto ad applicazioni in cui plastiche convenzionali come nylon, acetale o policarbonato fallirebbero.
La struttura molecolare del materiale—un legame etere per flessibilità e lavorabilità combinato con un gruppo immidico per resistenza termica e meccanica—offre quello che gli ingegneri spesso descrivono come prestazioni simili al metallo in un pacchetto leggero ed elettricamente isolante. È intrinsecamente ritardante di fiamma, raggiungendo una classificazione UL94 V-0 senza additivi chimici, e genera fumo minimo, motivo per cui compare negli interni delle cabine aeronautiche e in altri ambienti critici per la sicurezza antincendio.
Proprietà chiave che definiscono le prestazioni dell'Ultem
Per capire perché Lavorazione CNC dell'Ultem richiede un'attenzione così scrupolosa che è utile esaminare le caratteristiche di base del materiale:
- Prestazioni termiche: Temperatura di transizione vetrosa di 217 °C, servizio continuo fino a 170–180 °C. Mantiene la rigidità a temperature alle quali la maggior parte delle materie plastiche ingegneristiche si rammollisce.
- Resistenza meccanica: Resistenza alla trazione di circa 105 MPa per l'Ultem 1000, paragonabile ad alcuni metalli fusi. L'eccellente resistenza allo scorrimento viscoso fa sì che i componenti lavorati mantengano tolleranze strette sotto sollecitazione continua.
- Isolamento elettrico: Rigidità dielettrica di circa 33 kV/mm, che lo rende praticamente trasparente alle radiazioni a microonde e ideale per componenti RF ad alta frequenza.
- Stabilità chimica e idrolitica: Resiste ai fluidi automobilistici, agli alcoli e agli acidi acquosi. L'eccezionale stabilità idrolitica consente cicli ripetuti di sterilizzazione in autoclave senza degradazione molecolare.
- Stabilità dimensionale: Un basso coefficiente di dilatazione termica e un assorbimento di umidità minimo garantiscono che i pezzi mantengano la loro geometria al variare di temperatura e umidità.
Queste proprietà spiegano perché la lavorazione dell'Ultem PEI sia diventata essenziale in numerosi settori. Ma spiegano anche perché il materiale sia poco indulgente in officina: la sua elevata rigidità e la bassa conduttività termica creano sfide che impongono rispetto.
La sfida della lavorazione: perché l'Ultem è diverso
Gli operatori esperti spesso descrivono la lavorazione dell'Ultem come più simile alla lavorazione di una ceramica fragile che di un metallo duttile. Il materiale produce trucioli corti e fragili che si fratturano in modo netto quando i parametri sono corretti, ma quando questi escono dagli intervalli ottimali si osserva la formazione di polvere o, peggio, la vetrificazione e la fusione della superficie.
Gestione termica: il nemico principale
La conduttività termica dell'Ultem è notevolmente bassa, circa 0,22 W/m·K. Ciò significa che il calore generato durante il taglio si concentra sul tagliente invece di dissiparsi nel materiale circostante o nel truciolo. Le conseguenze possono essere gravi:
- Vetrificazione e fusione superficiale che compromette la precisione dimensionale
- Accumulo di materiale sul tagliente che degrada la finitura superficiale
- Fessurazione da stress termico nelle sezioni a parete sottile
- Scolorimento che indica degradazione termica della matrice polimerica
- Distorsione dimensionale dovuta al rilassamento delle tensioni residue dopo la lavorazione
La chiave per un successo la lavorazione dell'Ultem risiede nella rimozione del materiale prima che l'accumulo di calore raggiunga livelli critici. Ciò richiede un'evacuazione aggressiva del truciolo, velocità di taglio adeguate e spesso strategie di raffreddamento supplementari che vanno oltre l'applicazione standard del refrigerante a inondazione.
Usura e selezione dell'utensile
Sebbene l'Ultem 1000 non caricato non sia abrasivo come i compositi caricati con fibra di vetro, accelera comunque l'usura dell'utensile se lavorato in modo errato. Gli utensili in metallo duro integrale sono obbligatori: gli utensili in acciaio rapido (HSS) si smussano troppo rapidamente. Per la lavorazione dell'Ultem 2300, il rinforzo in fibra di vetro 30% rende il materiale significativamente più abrasivo, e molti laboratori consigliano utensili rivestiti in diamante policristallino (PCD) per contrastare la rapida ablazione dell'utensile.
La geometria dell'utensile è importante quanto il materiale dell'utensile. Le frese a due o tre taglienti offrono gole più ampie per un'efficiente evacuazione del truciolo, prevenendo il ritaglio del truciolo e l'accumulo di calore. È preferibile un angolo di elica più elevato—circa 45° o più—perché fornisce un'azione di taglio che riduce le forze di taglio.
Ultem 1000 vs. Ultem 2300: scegliere la giusta qualità
Una delle decisioni più comuni nei Lavorazione CNC dell'Ultem progetti è se specificare Ultem 1000 o Ultem 2300. La scelta ha implicazioni significative per la strategia di lavorazione, i costi degli utensili e le prestazioni finali del pezzo.
| Proprietà | Ultem 1000 (non caricato) | Ultem 2300 (caricato con vetro 30%) |
|---|---|---|
| Densità | 1,27 g/cm³ | 1,51 g/cm³ |
| Resistenza alla trazione | ~105 MPa | 17.000–20.000 psi (~117–138 MPa) |
| Modulo flessionale | ~3.200 MPa | 850.000–950.000 psi (~5.860–6.550 MPa) |
| Lavorabilità | Più semplice; minore usura dell'utensile; finitura superficiale più pulita | Più abrasivo; richiede utensili specializzati; velocità inferiori |
| Finitura superficiale | Tipicamente più liscio, più impeccabile | Può essere meno liscio a causa delle fibre di vetro |
| Applicazioni tipiche | Isolatori, alloggiamenti, staffe, geometrie di precisione | Componenti strutturali ad alta resistenza, dispositivi medici riutilizzabili |
Ultem 1000 è la qualità base non caricata che offre il miglior equilibrio tra lavorabilità e proprietà meccaniche. Produce trucioli più facili da controllare e generalmente garantisce una finitura superficiale più pulita. Per i componenti che richiedono tolleranze dimensionali strette, geometrie complesse o superfici di qualità ottica, Ultem 1000 è spesso la scelta preferita.
Ultem 2300, al contrario, offre maggiore rigidità e migliore stabilità dimensionale alle alte temperature, grazie al rinforzo con fibra di vetro al 30%. Tuttavia, le fibre di vetro rendono il materiale più abrasivo e i trucioli più difficili da controllare. I costi degli utensili sono più elevati e la finitura superficiale potrebbe non raggiungere lo stesso livello delle qualità non caricate.
La scelta tra queste qualità dipende in ultima analisi dai requisiti applicativi: se rigidità e resistenza alle temperature sono fondamentali, Ultem 2300 può essere la scelta migliore. Se la lavorabilità, la finitura superficiale e la durata degli utensili sono le preoccupazioni principali, Ultem 1000 è difficile da battere.
Applicazioni principali: dove la lavorazione di Ultem offre valore
la plastica Ultem trova impiego in alcune delle applicazioni ingegneristiche più impegnative in diversi settori. Comprendere questi casi d'uso aiuta a chiarire perché la lavorazione dell'Ultem è diventata una capacità così critica.
Aerospazio e Aviazione
Il settore aerospaziale è forse il maggiore consumatore di componenti in Ultem lavorati. L'incombustibilità intrinseca del materiale (UL94 V-0), le basse emissioni di fumo e l'elevato rapporto resistenza-peso lo rendono ideale per i componenti interni degli aeromobili. Le applicazioni specifiche includono:
- Componenti interni della cabina che devono soddisfare i requisiti di infiammabilità FAR 25.853
- Alloggiamenti per strumenti e staffe che richiedono stabilità dimensionale in presenza di escursioni termiche estreme
- Connettori elettrici e isolatori dove le prestazioni dielettriche sono critiche
- Assiemi per radome che devono essere trasparenti alle radiazioni a microonde
Dispositivi medici e settore sanitario
La biocompatibilità di Ultem e la sua capacità di resistere a cicli ripetuti di sterilizzazione in autoclave lo rendono un materiale d'elezione per le applicazioni mediche. Il materiale mantiene le sue proprietà anche attraverso metodi di sterilizzazione aggressivi che distruggerebbero plastiche inferiori. Le applicazioni mediche comuni includono:
- Strumenti chirurgici riutilizzabili e manici
- Alloggiamenti di dispositivi medici e custodie per sonde
- Vassoi e contenitori per la sterilizzazione
- Componenti per strumenti analitici
Elettronica e semiconduttori
Le proprietà di isolamento elettrico di Ultem—elevata rigidità dielettrica e fattore di perdita dielettrica stabile su un'ampia gamma di frequenze—lo rendono un materiale standard per applicazioni elettroniche ad alta frequenza. Componenti per processi a semiconduttore, isolatori elettrici e corpi di connettori sono applicazioni tipiche.
Automotive
Le applicazioni automobilistiche sotto il cofano traggono vantaggio dalla resistenza al calore e dalla stabilità dimensionale di Ultem. Il materiale offre prestazioni affidabili negli ambienti ad alta temperatura presenti nei vani motore e nei sistemi di trasmissione.
Fattori critici di selezione: cosa cercare in un partner per la lavorazione di Ultem
Non tutte le officine CNC sono attrezzate per gestire con successo il la lavorazione dell'Ultem PEI con successo. La sensibilità del materiale al calore, alle sollecitazioni e all'usura degli utensili significa che capacità, esperienza e controllo di processo contano enormemente. Ecco i fattori chiave da valutare nella scelta di un partner per la lavorazione dei vostri componenti in Ultem.
Competenza e inventario degli utensili
la lavorazione dell'Ultem richiede utensili specializzati: frese a candela in metallo duro integrale con geometrie specifiche e, per le qualità caricate con fibra di vetro, utensili con rivestimento PCD. Un'officina che comprende la differenza tra la lavorazione di Ultem 1000 e Ultem 2300 e che dispone degli utensili appropriati per ciascuno è già un passo avanti. Chiedete ai potenziali partner quali sono i loro protocolli di selezione degli utensili per le materie plastiche ad alte prestazioni.
Capacità di gestione termica
Poiché il calore è il principale nemico nella Lavorazione CNC dell'Ultem, la strategia di un'officina per la gestione termica è fondamentale. Ciò comprende tutto, dalla selezione della velocità di taglio e dell'avanzamento alla strategia di refrigerazione e all'evacuazione del truciolo. Le officine con esperienza nei polimeri ad alte prestazioni dispongono di protocolli consolidati per la gestione del calore: evacuazione aggressiva del truciolo, velocità di taglio adeguate e strategie di raffreddamento che vanno oltre il refrigerante a inondazione standard.
Protocolli di distensione e ricottura
L'Ultem è soggetto a fessurazione da stress ambientale (ESC) se esposto a determinati solventi organici polari, e le sollecitazioni interne derivanti dalla lavorazione possono causare deformazioni o fessurazioni nel tempo. Le officine esperte eseguono la ricottura di distensione, ovvero cicli di trattamento termico sia prima che dopo la lavorazione, per alleviare le sollecitazioni interne e garantire la stabilità dimensionale a lungo termine. Per i componenti in Ultem 1000 ad alta precisione o di grandi dimensioni, può essere necessaria la distensione prima e dopo la lavorazione CNC per ridurre deformazioni, fessurazioni o variazioni dimensionali causate dalle sollecitazioni interne.
Controllo qualità e metrologia
Le applicazioni aerospaziali, medicali e nei semiconduttori richiedono in genere tolleranze strette, spesso nell'intervallo ±0,01–0,02 mm. Le capacità di controllo qualità di un'officina, tra cui l'ispezione con CMM (macchina di misura a coordinate), i comparatori ottici e i profilometri di superficie, influiscono direttamente sul fatto che i vostri componenti soddisfino le specifiche.
Approvvigionamento dei materiali e tracciabilità
L'Ultem è disponibile in forme di lastra, barra, piastra, blocco e resina. La qualità della materia prima è importante, e le officine che si approvvigionano da fornitori affidabili e mantengono la piena tracciabilità offrono un ulteriore livello di garanzia.
Buone pratiche per una lavorazione CNC dell'Ultem di successo
Che lavoriate l'Ultem internamente o lo affidiate a un'officina specializzata, comprendere le buone pratiche vi aiuta a porre le domande giuste e a stabilire aspettative adeguate.
Parametri di taglio: punti di partenza
Per lavorazione dell'Ultem 1000, i parametri di sgrossatura consigliati con utensili in metallo duro sono 500–900 SFM con un carico truciolo di 0,004–0,007 pollici per dente per una fresa a candela da 1/2 pollice. Per la finitura, 700–1200 SFM con un carico truciolo di 0,002–0,003 pollici per dente. Per Ultem 2300, ridurre le velocità a 350–700 SFM con un carico truciolo di 0,003–0,005 pollici per dente.
Questi sono punti di partenza per la prima passata. I parametri effettivi dipendono dalla rigidità della macchina, dalla geometria dell'utensile, dall'applicazione del refrigerante e dalla geometria del pezzo. L'obiettivo è rimuovere materiale in modo efficiente prevenendo l'accumulo di calore sul tagliente.
Geometria dell'utensile e rivestimenti
Le frese a 2 o 3 taglienti offrono un maggiore spazio per l'evacuazione del truciolo rispetto ai design a 4 taglienti. Un angolo di elica di 45° o più produce un'azione di taglio che riduce le forze di taglio e la generazione di calore. Per le qualità caricate con fibra di vetro, i rivestimenti diamantati o gli utensili PCD prolungano significativamente la durata dell'utensile.
Considerazioni sul fissaggio del pezzo
Il modulo di elasticità relativamente basso dell'Ultem rispetto al metallo lo rende più suscettibile alla deformazione sotto la pressione di serraggio. Una forza di serraggio eccessiva o mal distribuita può causare l'inflessione o la flessione del materiale, con conseguenti dimensioni fuori tolleranza una volta rilasciati i morsetti. Per geometrie a parete sottile o complesse, le sollecitazioni indotte dalla lavorazione possono causare la deformazione del pezzo dopo il distacco dal materiale grezzo.
Refrigerante ed evacuazione del truciolo
Una corretta evacuazione del truciolo è essenziale per prevenire la risaldatura del truciolo sulla superficie lavorata. Sebbene il refrigerante a inondazione sia comune, alcune officine utilizzano getti d'aria o sistemi a nebbia per evitare lo shock termico che può verificarsi quando il refrigerante freddo colpisce una zona di taglio calda. L'approccio corretto dipende dall'operazione specifica, dall'utensileria e dalla geometria del pezzo.
Evitare gli spigoli vivi
L'applicazione di raccordi agli angoli interni allevia le concentrazioni di sollecitazione e riduce l'usura dell'utensile. Gli angoli interni vivi possono causare scheggiature o rotture del materiale fragile, soprattutto in uscita dal taglio.
Perché Jucheng Precision per la lavorazione dell'Ultem
Con oltre un decennio di esperienza nella produzione di precisione, Jucheng Precision si è costruita una reputazione nella gestione di termoplastici tecnici impegnativi, incluso l'Ultem (PEI). Fondata a Shenzhen nel 2012, l'azienda opera da uno stabilimento di 8.000 metri quadrati con oltre 190 dipendenti, tra cui 30 tecnici altamente qualificati.
Lo stabilimento ospita più di 150 macchine CNC, tra cui oltre 25 unità Haas e Mazak che coprono lavorazioni a 3 assi, 4 assi, tornitura, rettifica, elettroerosione a filo ed elettroerosione a tuffo. Questa ampia base di attrezzature consente a Jucheng di gestire tutto, dalla prototipazione alle produzioni a basso e alto volume.
Per Lavorazione CNC dell'Ultem nello specifico, Jucheng ha sviluppato protocolli specializzati che affrontano le sfide uniche del materiale:
- Utensileria specializzata: Utensili in carburo affilatissimi con specifiche strategie di rampa per l'Ultem per garantire una finitura superficiale impeccabile
- Ricottura per eliminazione delle tensioni: Cicli di trattamento termico precisi sia prima che dopo la lavorazione meccanica per alleviare le tensioni interne e garantire la stabilità dimensionale a lungo termine
- Certificazioni di qualità: ISO 9001:2015, ISO 14001, ISO 13485 (dispositivi medici) e IATF 16949 (settore automobilistico)
- Metrologia avanzata: CMM, comparatore ottico, profilometro di superficie e durometro a supporto di tolleranze tipiche di ±0,005 mm
- Consegna rapida: Preventivi in poche ore, pezzi in appena 4 giorni
I test di Jucheng hanno dimostrato che per le staffe portanti che non sono soggette a frizione, l'Ultem è spesso la scelta tecnicamente superiore rispetto ad alternative come il PEEK. L'esperienza dell'azienda nei settori aerospaziale, medicale, dei semiconduttori e automobilistico significa che comprende i requisiti specifici di ciascun settore, dalle classificazioni di infiammabilità FAA alla biocompatibilità USP Classe VI.
Domande frequenti sulla lavorazione meccanica dell'Ultem
Qual è la differenza tra Ultem 1000 e Ultem 2300?
Ultem 1000 è la qualità base non caricata che offre il miglior equilibrio tra lavorabilità e proprietà meccaniche. Ultem 2300 contiene un rinforzo in fibra di vetro al 30%, che fornisce maggiore rigidità e stabilità dimensionale alle alte temperature, ma con caratteristiche di lavorazione più abrasive e costi di utensileria più elevati.
L'Ultem può essere lavorato meccanicamente con tolleranze strette?
Sì. Con un'adeguata configurazione, utensileria e controllo del processo, Lavorazione CNC dell'Ultem può raggiungere tolleranze di ±0,01–0,02 mm. Jucheng Precision mantiene abitualmente tolleranze di ±0,005 mm con una geometria del pezzo e controlli di processo adeguati.
Quali utensili sono consigliati per la lavorazione dell'Ultem?
Gli utensili in metallo duro integrale sono obbligatori: gli utensili in HSS si usurano troppo rapidamente. Per Ultem 1000, le frese a candela in metallo duro affilate con 2 o 3 taglienti e un angolo d'elica di 45°+ funzionano bene. Per Ultem 2300, si consigliano utensili con rivestimento PCD o diamantati per contrastare gli effetti abrasivi delle fibre di vetro.
Perché l'Ultem richiede la ricottura?
L'Ultem è soggetto a fessurazione da stress e deformazione a causa delle sollecitazioni interne generate durante la lavorazione. La ricottura di distensione delle tensioni, ovvero cicli di trattamento termico prima e dopo la lavorazione, allevia queste sollecitazioni interne e garantisce la stabilità dimensionale a lungo termine. Questo è particolarmente importante per pezzi ad alta precisione o di grandi dimensioni.
Quali settori utilizzano componenti in Ultem lavorati?
Aerospaziale (interni di cabina, alloggiamenti di strumenti), dispositivi medici (strumenti chirurgici, vassoi per sterilizzazione), elettronica e semiconduttori (isolatori, connettori) e automobilistico (componenti sotto il cofano) sono i settori principali.
L'Ultem è difficile da lavorare?
L'Ultem è più impegnativo rispetto alle plastiche tecniche standard come l'acetalico o il nylon. La sua bassa conduttività termica intrappola il calore sul tagliente e la sua elevata rigidità lo rende soggetto a frattura fragile se i parametri non sono corretti. Tuttavia, con utensili, raffreddamento e controllo di processo adeguati, la lavorazione dell'Ultem PEI può essere eseguita in modo affidabile e ripetibile.
Quale finitura superficiale si può ottenere con l'Ultem lavorato?
Le finiture tipiche da lavorazione vanno da Ra 3,2 μm (125 μin) a valori più fini a seconda dei requisiti di lavorazione. Ultem 1000 generalmente produce una superficie più pulita rispetto a Ultem 2300 a causa dell'assenza di fibre di vetro.
Come si confronta l'Ultem con il PEEK per la lavorazione CNC?
Entrambi sono termoplastici ad alte prestazioni, ma hanno punti di forza diversi. Il PEEK offre una temperatura di servizio continuo più elevata (260 °C contro 170–180 °C dell'Ultem). Tuttavia, l'Ultem è spesso la scelta tecnicamente superiore per staffe portanti che non sono soggette a frizione, ed è generalmente più facile da lavorare rispetto al PEEK. La scelta dipende dai requisiti specifici dell'applicazione.
Che si stia specificando Ultem 1000 per un alloggiamento elettronico di precisione o Ultem 2300 per una staffa aerospaziale ad alta resistenza, comprendere le proprietà del materiale, le sfide di lavorazione e le migliori pratiche è essenziale per il successo. Collaborare con un'officina esperta come Jucheng Precision—con gli utensili, i controlli di processo e i sistemi di qualità adeguati in atto—garantisce che i vostri componenti siano conformi alle specifiche al primo colpo, ogni volta.
Pronto a discutere il tuo prossimo progetto di lavorazione dell'Ultem? Contatta Jucheng Precision per un preventivo rapido e una consulenza ingegneristica.