
Si está buscando componentes de precisión para interiores aeroespaciales, bandejas de esterilización médica o carcasas electrónicas de alta frecuencia, probablemente se haya encontrado con el mecanizado de Ultem como un requisito de capacidad crítico. Este termoplástico amorfo, desarrollado por SABIC bajo el nombre de marca ULTEM™, ofrece una combinación de estabilidad térmica, resistencia mecánica y aislamiento eléctrico que pocos plásticos de ingeniería pueden igualar. Pero el mecanizado de Ultem no es como cortar acetal o aluminio. La baja conductividad térmica del material, su alta rigidez y su susceptibilidad al agrietamiento por tensión exigen un control disciplinado del proceso, herramientas especializadas y una comprensión profunda de cómo se comportan los diferentes grados bajo las fuerzas de corte. Esta guía recorre todo lo que necesita saber: qué es el plástico Ultem es, cómo mecanizar Ultem 1000 frente a Ultem 2300, los parámetros críticos que separan el éxito de la chatarra, y por qué asociarse con un taller de CNC experimentado como Jucheng Precision marca la diferencia entre una pieza que rinde y una que falla.
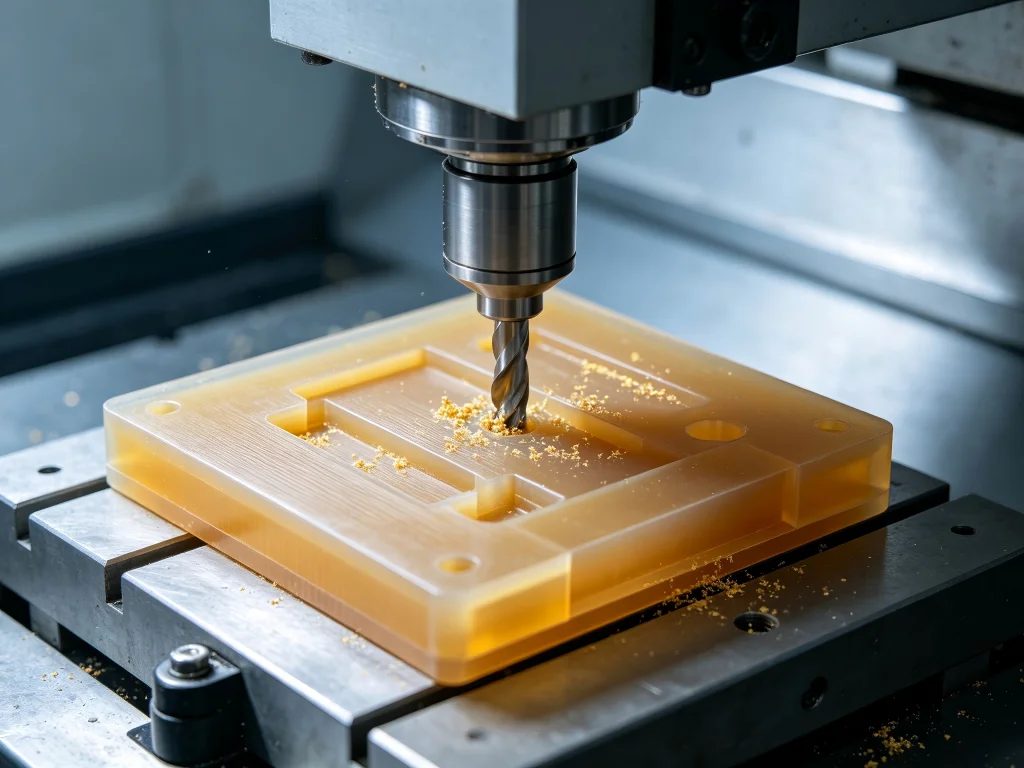
¿Qué es el plástico Ultem? Comprender el material detrás del nombre
es el plástico Ultem es el nombre de marca del polieterimida (PEI), un termoplástico de ingeniería amorfo de alto rendimiento. A diferencia de los polímeros semicristalinos que tienen puntos de fusión definidos, el Ultem se ablanda gradualmente a medida que aumenta la temperatura, creando una ventana de procesamiento estrecha donde la eliminación de material ocurre de manera eficiente sin degradación térmica. Este comportamiento único, combinado con una temperatura de transición vítrea (Tg) de 217 °C y una clasificación de temperatura de servicio continuo de 170 °C a 180 °C, lo hace adecuado para aplicaciones donde plásticos convencionales como el nailon, el acetal o el policarbonato fallarían.
La estructura molecular del material —un enlace éter para flexibilidad y procesabilidad combinado con un grupo imida para resistencia térmica y mecánica— ofrece lo que los ingenieros suelen describir como un rendimiento similar al del metal en un paquete ligero y eléctricamente aislante. Es inherentemente ignífugo, alcanzando una clasificación UL94 V-0 sin aditivos químicos, y genera un mínimo de humo, razón por la cual aparece en interiores de cabinas de aeronaves y otros entornos críticos para la seguridad contra incendios.
Propiedades clave que definen el rendimiento del Ultem
Para entender por qué Mecanizado CNC de Ultem requiere una atención tan cuidadosa que ayuda observar las características de referencia del material:
- Rendimiento térmico: Temperatura de transición vítrea de 217 °C, servicio continuo hasta 170–180 °C. Mantiene la rigidez a temperaturas en las que la mayoría de los plásticos de ingeniería se reblandecen.
- Resistencia mecánica: Resistencia a la tracción de aproximadamente 105 MPa para el Ultem 1000, rivalizando con algunos metales fundidos. Su excelente resistencia a la fluencia hace que los componentes mecanizados mantengan tolerancias estrictas bajo esfuerzo continuo.
- Aislamiento eléctrico: Rigidez dieléctrica de aproximadamente 33 kV/mm, lo que lo hace prácticamente transparente a la radiación de microondas e ideal para componentes de RF de alta frecuencia.
- Estabilidad química e hidrolítica: Resiste fluidos automotrices, alcoholes y ácidos acuosos. Su excepcional estabilidad hidrolítica permite ciclos repetidos de esterilización en autoclave sin degradación molecular.
- Estabilidad dimensional: El bajo coeficiente de expansión térmica y la mínima absorción de humedad garantizan que las piezas conserven su geometría ante cambios de temperatura y humedad.
Estas propiedades explican por qué el mecanizado de Ultem PEI se ha vuelto esencial en múltiples industrias. Pero también explican por qué el material no da tregua en el taller: su alta rigidez y baja conductividad térmica crean desafíos que exigen respeto.
El desafío del mecanizado: por qué el Ultem es diferente
Los maquinistas experimentados suelen describir el trabajo con Ultem como más cercano al mecanizado de una cerámica frágil que al de un metal dúctil. El material produce virutas cortas y frágiles que se fracturan limpiamente cuando los parámetros son correctos, pero cuando se desvían fuera de los rangos óptimos, se observará formación de polvo pulverulento o, peor aún, vitrificación y fusión de la superficie.
Gestión térmica: el principal enemigo
La conductividad térmica del Ultem es notablemente baja—aproximadamente 0,22 W/m·K. Esto significa que el calor generado durante el corte se concentra en el filo de corte en lugar de disiparse hacia el material en bruto o la viruta. Las consecuencias pueden ser graves:
- Vitrificación y fusión de la superficie que compromete la precisión dimensional
- Acumulación en el filo de la herramienta que degrada el acabado superficial
- Fisuración por tensión térmica en secciones de pared delgada
- Decoloración que indica degradación térmica de la matriz polimérica
- Distorsión dimensional a medida que las tensiones residuales se relajan tras el mecanizado
La clave para un el mecanizado de Ultem exitoso radica en eliminar material antes de que la acumulación de calor alcance niveles críticos. Esto requiere una evacuación agresiva de la viruta, velocidades de corte adecuadas y, a menudo, estrategias de refrigeración suplementarias que van más allá de la aplicación estándar de refrigerante por inundación.
Desgaste y selección de herramientas
Aunque el Ultem 1000 sin relleno no es tan abrasivo como los compuestos con fibra de vidrio, sigue acelerando el desgaste de las herramientas cuando se mecaniza incorrectamente. Las herramientas de carburo sólido son obligatorias: las herramientas de acero rápido (HSS) se desafilan demasiado rápido. Para mecanizado de Ultem 2300, el refuerzo de fibra de vidrio 30% hace que el material sea significativamente más abrasivo, y muchos talleres recomiendan herramientas recubiertas de diamante policristalino (PCD) para combatir la rápida ablación de la herramienta.
La geometría de la herramienta importa tanto como el material de la herramienta. Las fresas de dos o tres filos proporcionan gargantas más grandes para una evacuación eficiente de la viruta, evitando el recorte de viruta y la acumulación de calor. Se prefiere un ángulo de hélice mayor, de alrededor de 45° o más, porque proporciona una acción de cizallamiento que reduce las fuerzas de corte.
Ultem 1000 vs. Ultem 2300: Elegir el grado correcto
Una de las decisiones más comunes en Mecanizado CNC de Ultem proyectos es si especificar Ultem 1000 o Ultem 2300. La elección tiene implicaciones significativas para la estrategia de mecanizado, los costos de herramientas y el rendimiento final de la pieza.
| Propiedad | Ultem 1000 (sin relleno) | Ultem 2300 (con fibra de vidrio 30%) |
|---|---|---|
| Densidad | 1,27 g/cm³ | 1,51 g/cm³ |
| Resistencia a la tracción | ~105 MPa | 17.000–20.000 psi (~117–138 MPa) |
| Módulo de flexión | ~3.200 MPa | 850.000–950.000 psi (~5.860–6.550 MPa) |
| Maquinabilidad | Más fácil; menor desgaste de herramientas; acabado superficial más limpio | Más abrasivo; requiere herramientas especializadas; velocidades más bajas |
| Acabado superficial | Normalmente más liso, más impecable | Puede ser menos liso debido a las fibras de vidrio |
| Aplicaciones típicas | Aisladores, carcasas, soportes, geometrías de precisión | Componentes estructurales de alta resistencia, dispositivos médicos reutilizables |
Ultem 1000 es el grado base sin carga que ofrece el mejor equilibrio entre maquinabilidad y propiedades mecánicas. Produce virutas más fáciles de controlar y, por lo general, proporciona un acabado superficial más limpio. Para piezas que requieren tolerancias dimensionales ajustadas, geometrías complejas o superficies de calidad óptica, Ultem 1000 suele ser la opción preferida.
Ultem 2300, por el contrario, ofrece mayor rigidez y mejor estabilidad dimensional a temperaturas elevadas, gracias a su refuerzo de fibra de vidrio al 30 %. Sin embargo, las fibras de vidrio hacen que el material sea más abrasivo y las virutas más difíciles de controlar. Los costos de herramientas son mayores y el acabado superficial puede no alcanzar el mismo nivel que los grados sin carga.
La decisión entre estos grados se reduce en última instancia a los requisitos de la aplicación: si la rigidez y la resistencia a temperatura son primordiales, Ultem 2300 puede ser la mejor opción. Si la maquinabilidad, el acabado superficial y la vida útil de la herramienta son las principales preocupaciones, Ultem 1000 es difícil de superar.
Aplicaciones principales: dónde el mecanizado de Ultem aporta valor
es el plástico Ultem encuentra su lugar en algunas de las aplicaciones de ingeniería más exigentes en múltiples industrias. Comprender estos casos de uso ayuda a aclarar por qué el mecanizado de Ultem se ha convertido en una capacidad tan crítica.
Aeroespacial y Aviación
La industria aeroespacial es quizás el mayor consumidor de componentes de Ultem mecanizados. La retardancia de llama inherente del material (UL94 V-0), las bajas emisiones de humo y su alta relación resistencia-peso lo hacen ideal para componentes interiores de aeronaves. Las aplicaciones específicas incluyen:
- Componentes interiores de cabina que deben cumplir los requisitos de llama FAR 25.853
- Carcasas y soportes de instrumentos que requieren estabilidad dimensional en condiciones de temperaturas extremas
- Conectores eléctricos y aislantes donde el rendimiento dieléctrico es crítico
- Conjuntos de radomo que deben ser transparentes a la radiación de microondas
Dispositivos médicos y atención sanitaria
La biocompatibilidad de Ultem y su capacidad para soportar ciclos repetidos de esterilización en autoclave lo convierten en un material de elección para aplicaciones médicas. El material mantiene sus propiedades a través de métodos de esterilización severos que destruirían plásticos inferiores. Las aplicaciones médicas comunes incluyen:
- Instrumentos quirúrgicos y mangos reutilizables
- Carcasas de dispositivos médicos y recintos de sondas
- Bandejas y contenedores de esterilización
- Componentes de instrumentos analíticos
Electrónica y semiconductores
Las propiedades de aislamiento eléctrico de Ultem —alta rigidez dieléctrica y factor de pérdida dieléctrica estable en un amplio rango de frecuencias— lo convierten en un material estándar para aplicaciones electrónicas de alta frecuencia. Los componentes de procesos de semiconductores, los aislantes eléctricos y los cuerpos de conectores son aplicaciones típicas.
Automoción
Las aplicaciones automotrices bajo el capó se benefician de la resistencia al calor y la estabilidad dimensional de Ultem. El material funciona de manera confiable en los entornos de alta temperatura que se encuentran en los compartimentos del motor y los sistemas de transmisión.
Factores críticos de selección: qué buscar en un socio de mecanizado de Ultem
No todos los talleres CNC están equipados para manejar el mecanizado de Ultem PEI con éxito. La sensibilidad del material al calor, el estrés y el desgaste de las herramientas significa que la capacidad, la experiencia y el control del proceso importan enormemente. Estos son los factores clave a evaluar al seleccionar un socio de mecanizado para sus componentes de Ultem.
Experiencia y inventario de herramientas
el mecanizado de Ultem requiere herramientas especializadas: fresas de carburo sólido con geometrías específicas y, para grados con fibra de vidrio, herramientas con recubrimiento PCD. Un taller que comprende la diferencia entre mecanizar Ultem 1000 y Ultem 2300, y que dispone de las herramientas adecuadas para cada uno, ya lleva ventaja. Pregunte a los posibles socios sobre sus protocolos de selección de herramientas para plásticos de alto rendimiento.
Capacidades de gestión térmica
Dado que el calor es el principal enemigo en Mecanizado CNC de Ultem, el enfoque de un taller para la gestión térmica es fundamental. Esto abarca desde la selección de la velocidad de corte y la velocidad de avance hasta la estrategia de refrigerante y la evacuación de virutas. Los talleres con experiencia en polímeros de alto rendimiento tendrán protocolos establecidos para gestionar el calor: evacuación agresiva de virutas, velocidades de corte adecuadas y estrategias de refrigeración que van más allá del refrigerante de inundación estándar.
Protocolos de alivio de tensiones y recocido
El Ultem es susceptible al agrietamiento por tensión ambiental (ESC, por sus siglas en inglés) cuando se expone a ciertos disolventes orgánicos polares, y las tensiones internas del mecanizado pueden provocar deformación o agrietamiento con el tiempo. Los talleres experimentados realizan recocido para alivio de tensiones —ciclos de tratamiento térmico tanto antes como después del mecanizado— para aliviar las tensiones internas y garantizar la estabilidad dimensional a largo plazo. Para piezas de Ultem 1000 de alta precisión o de gran tamaño, puede ser necesario el alivio de tensiones antes y después del mecanizado CNC para reducir la deformación, el agrietamiento o los cambios dimensionales causados por las tensiones internas.
Control de calidad y metrología
Las aplicaciones aeroespaciales, médicas y de semiconductores suelen requerir tolerancias estrictas, a menudo en el rango de ±0,01–0,02 mm. Las capacidades de control de calidad de un taller, incluida la inspección con CMM (máquina de medición por coordenadas), comparadores ópticos y perfilómetros de superficie, influyen directamente en si sus piezas cumplen las especificaciones.
Abastecimiento y trazabilidad de materiales
El Ultem está disponible en forma de lámina, barra, placa, bloque y resina. La calidad de la materia prima es importante, y los talleres que se abastecen de proveedores de confianza y mantienen una trazabilidad completa proporcionan una capa adicional de garantía.
Mejores prácticas para un mecanizado CNC exitoso del Ultem
Ya sea que mecanice Ultem internamente o lo subcontrate a un taller especializado, comprender las mejores prácticas le ayuda a hacer las preguntas correctas y establecer expectativas adecuadas.
Parámetros de corte: puntos de partida
Para mecanizado de Ultem 1000, los parámetros de desbaste recomendados con herramientas de carburo son 500–900 SFM con una carga de viruta de 0,004–0,007 pulgadas por diente para una fresa de 1/2 pulgada. Para el acabado, 700–1200 SFM con una carga de viruta de 0,002–0,003 pulgadas por diente. Para Ultem 2300, reduzca las velocidades a 350–700 SFM con una carga de viruta de 0.003–0.005 pulgadas por diente.
Estos son puntos de partida para una primera pasada. Los parámetros reales dependen de la rigidez de la máquina, la geometría de la herramienta, la aplicación de refrigerante y la geometría de la pieza. El objetivo es eliminar material de manera eficiente mientras se previene la acumulación de calor en el filo de corte.
Geometría y recubrimientos de las herramientas
Las fresas de extremo con 2 o 3 ranuras proporcionan una mayor evacuación de viruta que los diseños de 4 ranuras. Un ángulo de hélice de 45° o más produce una acción de cizallamiento que reduce las fuerzas de corte y la generación de calor. Para los grados con fibra de vidrio, los recubrimientos de diamante o las herramientas de PCD prolongan significativamente la vida útil de la herramienta.
Consideraciones sobre la sujeción de la pieza
El módulo de elasticidad relativamente bajo del Ultem en comparación con el metal lo hace más susceptible a la deformación bajo la presión de sujeción. Una fuerza de sujeción excesiva o mal distribuida puede hacer que el material se arquee o flexione, lo que resulta en dimensiones fuera de tolerancia una vez que se liberan las abrazaderas. Para geometrías de paredes delgadas o complejas, las tensiones inducidas por el mecanizado pueden hacer que la pieza se deforme después de separarla del material en bruto.
Refrigerante y evacuación de viruta
La evacuación adecuada de la viruta es esencial para evitar que esta se vuelva a soldar sobre la superficie mecanizada. Aunque el refrigerante a inundación es común, algunos talleres utilizan soplado de aire o sistemas de niebla para evitar el choque térmico que puede ocurrir cuando el refrigerante frío golpea una zona de corte caliente. El enfoque correcto depende de la operación específica, el utillaje y la geometría de la pieza.
Evitar esquinas afiladas
Aplicar radios a las esquinas internas alivia las concentraciones de tensión y reduce el desgaste de la herramienta. Las esquinas internas afiladas pueden provocar que el material frágil se astille o se rompa, especialmente al salir de un corte.
Por qué elegir Jucheng Precision para el mecanizado de Ultem
Con más de una década de experiencia en fabricación de precisión, Jucheng Precision se ha ganado una reputación por manejar termoplásticos de ingeniería exigentes, incluido el Ultem (PEI). Fundada en Shenzhen en 2012, la empresa opera desde una instalación de 8,000 metros cuadrados con más de 190 empleados, incluidos 30 técnicos altamente cualificados.
La instalación alberga más de 150 máquinas CNC, incluidas más de 25 unidades Haas y Mazak que cubren 3 ejes, 4 ejes, torneado, rectificado, electroerosión por hilo y electroerosión de penetración. Esta amplia base de equipos permite a Jucheng manejar todo, desde la creación de prototipos hasta las tiradas de producción de bajo y alto volumen.
Para Mecanizado CNC de Ultem en concreto, Jucheng ha desarrollado protocolos especializados que abordan los desafíos únicos del material:
- Utillaje especializado: Herramientas de carburo con filo de navaja y estrategias específicas de rampa de entrada para Ultem que garantizan un acabado superficial impecable
- Recocido para alivio de tensiones: Ciclos precisos de tratamiento térmico tanto antes como después del mecanizado para aliviar las tensiones internas y garantizar la estabilidad dimensional a largo plazo
- Certificaciones de calidad: ISO 9001:2015, ISO 14001, ISO 13485 (dispositivos médicos) e IATF 16949 (automoción)
- Metrología avanzada: CMM, comparador óptico, perfilómetro de superficie y durómetro que admiten tolerancias típicas de ±0,005 mm
- Plazos de entrega rápidos: Presupuestos en cuestión de horas, piezas en tan solo 4 días
Las pruebas de Jucheng han demostrado que, para soportes portantes que no están sometidos a fricción, el Ultem suele ser la opción técnicamente superior frente a alternativas como el PEEK. La experiencia de la empresa en las industrias aeroespacial, médica, de semiconductores y automotriz implica que comprende los requisitos específicos de cada sector, desde las clasificaciones de inflamabilidad de la FAA hasta la biocompatibilidad USP Clase VI.
Preguntas frecuentes sobre el mecanizado de Ultem
¿Cuál es la diferencia entre Ultem 1000 y Ultem 2300?
Ultem 1000 es el grado base sin carga que ofrece el mejor equilibrio entre mecanizabilidad y propiedades mecánicas. Ultem 2300 contiene refuerzo de fibra de vidrio 30%, lo que proporciona mayor rigidez y estabilidad dimensional a temperaturas elevadas, pero con características de mecanizado más abrasivas y mayores costos de herramientas.
¿Se puede mecanizar el Ultem con tolerancias ajustadas?
Sí. Con una configuración, herramientas y control de proceso adecuados, Mecanizado CNC de Ultem puede alcanzar tolerancias de ±0,01–0,02 mm. Jucheng Precision mantiene habitualmente tolerancias de ±0,005 mm con una geometría de pieza y controles de proceso apropiados.
¿Qué herramientas se recomiendan para mecanizar Ultem?
Las herramientas de carburo sólido son obligatorias: las herramientas de HSS se desafilan demasiado rápido. Para Ultem 1000, las fresas de carburo afiladas con 2 o 3 filos y un ángulo de hélice de 45° o más funcionan bien. Para Ultem 2300, se recomiendan herramientas con recubrimiento PCD o de diamante para contrarrestar los efectos abrasivos de las fibras de vidrio.
¿Por qué requiere Ultem un recocido?
Ultem es susceptible al agrietamiento por tensión y al alabeo debido a las tensiones internas generadas durante el mecanizado. El recocido para alivio de tensiones —ciclos de tratamiento térmico antes y después del mecanizado— alivia estas tensiones internas y garantiza la estabilidad dimensional a largo plazo. Esto es especialmente importante para piezas de alta precisión o de gran tamaño.
¿Qué industrias utilizan componentes de Ultem mecanizados?
Aeroespacial (interiores de cabina, carcasas de instrumentos), dispositivos médicos (instrumentos quirúrgicos, bandejas de esterilización), electrónica y semiconductores (aislantes, conectores) y automoción (componentes bajo el capó) son las principales industrias.
¿Es difícil de mecanizar el Ultem?
Ultem es más desafiante que los plásticos de ingeniería estándar como el acetal o el nailon. Su baja conductividad térmica atrapa el calor en el filo de corte, y su alta rigidez lo hace propenso a la fractura frágil si los parámetros son incorrectos. Sin embargo, con herramientas, refrigeración y control de proceso adecuados, el mecanizado de Ultem PEI se puede realizar de forma fiable y repetible.
¿Qué acabado superficial se puede lograr con Ultem mecanizado?
Los acabados mecanizados típicos van desde Ra 3,2 μm (125 μin) hasta valores más finos según los requisitos de mecanizado. Ultem 1000 generalmente produce una superficie más limpia que Ultem 2300 debido a la ausencia de fibras de vidrio.
¿Cómo se compara el Ultem con el PEEK para el mecanizado CNC?
Ambos son termoplásticos de alto rendimiento, pero tienen fortalezas diferentes. El PEEK ofrece una temperatura de servicio continuo más alta (260 °C frente a 170–180 °C del Ultem). Sin embargo, el Ultem suele ser la opción técnicamente superior para soportes portantes que no están sometidos a fricción, y generalmente es más fácil de mecanizar que el PEEK. La elección depende de los requisitos específicos de la aplicación.
Ya sea que esté especificando Ultem 1000 para una carcasa electrónica de precisión o Ultem 2300 para un soporte aeroespacial de alta resistencia, comprender las propiedades del material, los desafíos del mecanizado y las mejores prácticas es esencial para el éxito. Colaborar con un taller experimentado como Jucheng Precision —con las herramientas, los controles de proceso y los sistemas de calidad adecuados implementados— garantiza que sus componentes cumplan con las especificaciones a la primera, siempre.
¿Listo para hablar de su próximo proyecto de mecanizado de Ultem? Contacte a Jucheng Precision para obtener una cotización rápida y una consulta de ingeniería.