
إذا كنت تبحث عن مكونات دقيقة لمقصورات الطائرات أو صواني التعقيم الطبي أو حاويات الإلكترونيات عالية التردد، فمن المحتمل أنك صادفت تصنيع Ultem كمتطلب قدرة حاسم. هذا البلاستيك الحراري غير المتبلور — الذي طورته SABIC تحت الاسم التجاري ULTEM™ — يوفر مزيجًا من الاستقرار الحراري والقوة الميكانيكية والعزل الكهربائي لا تضاهيه سوى قلة من البلاستيكات الهندسية. لكن تصنيع Ultem ليس مثل قطع الأسيتال أو الألومنيوم. فالتوصيل الحراري المنخفض للمادة والصلابة العالية والقابلية للتشقق الإجهادي تتطلب تحكمًا منضبطًا في العملية وأدوات متخصصة وفهمًا عميقًا لكيفية تصرف الدرجات المختلفة تحت قوى القطع. يستعرض هذا الدليل كل ما تحتاج معرفته: ما هو بلاستيك Ultem ، وكيفية تصنيعه Ultem 1000 مقابل Ultem 2300, ، والمعايير الحاسمة التي تفصل النجاح عن الهدر، ولماذا يُحدث التعاون مع ورشة CNC خبيرة مثل Jucheng Precision الفرق بين قطعة تؤدي وظيفتها وأخرى تفشل.
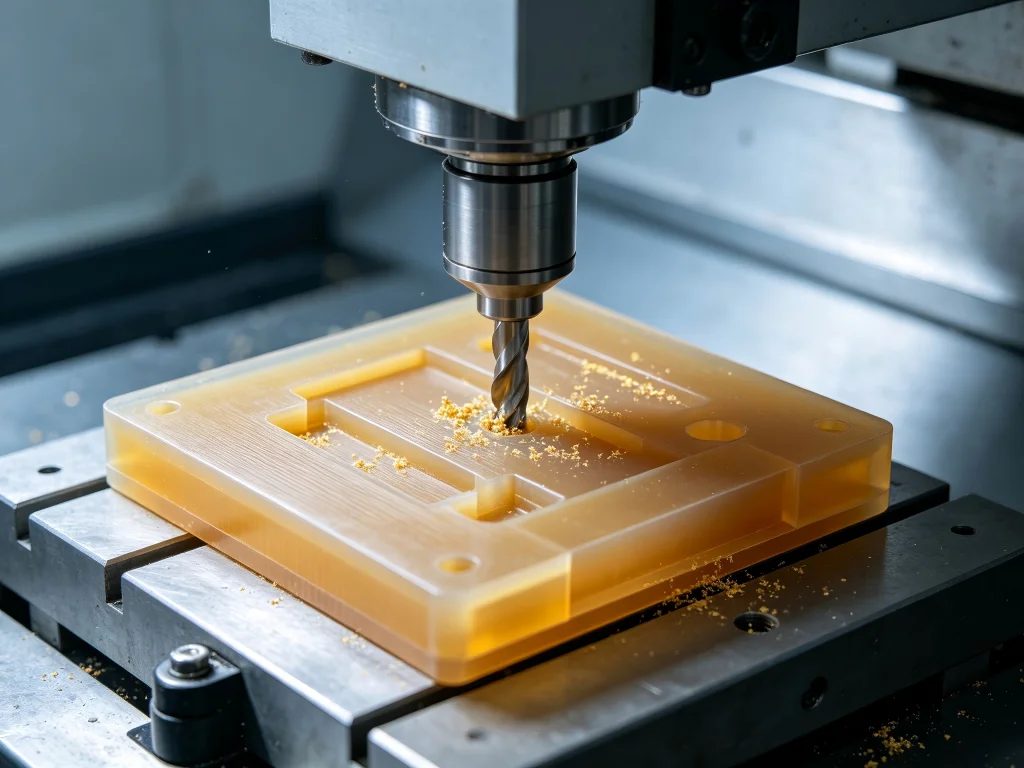
ما هو بلاستيك Ultem؟ فهم المادة وراء الاسم
بلاستيك Ultem هو الاسم التجاري للبولي إيثر إيميد (PEI)، وهو بلاستيك حراري هندسي عالي الأداء غير متبلور. وعلى عكس البوليمرات شبه البلورية التي لها نقاط انصهار مميزة، يلين Ultem تدريجيًا مع ارتفاع درجة الحرارة، مما يخلق نافذة معالجة ضيقة تتم فيها إزالة المادة بكفاءة دون تدهور حراري. هذا السلوك الفريد، إلى جانب درجة حرارة الانتقال الزجاجي (Tg) البالغة 217°C وتصنيف درجة حرارة الخدمة المستمرة من 170°C إلى 180°C، يجعله مناسبًا للتطبيقات التي تفشل فيها البلاستيكات التقليدية مثل النايلون أو الأسيتال أو البولي كربونات.
البنية الجزيئية للمادة — رابطة إيثر للمرونة وقابلية المعالجة مقترنة بمجموعة إيميد للمقاومة الحرارية والميكانيكية — توفر ما يصفه المهندسون غالبًا بأنه أداء شبيه بالمعادن في حزمة خفيفة الوزن وعازلة كهربائيًا. وهو مثبط للهب بطبيعته، ويحقق تصنيف UL94 V-0 دون إضافات كيميائية، وينتج أدخنة ضئيلة، ولهذا السبب يظهر في مقصورات الطائرات وغيرها من البيئات الحرجة المتعلقة بسلامة الحرائق.
الخصائص الرئيسية التي تحدد أداء Ultem
لفهم سبب تصنيع Ultem باستخدام CNC يتطلب اهتمامًا دقيقًا لدرجة أنه يساعد على النظر إلى الخصائص الأساسية للمادة:
- الأداء الحراري: درجة حرارة التحول الزجاجي 217°C، وخدمة مستمرة حتى 170–180°C. يحافظ على صلابته عند درجات حرارة تلين عندها معظم البلاستيكات الهندسية.
- القوة الميكانيكية: مقاومة الشد حوالي 105 ميجاباسكال لـ Ultem 1000، تنافس بعض المعادن المصبوبة. مقاومة الزحف الممتازة تعني أن المكونات المشغّلة تحافظ على تفاوتات دقيقة تحت الإجهاد المستمر.
- العزل الكهربائي: قوة عزل كهربائي تبلغ حوالي 33 كيلوفولت/مم، مما يجعلها شبه شفافة لإشعاع الميكروويف ومثالية لمكونات الترددات الراديوية عالية التردد.
- الاستقرار الكيميائي والمائي: تقاوم سوائل السيارات والكحوليات والأحماض المائية. الاستقرار المائي المتميز يسمح بدورات تعقيم متكررة في الأوتوكلاف دون تدهور جزيئي.
- الاستقرار الأبعادي: معامل التمدد الحراري المنخفض وامتصاص الرطوبة الأدنى يضمنان احتفاظ الأجزاء بهندستها عبر تغيرات الحرارة والرطوبة.
هذه الخصائص تفسر لماذا تصنيع Ultem PEI أصبح ضروريًا عبر صناعات متعددة. لكنها تفسر أيضًا لماذا تكون المادة غير متسامحة في ورشة التصنيع—فصلابتها العالية وتوصيلها الحراري المنخفض يخلقان تحديات تستدعي الاحترام.
تحدي التصنيع: لماذا يختلف Ultem
غالبًا ما يصف الميكانيكيون ذوو الخبرة التعامل مع Ultem بأنه أقرب إلى تشغيل سيراميك هش من معدن مطيلي. تنتج المادة رقائق قصيرة هشة تتكسر بنظافة عندما تكون المعلمات صحيحة، ولكن عندما تنحرف خارج النطاقات المثلى، ستلاحظ تكوّن غبار مسحوقي أو، الأسوأ، تزجيج السطح وانصهاره.
الإدارة الحرارية: العدو الأول
الموصلية الحرارية لـ Ultem منخفضة بشكل ملحوظ—حوالي 0.22 W/m·K. وهذا يعني أن الحرارة المتولدة أثناء القطع تتركز عند حافة القطع بدلاً من أن تتبدد إلى المادة الكتلية أو الرايش. ويمكن أن تكون العواقب وخيمة:
- تزجيج السطح وصهره مما يضر بالدقة الأبعادية
- تراكم على حافة الأداة مما يضعف جودة السطح النهائي
- تشقق الإجهاد الحراري في المقاطع رقيقة الجدران
- تغير اللون مما يشير إلى التدهور الحراري لمصفوفة البوليمر
- تشوه أبعادي بسبب تحرر الإجهادات المتبقية بعد التصنيع
مفتاح النجاح في تصنيع Ultem يكمن في إزالة المادة قبل أن يصل تراكم الحرارة إلى مستويات حرجة. ويتطلب ذلك إخلاءً قوياً للرايش، وسرعات قطع مناسبة، وغالباً استراتيجيات تبريد تكميلية تتجاوز تطبيق سائل التبريد الغامر القياسي.
تآكل الأداة واختيارها
على الرغم من أن Ultem 1000 غير المعزز ليس خشنًا كالمركبات المعززة بالألياف الزجاجية، إلا أنه سيُسرّع تآكل الأدوات عند تشغيله بشكل غير صحيح. أدوات الكربيد الصلب إلزامية—إذ تصبح أدوات الفولاذ عالي السرعة (HSS) غير حادة بسرعة كبيرة. بالنسبة لـ تشغيل Ultem 2300, ، فإن تعزيز الألياف الزجاجية 30% يجعل المادة أكثر خشونة بشكل ملحوظ، ويوصي العديد من الورش بأدوات مطلية بالماس متعدد البلورات (PCD) لمكافحة التآكل السريع للأدوات.
هندسة الأداة لا تقل أهمية عن مادة الأداة. توفر قواطع التفريز الطرفية ذات الحدين أو الثلاثة حدود فتحات أكبر لإخلاء الرقائق بكفاءة، مما يمنع إعادة قطع الرقائق وتراكم الحرارة. يُفضل زاوية حلزونية أعلى—حوالي 45° أو أكثر—لأنها توفر حركة قص تقلل من قوى القطع.
Ultem 1000 مقابل Ultem 2300: اختيار الدرجة المناسبة
أحد أكثر القرارات شيوعًا في تصنيع Ultem باستخدام CNC المشاريع هو ما إذا كان يجب تحديد Ultem 1000 أو Ultem 2300. ، حيث يكون للاختيار آثار كبيرة على استراتيجية التشغيل وتكاليف الأدوات وأداء الجزء النهائي.
| الخاصية | Ultem 1000 (غير معزز) | Ultem 2300 (معزز بالألياف الزجاجية 30%) |
|---|---|---|
| الكثافة | 1.27 g/cm³ | 1.51 g/cm³ |
| مقاومة الشد | ~105 ميجاباسكال | 17,000–20,000 رطل/بوصة مربعة (~117–138 ميجاباسكال) |
| معامل الانحناء | ~3,200 ميجاباسكال | 850,000–950,000 psi (~5,860–6,550 MPa) |
| قابلية التشغيل | أسهل؛ تآكل أقل للأدوات؛ تشطيب سطحي أنظف | أكثر كشطًا؛ يتطلب أدوات متخصصة؛ سرعات أقل |
| تشطيب السطح | عادةً أكثر نعومة وأكثر نقاءً | قد يكون أقل نعومة بسبب ألياف الزجاج |
| التطبيقات النموذجية | العوازل، والهياكل، والحوامل، والأشكال الهندسية الدقيقة | مكونات إنشائية عالية القوة، وأجهزة طبية قابلة لإعادة الاستخدام |
Ultem 1000 هي الدرجة الأساسية غير المعززة التي توفر أفضل توازن بين قابلية التشغيل والخصائص الميكانيكية. فهي تنتج رقائق يسهل التحكم فيها وتوفر عمومًا تشطيبًا سطحيًا أنظف. بالنسبة للأجزاء التي تتطلب تفاوتات أبعادية دقيقة أو أشكال هندسية معقدة أو أسطحًا بجودة بصرية، غالبًا ما تكون Ultem 1000 هي الخيار المفضل.
Ultem 2300, على النقيض من ذلك، توفر صلابة أكبر واستقرارًا أبعاديًا محسّنًا عند درجات الحرارة المرتفعة، بفضل تعزيزها بألياف الزجاج 30%. ومع ذلك، تجعل ألياف الزجاج المادة أكثر كشطًا والرقائق أكثر صعوبة في التحكم. وتكون تكاليف الأدوات أعلى، وقد لا يصل التشطيب السطحي إلى نفس مستوى الدرجات غير المعززة.
يعود القرار بين هذه الدرجات في النهاية إلى متطلبات التطبيق: إذا كانت الصلابة والقوة عند درجة الحرارة أمرًا بالغ الأهمية، فقد تكون Ultem 2300 الخيار الأفضل. وإذا كانت قابلية التشغيل والتشطيب السطحي وعمر الأداة هي الشواغل الأساسية، فمن الصعب التغلب على Ultem 1000.
التطبيقات الأساسية: حيث تحقق تصنيع Ultem القيمة
بلاستيك Ultem تجد طريقها إلى بعض من أكثر تطبيقات الهندسة تطلبًا عبر صناعات متعددة. ويساعد فهم حالات الاستخدام هذه في توضيح سبب أصبح تصنيع Ultem قدرة بالغة الأهمية.
الفضاء والطيران
ربما تكون صناعة الطيران أكبر مستهلك لمكونات Ultem المصنّعة. فخصائص المادة المتأصلة في مقاومة اللهب (UL94 V-0)، وانبعاثات الدخان المنخفضة، ونسبة القوة إلى الوزن العالية تجعلها مثالية لمكونات المقصورة الداخلية للطائرات. وتشمل التطبيقات المحددة:
- مكونات داخل المقصورة التي يجب أن تستوفي متطلبات اللهب FAR 25.853
- أغلفة الأجهزة والهياكل الداعمة التي تتطلب استقرارًا أبعاديًا عبر درجات الحرارة القصوى
- الموصلات الكهربائية والعوازل حيث يكون الأداء العازل الكهربائي حرجًا
- مجمعات رادوم التي يجب أن تكون شفافة تجاه إشعاع الميكروويف
الأجهزة الطبية والرعاية الصحية
إن التوافق الحيوي لمادة Ultem وقدرتها على تحمل دورات التعقيم المتكررة في الأوتوكلاف يجعلانها مادة مفضلة للتطبيقات الطبية. تحافظ المادة على خصائصها عبر طرق التعقيم القاسية التي من شأنها إتلاف البلاستيكات الأقل جودة. تشمل التطبيقات الطبية الشائعة:
- الأدوات الجراحية والمقابض القابلة لإعادة الاستخدام
- أغلفة الأجهزة الطبية وحاويات المجسات
- صواني وحاويات التعقيم
- مكونات الأجهزة التحليلية
الإلكترونيات وأشباه الموصلات
إن خصائص العزل الكهربائي لمادة Ultem—قوة عزل كهربائي عالية وعامل فقدان عازل مستقر عبر نطاق ترددي واسع—تجعلها مادة قياسية للتطبيقات الإلكترونية عالية التردد. تُعد مكونات عمليات أشباه الموصلات والعوازل الكهربائية وأجسام الموصلات من التطبيقات النموذجية.
السيارات
تستفيد تطبيقات السيارات تحت غطاء المحرك من مقاومة الحرارة والاستقرار الأبعادي لمادة Ultem. تعمل المادة بشكل موثوق في البيئات ذات درجات الحرارة العالية الموجودة في حجرات المحرك وأنظمة ناقل الحركة.
عوامل الاختيار الحاسمة: ما الذي يجب البحث عنه في شريك تصنيع Ultem
ليست كل ورشة CNC مجهزة للتعامل مع تصنيع Ultem PEI بنجاح. إن حساسية المادة للحرارة والإجهاد وتآكل الأدوات تعني أن القدرة والخبرة والتحكم في العمليات أمور بالغة الأهمية. فيما يلي العوامل الرئيسية التي يجب تقييمها عند اختيار شريك تصنيع لمكونات Ultem الخاصة بك.
خبرة الأدوات ومخزونها
تصنيع Ultem تتطلب أدوات متخصصة—قواطع تفريز طرفية من الكربيد الصلب بأشكال هندسية محددة، وللدرجات المعززة بالألياف الزجاجية، أدوات مطلية بـ PCD. الورشة التي تفهم الفرق بين تصنيع Ultem 1000 وUltem 2300، وتحتفظ بالأدوات المناسبة لكل منهما، تكون بالفعل متقدمة على غيرها. اسأل الشركاء المحتملين عن بروتوكولات اختيار الأدوات الخاصة بهم للبلاستيكات عالية الأداء.
قدرات الإدارة الحرارية
نظرًا لأن الحرارة هي العدو الأساسي في تصنيع Ultem باستخدام CNC, ، فإن نهج الورشة في الإدارة الحرارية أمر بالغ الأهمية. يشمل ذلك كل شيء من اختيار سرعة القطع ومعدل التغذية إلى استراتيجية التبريد وإخلاء الرقائق. الورش التي لديها خبرة مع البوليمرات عالية الأداء ستكون لديها بروتوكولات راسخة لإدارة الحرارة—إخلاء قوي للرقائق، وسرعات قطع مناسبة، واستراتيجيات تبريد تتجاوز التبريد السائل القياسي.
بروتوكولات تخفيف الإجهاد والتلدين
مادة Ultem عرضة للتشقق بالإجهاد البيئي (ESC) عند تعرضها لبعض المذيبات العضوية القطبية، ويمكن أن تؤدي الإجهادات الداخلية الناتجة عن التصنيع إلى التشوه أو التشقق بمرور الوقت. تقوم الورش ذات الخبرة بإجراء تلدين تخفيف الإجهاد—دورات معالجة حرارية قبل وبعد التصنيع—لتخفيف الإجهادات الداخلية وضمان الاستقرار الأبعادي على المدى الطويل. بالنسبة لأجزاء Ultem 1000 عالية الدقة أو الكبيرة، قد يكون تخفيف الإجهاد قبل وبعد التصنيع بـ CNC ضروريًا لتقليل التشوه أو التشقق أو التغيرات الأبعادية الناتجة عن الإجهادات الداخلية.
مراقبة الجودة والقياس
تتطلب تطبيقات الطيران والطب وأشباه الموصلات عادةً تفاوتات ضيقة—غالبًا في نطاق ±0.01–0.02 مم. تؤثر قدرات مراقبة الجودة في الورشة، بما في ذلك فحص CMM (آلة القياس الإحداثي)، والمقارنات البصرية، ومقاييس التشكيل السطحي، بشكل مباشر على ما إذا كانت أجزاؤك تلبي المواصفات.
توريد المواد وقابلية التتبع
تتوفر مادة Ultem في أشكال الألواح والقضبان والصفيحات والكتل والراتنج. جودة المادة الخام مهمة، والورش التي تحصل على المواد من موردين موثوقين وتحافظ على تتبع كامل توفر طبقة إضافية من الضمان.
أفضل الممارسات لتصنيع Ultem بنجاح باستخدام CNC
سواء كنت تصنع Ultem داخليًا أو تستعين بورشة متخصصة، فإن فهم أفضل الممارسات يساعدك على طرح الأسئلة الصحيحة ووضع توقعات مناسبة.
معاملات القطع: نقاط البداية
لـ تصنيع Ultem 1000, معلمات التخشين الموصى بها باستخدام أدوات الكربيد هي 500–900 SFM مع حمل رقاقة يبلغ 0.004–0.007 بوصة لكل سن لقاطعة طرفية بقطر 1/2 بوصة. أما التشطيب، فبسرعة 700–1200 SFM مع حمل رقاقة يبلغ 0.002–0.003 بوصة لكل سن. أما بالنسبة لـ Ultem 2300, فخفّض السرعات إلى 350–700 SFM مع حمل رقاقة يبلغ 0.003–0.005 بوصة لكل سن.
هذه نقاط بداية للمرور الأول. تعتمد المعلمات الفعلية على صلابة الماكينة، وهندسة الأداة، وتطبيق سائل التبريد، وهندسة القطعة. الهدف هو إزالة المادة بكفاءة مع منع تراكم الحرارة عند حافة القطع.
هندسة الأداة والطلاءات
توفر قواطع الطرف ذات الفلوتين أو الثلاثة فلوتات خلوصًا أكبر للرقائق مقارنةً بتصاميم الأربعة فلوتات. تنتج زاوية حلزونية تبلغ 45° أو أكثر حركة قصّ تقلل من قوى القطع وتوليد الحرارة. بالنسبة للدرجات المعززة بالألياف الزجاجية، تعمل الطلاءات الماسية أو أدوات PCD على إطالة عمر الأداة بشكل كبير.
اعتبارات تثبيت قطعة العمل
تجعل مرونة Ultem المنخفضة نسبيًا مقارنةً بالمعدن أكثر عرضة للتشوه تحت ضغط التثبيت. يمكن أن تتسبب قوة التثبيت المفرطة أو الموزعة بشكل سيئ في انحناء المادة أو انثنائها، مما يؤدي إلى أبعاد خارج التفاوت بمجرد تحرير المشابك. بالنسبة للهندسات الرقيقة الجدران أو المعقدة، يمكن أن تتسبب الإجهادات الناتجة عن التصنيع في انحراف القطعة بعد قطعها من المادة الخام.
سائل التبريد وإخلاء الرقائق
يُعد الإخلاء السليم للرقائق ضروريًا لمنع إعادة التحام الرقائق بالسطح المُشغَّل. في حين أن التبريد الغزير شائع، تستخدم بعض الورش نفخ الهواء أو أنظمة الرذاذ لتجنب الصدمة الحرارية التي قد تحدث عندما يصطدم سائل التبريد البارد بمنطقة قطع ساخنة. يعتمد النهج الصحيح على العملية المحددة والأدوات وهندسة القطعة.
تجنب الزوايا الحادة
يؤدي تطبيق أنصاف الأقطار على الزوايا الداخلية إلى تخفيف تركيزات الإجهاد وتقليل تآكل الأداة. يمكن أن تتسبب الزوايا الداخلية الحادة في تقشر المادة الهشة أو انكسارها، خاصةً عند الخروج من القطع.
لماذا Jucheng Precision لتصنيع Ultem
بخبرة تزيد عن عقد من الزمن في التصنيع الدقيق، بنت Jucheng Precision سمعة في التعامل مع اللدائن الحرارية الهندسية الصعبة، بما في ذلك Ultem (PEI). تأسست الشركة في شنتشن عام 2012، وتعمل من منشأة بمساحة 8,000 متر مربع تضم أكثر من 190 موظفًا، من بينهم 30 من الكوادر الفنية عالية المهارة.
تضم المنشأة أكثر من 150 ماكينة CNC، بما في ذلك أكثر من 25 وحدة من Haas وMazak تغطي المحاور الثلاثة والأربعة، والخراطة، والتجليخ، والقطع بالأسلاك الكهربائي، والقطع بالغمر الكهربائي. تتيح قاعدة المعدات الواسعة هذه لـ Jucheng التعامل مع كل شيء بدءًا من النماذج الأولية وصولاً إلى دورات الإنتاج منخفضة الحجم وعالية الحجم.
لـ تصنيع Ultem باستخدام CNC على وجه التحديد، طوّرت Jucheng بروتوكولات متخصصة تعالج التحديات الفريدة لهذه المادة:
- أدوات متخصصة: أدوات كربيدية فائقة الحدّة مع استراتيجيات دخول تدريجي محددة لـ Ultem لضمان تشطيب سطحي نقي
- التلدين لتخفيف الإجهاد: دورات معالجة حرارية دقيقة قبل وبعد التصنيع الآلي لتخفيف الإجهادات الداخلية وضمان استقرار الأبعاد على المدى الطويل
- شهادات الجودة: ISO 9001:2015، وISO 14001، وISO 13485 (الأجهزة الطبية)، وIATF 16949 (السيارات)
- القياس المتقدم: أجهزة قياس الإحداثيات (CMM)، والمقارن البصري، ومقياس خشونة السطح، ومقياس الصلابة، بدعم تفاوتات نموذجية تبلغ ±0.005 مم
- سرعة الإنجاز: عروض أسعار خلال ساعات، وقطع في غضون 4 أيام
أظهرت اختبارات Jucheng أنه بالنسبة للحوامل الحاملة للأحمال التي لا تتعرض للاحتكاك، غالبًا ما يكون Ultem الخيار الأفضل تقنيًا مقارنةً ببدائل مثل PEEK. وتتيح خبرة الشركة عبر قطاعات الطيران والطب وأشباه الموصلات والسيارات فهمها للمتطلبات المحددة لكل قطاع—من تصنيفات اللهب وفق FAA إلى التوافق الحيوي وفق USP Class VI.
الأسئلة الشائعة حول التصنيع الآلي لـ Ultem
ما الفرق بين Ultem 1000 وUltem 2300؟
Ultem 1000 هو الدرجة الأساسية غير المعززة التي تقدم أفضل توازن بين قابلية التصنيع الآلي والخواص الميكانيكية. Ultem 2300 يحتوي على تقوية بألياف زجاجية 30%، مما يوفر صلابة أكبر واستقرارًا أبعاديًا عند درجات الحرارة المرتفعة، لكن مع خصائص تشغيل أكثر كشطًا وتكاليف أدوات أعلى.
هل يمكن تشغيل Ultem بدقة عالية؟
نعم. مع الإعداد المناسب والأدوات والتحكم في العملية،, تصنيع Ultem باستخدام CNC يمكن تحقيق تفاوتات تبلغ ±0.01–0.02 مم. تحافظ Jucheng Precision بشكل روتيني على تفاوتات تبلغ ±0.005 مم مع هندسة الأجزاء المناسبة وضوابط العملية.
ما الأدوات الموصى بها لتشغيل Ultem؟
أدوات الكربيد الصلب إلزامية—فأدوات HSS تثلم بسرعة كبيرة. بالنسبة لـ Ultem 1000, تعمل قواطع التفريز الطرفية الكربيدية الحادة ذات 2 أو 3 أسنان وزاوية حلزونية 45°+ بشكل جيد. بالنسبة لـ Ultem 2300, يوصى بأدوات مطلية بـ PCD أو أدوات ماسية لمكافحة التأثيرات الكاشطة للألياف الزجاجية.
لماذا يتطلب Ultem التلدين؟
Ultem عرضة للتشقق الإجهادي والالتواء الناتجين عن الإجهادات الداخلية المتولدة أثناء التشغيل. التلدين لتخفيف الإجهاد—دورات المعالجة الحرارية قبل التشغيل وبعده—يخفف هذه الإجهادات الداخلية ويضمن الاستقرار الأبعادي على المدى الطويل. وهذا مهم بشكل خاص للأجزاء عالية الدقة أو الكبيرة.
ما الصناعات التي تستخدم مكونات Ultem المشغلة؟
الفضاء الجوي (المقصورات الداخلية، حاويات الأجهزة)، الأجهزة الطبية (الأدوات الجراحية، صواني التعقيم)، الإلكترونيات وأشباه الموصلات (العوازل، الموصلات)، والسيارات (المكونات تحت غطاء المحرك) هي الصناعات الأساسية.
هل يصعب تشغيل Ultem؟
Ultem أكثر تحديًا من البلاستيكات الهندسية القياسية مثل الأسيتال أو النايلون. فموصليته الحرارية المنخفضة تحبس الحرارة عند حافة القطع، وصلابته العالية تجعله عرضة للكسر الهش إذا كانت المعلمات غير صحيحة. ومع ذلك، مع الأدوات والتبريد والتحكم في العملية المناسبين،, تصنيع Ultem PEI يمكن تنفيذه بشكل موثوق وقابل للتكرار.
ما هو تشطيب السطح الذي يمكن تحقيقه باستخدام Ultem المشغول؟
تتراوح التشطيبات المشغولة النموذجية من Ra 3.2 ميكرومتر (125 ميكروإنش) إلى قيم أدق اعتمادًا على متطلبات التشغيل. Ultem 1000 ينتج عمومًا سطحًا أنظف من Ultem 2300 بسبب عدم وجود ألياف زجاجية.
كيف يقارن Ultem بـ PEEK في التشغيل باستخدام CNC؟
كلاهما من اللدائن الحرارية عالية الأداء، لكن لكل منهما نقاط قوة مختلفة. يوفر PEEK درجة حرارة خدمة مستمرة أعلى (260°مقابل 170–180°م لـ Ultem). ومع ذلك، غالبًا ما يكون Ultem الخيار الأفضل تقنيًا للأقواس الحاملة التي لا تتعرض للاحتكاك، وهو عمومًا أسهل في التشغيل من PEEK. يعتمد الاختيار على متطلبات التطبيق المحددة.
سواء كنت تحدد مواصفات Ultem 1000 لمبيت إلكتروني دقيق أو Ultem 2300 لقوس فضائي عالي القوة، فإن فهم خصائص المادة وتحديات التشغيل وأفضل الممارسات أمر ضروري للنجاح. إن الشراكة مع ورشة ذات خبرة مثل Jucheng Precision—مع الأدوات المناسبة وضوابط العمليات وأنظمة الجودة المطبقة—تضمن أن مكوناتك تلبي المواصفات من المرة الأولى، وفي كل مرة.
هل أنت مستعد لمناقشة مشروع تشغيل Ultem القادم؟ اتصل بـ Jucheng Precision للحصول على عرض سعر سريع واستشارة هندسية.