
Если вы закупаете прецизионные компоненты для интерьеров аэрокосмической техники, медицинских стерилизационных лотков или высокочастотных электронных корпусов, вы, вероятно, сталкивались с обработкой Ultem как критическим требованием к компетенции. Этот аморфный термопласт, разработанный компанией SABIC под торговой маркой ULTEM™, предлагает сочетание термической стабильности, механической прочности и электрической изоляции, с которым мало какие инженерные пластики могут сравниться. Но обработка Ultem не похожа на резку ацеталя или алюминия. Низкая теплопроводность материала, высокая жесткость и склонность к растрескиванию под напряжением требуют дисциплинированного контроля процесса, специализированного инструмента и глубокого понимания того, как различные марки ведут себя под действием сил резания. Это руководство охватывает все, что вам нужно знать: что такое пластик Ultem , как обрабатывать Ultem 1000 по сравнению с Ultem 2300, критические параметры, отделяющие успех от брака, и почему сотрудничество с опытным цехом ЧПУ, таким как Jucheng Precision, определяет разницу между деталью, которая работает, и той, которая выходит из строя.
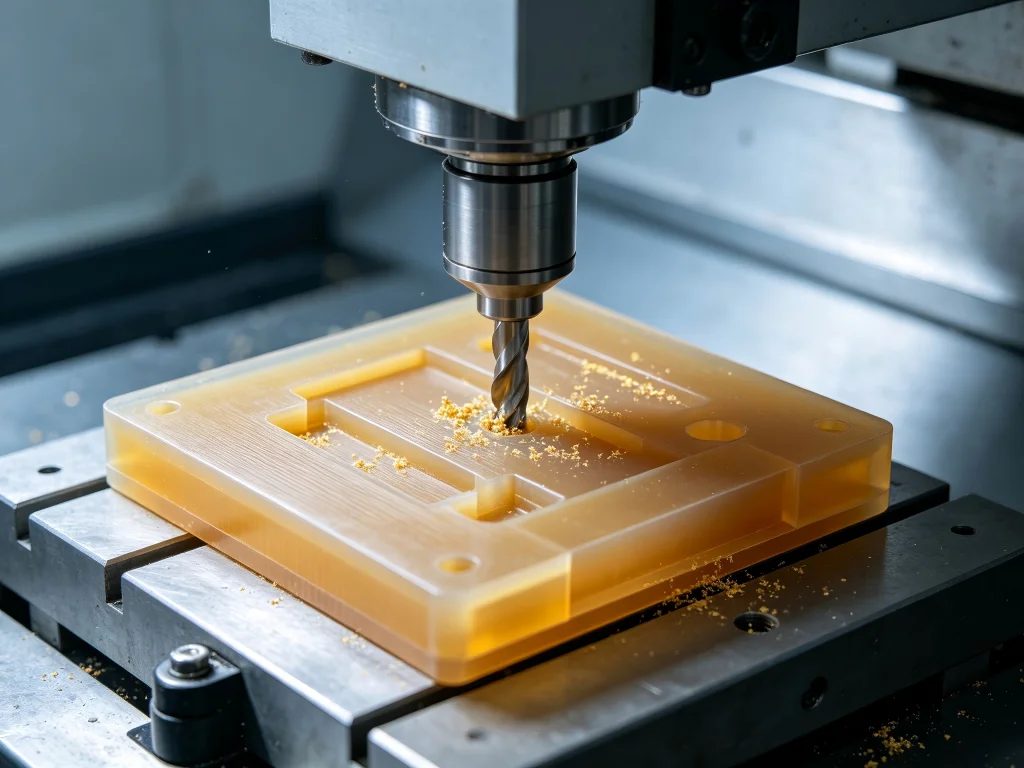
Что такое пластик Ultem? Понимание материала, стоящего за названием
пластик Ultem — это торговая марка полиэфиримида (PEI), высокоэффективного аморфного инженерного термопласта. В отличие от полукристаллических полимеров с четкими температурами плавления, Ultem постепенно размягчается при повышении температуры, создавая узкое технологическое окно, в котором удаление материала происходит эффективно без термической деградации. Это уникальное поведение в сочетании с температурой стеклования (Tg) 217°C и номинальной температурой непрерывной эксплуатации от 170°C до 180°C делает его пригодным для применений, где обычные пластики, такие как нейлон, ацеталь или поликарбонат, вышли бы из строя.
Молекулярная структура материала — эфирная связь для гибкости и технологичности в сочетании с имидной группой для термической и механической стойкости — обеспечивает то, что инженеры часто описывают как металлоподобные характеристики в легком, электрически изолирующем исполнении. Он по своей природе огнестойкий, достигая рейтинга UL94 V-0 без химических добавок, и выделяет минимальное количество дыма, поэтому он применяется в интерьерах кабин воздушных судов и других средах, критичных для пожарной безопасности.
Ключевые свойства, определяющие характеристики Ultem
Чтобы понять, почему ЧПУ-обработка Ultem требует такого тщательного внимания, что полезно взглянуть на базовые характеристики материала:
- Термические характеристики: Температура стеклования 217°C, непрерывная эксплуатация до 170–180°C. Сохраняет жесткость при температурах, при которых большинство инженерных пластиков размягчается.
- Механическая прочность: Предел прочности при растяжении около 105 МПа для Ultem 1000, что сопоставимо с некоторыми литейными металлами. Отличная стойкость к ползучести означает, что обработанные компоненты сохраняют жесткие допуски при непрерывной нагрузке.
- Электрическая изоляция: Электрическая прочность около 33 кВ/мм, что делает материал практически прозрачным для микроволнового излучения и идеальным для высокочастотных RF-компонентов.
- Химическая и гидролитическая стойкость: Устойчив к автомобильным жидкостям, спиртам и водным кислотам. Выдающаяся гидролитическая стойкость позволяет многократно проводить циклы автоклавной стерилизации без молекулярной деградации.
- Размерная стабильность: Низкий коэффициент теплового расширения и минимальное влагопоглощение гарантируют, что детали сохраняют свою геометрию при изменениях температуры и влажности.
Эти свойства объясняют, почему обработка Ultem PEI стала незаменимой во многих отраслях. Но они же объясняют, почему этот материал столь требователен в производственных условиях — его высокая жесткость и низкая теплопроводность создают трудности, требующие уважительного подхода.
Проблема обработки: чем Ultem отличается
Опытные станочники часто описывают работу с Ultem как нечто ближе к обработке хрупкой керамики, чем пластичного металла. Материал образует короткую, хрупкую стружку, которая чисто ломается при правильных параметрах, но когда они выходят за пределы оптимальных диапазонов, вы увидите образование порошкообразной пыли или, что хуже, остекление и оплавление поверхности.
Термический менеджмент: главный враг
Теплопроводность Ultem на удивление низкая — примерно 0,22 Вт/м·К. Это означает, что тепло, выделяемое при резании, концентрируется на режущей кромке, а не рассеивается в основной материал или стружку. Последствия могут быть серьёзными:
- Поверхностное оплавление и плавление что нарушает точность размеров
- Нарастание материала на режущей кромке что ухудшает качество поверхности
- Термическое растрескивание в тонкостенных участках
- Изменение цвета указывающее на термическую деградацию полимерной матрицы
- Размерная деформация из-за релаксации остаточных напряжений после обработки
Ключ к успешной обработкой Ultem заключается в удалении материала до того, как накопление тепла достигнет критического уровня. Это требует интенсивного отвода стружки, соответствующих скоростей резания и зачастую дополнительных стратегий охлаждения, выходящих за рамки стандартной подачи СОЖ.
Износ и выбор инструмента
Хотя незаполненный Ultem 1000 не так абразивен, как стеклонаполненные композиты, при неправильной обработке он всё равно ускоряет износ инструмента. Твёрдосплавные инструменты обязательны — инструменты из быстрорежущей стали (HSS) слишком быстро затупляются. Для обработки Ultem 2300, армирование стекловолокном 30% делает материал значительно более абразивным, и многие цеха рекомендуют инструменты с поликристаллическим алмазным (PCD) покрытием для борьбы с быстрой абляцией инструмента.
Геометрия инструмента важна не меньше, чем материал инструмента. Двух- или трёхзаходные концевые фрезы обеспечивают большие канавки для эффективного отвода стружки, предотвращая повторное резание стружки и накопление тепла. Предпочтителен больший угол наклона винтовой канавки — около 45° или более, — поскольку он обеспечивает срезающее действие, снижающее силы резания.
Ultem 1000 против Ultem 2300: выбор правильной марки
Одно из наиболее частых решений в ЧПУ-обработка Ultem проектах — указывать ли Ultem 1000 или Ultem 2300. Этот выбор существенно влияет на стратегию обработки, затраты на инструмент и эксплуатационные характеристики готовой детали.
| Свойство | Ultem 1000 (незаполненный) | Ultem 2300 (стеклонаполненный 30%) |
|---|---|---|
| Плотность | 1,27 г/см³ | 1,51 г/см³ |
| Предел прочности на растяжение | ~105 МПа | 17 000–20 000 psi (~117–138 МПа) |
| Модуль упругости при изгибе | ~3 200 МПа | 850 000–950 000 psi (~5 860–6 550 МПа) |
| Обрабатываемость | Проще обработка; меньший износ инструмента; более чистая поверхность | Более абразивный; требует специализированного инструмента; более низкие скорости |
| Качество поверхности | Обычно более гладкая, более чистая | Может быть менее гладкой из-за стекловолокна |
| Типичные применения | Изоляторы, корпуса, кронштейны,精密几何形状 | Высокопрочные конструкционные компоненты, многоразовые медицинские изделия |
Ultem 1000 представляет собой ненаполненную базовую марку, обеспечивающую наилучший баланс обрабатываемости и механических свойств. Она образует стружку, которую легче контролировать, и обычно обеспечивает более чистую поверхность. Для деталей, требующих жестких допусков на размеры, сложной геометрии или поверхностей оптического качества, Ultem 1000 часто является предпочтительным выбором.
Ultem 2300, напротив, обеспечивает большую жесткость и улучшенную размерную стабильность при повышенных температурах благодаря армированию стекловолокном 30%. Однако стекловолокно делает материал более абразивным, а стружку — более сложной для контроля. Затраты на инструмент выше, а качество поверхности может не достигать уровня ненаполненных марок.
Выбор между этими марками в конечном итоге определяется требованиями применения: если жесткость и прочность при температуре имеют первостепенное значение, Ultem 2300 может быть лучшим выбором. Если обрабатываемость, качество поверхности и стойкость инструмента являются основными критериями, Ultem 1000 трудно превзойти.
Основные области применения: где механическая обработка Ultem создает ценность
пластик Ultem находит применение в некоторых из наиболее требовательных инженерных приложениях в различных отраслях. Понимание этих вариантов использования помогает понять, почему обработкой Ultem стала такой важной возможностью.
Аэрокосмическая и авиационная промышленность
Аэрокосмическая отрасль, пожалуй, является крупнейшим потребителем механически обработанных компонентов из Ultem. Присущая материалу огнестойкость (UL94 V-0), низкий уровень дымообразования и высокое соотношение прочности к весу делают его идеальным для компонентов интерьера самолетов. Конкретные применения включают:
- Компоненты интерьера салона которые должны соответствовать требованиям FAR 25.853 по огнестойкости
- Корпуса приборов и кронштейны которые требуют размерной стабильности при экстремальных температурах
- Электрические разъемы и изоляторы где критичны диэлектрические характеристики
- Сборки обтекателей антенн которые должны быть прозрачны для микроволнового излучения
Медицинские изделия и здравоохранение
Биосовместимость Ultem и способность выдерживать повторяющиеся циклы автоклавной стерилизации делают его материалом выбора для медицинских применений. Материал сохраняет свои свойства при жестких методах стерилизации, которые разрушили бы менее стойкие пластики. Типичные медицинские применения включают:
- Многоразовые хирургические инструменты и рукоятки
- Корпуса медицинских устройств и кожухи зондов
- Стерилизационные лотки и контейнеры
- Компоненты аналитических приборов
Электроника и полупроводники
Электроизоляционные свойства Ultem — высокая диэлектрическая прочность и стабильный тангенс угла диэлектрических потерь в широком диапазоне частот — делают его стандартным материалом для высокочастотных электронных применений. Типичные применения — компоненты полупроводниковых процессов, электрические изоляторы и корпуса разъемов.
Автомобилестроение
Автомобильные применения под капотом выигрывают от термостойкости и размерной стабильности Ultem. Материал надежно работает в высокотемпературных условиях моторного отсека и трансмиссионных систем.
Критические факторы выбора: на что обращать внимание при выборе партнера по обработке Ultem
Не каждый цех ЧПУ оснащен для работы с обработка Ultem PEI успешно. Чувствительность материала к нагреву, напряжениям и износу инструмента означает, что возможности, опыт и контроль процесса имеют огромное значение. Вот ключевые факторы, которые следует оценить при выборе партнёра по обработке для ваших компонентов из Ultem.
Опыт работы с инструментом и его запасы
обработкой Ultem требует специализированного инструмента — цельных твердосплавных концевых фрез с определённой геометрией, а для стеклонаполненных марок — инструмента с PCD-покрытием. Мастерская, которая понимает разницу между обработкой Ultem 1000 и Ultem 2300 и имеет в наличии соответствующий инструмент для каждого, уже опережает конкурентов. Спросите потенциальных партнёров об их протоколах выбора инструмента для высокоэффективных пластмасс.
Возможности управления тепловым режимом
Поскольку тепло является главным врагом при ЧПУ-обработка Ultem, подход мастерской к управлению тепловым режимом критически важен. Это включает всё — от выбора скорости резания и подачи до стратегии охлаждения и удаления стружки. Мастерские, имеющие опыт работы с высокоэффективными полимерами, будут иметь отработанные протоколы управления теплом — интенсивное удаление стружки, подходящие скорости резания и стратегии охлаждения, выходящие за рамки стандартного обильного охлаждения.
Протоколы снятия напряжений и отжига
Ultem подвержен растрескиванию под действием окружающей среды (ESC) при контакте с некоторыми полярными органическими растворителями, а внутренние напряжения от механической обработки могут со временем привести к короблению или растрескиванию. Опытные мастерские выполняют отжиг для снятия напряжений — циклы термообработки как до, так и после механической обработки — чтобы снять внутренние напряжения и обеспечить долгосрочную размерную стабильность. Для высокоточных или крупных деталей из Ultem 1000 может потребоваться снятие напряжений до и после ЧПУ-обработки, чтобы уменьшить коробление, растрескивание или размерные изменения, вызванные внутренними напряжениями.
Контроль качества и метрология
Аэрокосмические, медицинские и полупроводниковые применения обычно требуют жёстких допусков — часто в диапазоне ±0,01–0,02 мм. Возможности контроля качества мастерской, включая инспекцию на КИМ (координатно-измерительной машине), оптические компараторы и профилометры поверхности, напрямую влияют на то, будут ли ваши детали соответствовать спецификациям.
Поставка материалов и прослеживаемость
Ultem доступен в виде листов, прутков, плит, блоков и смолы. Качество сырья имеет значение, и мастерские, которые закупают у надёжных поставщиков и обеспечивают полную прослеживаемость, дают дополнительный уровень гарантии.
Лучшие практики для успешной ЧПУ-обработки Ultem
Независимо от того, обрабатываете ли вы Ultem собственными силами или передаёте на аутсорсинг специализированной мастерской, понимание лучших практик помогает задавать правильные вопросы и устанавливать соответствующие ожидания.
Параметры резания: отправные точки
Для механическая обработка Ultem 1000, рекомендуемые параметры черновой обработки твердосплавным инструментом составляют 500–900 SFM при подаче на зуб 0,004–0,007 дюйма для концевой фрезы диаметром 1/2 дюйма. Для чистовой обработки — 700–1200 SFM при подаче на зуб 0,002–0,003 дюйма. Для Ultem 2300, снизьте скорости до 350–700 SFM при подаче на зуб 0,003–0,005 дюйма.
Это отправные точки для первого прохода. Фактические параметры зависят от жесткости станка, геометрии инструмента, подачи СОЖ и геометрии детали. Цель — эффективно удалять материал, предотвращая накопление тепла на режущей кромке.
Геометрия инструмента и покрытия
Концевые фрезы с 2 или 3 канавками обеспечивают больший отвод стружки, чем конструкции с 4 канавками. Угол наклона винтовой канавки 45° или более создает режущее действие, снижающее силы резания и тепловыделение. Для марок со стекловолокном алмазные покрытия или инструмент из PCD значительно продлевают срок службы инструмента.
Особенности закрепления заготовки
Относительно низкий модуль упругости Ultem по сравнению с металлом делает его более подверженным деформации под давлением зажима. Чрезмерное или неравномерно распределенное усилие зажима может вызвать изгиб или прогиб материала, что приведет к выходу размеров за допуск после снятия зажимов. Для тонкостенных или сложных геометрий напряжения, вызванные обработкой, могут привести к короблению детали после ее отделения от заготовки.
СОЖ и отвод стружки
Надлежащий отвод стружки необходим для предотвращения повторного приваривания стружки к обработанной поверхности. Хотя обильная подача СОЖ распространена, некоторые цеха используют обдув воздухом или системы распыления, чтобы избежать термического удара, который может возникнуть, когда холодная СОЖ попадает в горячую зону резания. Правильный подход зависит от конкретной операции, инструмента и геометрии детали.
Избегание острых углов
Скругление внутренних углов снижает концентрацию напряжений и уменьшает износ инструмента. Острые внутренние углы могут вызвать сколы или выкрашивание хрупкого материала, особенно при выходе из реза.
Почему Jucheng Precision для обработки Ultem
Обладая более чем десятилетним опытом в точном производстве, Jucheng Precision заслужила репутацию специалиста по обработке требовательных инженерных термопластов, включая Ultem (PEI). Основанная в Шэньчжэне в 2012 году, компания работает на производственной площади 8 000 квадратных метров с более чем 190 сотрудниками, включая 30 высококвалифицированных технических специалистов.
На предприятии размещено более 150 станков с ЧПУ, включая более 25 единиц Haas и Mazak, охватывающих 3-осевую, 4-осевую обработку, токарную обработку, шлифование, электроэрозионную проволочную и прошивную обработку. Столь обширная база оборудования позволяет Jucheng выполнять все — от прототипирования до мелкосерийного и крупносерийного производства.
Для ЧПУ-обработка Ultem в частности, Jucheng разработала специализированные протоколы, учитывающие уникальные сложности этого материала:
- Специализированная оснастка: Остро заточенные твердосплавные инструменты со специальными стратегиями врезания для Ultem, обеспечивающие безупречную чистоту поверхности
- Отжиг для снятия напряжений: Точные циклы термообработки как до, так и после механической обработки для снятия внутренних напряжений и обеспечения долгосрочной размерной стабильности
- Сертификаты качества: ISO 9001:2015, ISO 14001, ISO 13485 (медицинские изделия) и IATF 16949 (автомобилестроение)
- Передовая метрология: КИМ, оптический компаратор, профилометр поверхности и твердомер, обеспечивающие типичные допуски ±0,005 мм
- Быстрые сроки: Коммерческие предложения в течение нескольких часов, детали — от 4 дней
Испытания Jucheng показали, что для несущих кронштейнов, не подвергающихся трению, Ultem часто технически превосходит такие альтернативы, как PEEK. Опыт компании в аэрокосмической, медицинской, полупроводниковой и автомобильной отраслях означает, что она понимает специфические требования каждого сектора — от огнестойкости по стандартам FAA до биосовместимости класса USP Class VI.
Часто задаваемые вопросы об обработке Ultem
В чем разница между Ultem 1000 и Ultem 2300?
Ultem 1000 — это ненаполненная базовая марка, обеспечивающая наилучший баланс обрабатываемости и механических свойств. Ultem 2300 содержит армирование стекловолокном 30%, обеспечивая большую жесткость и размерную стабильность при повышенных температурах, но с более абразивными характеристиками обработки и более высокими затратами на инструмент.
Можно ли обрабатывать Ultem с жесткими допусками?
Да. При правильной настройке, оснастке и контроле процесса, ЧПУ-обработка Ultem можно достичь допусков ±0,01–0,02 мм. Jucheng Precision регулярно выдерживает допуски ±0,005 мм при соответствующей геометрии детали и контроле процесса.
Какой инструмент рекомендуется для обработки Ultem?
Твердосплавный инструмент обязателен — инструмент из быстрорежущей стали слишком быстро затупляется. Для Ultem 1000, хорошо подходят острозаточенные твердосплавные концевые фрезы с 2 или 3 канавками и углом наклона винтовой линии 45°+. Для Ultem 2300, рекомендуются инструменты с PCD-покрытием или алмазные инструменты для противодействия абразивному воздействию стекловолокна.
Почему Ultem требует отжига?
Ultem подвержен растрескиванию под напряжением и короблению из-за внутренних напряжений, возникающих при обработке. Отжиг для снятия напряжений — циклы термообработки до и после обработки — снимает эти внутренние напряжения и обеспечивает долгосрочную размерную стабильность. Это особенно важно для высокоточных или крупных деталей.
В каких отраслях используются обработанные компоненты из Ultem?
Аэрокосмическая отрасль (интерьеры салонов, корпуса приборов), медицинские изделия (хирургические инструменты, стерилизационные лотки), электроника и полупроводники (изоляторы, разъемы) и автомобилестроение (компоненты под капотом) — основные отрасли.
Сложно ли обрабатывать Ultem?
Ultem сложнее обрабатывать, чем стандартные инженерные пластики, такие как ацеталь или нейлон. Его низкая теплопроводность задерживает тепло на режущей кромке, а высокая жесткость делает его склонным к хрупкому разрушению при неправильных параметрах. Однако при соответствующем инструменте, охлаждении и контроле процесса, обработка Ultem PEI можно выполнять надежно и воспроизводимо.
Какой чистоты поверхности можно достичь при обработке Ultem?
Типичная чистота механической обработки варьируется от Ra 3,2 мкм (125 мкдюйм) до более тонких значений в зависимости от требований к обработке. Ultem 1000 обычно обеспечивает более чистую поверхность, чем Ultem 2300 благодаря отсутствию стекловолокна.
Как Ultem соотносится с PEEK при CNC-обработке?
Оба являются высокоэффективными термопластами, но обладают разными преимуществами. PEEK обеспечивает более высокую температуру непрерывной эксплуатации (260°C против 170–180°C у Ultem). Однако Ultem часто технически превосходит PEEK для несущих кронштейнов, не подвергающихся трению, и, как правило, легче поддается обработке, чем PEEK. Выбор зависит от конкретных требований применения.
Независимо от того, подбираете ли вы Ultem 1000 для прецизионного электронного корпуса или Ultem 2300 для высокопрочного аэрокосмического кронштейна, понимание свойств материала, сложностей обработки и передовых практик необходимо для успеха. Сотрудничество с опытным производством, таким как Jucheng Precision, — с надлежащей оснасткой, контролем процессов и системами качества — гарантирует, что ваши компоненты будут соответствовать спецификации с первого раза, каждый раз.
Готовы обсудить ваш следующий проект по обработке Ultem? Свяжитесь с Jucheng Precision для быстрого расчета стоимости и инженерной консультации.