
+86-188-7042-1176
project@jcproto.com
月〜金:午前8時〜午後6時(GMT+8)
EN
ISO 9001:2015 認証取得
ステンレス鋼 420
ステンレス鋼 420は、50~52 HRCまで硬化可能な高炭素マルテンサイト系ステンレス鋼です。鋭い刃先を保持できることから「カトラリーグレード」として知られていますが、製造業界ではプレミアム金型鋼としても同様に有名です。高い硬度、耐摩耗性、そして(研磨時の)適度な耐食性という独自の組み合わせを提供します。Jucheng Precisionでは、医療(手術器具)および金型・ダイ(金型インサート)業界向けに420を幅広く機械加工しています。その微細な結晶粒構造により、卓越した鏡面研磨を実現でき、化粧用プラスチック射出成形金型に最適な材料となっています。.
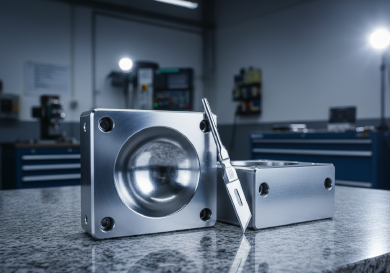
SS 420 機械加工能力
| 能力 | 技術的説明 | Juchengの強み |
|---|---|---|
| 金型キャビティ加工 | 420は、耐食性を必要とするプラスチック射出成形金型(例:PVC成形)の標準です。複雑な3D輪郭をフライス加工します。. | 当社の高速HSMセンタは、硬化した420金型コアの仕上げ加工が可能で、放電加工や手作業による研磨の必要性を低減します。. |
| 鏡面研磨 | 420ステンレスは微細な結晶粒構造を持ち、ピッティングなしでSPI A-1鏡面仕上げまで研磨することができます。. | 420レンズ金型や化粧用自動車照明用工具向けに、光学グレードの研磨サービスを提供しています。. |
| ハードミリング&旋削 | 熱処理後に最終公差を保持するため、硬化状態(48~52 HRC)の420を機械加工します。. | 熱処理による歪みを排除します。CBN工具やセラミック工具を使用して、硬化鋼を効率的に切削します。. |
| 精密研削 | 420シャフトやブレードの表面研削および円筒研削を行い、鋭い刃先と厳しい嵌め合いを実現します。. | 鋭利さを維持する必要がある産業用シャーブレードや手術器具の製造に不可欠です。. |
ステンレス420の製作ガイドライン
熱処理が鍵:
焼なまし状態では、420は粘りがあり靭性が高い。硬化(焼入れ・焼戻し)して以下の硬度にすると最良の性能を発揮する: 50-52 HRC. ヒント: 焼なまし状態で粗加工を行い、取り代を残し、熱処理後、硬質ミリング/研削で仕上げる。.
耐食性:
420は、以下の状態でのみ良好な耐食性を持つ: 硬化および研磨 状態。粗い表面や焼なまし表面は錆びる。. ヒント: 海洋用途には使用しないこと。屋内または油潤滑環境で使用すること。.
溶接性:
非常に不良。. 空気硬化は即座に割れを引き起こす。溶接には200°C以上への予熱と溶接後の焼なましが必要。.
主な用途
プラスチック射出成形金型
腐食性プラスチックや光学的に透明な部品(ポリカーボネートレンズ)を成形するためのモールドコアおよびキャビティ(Stavaxタイプなど)。.
手術器具
硬く鋭い刃先と滅菌耐性を必要とするメス、ハサミ、歯科用工具。.
産業用ブレード
高い耐摩耗性を必要とするシャーブレード、ニードルバルブ、カトラリー。.
シャフト&アクスル
304/316では得られない高い強度と硬度を必要とするポンプシャフトやギアシャフト。.
特性
| 密度 | 7.75 g/cm³ |
| 引張強度 | 1600 - 1900 MPa |
| 降伏強度 | 1350 - 1480 MPa |
| 硬さ | 48 - 52 HRC |
| 破断伸び | 8 - 15% |
| 熱伝導率 | 24.9 W/m-K |
| 電気伝導率 | 2.51% IACS |
| 被削性評価 | 60%(焼なまし) |
| 溶接性 | 不良 |
| 耐食性 | 良好 |
| 磁性 | あり |
| 最大部品サイズ | 2000 x 800 x 600 mm |