
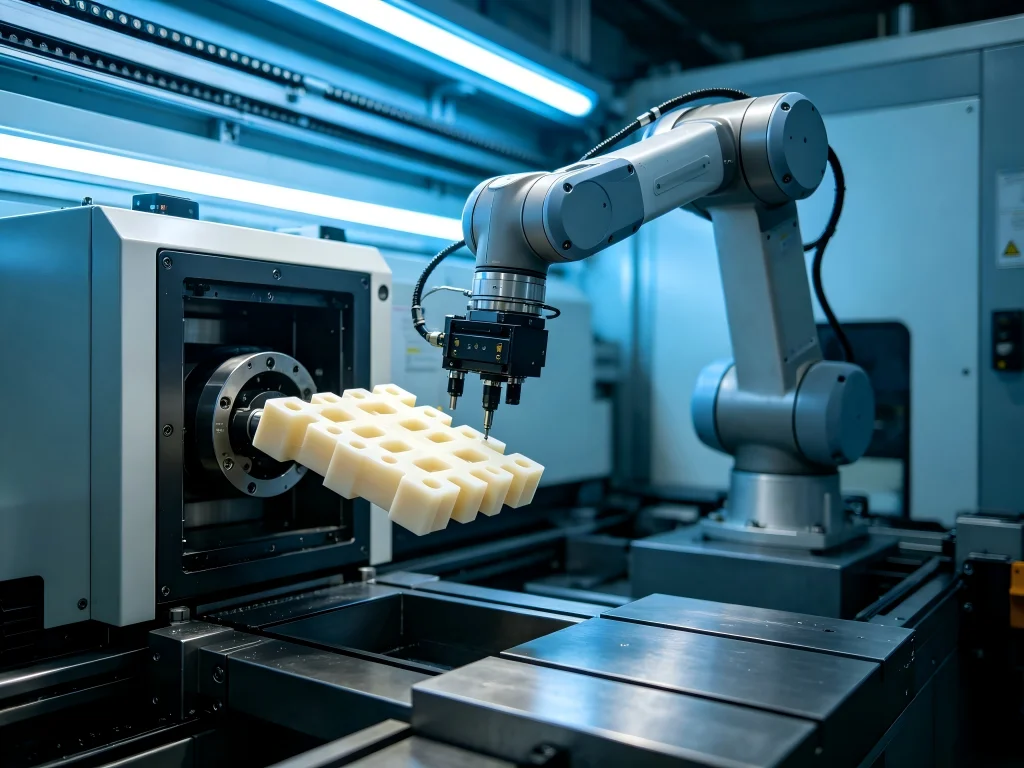
あなたは一貫して納品できるサプライヤーを探してきました PEEKマニホールド加工 それはあなたの公差要件を満たすものの、納期が延びる見積もりや、熱サイクル後に寸法検査に不合格となる部品しか受け取れないという状況でした。このシナリオは、多くの調達担当者が認めたがらないほど頻繁に起こっています。課題は単にCNC設備を持つ工場を見つけることではなく、 PEEKマニホールド加工 金属や標準的なプラスチックの加工とは根本的に異なることを理解している工場を見つけることです。本ガイドでは、PEEKマニホールドがなぜ独特の困難をもたらすのか、加工パートナーをどのように評価すべきか、そして成功につながる実践的なステップについて解説します。.
誤ったPEEKマニホールドサプライヤーを選ぶことの実際のコスト
医療機器OEMのシニア調達マネージャーが最近、加工フォーラムでよくある話を共有しました。彼のチームは、競争力のある価格だけを理由に、 PEEKマニホールド加工 の契約を汎用CNC工場に発注しました。最初のロットは受入検査に合格しました。3週間後、マニホールドが流体処理システムに組み込まれ、滅菌サイクルにさらされた後、10台中4台にポートねじ周辺の応力亀裂が発生しました。その工場は、材料除去後にPEEKが内部応力を解放する傾向を考慮していませんでした。その結果、緊急の再設計、特急配送コスト、そして製品発売の6週間の遅延が発生しました。.
これは孤立した事例ではありません。Redditのr/CNCやr/manufacturingコミュニティでは、エンジニアが同様の不満を頻繁に議論しています。「PEEK加工の悪夢—助けて」と題されたスレッドでは、一晩の冷却後に0.15 mm反ったマニホールドのロットが、高圧クロマトグラフィー用途に使用できなくなったことが説明されています。別のユーザーは、自分の工場がアルミニウム用の標準的な超硬工具を使用したため、過度の熱蓄積とマニホールドの内部チャネル周辺の表面溶融が発生したと指摘しました。これらの実例は、重要な点を強調しています: PEEKマニホールド加工 多くのジョブショップでは到底提供できない専門的なアプローチが求められるということです。.
PEEKマニホールド加工をそれほど困難にする理由とは?
解決策を探る前に、材料そのものを理解することが役立ちます。PEEK—ポリエーテルエーテルケトン—は、卓越した機械的および熱的特性を持つ半結晶性熱可塑性プラスチックです。最高250°Cの連続使用温度で構造的完全性を維持し、幅広い化学物質に耐性があり、アルミニウムに匹敵する強度対重量比を提供します。これらの特性により、航空宇宙油圧システム、医療用流体供給デバイス、石油・ガス坑井機器、半導体製造におけるマニホールドに最適です。.
しかし、PEEKを魅力的にするまさにその特性が、加工の課題も生み出します。3つの核心的な困難を考えてみましょう:
1. 熱管理は不可欠
PEEKは熱伝導率が低く、約0.25 W/m·Kです。切削中に発生する熱は、ワークピースに素早く放散されません。代わりに、工具とワークピースの界面に蓄積されます。切削パラメータが慎重に制御されない場合、局所的な温度がPEEKのガラス転移温度143°Cを超え、材料が軟化、スミア、あるいは溶融することさえあります。これは、表面仕上げの悪化、寸法精度の低下、工具摩耗の加速につながります。あるプロのフォーラムの機械工は、PEEKをアセタールと同じ速度と送りで加工すると、すべての部品に焼け跡とビビリマークが発生したと述べています。.
2. Internal Stress Release Causes Post-Machining Movement
PEEK is typically supplied as extruded rod or molded block. Both manufacturing processes introduce internal stresses. When material is removed during PEEKマニホールド加工, these stresses redistribute. The result can be warping, twisting, or dimensional drift that only becomes apparent hours or days after machining. This is particularly problematic for manifolds with thin walls or complex internal port geometries. A part that measures perfectly on the CMM immediately after machining may be out of tolerance by the time it reaches assembly.
3. Tooling and Chip Control Require Precision
PEEK does not produce clean, brittle chips like metals. Instead, it tends to form continuous strings or ribbons that can wrap around the tool, interfere with cutting, and damage the machined surface. Reinforced grades—carbon-filled or glass-filled PEEK—introduce additional abrasiveness that accelerates tool wear. Using the wrong tool geometry or failing to manage chip evacuation can result in burrs, edge delamination, and surface defects that compromise the manifold’s sealing performance.
How Jucheng Approaches PEEK Manifolds Machining Differently
Jucheng has built its reputation on solving precisely these types of challenges. The company’s approach to PEEKマニホールド加工 is grounded in material science rather than generic CNC programming. This distinction matters because PEEK behaves differently than metals or lower-temperature plastics. Treating it like aluminum or even nylon invites failure. Treating it as a unique material with specific thermal, mechanical, and stress-related behaviors enables consistent, repeatable results.
Material-Grade Awareness and Pre-Processing
Not all PEEK is the same. Unfilled PEEK machines differently than carbon-filled or glass-filled grades. Each formulation responds differently to cutting forces, heat, and tool wear. Jucheng’s team evaluates the specific grade specified for each project and adjusts the machining strategy accordingly. For critical applications, the company recommends annealing raw PEEK stock before machining. This process involves heating the material to around 200°C, holding it for several hours, and then cooling it slowly to room temperature. Annealing relieves internal stresses at the source, reducing the likelihood of post-machining distortion.
Tooling Strategy: Sharp, Dedicated, and Grade-Appropriate
Tool selection for PEEKマニホールド加工 is not an afterthought—it is a primary determinant of success. Jucheng uses micro-grain solid carbide tools with positive rake angles and polished flutes for virgin and lightly filled PEEK grades. These tools stay sharp longer and reduce cutting friction, which minimizes heat generation. For carbon-filled PEEK or high-volume production runs, polycrystalline diamond (PCD) tooling is recommended. While PCD tools have higher upfront costs, they offer significantly greater wear resistance and maintain dimensional consistency over extended runs. Importantly, Jucheng never uses tools that have previously cut metals on PEEK jobs—cross-contamination can introduce microscopic nicks that degrade surface finish.
Thermal Control Through Process Design
Managing heat during PEEKマニホールド加工 適切な冷却液を選ぶだけでは済みません。Juchengは複数の戦略を組み合わせています。熱入力と速度・送りを最適化して熱入力を最小限に抑える切削パラメータ、材料に熱衝撃を与えうるフラッド冷却液の代わりに連続エアブローや最小量潤滑(MQL)の採用、そして単一領域での長時間の係合を避けるように設計されたツールパスです。同社はまた、一定の周囲条件を維持するため、温度管理された環境でPEEKを加工しています。これらの対策により、溶融、スミア、寸法不安定を引き起こす局所的な熱蓄積を防ぎます。.
応力除去を挟んだ多段階加工
厳しい公差が求められる複雑なマニホールドに対して、Juchengは段階的なアプローチを採用しています。粗加工で材料の大部分を除去します。その後、仕上げ加工を開始する前に部品は応力除去サイクルを経ます。この中間ステップにより内部応力が安定し、仕上げ切削がその後の変形なしに最終寸法を達成できます。特に要求の厳しい用途では、同社はセミ仕上げと仕上げパスの間に追加の応力除去サイクルを組み込むことがあります。この規律あるアプローチにより不良率が低減され、部品がその耐用期間を通じて公差内に保たれることが保証されます。.
PEEKマニホールド加工が優れた性能を発揮する主な用途
PEEKマニホールドは複数の業界で重要な機能を担っています。これらの用途を理解することで、調達チームは要件をより正確に伝え、サプライヤーが関連する経験を持っているかを評価できます。.
航空宇宙および防衛
航空宇宙分野では、軽量化が常に優先事項です。PEEKマニホールドは、油圧システム、燃料供給ネットワーク、環境制御システムにおいて、より重い金属部品を置き換えます。この材料の熱サイクルや腐食性流体への耐性により、民間機と軍用機の両方に適しています。これらの用途のマニホールドは、複雑な内部流路、複数のポート構成、多軸加工能力を要求する厳しい公差を備えていることがよくあります。.
医療機器およびライフサイエンス
PEEKの生体適合性と化学的不活性性により、医療用流体処理に最適な材料となっています。ポイントオブケア診断装置、薬剤送達システム、手術器具に使用されるマイクロ流体マニホールドは、極めて清浄な表面、バリのないエッジ、正確な内部チャネル寸法を必要とします。バリや表面欠陥が1つあるだけで、無菌性が損なわれたり流量が変化したりする可能性があります。医療グレードの PEEKマニホールド加工 はISO準拠のプロセスと厳格な品質管理を要求します。.
石油およびガス
坑井環境は、高圧、高温、腐食性薬品という極限条件を呈します。坑口装置、バルブ、センサーに使用されるPEEKマニホールドは、こうした過酷な条件下で寸法安定性とシール完全性を維持しなければなりません。この材料の硫化水素やその他の腐食性化合物への耐性により、これらの用途では多くの金属よりも好まれます。.
半導体および分析機器
半導体製造および分析化学では、超純粋な流体処理が不可欠です。PEEKマニホールドは溶出物が少なく、アウトガスも最小限であるため、汚染が許されない用途に適しています。高速液体クロマトグラフィー(HPLC)システムは、金属イオンやその他の不純物を導入することなく溶媒や試料を分配するために、PEEKマニホールドを頻繁に使用しています。.
PEEKマニホールド加工パートナーに求めるべきこと
以下の要素を評価する必要があります。 PEEKマニホールド加工 CNC設備や品質認証の標準的なチェックリストを超えた能力を評価する必要があります。以下の要素が、有能なパートナーと問題のある部品を生み出しやすいパートナーを区別します。.
材料に関する専門知識とプロセスの透明性
サプライヤーは、PEEKの独特な挙動(熱感受性、応力緩和、工具摩耗特性)を理解していることを示すべきです。アニーリング、工具選定、熱管理へのアプローチについて尋ねてください。これらの詳細を説明できないパートナーは、一貫した結果を得るために必要な経験を欠いている可能性があります。Juchengのチームはプロセス文書を提供し、異なるPEEKグレードに対して戦略をどのように適応させるかを説明できます。.
多軸加工能力
複雑なマニホールドは、複数の角度から内部形状に到達するために4軸または5軸加工を必要とすることがよくあります。多軸能力は必要な段取りの数を減らし、精度を向上させ、取り扱いによる応力を低減します。また、3軸設備では不可能な複雑な内部流路の創成も可能にします。Juchengは、要求の厳しい形状のマニホールドを扱える先進的な多軸CNCセンターを運用しています。.
品質保証とトレーサビリティ
重要な用途では、トレーサビリティが重要です。サプライヤーは、材料証明書、加工パラメータ、検査結果、および後処理工程の記録を維持すべきです。JuchengのISO準拠品質システムは、原材料から完成品までの完全なトレーサビリティを提供します。この文書は規制遵守を支援し、監査を簡素化します。.
リードタイムの現実性
PEEKマニホールドの加工は急ぐことができません。適切なアニーリング、応力緩和間隔を設けた段階的加工、および慎重な検査には時間がかかります。極端に短いリードタイムを約束するサプライヤーは、重要な工程を省略している可能性があります。Juchengは、必要なプロセス工程を考慮した現実的なスケジュールを提供し、急遽の手直しやロット不合格のリスクを低減します。.
PEEKマニホールド加工を成功させるための実践的ステップ
見積依頼を準備している場合でも、進行中の生産プログラムを管理している場合でも、これらの実践的ステップは成功する結果を確保するのに役立ちます。.
ステップ1:要件を明確に定義する
完全な仕様を提供してください:材料グレード(未充填、炭素充填、ガラス充填、または医療グレード)、寸法公差、表面仕上げ要件、および特別な試験や認証のニーズ。事前に提供する詳細が多いほど、サプライヤーはより正確に見積もり、作業を計画できます。.
ステップ2:プロセス管理について話し合う
潜在的なサプライヤーに、熱管理、工具、応力緩和へのアプローチについて尋ねてください。完了した類似 PEEKマニホールド加工 プロジェクトの例を求めてください。関連する経験を持つサプライヤーは、ケーススタディや参照部品を共有できるはずです。.
ステップ3:初品検査を計画する
新規プロジェクトでは、即時の測定と安定化期間後の追跡測定の両方を含む初品検査を計画してください。このアプローチにより、本生産開始前に応力関連の変動を捉えることができます。Juchengの品質チームは、標準プロセスの一環としてこの種の検証を実施しています。.
ステップ4:明確なコミュニケーション経路を確立する
プロジェクト全体を通じて加工パートナーとのオープンなコミュニケーションを維持してください。設計変更、公差調整、材料の代替については、できるだけ早い段階で話し合ってください。早期の通知は、コストのかかる手直しを防ぎ、プロジェクトを予定通りに進めることができます。.
PEEKマニホールド加工に関するよくある質問
PEEKマニホールド加工で達成できる一般的な公差はどのくらいですか?
適切な工具、熱管理、プロセス規律があれば、, PEEKマニホールド加工 ±0.01 mm以上の公差を達成できます。ただし、これらの公差を安定して達成するには、材料の準備、切削パラメータ、環境条件に細心の注意を払う必要があります。すべての工場がこのレベルの精度を確実に提供できるわけではありません。.
PEEK部品において、PEEKマニホールド加工は射出成形とどのように比較されますか?
CNC加工は、試作品、少量生産、および成形が高コストまたは不可能な複雑な形状の部品に適しています。射出成形は大量生産においてコスト上の利点がありますが、多額の初期工具投資が必要で、設計変更に対する柔軟性が低くなります。複雑な内部流路やカスタムポート構成を持つマニホールドの場合、加工が唯一の現実的な選択肢であることがよくあります。.
PEEKマニホールド加工に最適な工具材料は何ですか?
正のすくい角と研磨された溝を持つ微粒子超硬工具は、未充填および軽度充填のPEEKグレードに適しています。カーボン充填PEEKや大量生産には、多結晶ダイヤモンド(PCD)工具が優れた耐摩耗性と寸法安定性を提供します。ダイヤモンドコーティング工具は、高温でダイヤモンドがPEEK中の炭素と反応する可能性があるため、避けるべきです。.
一部のPEEKマニホールドが加工後に反るのはなぜですか?
反りは通常、内部応力の解放によって生じます。PEEK素材には、押出成形や成形に由来する残留応力が含まれています。加工中に材料が除去されると、これらの応力が再分布し、寸法変化を引き起こします。加工前に原材料をアニーリングし、粗加工と仕上げ加工の間に応力除去サイクルを組み込むことで、この影響を最小限に抑えることができます。.
PEEKマニホールドは標準的なCNC設備で加工できますか?
標準的なCNC設備でもPEEKを加工できますが、成功は材料固有の挙動に対するオペレーターの理解にかかっています。金属切削用のパラメータや汎用工具を使用すると、悪い結果を招くことがよくあります。安定した品質には、熱管理、工具選択、応力制御に関する専門知識が不可欠です。.
加工されたPEEKマニホールドを一般的に使用する業界はどこですか?
加工されたPEEKマニホールドは、航空宇宙、医療機器、石油・ガス、半導体製造、分析機器、自動車の各用途で使用されています。軽量で耐薬品性があり、熱的に安定した流体処理部品を必要とする業界であれば、PEEKマニホールドを指定する可能性があります。.
PEEKマニホールドの加工コストは金属マニホールドと比べてどうですか?
PEEK材料のコストは、アルミニウムやステンレス鋼などの一般的な金属よりも高くなります。しかし、PEEKマニホールドは多くの場合、金属部品に必要な二次コーティングや腐食処理の必要性を排除します。総コストの比較は、特定の用途、生産量、性能要件によって異なります。.
PEEKマニホールド加工サプライヤーはどのような品質認証を取得すべきですか?
ISO 9001:2015認証は品質マネジメントシステムの標準です。医療用途では、ISO 13485が要求される場合があります。業界や用途に応じて、航空宇宙向けのAS9100や特定の顧客承認などの追加認証が適用される場合があります。.
JuchengがPEEKマニホールド加工で際立つ理由
Juchengのアプローチは、 PEEKマニホールド加工 材料科学の専門知識、高度な多軸CNC能力、厳格な品質管理を組み合わせています。同社のチームは、PEEKが単に切削するプラスチックではなく、敬意と専門的な取り扱いを要する高性能材料であることを理解しています。加工前のアニーリングから加工後の検査まで、すべての工程は仕様を満たし、使用時に確実に性能を発揮する部品を提供するように設計されています。.
Juchengの施設は、複雑なマニホールド形状を扱える最先端のCNCマシニングセンターを備えています。同社の品質システムは完全なトレーサビリティを提供し、エンジニアリングチームは製造性を考慮した設計最適化のために顧客と緊密に連携します。試作開発、少量生産、継続的な製造支援のいずれが必要でも、Juchengは一貫した結果を提供する専門知識とインフラを備えています。.
信頼できるパートナーを求める調達担当者やエンジニアにとって、 PEEKマニホールド加工, Juchengは実績ある選択肢です。同社の実績は複数の業界にわたり、プロセス規律への取り組みにより、部品が最も厳しい仕様を満たすことを保証します。.
PEEKマニホールド加工の要件について話し合うため、今すぐJuchengにお問い合わせください。同社のチームは、材料選定、設計最適化、生産計画に関するガイダンスを提供し、お客様の用途で最良の結果を達成できるよう支援します。.