
Una scanalatura per O-ring CNC non può essere quotata in modo affidabile basandosi solo sul diametro nominale dell'anello. Il disegno deve riflettere la configurazione di tenuta, la dimensione e il composto dell'O-ring, la geometria di accoppiamento, le condizioni operative e il metodo di assemblaggio. Profondità, larghezza, gioco, finitura superficiale e trattamento dei bordi della scanalatura lavorano insieme. Lavorare accuratamente una sola dimensione non può compensare un progetto di alloggiamento incompleto.
Scegliere prima la configurazione dell'alloggiamento
Una tenuta statica frontale, una tenuta radiale e una tenuta utilizzata in movimento non condividono un unico progetto universale di scanalatura. La direzione della pressione, lo spazio disponibile, il movimento di assemblaggio e la necessità di trattenere l'anello influenzano la configurazione scelta. Utilizzare le linee guida di progetto del fornitore di tenute applicabile per l'applicazione effettiva prima di rilasciare le quote della scanalatura.
Registrare la designazione della dimensione e il composto dell'O-ring invece di affidarsi a un toro modellato come specifica completa. La geometria nominale può mostrare dove si trova la tenuta, ma non comunica la compatibilità dei materiali o tutte le tolleranze dimensionali. Il progettista dell'assemblaggio dovrebbe essere responsabile di tali scelte e approvare qualsiasi sostituzione proposta.
Questo articolo riguarda l'alloggiamento lavorato e il suo passaggio alla produzione. Il progetto di una camera a vuoto completa, di una piastra fredda o di un collettore per fluidi comporta requisiti aggiuntivi. Mantenere tali requisiti di assemblaggio collegati al disegno dell'alloggiamento senza presumere che un dettaglio della scanalatura qualifichi l'intero sistema.
Verificare profondità, larghezza e gioco come sistema
La profondità influenza la compressione della tenuta nell'alloggiamento assemblato. La larghezza contribuisce allo spazio disponibile per la deformazione della tenuta, mentre il gioco tra i componenti accoppiati influisce sul potenziale percorso di estrusione. I manuali dei fornitori trattano insieme schiacciamento, riempimento dell'alloggiamento e gioco perché modificare una dimensione può cambiare più di un aspetto della tenuta.
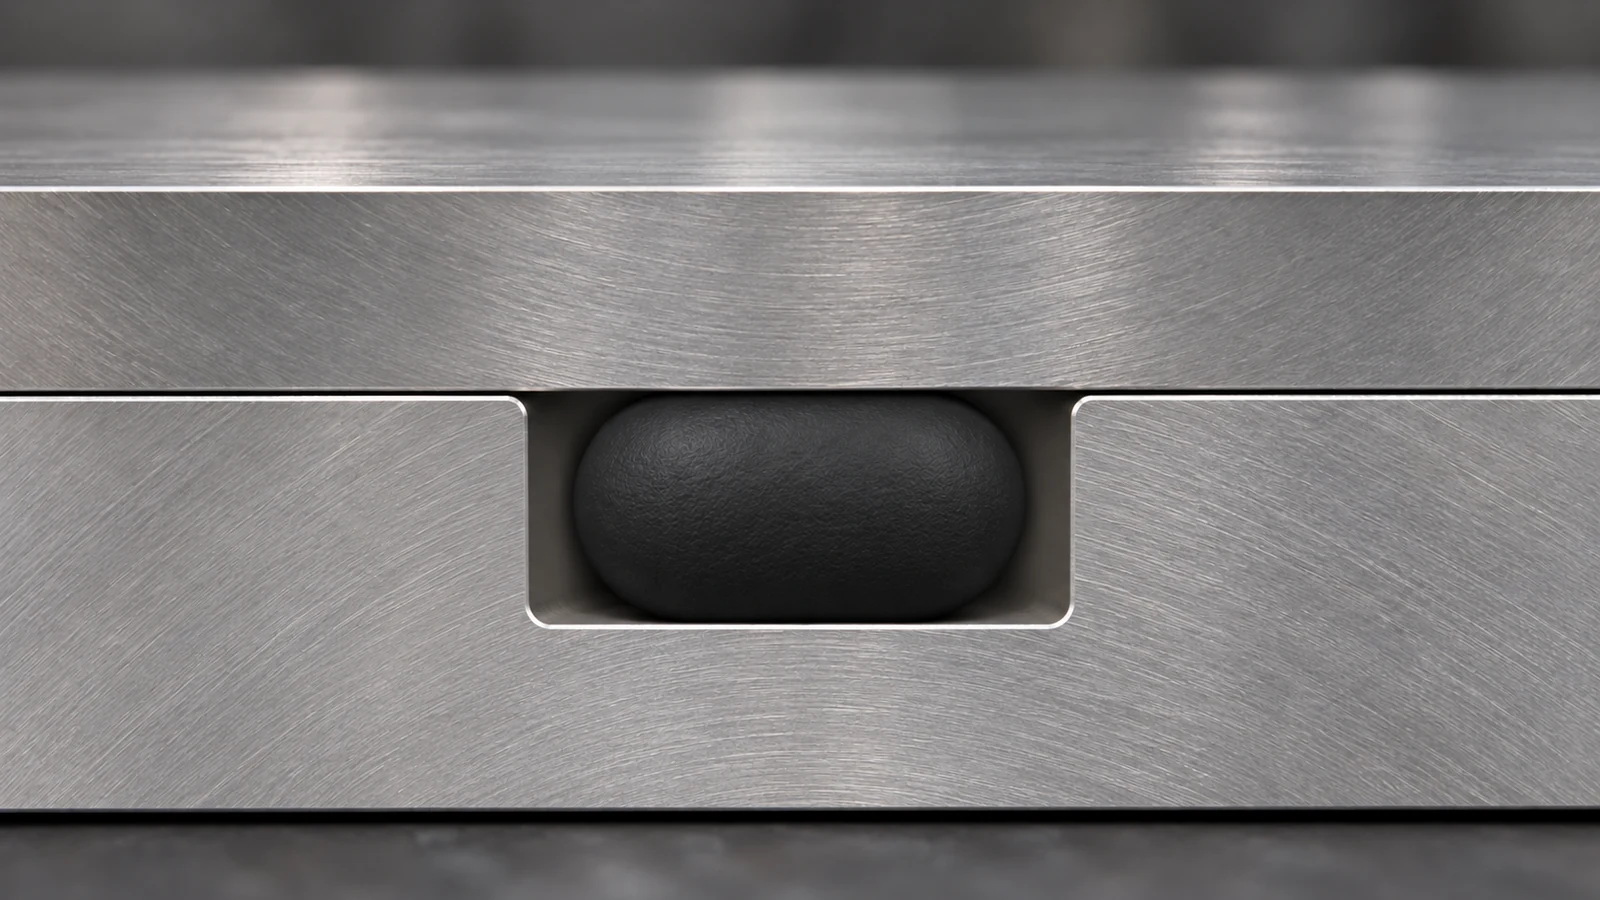
Una revisione progettuale utile verifica gli estremi di tolleranza e non solo la sezione nominale. Combinare la variazione ammessa della dimensione dell'O-ring con i limiti della scanalatura e della parte accoppiata. Considerare il composto selezionato e la temperatura operativa utilizzando le linee guida del fornitore di tenute. Una disposizione nominalmente soddisfacente può diventare inadeguata a un estremo dell'intervallo di tolleranza consentito.
Non copiare una tabella di scanalature da una configurazione di tenuta diversa solo perché la dimensione nominale dell'anello corrisponde. Verificare le ipotesi della tabella, inclusi servizio statico o dinamico, pressione, composto ed eventuale predisposizione per anello di supporto. Registrare la fonte e la revisione di riferimento nel fascicolo tecnico in modo che le modifiche successive possano essere riesaminate.
Tradurre il progetto della tenuta in geometria lavorabile
Una scanalatura radiale tornita e una scanalatura frontale fresata richiedono accessi utensile diversi. Le scanalature interne possono limitare l'avvicinamento dell'utensile, la visibilità e la capacità di evacuare i trucioli. Per le scanalature fresate, la geometria degli angoli e l'accesso locale dovrebbero essere verificati prima che il progettista blocchi la sezione.
Il sito Capacità di tornitura CNC è pertinente per le sedi di tenuta rotanti; Fresatura CNC supporta scanalature frontali e altre configurazioni accessibili. La selezione del processo deve seguire la geometria effettiva. Un fornitore dovrebbe segnalare un dettaglio inaccessibile per la revisione invece di modificare silenziosamente la sezione funzionale.
Specificare i raggi di raccordo accettabili e i dettagli di ingresso dove influenzano la tenuta. Una nota non vincolata di ‘spuntare tutti gli spigoli’ può essere ambigua su una scanalatura stretta o su una superficie di tenuta. Definire gli spigoli che richiedono un trattamento controllato e distinguerli dagli spigoli non funzionali ordinari altrove sul pezzo.
Controllare la superficie che la tenuta tocca effettivamente
I requisiti superficiali dovrebbero identificare il fondo della scanalatura, le pareti laterali e la superficie di tenuta accoppiata secondo quanto appropriato al progetto. Un'unica indicazione di finitura sul contorno del pezzo potrebbe non comunicare le superfici di contatto previste. Anche la direzione della texture e i danneggiamenti localizzati meritano attenzione dove possono creare un percorso attraverso la tenuta.
La sbavatura deve rimuovere gli spigoli dannosi senza modificare la geometria specificata della scanalatura. Ispezionare per verificare la presenza di bave residue, materiale rilevato e graffi nelle regioni di contatto critiche. Una superficie lucidata visivamente non è automaticamente conforme, e un risultato di rugosità media da solo non identifica ogni difetto locale.
Se l'anodizzazione, la placcatura o un altro il trattamento superficiale trattamento segue la lavorazione meccanica, indicare se le dimensioni e i limiti di finitura si applicano prima o dopo tale processo. Confermare qualsiasi requisito di mascheratura e la fase di misurazione finale. La sede deve essere valutata nella condizione in cui sarà assemblata.
Misurare la scanalatura, poi qualificare l'assemblaggio
Un piano di ispezione dovrebbe collegare la scanalatura agli stessi datum utilizzati dalle sue caratteristiche accoppiate. Misurare larghezza e profondità è necessario, ma la posizione della scanalatura rispetto a un foro, a uno schema di bulloni o a una faccia di tenuta può anche determinare l'assemblaggio. Includere tali relazioni quando influenzano il progetto.
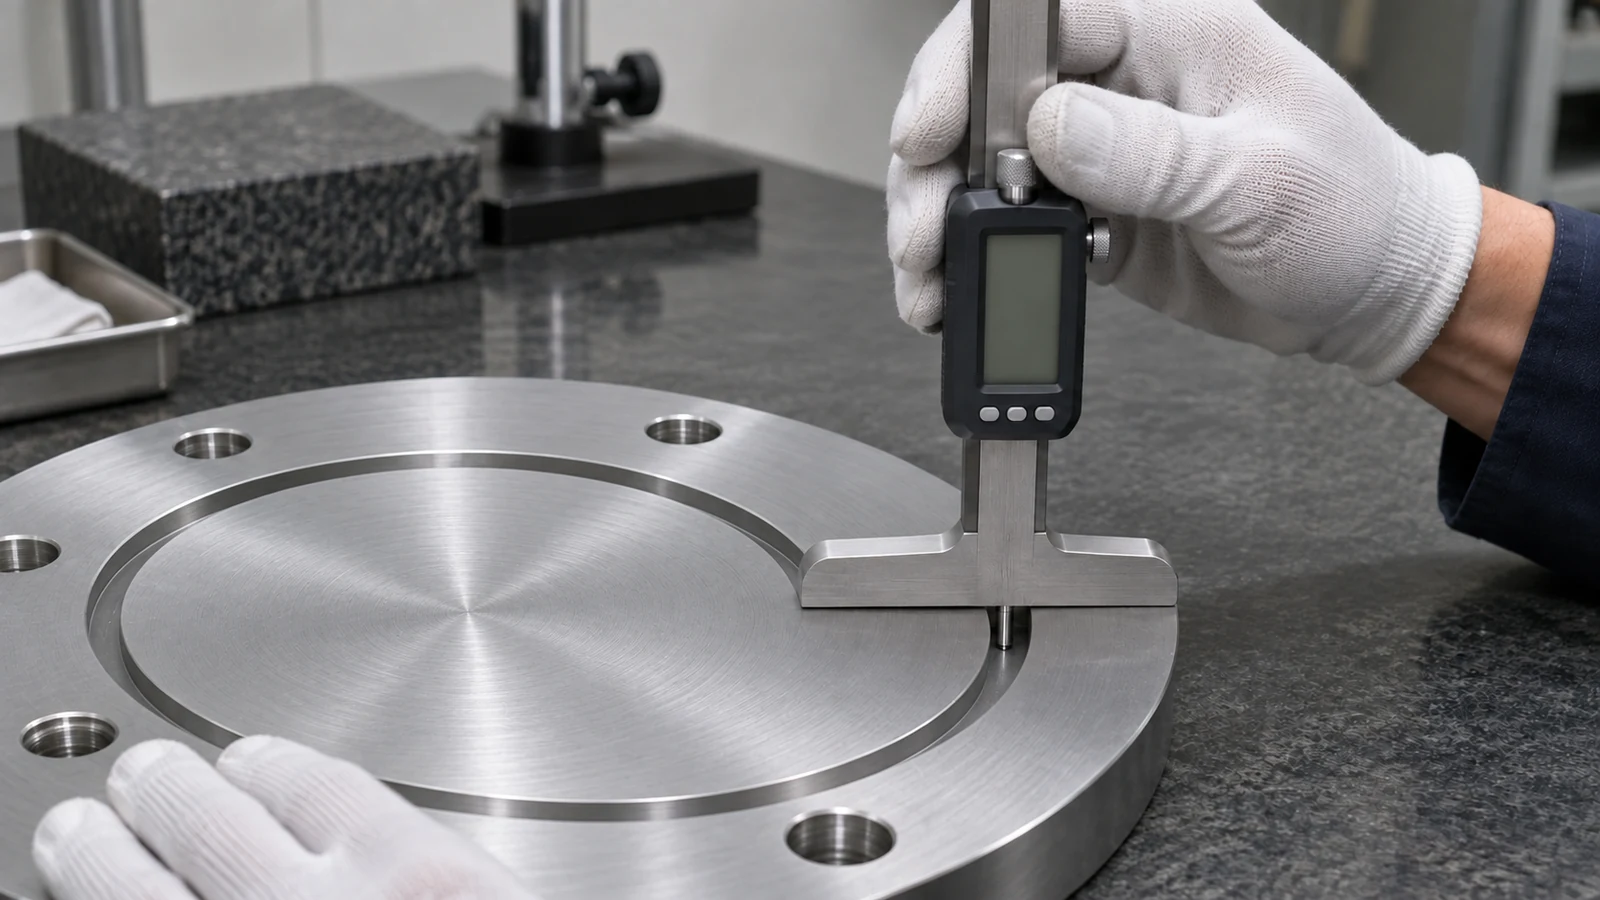
Scegliere un metodo che possa raggiungere le superfici da accettare. Le piccole scanalature interne possono richiedere un approccio diverso da una scanalatura frontale aperta, quindi discutere l'accesso alla misurazione prima di definire la geometria. Il revisione della qualità dovrebbe registrare il metodo e qualsiasi interpretazione concordata del disegno.
Infine, separare l'accettazione dimensionale dal collaudo di tenuta o funzionale. Il risultato assemblato dipende anche dal composto della tenuta, dal componente accoppiato, dall'installazione e dalle condizioni operative. Definire il mezzo di prova, la condizione di pressione o vuoto, la temperatura, la durata e il requisito di accettazione nella specifica di assemblaggio. Un'ispezione completata della scanalatura supporta tale prova; non la sostituisce.