
La lavorazione meccanica dell'MP35N richiede un collegamento chiaro tra il materiale acquistato e le proprietà attese nel componente finito. Il nome della lega non indica all'officina quanto incrudimento abbia subito il materiale né se sia stato invecchiato. Questi dettagli influenzano il piano di produzione e devono essere chiariti prima di applicare una raccomandazione di taglio generica.
Leggere la condizione prima di leggere un indice di lavorabilità
L'MP35N è una lega nichel-cobalto-cromo-molibdeno la cui resistenza può essere sviluppata tramite incrudimento e invecchiamento. I dati tecnici dei fornitori descrivono condizioni diverse, quindi un singolo valore di durezza o resistenza preso da un opuscolo non può rappresentare ogni barra, tondino o altra forma di prodotto disponibile.
Per l'approvvigionamento, la domanda utile è se il certificato del materiale e la condizione ordinata soddisfano il requisito del disegno. Richiedere la specifica applicabile, la forma e la dimensione fornite, la condizione e le prove richieste. Se il progettista specifica le proprietà finali, confermare come tali proprietà vengono ottenute e dimostrate per il percorso proposto.
Questa distinzione è importante nella scelta di materiali ad alta resistenza. Scegliere la famiglia di leghe è il primo filtro. Abbinare la condizione del materiale al pezzo finito è la decisione successiva, e deve rimanere visibile attraverso la lavorazione meccanica, i processi esterni e l'ispezione.
Un piccolo componente può contenere l'operazione più difficile
Il solo ingombro del pezzo è una guida scarsa alla difficoltà di produzione. Una boccola corta con una caratteristica interna profonda può limitare le dimensioni dell'utensile e l'evacuazione del truciolo più severamente di un albero più grande e accessibile. Un perno snello può essere semplice finché è sostenuto dal materiale ed è sensibile alla deflessione dopo il taglio del diametro finale.
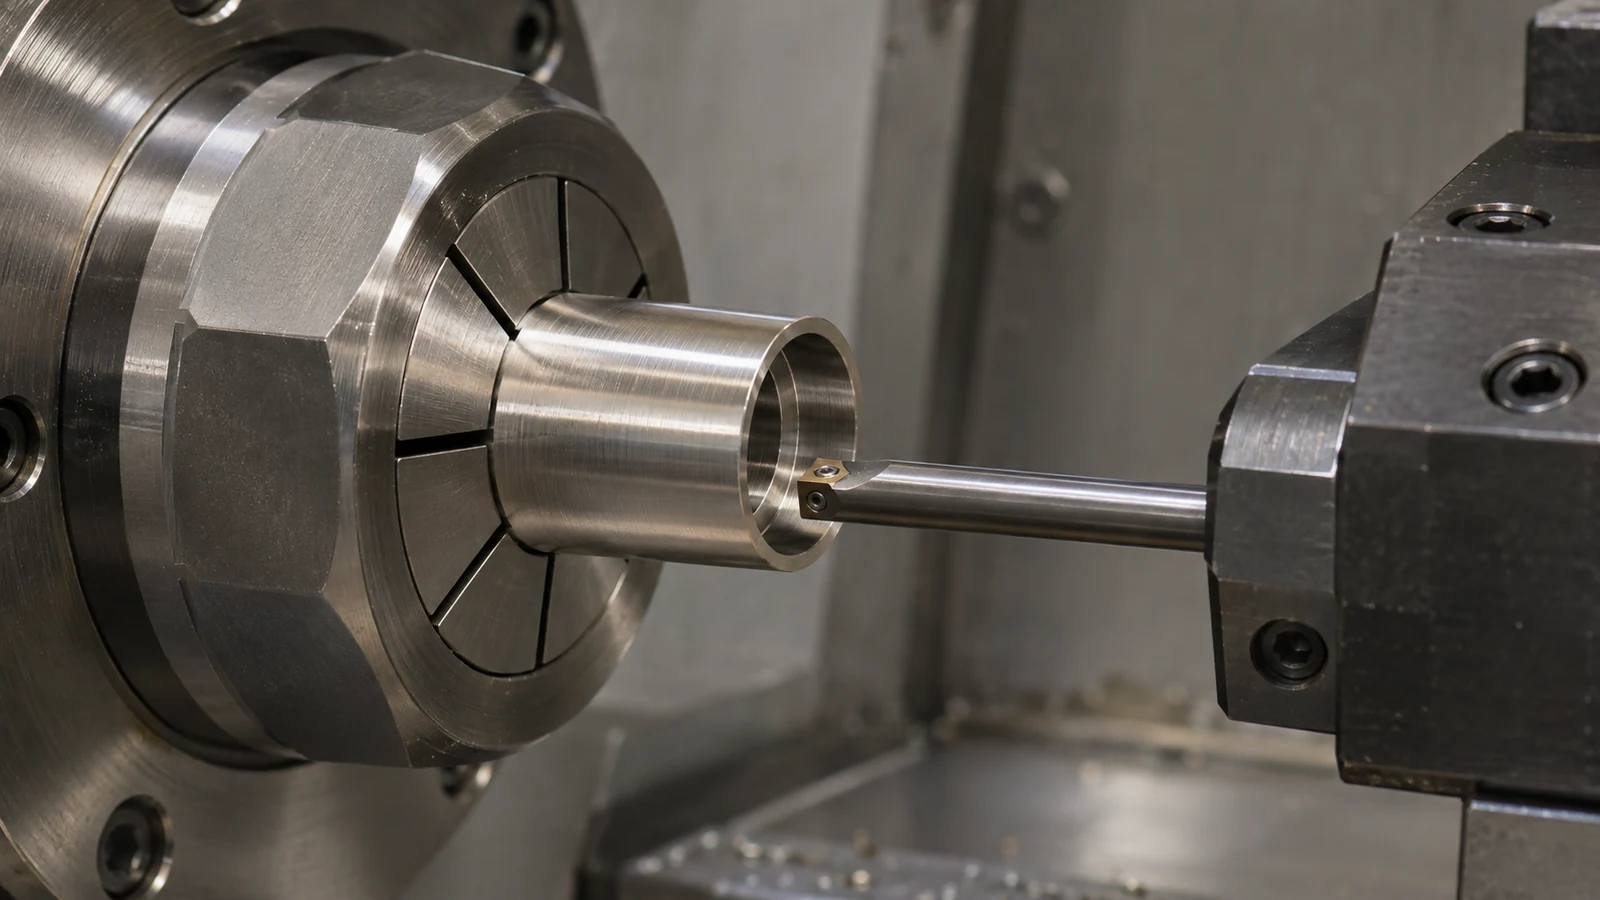
Esaminare ogni caratteristica restrittiva prima di calcolare il prezzo di un lotto. Considerare l'accesso dell'utensile, la distanza dal supporto, dove possono uscire i trucioli e come verrà misurata la caratteristica. Per un foro, distinguere la profondità richiesta dalla funzione dalla profondità extra che rende semplicemente comodo il disegno. Qualsiasi modifica proposta alla geometria necessita comunque dell'approvazione del progettista.
A processo di tornitura può adattarsi a perni, boccole e geometrie cilindriche correlate. Smussi secondari, fori trasversali e cave possono introdurre un'ulteriore attrezzaggio o richiedere utensili motorizzati. Il valore di combinare queste operazioni sta nel controllare le relazioni tra le caratteristiche, non semplicemente nel ridurre il numero di macchine elencate su un foglio di ciclo.
Usare la prova per stabilire una finestra di produzione affidabile
Le indicazioni dei fornitori di MP35N e i dati di lavorazione sono utili riferimenti di partenza, ma non costituiscono un programma completo per un nuovo componente. Verificare che la condizione di riferimento sia simile al materiale effettivo e consultare il fornitore degli utensili per l'operazione. Sbraccio dell'utensile, impegno, attrezzaggio del pezzo, adduzione del refrigerante e geometria delle caratteristiche richiedono comunque una valutazione.
Una prova produttiva registra più che l'accettabilità del primo pezzo. Monitorare il comportamento dimensionale su tagli successivi, l'aspetto della superficie tagliata, la gestione dei trucioli e il punto in cui l'utensile non produce più risultati accettabili. Stabilire la regola di sostituzione prima che l'usura dell'utensile diventi una fonte di variazione inspiegata del pezzo.
Considerare un cambiamento della condizione del materiale, della forma fornita dal fornitore o di un utensile critico come motivo per riesaminare le basi della prova. Un lotto precedente stabilisce l'esperienza con una combinazione definita di input; non qualifica ogni componente in MP35N. Ciò è particolarmente rilevante quando un ordine ripetuto modifica una piccola caratteristica che governa l'accesso o la rigidità.
Evitare che la finitura oscuri il limite di accettazione
Il disegno dovrebbe identificare quali bordi richiedono un trattamento controllato e quali superfici sono funzionali. Un'istruzione generica di rimuovere le bave può lasciare troppa discrezionalità in prossimità di una stretta sede di tenuta, di un bordo sottile o di una piccola caratteristica di posizionamento. Definire la condizione del bordo prevista dove la funzione la rende importante.
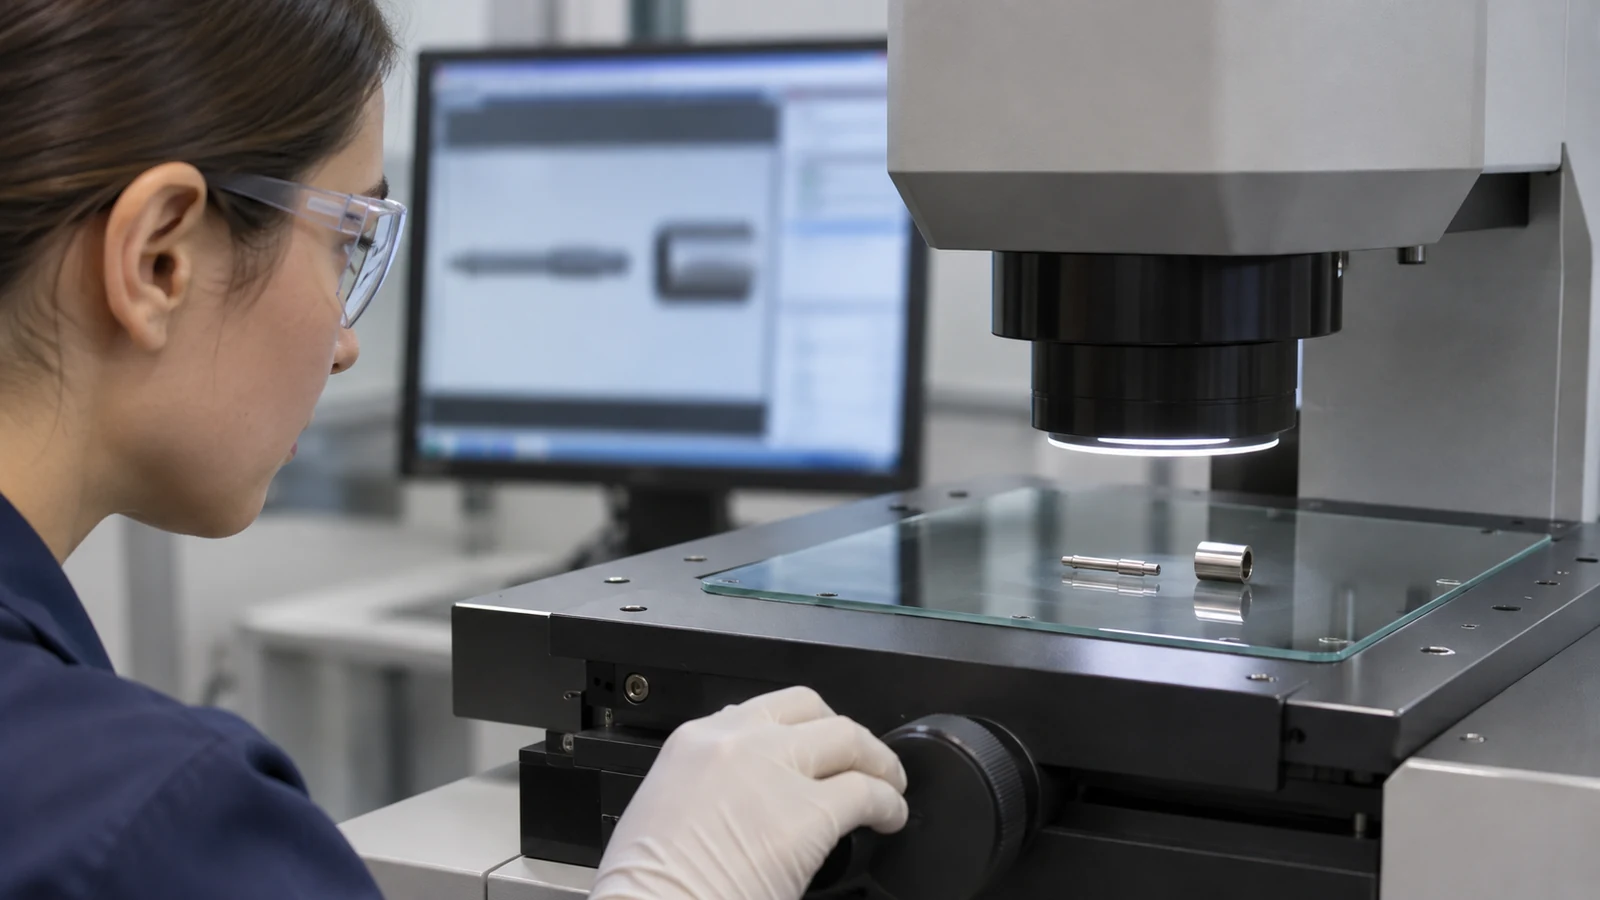
Se un'operazione a valle fa parte dell'ordine, concordare il punto di misurazione e il soggetto responsabile. Una dimensione verificata prima dell'operazione finale potrebbe dover essere verificata nuovamente dopo. I requisiti di pulizia dovrebbero parimenti seguire l'applicazione effettiva del componente e la specifica di accettazione anziché essere dedotti dal nome della lega.
La piano di ispezione dovrebbe collegare ogni requisito critico a un metodo pratico. Per un foro delicato o una sezione sottile, discutere l'accesso e la forza di misurazione prima della produzione. Dove sono richieste proprietà finali del materiale, l'ispezione dimensionale e la documentazione del materiale servono scopi diversi ed entrambe possono essere necessarie.
Cosa contiene un passaggio di consegne di produzione completo
Un passaggio di consegne utile combina il disegno rilasciato, la specifica e la condizione del materiale, le priorità delle caratteristiche, il ciclo approvato e le evidenze di accettazione. Includere eventuali restrizioni su sostituzioni, trattamenti a valle e imballaggio delle superfici vulnerabili. Questi dettagli consentono al fornitore di lavorazione di valutare il componente in modo coerente.
Per un nuovo progetto, separare le questioni ingegneristiche aperte dai requisiti di produzione. Se la condizione finale o una tolleranza inaccessibile non è risolta, il preventivo dovrebbe identificare tale dipendenza. Ciò evita che una discussione preliminare di fattibilità venga scambiata per l'approvazione di un processo di produzione definito.
MP35N diventa un compito di lavorazione gestibile quando il team è in grado di spiegare perché il materiale, la sequenza e il metodo di ispezione selezionati sono adatti al pezzo. Il risultato è un componente tracciabile realizzato secondo un requisito concordato, supportato da registrazioni che restano utili quando arriva il lotto successivo.