
Un contenitore in plastica lavorato che appare integro all'ispezione può sviluppare cricche o deformarsi in seguito. La lavorazione del Noryl richiede quindi un esame del grado esatto del materiale grezzo, dello stress di lavorazione, dell'esposizione ai fluidi e delle condizioni in cui il pezzo viene misurato. Una cricca ritardata è un sintomo da indagare, non la prova che ogni pezzo in Noryl necessiti dello stesso ciclo di ricottura o che una tolleranza dimensionale più stretta prevenga il cedimento.
In questo articolo
- Identificare il grado prima di diagnosticare la cricca
- Ricostruire quando il danno è diventato visibile
- Ridurre gli stress introdotti dalla realizzazione del contenitore
- Esaminare fluidi e condizionamento come scelte di processo controllate
- Utilizzare un esame del contenitore per verificare le spiegazioni concorrenti
- Domande su cricche e controlli dimensionali
Iniziare preservando le prove: identificare il lotto del materiale grezzo, la caratteristica danneggiata e le operazioni o esposizioni tra il taglio e la scoperta. Un'indagine utile segue il pezzo attraverso lavorazione, pulizia, stoccaggio e assemblaggio. Non salta direttamente da un nome commerciale a un trattamento termico.
Identificare il grado prima di diagnosticare la cricca
Noryl è una famiglia di nomi commerciali associata a materiali PPO/PPE modificati. Il grado effettivo e qualsiasi rinforzo o additivo sono importanti; un nome commerciale generico non è una specifica di acquisto completa. Registrare la designazione della forma del materiale grezzo del fornitore, la forma del prodotto e la documentazione del grado. Non presumere che ogni materiale venduto con un nome commerciale correlato abbia la stessa compatibilità con i fluidi o le stesse istruzioni di trattamento.
Per un contenitore lavorato da lastra, identificare come è stato prodotto il grezzo e quale condizionamento ha già eseguito il fornitore. Una lastra con materiale significativo rimosso da un lato può reagire diversamente rispetto a un componente superficiale ed equilibrato. La questione è cosa fanno la geometria e il percorso proposti al particolare materiale grezzo, non se una famiglia di polimeri sia generalmente descritta come dimensionalmente stabile.
La panoramica dei materiali plastici tecnici può aiutare a organizzare la selezione dei materiali, ma le indicazioni specifiche per il grado devono provenire dal fornitore del materiale grezzo e dai requisiti applicativi. Le proprietà tipiche dei materiali non qualificano un contenitore lavorato, non certificano un assemblaggio elettrico né dimostrano la compatibilità con il suo detergente.
Ricostruire quando il danno è diventato visibile
Chiedere se la cricca è comparsa prima del rilascio dall'attrezzatura, dopo la pulizia, durante lo stoccaggio o dopo l'assemblaggio. Registrarne la posizione rispetto a uno spigolo di tasca, a un boss per vite, a un foro praticato o a una superficie di presa. Queste osservazioni restringono l'indagine. Non stabiliscono da sole una causa, perché uno spigolo sollecitato può anche essere l'area più esposta a un fluido o la parte più calda di un taglio.
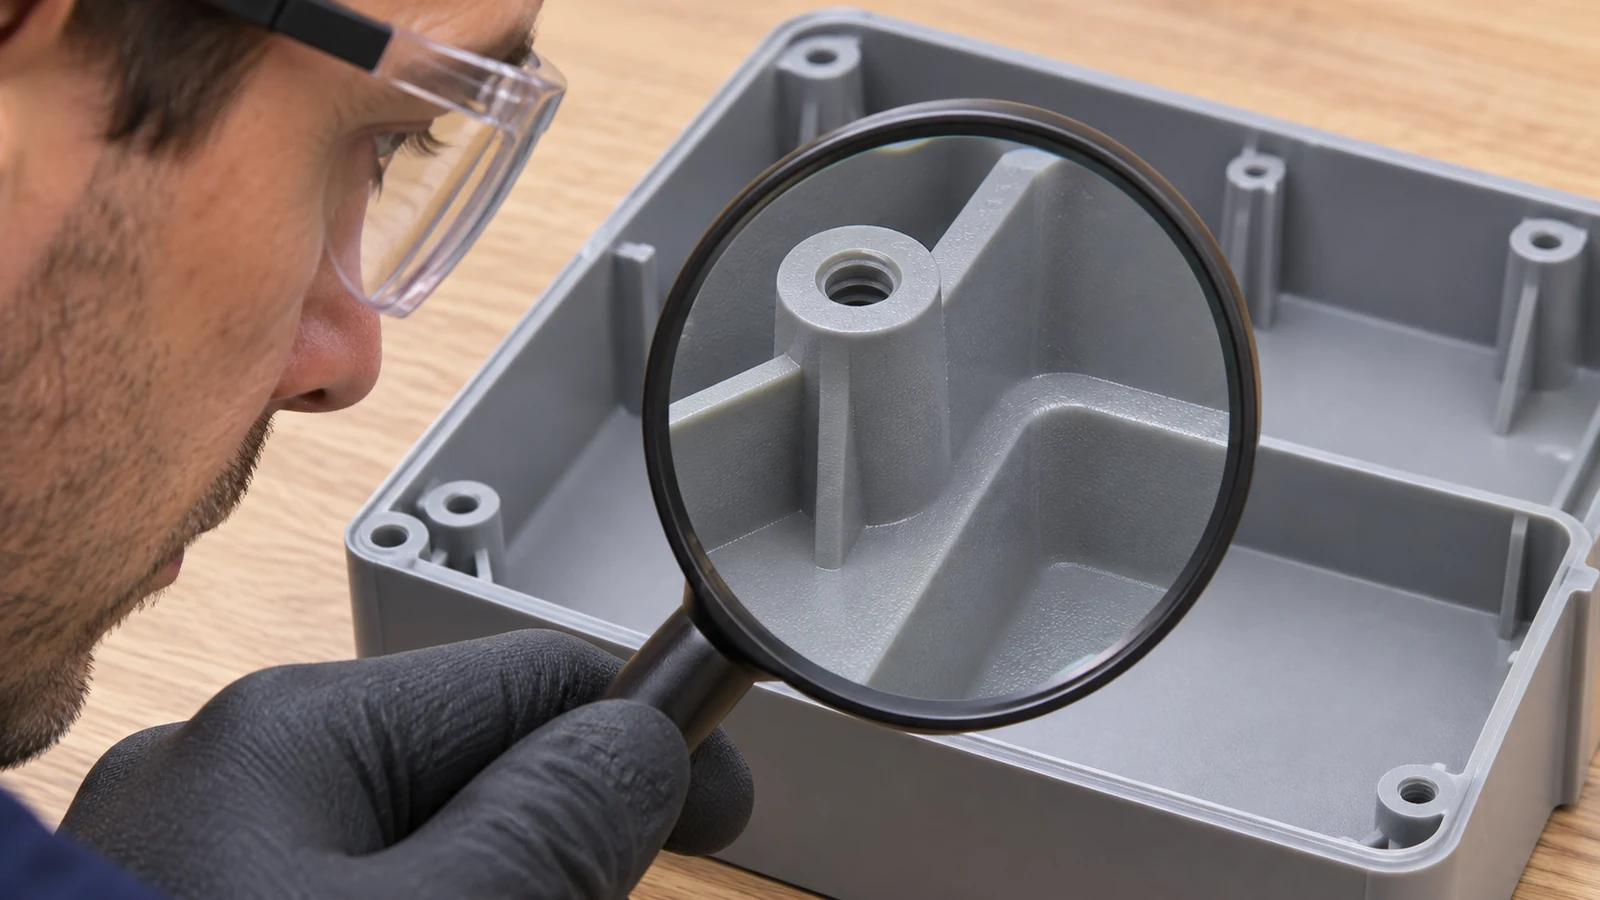 Confrontare, ove disponibili, pezzi integri e danneggiati dello stesso percorso. Annotare condizioni dell'utensile, asportazione di materiale, fissaggio, identità del fluido, concentrazione di pulizia e sequenza di esposizione. Evitare di modificarli tutti prima di aver documentato il problema originale. Un pezzo sostitutivo riuscito realizzato con diversi passaggi modificati può nascondere la causa e lasciare vulnerabile il lotto successivo.
Separare le cricche dal movimento dimensionale. Una parete che si inarca dopo il rilascio può indicare un problema diverso dalle microfessure attorno a un incavo per vite dopo la pulizia. Entrambi richiedono attenzione, ma una sola misurazione non può descrivere entrambi. Ispezionare la superficie e verificare la geometria rilasciata da riferimenti definiti, registrando la tempistica di ciascuna osservazione.
Ridurre gli stress introdotti dalla realizzazione del contenitore
Per un alloggiamento con tasche, esaminare come il grezzo è supportato durante l'asportazione del materiale. Un serraggio energico può forzare temporaneamente una parete in posizione. Una volta rilasciato, il pezzo può non avere più la geometria misurata. Distribuire il supporto ove possibile e verificare la condizione rilasciata durante lo sviluppo del ciclo. Non accettare un'attrezzaggio solo perché il componente serrato corrisponde al modello.
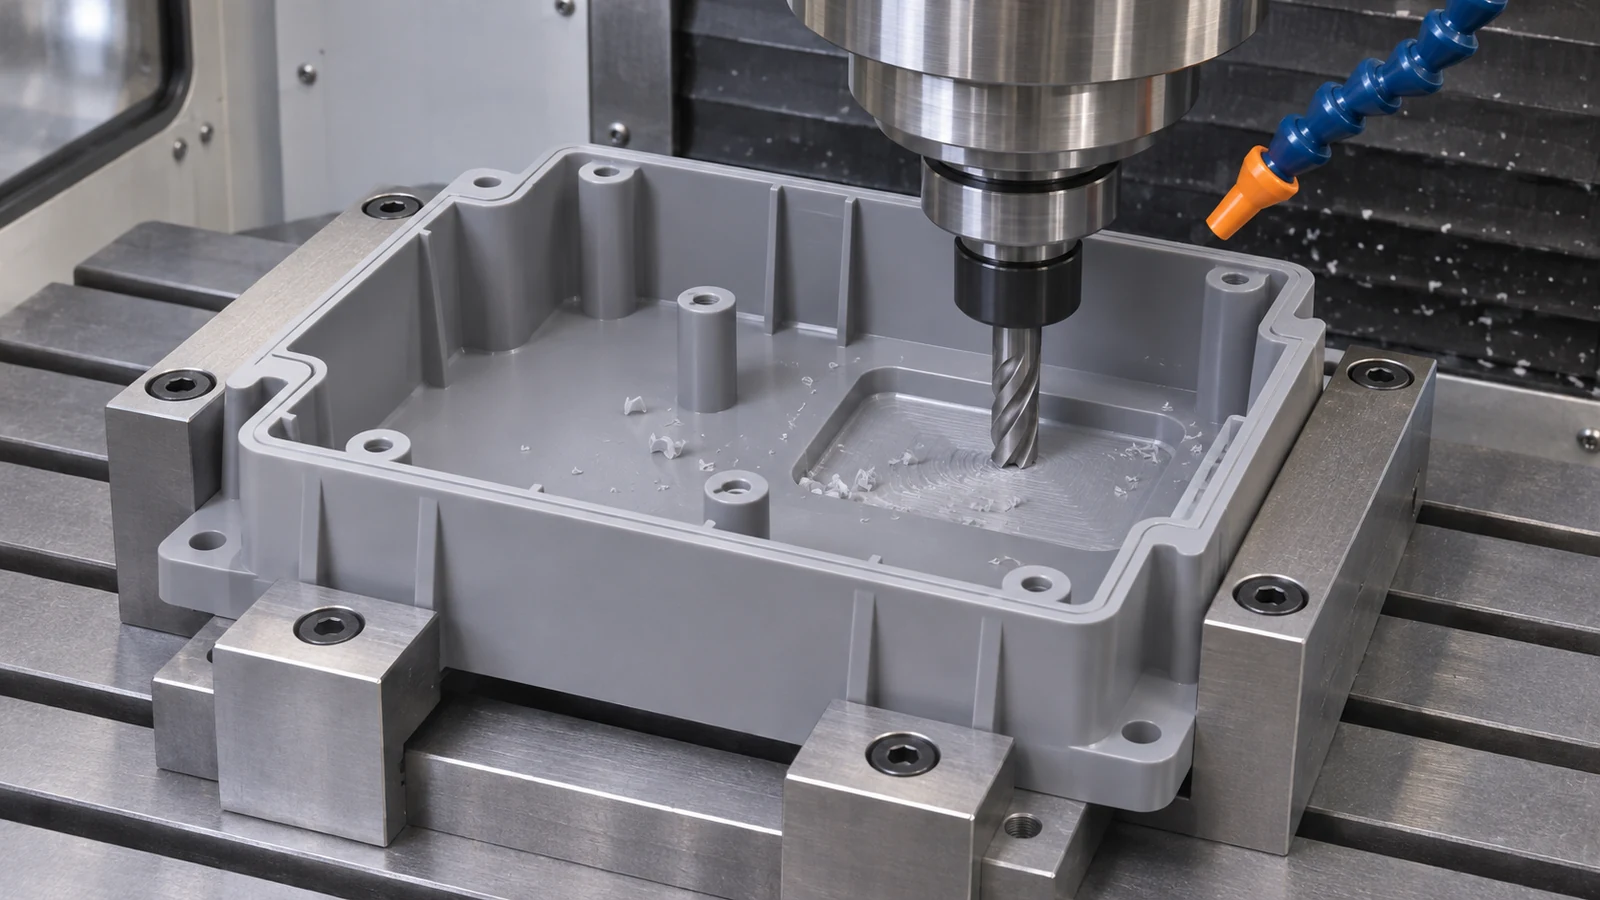 Una passata di sgrossatura e una di finitura dovrebbero avere scopi diversi. La sgrossatura crea la geometria di massa; la finitura genera le superfici funzionali dopo che il ciclo ha stabilito una stabilità adeguata. A seconda del materiale grezzo e del pezzo, può essere appropriato un passo di condizionamento approvato dal fornitore o un approccio di lavorazione a stadi. Il ciclo deve spiegare perché viene utilizzato e quando vengono misurate le caratteristiche critiche.
Per gli involucri fresati, la lavorazione di Noryl richiede anche un filo di taglio affilato e un modo per evacuare i trucioli dalla tasca. Strisciamento, ritaglio e impegno inappropriato possono creare una superficie scadente e riscaldamento localizzato. Ispezionare la superficie vicino a un boss o a una parete sottile, non solo il fondo ampio della tasca. La guida dell'utensile e una prova rappresentativa dovrebbero stabilire le condizioni per la qualità e la geometria effettive.
Il montaggio introduce un ulteriore carico. Se una vite viene usata per tirare in posizione un coperchio o un boss deformato, la condizione del pezzo dopo l'installazione differisce dalla condizione di ispezione dopo il rilascio. Rivedere con il progettista la sede della vite, il gioco dei fori e la geometria di accoppiamento. Lo scopo è eliminare forzature indesiderate all'interfaccia, non prescrivere una coppia di serraggio universale per i fissaggi senza le informazioni di montaggio.
Esaminare fluidi e condizionamento come scelte di processo controllate
La guida specialistica per la lavorazione del PPO tratta le cricche e le microfessure associate a fluidi non idonei e a tensioni residue. Prima di adottare un refrigerante o un detergente, verificare la compatibilità per la qualità identificata e l'esposizione effettiva. Una breve prova di strofinamento su uno scarto non sollecitato non equivale a esporre un boss lavorato e caricato per tutta la produzione e la pulizia.
Specificare l'identità del fluido e le condizioni di processo rilevanti per il lavoro. Quando un prodotto cambia, rivedere la modifica anziché presumere che due fluidi con la stessa descrizione generale si comportino in modo identico. Conservare insieme i registri di lavorazione e di pulizia in modo che un problema ritardato possa essere rintracciato attraverso entrambe le operazioni.
La ricottura è una decisione di distensione delle tensioni, non un modo per cancellare una specifica irrisolta. I fornitori di materiale Noryl pubblicano linee guida, ma il ciclo applicabile dipende dal materiale effettivo e dalle istruzioni del fornitore. Confermare i requisiti di riscaldamento, supporto, raffreddamento e misurazione prima di aggiungerla al ciclo. Non trasferire una cura per Torlon o un ciclo termico destinato a una diversa qualità di PPO modificato.
Se il disegno richiede uno stato dimensionale finale dopo il condizionamento, dichiararlo. Le misurazioni effettuate a caldo, immediatamente dopo il rilascio o prima del condizionamento richiesto possono rispondere a una domanda diversa dall'accettazione finale. Registrare la tempistica e l'ambiente di ispezione concordati senza affermare che un periodo di attesa arbitrario stabilizzi ogni geometria.
Utilizzare un esame del contenitore per verificare le spiegazioni concorrenti
Si consideri un ipotetico involucro di controllo con una tasca profonda e quattro boss per viti. Supera i controlli dimensionali prima della pulizia, ma successivamente compaiono microfessure su due boss. Una spiegazione è un fluido incompatibile che agisce su caratteristiche sollecitate; un'altra è il carico di montaggio; un'altra ancora è un danno introdotto durante la lavorazione. La storia del ciclo e la posizione delle cricche guidano il controllo successivo, ma nessuna di queste spiegazioni dovrebbe essere dichiarata provata solo dall'aspetto.
Ispezionare pezzi conservati e non assemblati dopo lo stesso processo di pulizia documentato, se tale indagine è appropriata e autorizzata. Rivedere separatamente come il coperchio si assesta senza viti e se le superfici di montaggio inducono una torsione nell'involucro. Controllare l'utensile da taglio interessato e la superficie locale vicino al boss. Confronti controllati aiutano a distinguere le spiegazioni in modo più efficace che rifresare l'intero lotto con modifiche non correlate.
La lavorazione di Noryl è completa solo quando la geometria e la condizione superficiale concordate sono accettate nello stato di consegna specificato. Per questo involucro illustrativo, ciò significa definire l'integrità dei boss, la geometria delle pareti dopo il rilascio, gli accoppiamenti critici e le condizioni di movimentazione. L'esempio non è un caso cliente né un protocollo di prova universale; qualsiasi qualifica formale spetta ai team di ingegneria e qualità responsabili.
Domande su cricche e controlli dimensionali
Ogni pezzo in Noryl richiede la ricottura dopo la lavorazione?
Nessun requisito universale deriva dalla denominazione commerciale. Verificare il materiale effettivo, l'asportazione di materiale, la geometria, il carico di esercizio e le indicazioni del fornitore. Qualsiasi trattamento termico deve avere uno scopo definito e uno stato di ispezione finale corrispondente.
Un refrigerante approvato per la lavorazione dei metalli può essere utilizzato automaticamente?
No. Verificare la compatibilità con il grado di polimero identificato e le condizioni di esposizione. Le prestazioni del fluido su un componente metallico non ne stabiliscono l'idoneità per un componente in plastica sollecitato.
Un basso assorbimento di umidità garantisce la stabilità dimensionale?
No. La storia del materiale, la temperatura, la lavorazione, il serraggio e l'assemblaggio possono comunque influenzare il risultato. Misurare il componente rilasciato alle condizioni definite per l'accettazione.
L'ispezione può certificare l'applicazione elettrica dell'involucro?
Solo i controlli esplicitamente inclusi nella qualifica concordata possono supportare tale affermazione. Una designazione del materiale e un rapporto dimensionale da soli non approvano l'assemblaggio elettrico finito.