
Questa guida non classifica i processi. Classifica l'architettura del pezzo, mostra come le tolleranze si accumulano in modo diverso e spiega quando un telaio ibrido con interfacce lavorate alle macchine è migliore rispetto a ciascuna delle due soluzioni da sola.
Il test dell'architettura: guscio o struttura di precisione?
Un involucro racchiude, protegge, guida il flusso d'aria, porta etichette o sostiene componenti leggeri su un'area superficiale relativamente ampia. La sua robustezza deriva da pieghe, flange, nervature, orli e pannelli assemblati. La fabbricazione della lamiera crea questa architettura in modo efficiente a partire da materiale piano attraverso taglio, punzonatura, piegatura, inserimento di componenti, saldatura e finitura.
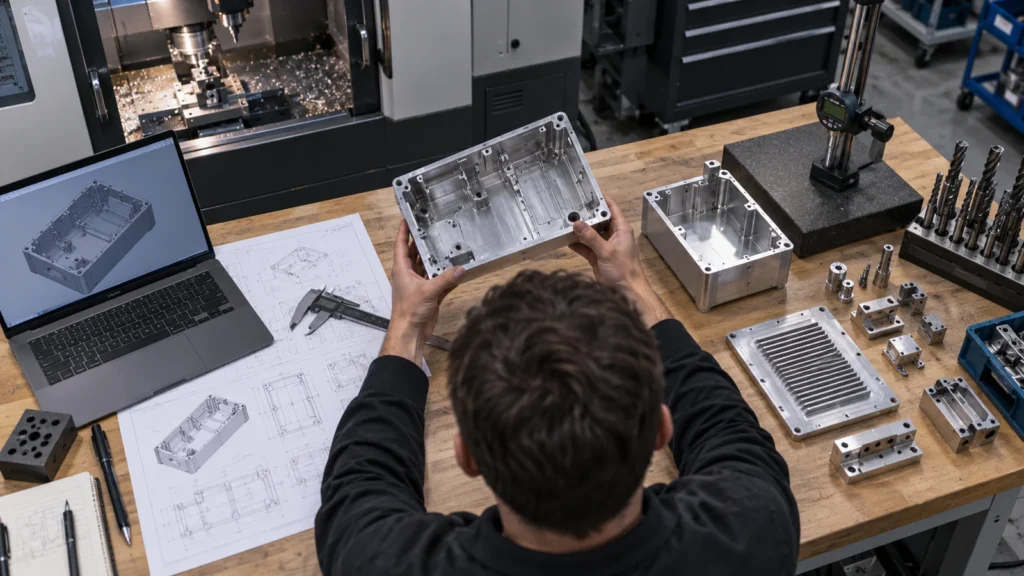
Una struttura di precisione posiziona i componenti tramite relazioni lavorate meccanicamente. Può combinare sedi per cuscinetti, fori per spine, scanalature per guarnizioni, bossaggi locali spessi, guide, superfici di scambio termico o giochi interni complessi in un unico corpo. La lavorazione CNC crea queste caratteristiche direttamente dal materiale grezzo e può mantenere la geometria correlata entro una strategia di setup controllata.
Molti prodotti contengono entrambi. Il compito progettuale è decidere quale volume funge da involucro e quali interfacce fungono da struttura di precisione. Una volta chiarita questa suddivisione, la selezione del processo diventa molto meno soggettiva.
Due processi, due catene di errore
Un componente lavorato meccanicamente accumula variazione attraverso le condizioni del materiale grezzo, l'attrezzaggio, la deflessione dell'utensile, il trasferimento tra setup, il movimento del materiale e la misurazione. Un assieme in lamiera accumula variazione attraverso le dimensioni del grezzo tagliato, l'angolo e il raggio di piegatura, lo spessore del materiale, la direzione della grana, il ritorno elastico, l'attrezzatura, l'inserimento di componenti, la distorsione da saldatura e la sequenza di assemblaggio. Applicare una filosofia di tolleranze da lavorazione meccanica a una catena di piegature può rendere inutilmente costoso un involucro altrimenti funzionale.
Dimensionare la lamiera a partire da datum funzionali ed evitare lunghe quote a catena attraverso più piegature. Decidere se un foro viene tagliato prima della piegatura, creato dopo la piegatura o realizzato in un'operazione di lavorazione secondaria. Sui componenti CNC, raggruppare le relazioni critiche in setup che preservano la continuità dei datum. In entrambi i percorsi, il disegno dovrebbe controllare la funzione piuttosto che ogni bordo visibile in modo uguale.
| Requisito | Risposta in lamiera | Risposta CNC |
|---|---|---|
| Grande coperchio sottile | Il pannello piegato utilizza poco materiale | La fresatura a tasca dal blocco rimuove molto materiale |
| Sede di precisione per cuscinetto o connettore | Potrebbe richiedere un componente inserito o lavorato | Può essere integrato e lavorato con riferimenti |
| Frequenti modifiche progettuali | Le modifiche a laser e piegatrice possono essere flessibili; l'attrezzatura dedicata lo è meno | Le modifiche al programma sono flessibili se il materiale e il fissaggio rimangono praticabili |
| Corpo monolitico sigillato | Giunzioni e saldature richiedono controllo | La geometria in un pezzo unico può ridurre i giunti |
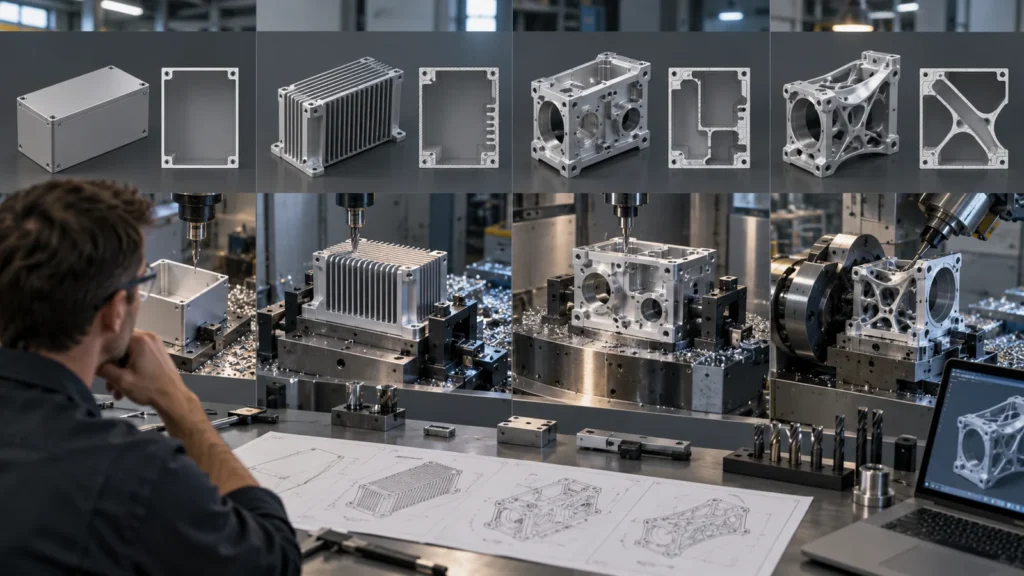
Quattro archetipi di involucro indicano percorsi diversi
Coperchio per elettronica piegato
Quando l'obiettivo principale è la protezione, la ventilazione, la schermatura elettromagnetica e l'accesso, un coperchio piegato con inserti hardware è di solito più economico di un blocco fresato con tasche profonde. Il progetto deve rispettare i rilievi di piega, le esigenze minime di flangia, l'accesso agli utensili e la copertura della finitura.
Custodia sigillata per strumenti
Una scanalatura per guarnizione, una superficie di tenuta controllata, porte filettate, posizioni dei connettori e riferimenti per i componenti interni possono favorire un corpo lavorato alle macchine. Un coperchio separato in lamiera può comunque chiudere l'assieme, creando un'architettura mista pratica.
Protezione macchina o armadio di grandi dimensioni
Una grande superficie e una precisione moderata delle interfacce favoriscono fortemente pannelli in lamiera, telai e assiemi saldati o imbullonati. I blocchi lavorati alle macchine dovrebbero essere riservati a cerniere, chiusure, guide o punti di allineamento che li giustifichino.
Base termica o strutturale
Quando la base della custodia dissipa anche calore, posiziona componenti ottici, supporta componenti in movimento o resiste a carichi locali, può essere necessaria una piastra o una custodia lavorata alle macchine. Le restanti pareti non critiche possono rimanere fabbricate.
Proteggere prima le interfacce
Elencare ogni caratteristica che controlla l'assemblaggio o le prestazioni: sedi per guide, distanziali per PCB, aperture per connettori, assi di cerniera, piani di tenuta per guarnizioni, aperture per ventole, contatti di messa a terra, finestre per display, supporti motore o fori di datum. Poi classificare ciascuna come formata, tagliata, saldata, inserita o lavorata meccanicamente. Questa mappa delle caratteristiche rivela dove un percorso di fabbricazione nominalmente più economico accumula operazioni secondarie.
La saldatura può introdurre distorsioni attorno a facce critiche; il rivestimento può modificare la messa a terra e l'accoppiamento; i componenti inseriti possono ruotare o sfilarsi; la variazione di piegatura può spostare le disposizioni dei fori. La lavorazione meccanica può evitare alcuni di questi rischi ma può creare distorsione delle pareti sottili, angoli inaccessibili e tempi ciclo lunghi. Il piano di processo dovrebbe assegnare l'ispezione alla fase in cui una caratteristica diventa definitiva.
Per assiemi con relazioni impegnative, utilizzare i principi in la pianificazione delle tolleranze CNC solo sulle interfacce che ne hanno bisogno. Non applicare tolleranze di lavorazione di precisione all'intero involucro fabbricato.
Il costo segue le operazioni—e le modifiche di progetto
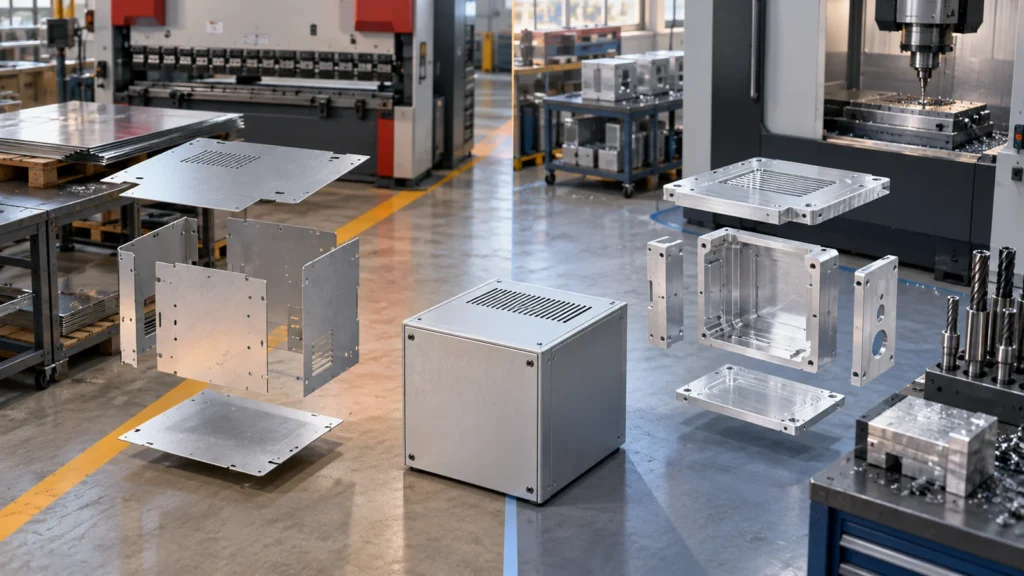
Il costo della lamiera non è solo materiale e tempo di taglio laser. Contare programmazione, nesting, punzonatura, setup di piegatura, attrezzature speciali, componenti, saldatura, rettifica, pulizia, finitura, assemblaggio e ispezione. Il costo CNC include materiale grezzo, programmazione, setup, asportazione di materiale, utensili, sbavatura, finitura e ispezione. Un grezzo a basso costo può diventare un assieme costoso dopo ripetute movimentazioni.
La sensibilità alle modifiche differisce per percorso. Spostare un'apertura può essere semplice prima che vengano impegnati punzoni dedicati o utensili di formatura. Modificare una tasca lavorata meccanicamente può essere semplice finché non influisce sull'attrezzaggio o sull'accesso dell'utensile. Un confronto equo dei preventivi include la maturità della revisione corrente e il probabile percorso di modifica, non solo il primo lotto.
Materiali e finiture non si trasferiscono direttamente
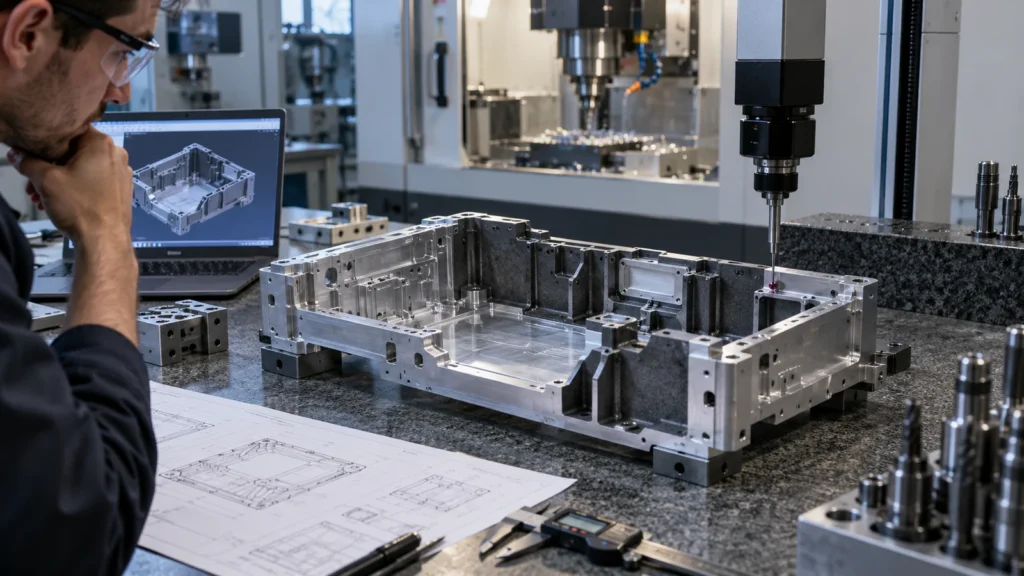
La lamiera richiede gradi e spessori deformabili compatibili con il percorso di piegatura. La lavorazione CNC offre forme di materiale grezzo più ampie e consente spessori locali, ma il materiale deve comunque essere stabile e lavorabile. Un grado scelto per un prototipo lavorato meccanicamente potrebbe non essere la migliore alternativa piegabile, e una lega in lamiera sottile potrebbe non essere disponibile come billetta spessa nelle stesse condizioni.
La finitura influisce sia sull'architettura che sulle tolleranze. La verniciatura a polvere può colmare le giunzioni e proteggere i pannelli ampi ma aggiunge spessore attorno ai fori e ai bordi di accoppiamento. L'anodizzazione dipende dalla lega, dalla preparazione della superficie, dal contatto elettrico e dalla mascheratura. La direzione della spazzolatura, la sfumatura delle saldature, la sabbiatura e l'accettazione estetica richiedono zone definite. Rivedere il opzioni di finitura superficiale insieme alla sequenza di fabbricazione.
Progettazione di un telaio ibrido
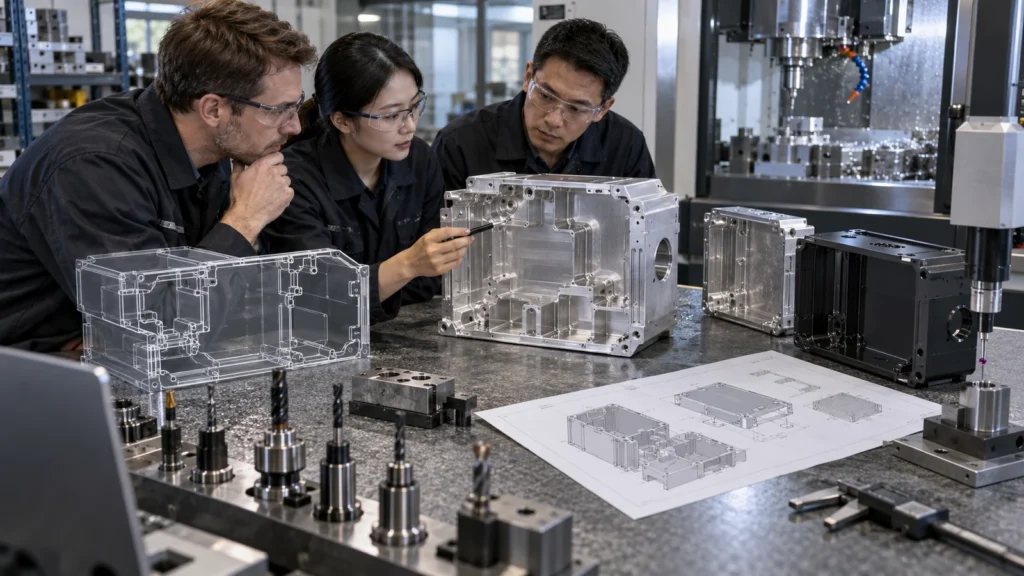
Un design ibrido utilizza pannelli fabbricati per l'area e parti lavorate meccanicamente per la precisione. Le combinazioni tipiche includono un telaio piegato con blocchi guida lavorati, un telaio saldato con cuscinetti di montaggio lavorati successivamente, un coperchio in lamiera su una base termica lavorata o un involucro formato con piastre per connettori lavorate.
Il successo dipende dal trasferimento dei datum. Decidere come l'elemento lavorato si posiziona rispetto al corpo fabbricato, come la tolleranza si accumula in corrispondenza dei fissaggi, se è necessario un aggiustamento e quale componente porta il datum principale. Evitare di usare i fissaggi per forzare un pannello distorto su una base di precisione. Asole, dadi flottanti, spessori, spine di posizionamento o interfacce controllate possono separare l'allineamento dal serraggio.
Il percorso ibrido dovrebbe ridurre il rischio totale, non limitarsi ad aggiungere parti. Confrontare la manodopera di assemblaggio, il coordinamento della fornitura, le giunzioni per tenuta o schermatura, l'abbinamento delle finiture e la manutenibilità prima di suddividere il design.
Il comportamento termico può cambiare la risposta. Una base lavorata meccanicamente può fornire un percorso termico continuo e una superficie di contatto controllata, mentre i pannelli sottili fabbricati dissipano il calore su un'area e favoriscono il flusso d'aria. Se l'involucro contiene elettronica di potenza, identificare dove entra il calore, quali giunzioni interrompono la conduzione, come il rivestimento influisce sul contatto e se il precarico dei dispositivi di fissaggio rimane stabile dopo i cicli.
La compatibilità elettromagnetica introduce un ulteriore requisito a livello di sistema. Le giunzioni della lamiera, le aperture di ventilazione, i rivestimenti e la ferramenta di messa a terra influenzano la schermatura. Un corpo unico lavorato meccanicamente può ridurre le giunzioni ma necessita comunque di interfacce conduttive su coperchi e connettori. Valutare l'architettura produttiva insieme ai requisiti elettrici e termici, non solo al CAD meccanico.
Checklist RFQ per un confronto equo
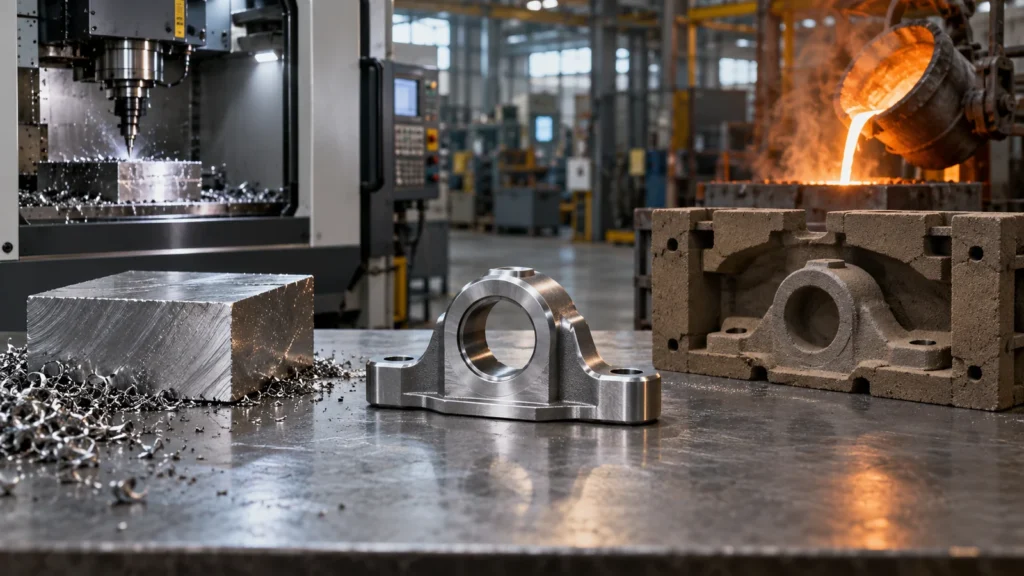
- Modello 3D più disegno con datum funzionali e zone critiche
- Quantità complessiva, quantità di rilascio e prospettiva di revisione
- Prestazioni del materiale e eventuali gradi o spessori alternativi accettabili
- Facce estetiche, direzione della grana o della spazzolatura, colore, mascheratura e limiti del rivestimento
- Requisiti di tenuta, messa a terra, termici, di rigidità e di assemblaggio
- Tipo di hardware, standard di installazione, aspettative di saldatura e lavorazione post-saldatura
- Registrazioni di ispezione richieste per interfacce e assemblaggio finale
Chiedere ai fornitori di proporre un'architettura alternativa quando il design attuale ostacola il processo. L'obiettivo è confrontare assemblaggi accettati, non forzare entrambe le vie a imitarsi a vicenda. Questo approccio a livello di funzionalità offre anche una visione più utile del vantaggi e svantaggi della lavorazione CNC.
Per assemblaggi più grandi, fornire uno schizzo del flusso dei datum che mostri come l'involucro si posiziona rispetto al prodotto e come i componenti interni si posizionano rispetto all'involucro. Questo aiuta a distinguere l'involucro estetico dalla struttura di allineamento e rivela se la regolabilità, gli spessori, le asolature o la lavorazione post-assemblaggio siano più economici rispetto a richiedere una variazione di fabbricazione più stretta.
Domande frequenti degli acquirenti
La lamiera può mantenere posizioni dei fori precise?
Può soddisfare requisiti adeguati, ma la posizione dei fori dopo la piegatura dipende dallo schema dei datum, dalla variazione di piegatura, dall'attrezzatura e dal fatto che il foro sia creato prima o dopo la formatura. I pattern critici possono richiedere lavorazioni secondarie o funzionalità di regolazione.
Un involucro lavorato in un pezzo unico è sempre più resistente?
No. La resistenza dipende dalla geometria, dal materiale, dai giunti, dai carichi e dalle condizioni al contorno. Le piegature e le sezioni formate possono essere molto rigide rispetto alla loro massa, mentre un corpo lavorato può integrare percorsi di carico locali ed evitare giunzioni. Valutare il caso di carico effettivo.
Quando dovrebbe essere lavorato un telaio saldato?
La lavorazione dopo saldatura è utile quando la distorsione da saldatura sposterebbe altrimenti le sedi delle guide, i cuscinetti di montaggio, le relazioni tra fori o altre interfacce. Il telaio necessita di sovrametallo di lavorazione e di una sequenza che tenga conto delle sollecitazioni.
Lo stesso disegno può essere quotato in entrambi i modi?
I requisiti funzionali possono rimanere comuni, ma ciascun processo trae vantaggio da un design produttivo diverso. Invitare alternative controllate e richiedere ai fornitori di identificare ogni modifica proposta di geometria o tolleranza.