
Деталь CNC не считается готовой только потому, что она сошла со станка. Поверхность может нуждаться в защите от коррозии, снижении трения, поддержке герметизации, восприятии покрытия, обеспечении определённого внешнего вида или сохранении критического размера. Правильная отделка поверхности зависит от материала, функции, окружающей среды, геометрии, допуска, количества и бюджета. Выбор только по внешнему виду может привести к проблемам адгезии, изменению размеров, ненужным затратам или поверхности, которая хорошо выглядит, но отказывает в эксплуатации.
Начните с того, что должна делать поверхность
| Назначение поверхности | Решение по отделке требует проверки | Типичный риск |
|---|---|---|
| Защита от коррозии | Совместимость материалов, покрытие покрытия, кромки, отверстия и условия эксплуатации | Обработка защищает внешний вид, но не фактические условия воздействия |
| Контроль износа или трения | Твёрдость, шероховатость, смазка, сопрягаемый материал и толщина покрытия | Поверхность гладкая, но быстро изнашивается или изменяет посадку |
| Уплотнение или контакт с жидкостью | Направление шероховатости, волнистость, заусенцы, плоскостность, чистота и совместимость с обработкой | Косметическая отделка задана без функционального метода приёмки |
| Внешний вид или тактильные свойства | Текстура, цвет, глянец, однородность, маскирование и эталонные образцы | Письменное описание не определяет, что примет заказчик |
Деталь может иметь разные требования к отделке на разных поверхностях. Разделяйте критичные интерфейсы, декоративные зоны и скрытые поверхности, вместо того чтобы применять самую дорогую отделку везде.
Состояние после обработки — это реальный инженерный выбор
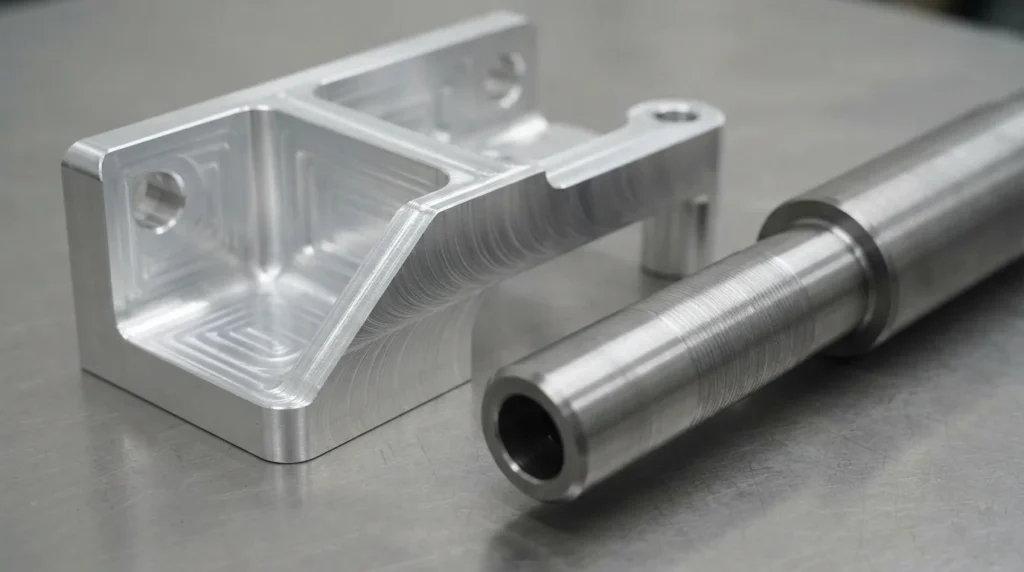
Когда достаточно обработанной поверхности
- Поверхность скрыта или не контактирует с агрессивной средой.
- Видимые следы инструмента не влияют на внешний вид или восприятие заказчиком.
- Шероховатость и состояние кромок достаточны для функции сопряжения или герметизации.
- Покрытие добавило бы риск или толщину без значимого улучшения характеристик.
Если нужен более гладкий результат, указывайте функциональную поверхность и допустимое значение, а не просите “максимально гладкую” отделку. Последнее сложно оценить и проконтролировать единообразно.
Механическая отделка для текстуры и внешнего вида
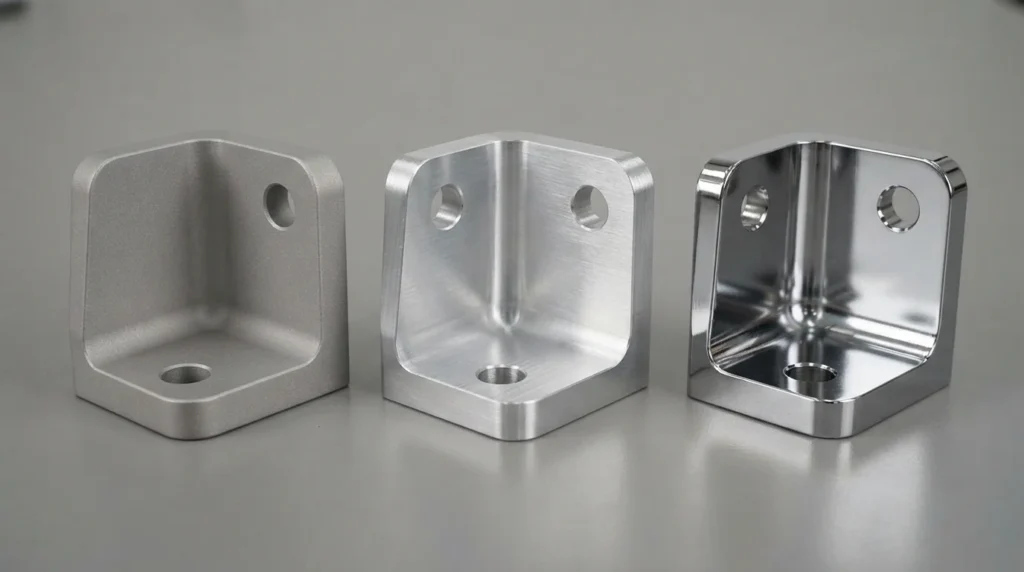
Дробеструйная обработка может создать более однородный матовый или сатиновый вид и снизить визуальную заметность следов инструмента. Она также может скруглить кромки, изменить мелкие элементы, повлиять на шероховатость или оставить частицы абразива в углублениях. Определите маскирование и защищаемые поверхности, когда отверстия, резьбы, посадочные места под подшипники или уплотнительные поверхности должны оставаться контролируемыми.
Шлифование и направленная текстура
Шлифованные поверхности создают направленный вид, который может помочь скрыть следы обращения, но важны направление, перекрытие, переходы на кромках и декоративная однородность. Образец панели или утверждённый эталон может быть полезнее, чем прилагательное вроде “премиальный”.”
Полировка
Полирование удаляет или сглаживает материал и может улучшить внешний вид, очищаемость или контактное поведение. Оно может скруглить кромки, изменить локальные размеры, выявить включения и потребовать отдельного метода контроля. Укажите, требуется ли сатиновая, блестящая, зеркальная отделка или измеренный уровень шероховатости.
Химическая и электрохимическая отделка
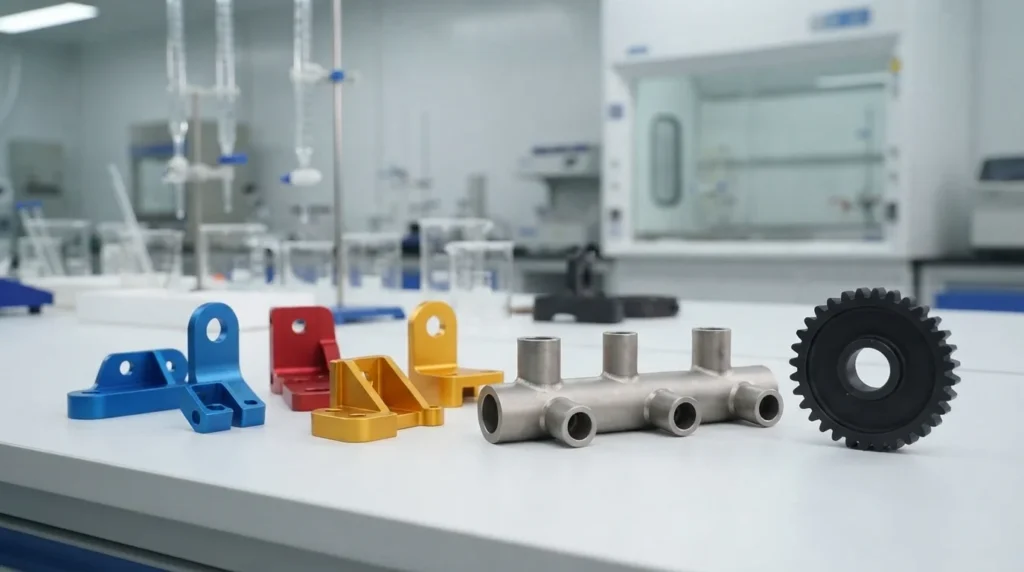
Анодирование может обеспечивать защиту от коррозии, цвет, твёрдость и контролируемый внешний вид на подходящих алюминиевых сплавах. Сплав, подготовка поверхности, цвет, маскирование и тип обработки влияют на результат. Рост или проникновение покрытия может влиять на отверстия, резьбы, посадки и электрический контакт, поэтому критические размеры следует проверять с учётом состояния после отделки.
Пассивация для нержавеющей стали
Пассивация используется для улучшения коррозионных свойств подходящих поверхностей из нержавеющей стали после механической обработки и очистки. Это не универсальная обработка внешнего вида, и требования к очистке, состоянию поверхности, химической среде и приёмке всё ещё должны быть определены.
Чёрное оксидирование и другие химические обработки
Химические покрытия зависят от материала. Обработка, подходящая для одного сплава, может быть неэффективной или неприемлемой для другого. Укажите основной материал перед выбором покрытия и подтвердите, входят ли в спецификацию масло, герметик, верхний слой или припуск на размер.
Покрытия, гальванизация и контроль размеров
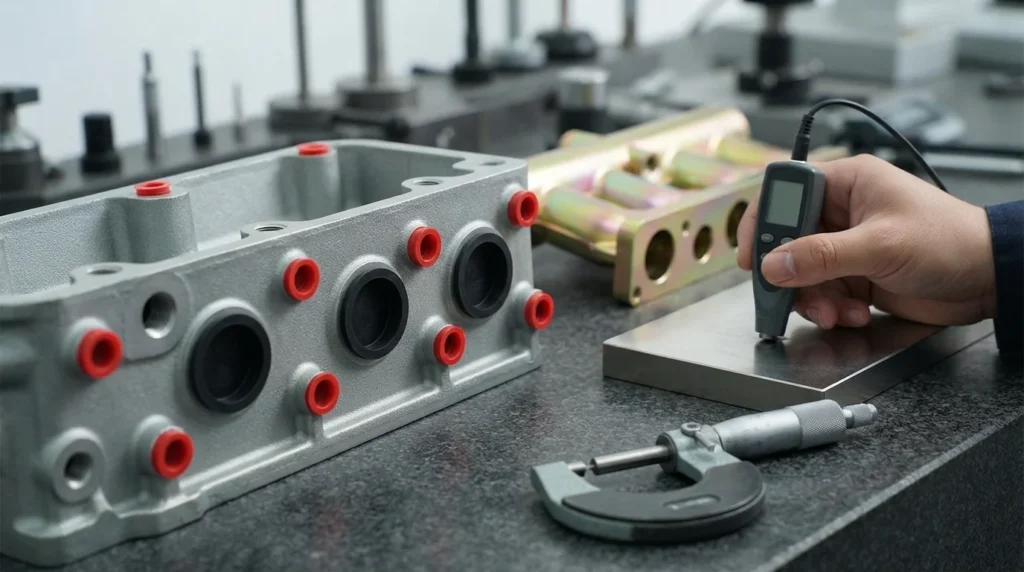
| Вопрос | Почему это важно |
|---|---|
| Какие поверхности маскируются? | Резьба, отверстия, электрические контакты, уплотнительные поверхности и установочные поверхности могут не допускать нанесения того же покрытия |
| Какова требуемая толщина или диапазон? | Толщина может изменить посадки, размер отверстия, нарастание на кромках, трение и электрические характеристики |
| Когда измеряется критический размер? | Деталь может нуждаться в припуске на обработку перед обработкой и в проверке после обработки |
| Как принимается адгезия или внешний вид? | Общее название цвета не определяет адгезию, глянец, текстуру, покрытие или допустимые отклонения |
Ra, Rz и вопрос контроля
Ra — это распространённый параметр шероховатости по среднеарифметическому отклонению, тогда как Rz и другие параметры описывают поверхность иначе. Единичное значение шероховатости не полностью описывает волнистость, направление следов обработки, заусенцы, царапины, поры или однородность внешнего вида. Правильный параметр и направление измерения зависят от функции.
Напишите измеримое требование
- Identify the exact surface or zone that requires the finish.
- State the roughness parameter, unit, limit, and measurement direction when relevant.
- Define whether the value applies before or after coating, polishing, blasting, or passivation.
- Separate roughness from visual appearance, color, scratches, tool marks, and edge condition.
- Agree on the instrument, reference area, and sample or report expectation.
Surface finish and dimensional control are connected. Review the Руководство по допускам для ЧПУ when a finish may change a critical fit or inspection result.
Совместимость материалов — на первом месте
The base material affects which finishes are available, how uniform the result will be, what color is possible, and how the surface behaves in service. Alloy, temper, hardness, reinforcement, porosity, and prior machining condition can all matter.
Используйте CNC materials selection guide to connect finish decisions to the material’s environment, wear, heat, electrical, and dimensional requirements. Do not specify a finish only because it is common on another alloy.
Как указать отделку на чертеже
A useful finish callout answers four questions: what process, on which surfaces, to what result, and how will it be accepted?
- Name the base material and condition.
- Name the treatment or mechanical finish and the required class, type, color, texture, or roughness.
- Mark protected, masked, cosmetic, sealing, electrical, and fit-critical surfaces.
- State coating thickness, allowance, dimensional condition, or post-finish measurement where needed.
- Define samples, visual limits, roughness measurement, adhesion, cleanliness, and documentation.
- Identify any approved supplier, customer specification, or substitute-approval process.
A finish note should be specific enough for an estimator to quote and an inspector to accept. “Nice cosmetic finish” is neither.
Отделка, стоимость и производственный риск
Surface treatment affects more than the external processing charge. It can change masking, packaging, inspection, rework, lead time, yield, and the dimensional strategy used during machining. Over-specifying every surface can add cost without improving the product; under-specifying a functional surface can create field failure or rework.
When comparing options, consider appearance, corrosion, wear, friction, sealing, electrical behavior, cleanability, dimensional effect, material compatibility, quantity, documentation, and total route cost. The goal is a finish that solves the actual service problem.
Часто задаваемые вопросы о отделке поверхности CNC
What is the best surface finish for a CNC part?
There is no universal best finish. Select it from the surface’s function, material, environment, appearance, tolerance, quantity, inspection method, and budget. An as-machined surface may be correct for one area while another needs a coating or polished condition.
Does anodizing change CNC part dimensions?
It can. The treatment may change the condition of edges, holes, threads, fits, and electrical contacts. Critical dimensions should identify whether they apply before or after treatment and which surfaces are masked.
What is the difference between surface finish and surface roughness?
Surface finish is a broader description of texture, appearance, treatment, and condition. Surface roughness is a measured characteristic such as Ra or Rz. A roughness number alone may not define scratches, waviness, lay, burrs, color, or visual acceptance.
Is bead blasting suitable for every CNC material?
No. The media, pressure, base material, geometry, masking, and cleanliness requirement affect the result. Confirm compatibility and protect critical surfaces, threads, bores, and cosmetic zones when needed.
How can I reduce surface finishing cost?
Apply the finish only to surfaces that need it, choose a material-compatible process, define measurable acceptance, avoid unnecessary masking, and coordinate the finish with tolerances and inspection. A supplier DFM review can identify a simpler finish that still meets function.