
Uma peça CNC não está pronta simplesmente porque saiu da máquina. A superfície pode precisar resistir à corrosão, reduzir o atrito, suportar vedação, aceitar um revestimento, proporcionar uma aparência específica ou preservar uma dimensão crítica. O acabamento superficial correto depende do material, da função, do ambiente, da geometria, da tolerância, da quantidade e do orçamento. Escolher apenas pela aparência pode criar problemas de adesão, alterações dimensionais, custo desnecessário ou uma superfície que parece boa, mas falha em serviço.
Comece pelo que a Superfície Deve Fazer
| Finalidade da superfície | Decisão de acabamento a revisar | Risco comum |
|---|---|---|
| Proteção contra corrosão | Compatibilidade de material, cobertura do revestimento, bordas, furos e ambiente de serviço | O tratamento protege a aparência, mas não a condição real de exposição |
| Controle de desgaste ou atrito | Dureza, rugosidade, lubrificação, material de contato e espessura do revestimento | A superfície é lisa, mas desgasta rapidamente ou altera o ajuste |
| Vedação ou contato com fluidos | Direção da rugosidade, ondulação, rebarbas, planicidade, limpeza e compatibilidade do tratamento | Um acabamento cosmético é especificado sem um método de aceitação funcional |
| Aparência ou manuseio | Textura, cor, brilho, uniformidade, mascaramento e amostras de referência | A descrição escrita não define o que o cliente aceitará |
Uma peça pode usar diferentes requisitos de acabamento em faces diferentes. Mantenha interfaces críticas, zonas estéticas e superfícies ocultas distintas, em vez de aplicar o acabamento mais caro em todos os lugares.
Usinado Como Está é uma Escolha de Engenharia Real
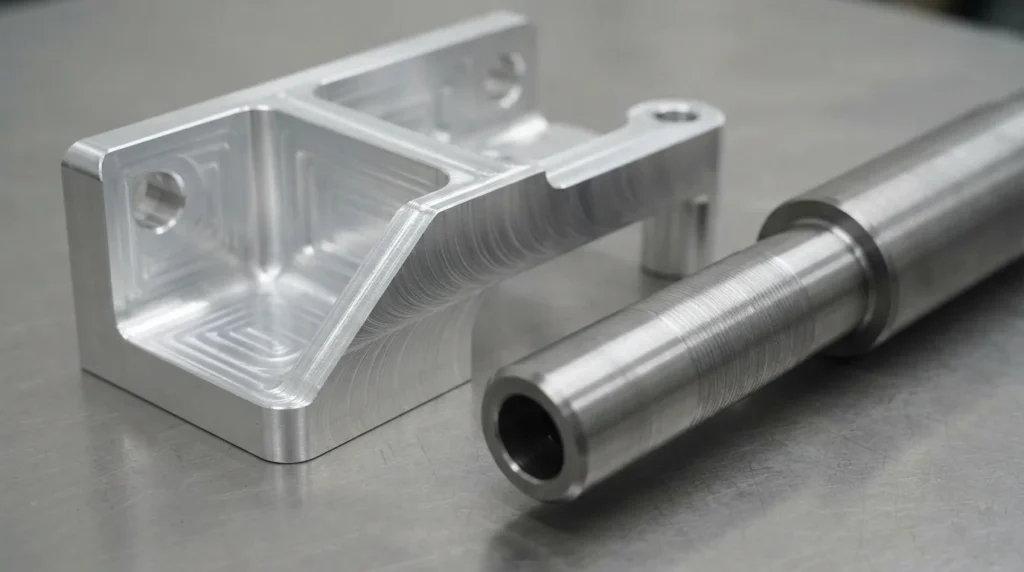
Quando uma superfície usinada é suficiente
- A superfície está oculta ou não fica exposta a um ambiente corrosivo.
- As marcas visíveis da ferramenta não afetam a aparência ou a percepção do cliente.
- A rugosidade e a condição das arestas são adequadas para a função de acoplamento ou vedação.
- Um revestimento adicionaria risco ou espessura sem um benefício de desempenho significativo.
Se for necessário um resultado mais liso, especifique a superfície funcional e o valor de aceitação em vez de pedir o acabamento “mais liso possível”. Este último é difícil de orçar e inspecionar de forma consistente.
Acabamentos Mecânicos para Textura e Aparência
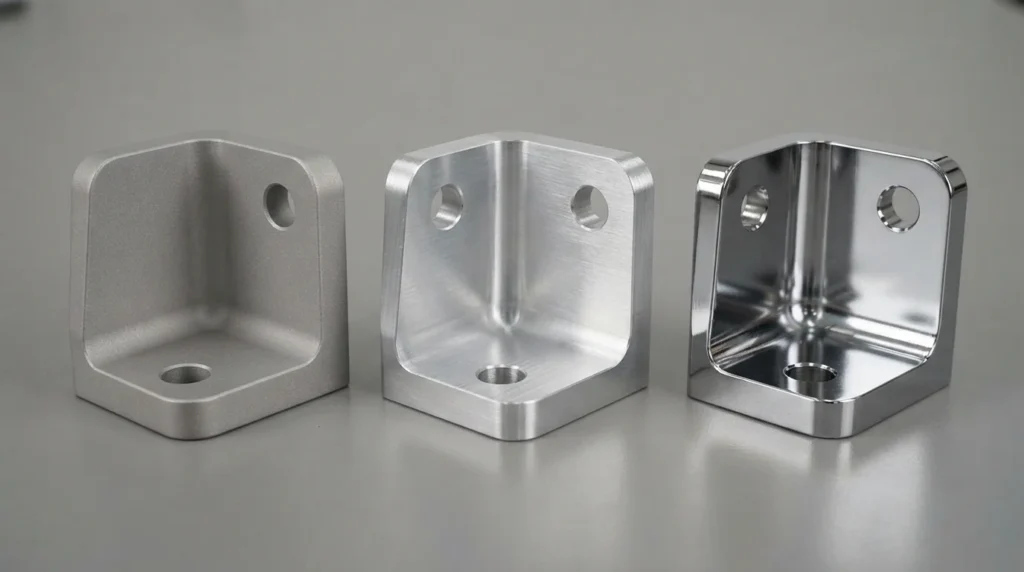
O jateamento pode criar uma aparência fosca ou acetinada mais uniforme e reduzir o destaque visual das marcas de ferramenta. Também pode suavizar arestas, alterar pequenos recursos, afetar a rugosidade ou deixar resíduos de mídia em reentrâncias. Defina mascaramento e superfícies protegidas quando furos, roscas, assentos de rolamento ou faces de vedação precisarem permanecer controlados.
Escovação e textura direcional
Acabamentos escovados criam uma aparência direcional que pode ajudar a ocultar marcas de manuseio, mas a direção, a sobreposição, as transições de arestas e a consistência estética são importantes. Um painel de amostra ou referência aprovada pode ser mais útil do que um adjetivo como “premium”.”
Polimento
O polimento remove ou suaviza material e pode melhorar a aparência, a capacidade de limpeza ou o comportamento de contato. Pode arredondar arestas, alterar dimensões locais, revelar inclusões e exigir um método de inspeção separado. Indique se o requisito é acetinado, brilhante, espelhado ou um nível de rugosidade medido.
Acabamentos Químicos e Eletroquímicos
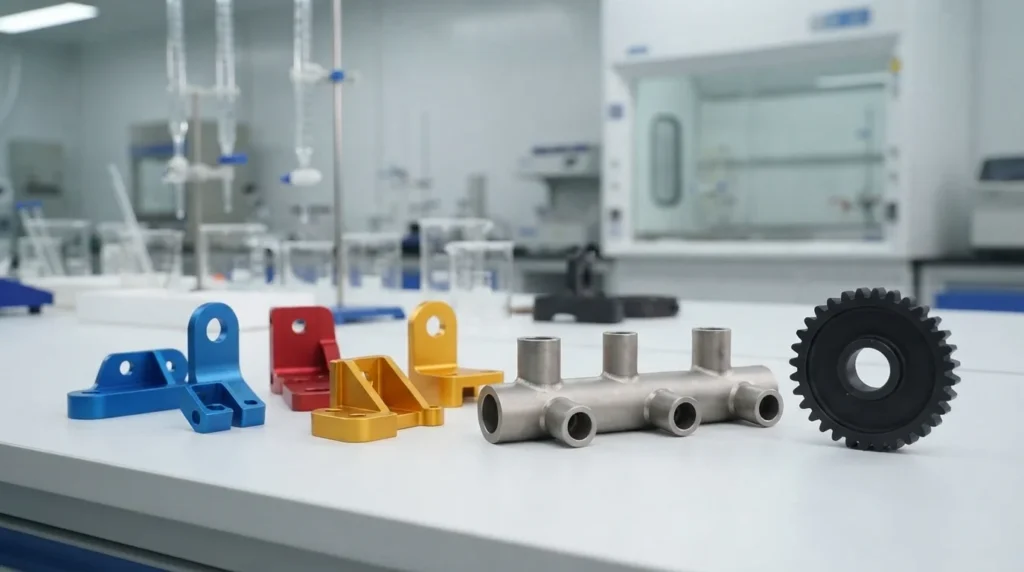
A anodização pode proporcionar proteção contra corrosão, cor, dureza e uma aparência controlada em ligas de alumínio adequadas. A liga, o preparo da superfície, a cor, o mascaramento e o tipo de tratamento afetam o resultado. O crescimento ou a penetração do revestimento pode influenciar furos, roscas, ajustes e contato elétrico, portanto as dimensões críticas devem ser revisadas em relação à condição acabada.
Passivação para aço inoxidável
A passivação é usada para melhorar o comportamento à corrosão de superfícies adequadas de aço inoxidável após a usinagem e a limpeza. Não é um tratamento de aparência de uso geral, e a limpeza, a condição da superfície, o ambiente químico e o requisito de aceitação ainda precisam ser definidos.
Óxido negro e outros tratamentos químicos
Os acabamentos químicos são específicos para cada material. Um tratamento que funciona para uma liga pode ser ineficaz ou inadequado para outra. Informe o material base antes de selecionar o acabamento e confirme se um óleo, selante, revestimento superior ou tolerância dimensional faz parte da especificação.
Revestimentos, Galvanoplastia e Controle Dimensional
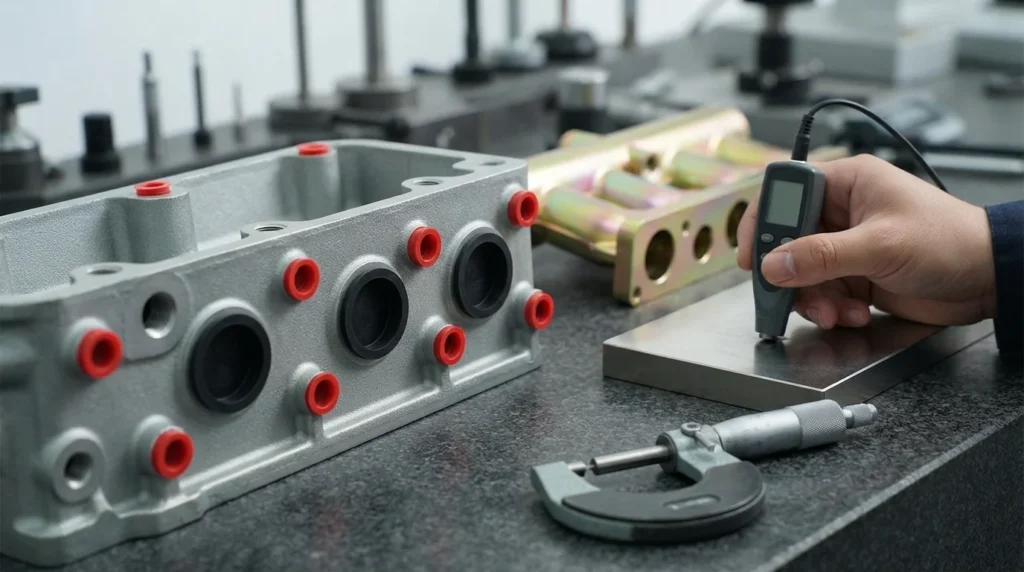
| Pergunta | Por que isso importa |
|---|---|
| Quais superfícies são mascaradas? | Rosca, furos, contatos elétricos, faces de vedação e superfícies de localização podem não aceitar o mesmo revestimento |
| Qual é a espessura ou faixa exigida? | A espessura pode alterar ajustes, tamanho de furos, acúmulo nas bordas, atrito e comportamento elétrico |
| Quando a dimensão crítica é medida? | A peça pode precisar de sobremetal antes do tratamento e verificação após o tratamento |
| Como a aderência ou a aparência é aceita? | Um nome de cor genérico não define aderência, brilho, textura, cobertura ou variação aceitável |
Ra, Rz e a Questão da Inspeção
Ra é um parâmetro comum de rugosidade média aritmética, enquanto Rz e outros parâmetros descrevem a superfície de forma diferente. Um único valor de rugosidade não descreve completamente a ondulação, a direção das estrias, as rebarbas, os riscos, os poros ou a uniformidade estética. O parâmetro correto e a direção de medição dependem da função.
Escreva um requisito mensurável
- Identifique a superfície ou zona exata que requer o acabamento.
- Indique o parâmetro de rugosidade, a unidade, o limite e a direção de medição quando relevante.
- Defina se o valor se aplica antes ou depois de revestimento, polimento, jateamento ou passivação.
- Separe a rugosidade da aparência visual, cor, riscos, marcas de ferramenta e condição das arestas.
- Acorde o instrumento, a área de referência e a expectativa de amostra ou relatório.
O acabamento superficial e o controle dimensional estão conectados. Revise o Guia de tolerâncias CNC quando um acabamento pode alterar um ajuste crítico ou o resultado da inspeção.
A Compatibilidade com o Material Vem Primeiro
O material base afeta quais acabamentos estão disponíveis, quão uniforme será o resultado, qual cor é possível e como a superfície se comporta em serviço. Liga, têmpera, dureza, reforço, porosidade e condição de usinagem prévia podem todos importar.
Use o guia de seleção de materiais para CNC para conectar as decisões de acabamento aos requisitos ambientais, de desgaste, térmicos, elétricos e dimensionais do material. Não especifique um acabamento apenas porque é comum em outra liga.
Como Especificar um Acabamento em um Desenho
Uma indicação de acabamento útil responde a quatro perguntas: qual processo, em quais superfícies, com qual resultado e como será aceito?
- Nomeie o material base e a condição.
- Indique o tratamento ou acabamento mecânico e a classe, tipo, cor, textura ou rugosidade exigidas.
- Marque as superfícies protegidas, mascaradas, cosméticas, de vedação, elétricas e críticas para o ajuste.
- Indique a espessura do revestimento, a tolerância, a condição dimensional ou a medição pós-acabamento quando necessário.
- Defina amostras, limites visuais, medição de rugosidade, aderência, limpeza e documentação.
- Identifique qualquer fornecedor aprovado, especificação do cliente ou processo de aprovação de substitutos.
Uma nota de acabamento deve ser específica o suficiente para que um orçamentista possa cotá-la e um inspetor possa aceitá-la. “Um belo acabamento cosmético” não atende a nenhum dos dois casos.
Acabamento, Custo e Risco de Produção
O tratamento de superfície afeta mais do que o custo do processamento externo. Ele pode alterar o mascaramento, a embalagem, a inspeção, o retrabalho, o prazo de entrega, o rendimento e a estratégia dimensional usada durante a usinagem. Especificar demais cada superfície pode adicionar custo sem melhorar o produto; especificar de menos uma superfície funcional pode causar falha em campo ou retrabalho.
Ao comparar opções, considere aparência, corrosão, desgaste, atrito, vedação, comportamento elétrico, facilidade de limpeza, efeito dimensional, compatibilidade de material, quantidade, documentação e custo total do processo. O objetivo é um acabamento que resolva o problema real de serviço.
Perguntas Frequentes sobre Acabamento Superficial CNC
Qual é o melhor acabamento de superfície para uma peça de CNC?
Não existe um melhor acabamento universal. Selecione-o com base na função da superfície, material, ambiente, aparência, tolerância, quantidade, método de inspeção e orçamento. Uma superfície como usinada pode ser correta para uma área, enquanto outra precisa de um revestimento ou condição polida.
A anodização altera as dimensões de peças de CNC?
Pode alterar. O tratamento pode mudar a condição de arestas, furos, roscas, ajustes e contatos elétricos. As dimensões críticas devem identificar se se aplicam antes ou depois do tratamento e quais superfícies são mascaradas.
Qual é a diferença entre acabamento de superfície e rugosidade de superfície?
O acabamento de superfície é uma descrição mais ampla de textura, aparência, tratamento e condição. A rugosidade de superfície é uma característica medida, como Ra ou Rz. Um número de rugosidade sozinho pode não definir riscos, ondulações, orientação, rebarbas, cor ou aceitação visual.
O jateamento de esferas é adequado para todos os materiais de CNC?
Não. O meio, a pressão, o material base, a geometria, o mascaramento e o requisito de limpeza afetam o resultado. Confirme a compatibilidade e proteja superfícies críticas, roscas, furos e zonas estéticas quando necessário.
Como posso reduzir o custo do acabamento superficial?
Aplique o acabamento apenas nas superfícies que precisam dele, escolha um processo compatível com o material, defina critérios de aceitação mensuráveis, evite mascaramento desnecessário e coordene o acabamento com tolerâncias e inspeção. Uma revisão DFM do fornecedor pode identificar um acabamento mais simples que ainda atenda à função.