
Проход PVDF не считается готовым только потому, что сверло соединило два отверстия. Обработка PVDF требует согласованного состояния зоны пересечения, доступного способа удаления прикреплённого материала и способа контроля результата. Начните с обозначения того, какие кромки контактируют с уплотнением или потоком жидкости, а какие можно облегчить. Затем решите, как компонент будет очищаться и приниматься. Ни чистая внешняя поверхность, ни название полимера не доказывают состояние внутри прохода.
PVDF, или поливинилиденфторид, применяется в инженерных компонентах, где его свойства соответствуют условиям эксплуатации. Ensinger описывает фрезерование и точение заготовок PVDF и других заготовок. Настоящее обсуждение касается того, как задавать требования к обработанной детали; оно не устанавливает химическую совместимость, класс чистоты или срок службы неопределённой гидравлической системы.
Составьте карту проходов до выбора операций
Возьмём небольшой распределительный блок с осевым отверстием, двумя поперечными каналами и монтажной поверхностью. Обозначьте вход инструмента, пересечение и выход для каждого прохода. Сверло, достигающее пересечения, не обязательно оставляет место для инструмента для снятия заусенцев или камеры. Проектируйте эти требования доступа совместно, пока геометрия ещё может быть изменена.
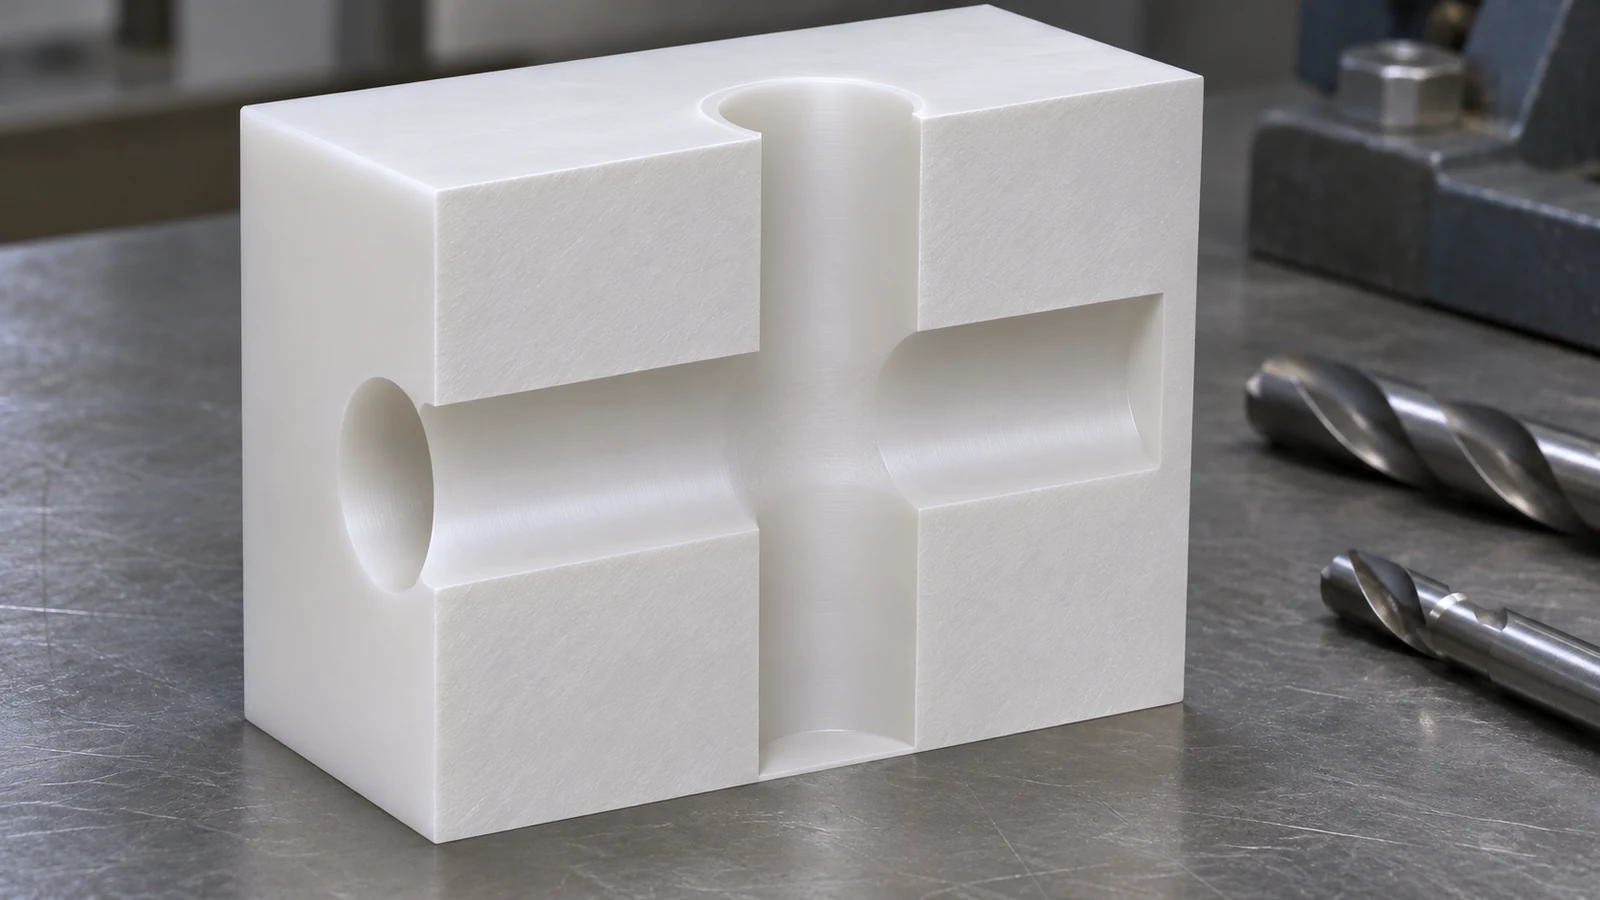 Спросите, могут ли сквозной проход, съёмная заглушка или изменённая ориентация отверстия сделать возможными финишную обработку и контроль без изменения предполагаемой функции. Любая заглушка также создаёт вопрос герметичности и чистоты. Не вводите пробку только для упрощения резания, не рассмотрев, что она добавляет к собранной системе.
Отделите геометрию проходов от монтажной геометрии. Отверстия могут нуждаться в связи с уплотнительной поверхностью, тогда как наружные монтажные отверстия требуют лишь достаточной точности для сборки. Независимое определение этих задач не позволяет всему блоку унаследовать самое строгое требование одного интерфейса.
Определите кромку, которая фактически принимается
Прикреплённый заусенец, размазанный буртик, рваная кромка и намеренная фаска — это разные состояния. Чертёж, на котором указано только “снять заусенцы”, может привести к тому, что один поставщик притупит каждую кромку, а другой удалит рыхлый материал, но сохранит острые функциональные переходы. Укажите допустимую обработку кромок в местах, где она влияет на герметичность, вставку или поток.
| Расположение | Потенциальная проблема | Полезный чертёж или технологическая инструкция |
|---|---|---|
| Пересечение поперечного отверстия | Оставшийся материал вне зоны легкого обзора | Определите доступ для удаления и контроля |
| Кромка входа уплотнения | Острая или повреждённая кромка затрудняет вставку | Определите допустимый заход и состояние поверхности |
| Вход резьбы | Свободная стружка или искажённая первая нитка | Проверьте вход после нарезания и очистки |
| Периметр крепления | Излишняя косметическая доработка | Отделите технологические кромки от функциональных сопряжений |
Для Обработка PVDF, последовательность операций должна обеспечивать защиту наиболее чувствительных сопряжений от последующего перемещения стружки и контакта с инструментом. Если уплотнительная площадка обработана первой и затем пересекается стружкой от другой операции, окончательный контроль всё равно должен оценивать её фактическую поставленную поверхность.
Резать чисто, не используя приспособление для сокрытия перемещений
Нагрев и фиксация влияют на геометрию полимера во время механической обработки. Инструмент, который трётся вместо резания, может изменить поверхность, а приспособление может удерживать деталь в форме, которую она не сохранит после освобождения. Рассматривайте состояние инструмента, поддержку и отвод стружки как взаимосвязанные переменные процесса, а не как автоматическое улучшение при меньшей подаче или более тугом зажиме.
На блоке с глубоким каналом накопившаяся стружка может усилить трение и скрыть, режет ли сверло ещё эффективно. На тонком монтажном ушке та же сила может вызвать локальный прогиб. Проверьте соответствующую особенность после освобождения, прежде чем делать вывод, что положение станка в цикле демонстрирует готовую геометрию.
Пробный прогон должен использовать фактическую марку и форму заготовки. Зафиксируйте любые ограничения по СОЖ или очистке до выбора смазочно-охлаждающей жидкости. Вопрос совместимости материалов следует решать с поставщиком заготовки и владельцем применения; общее заявление о химической стойкости не является одобрением каждой жидкости, используемой при производстве.
Заусенцы, очистка и контроль — отдельные результаты работ
Удаление заусенцев устраняет или изменяет нежелательный прикреплённый материал. Очистка удаляет заданные загрязнения. Контроль устанавливает, достигнуто ли требуемое состояние. Нельзя предполагать, что одна очистка удалит каждый прочно прикреплённый выступ, и кромка без заусенцев всё ещё может нести нежелательные остатки.
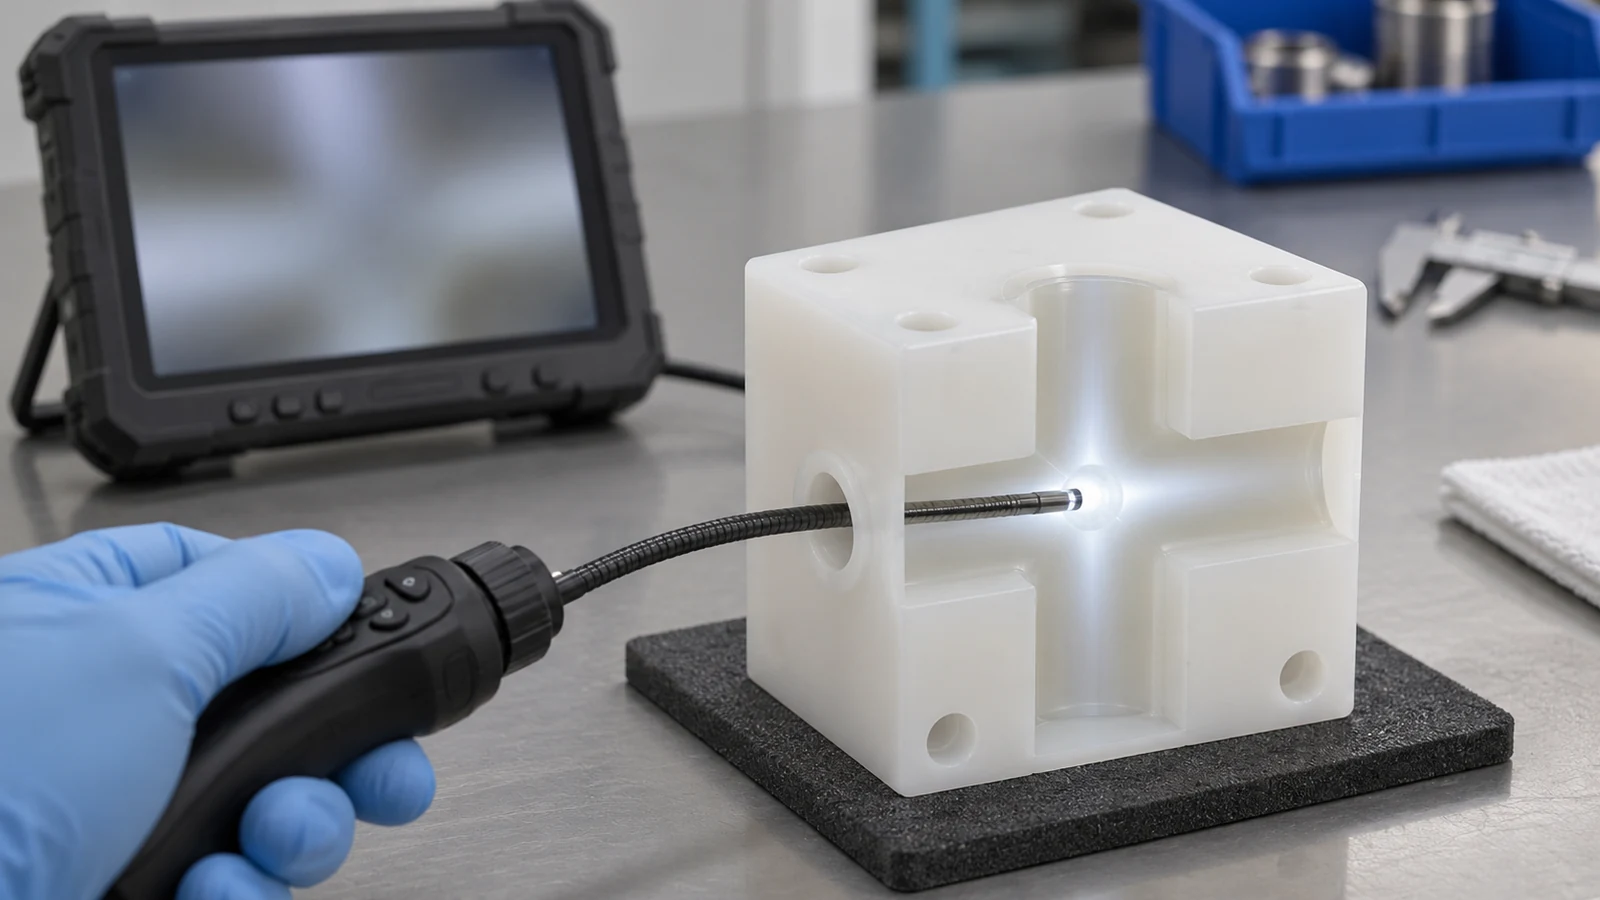 Согласуйте, что должно быть проконтролировано, как до него добраться и что покажет запись контроля. Бороскоп может выявить видимый выступ, но не может автоматически измерить радиус кромки. Результат промывки может подтвердить заданное требование к остаткам, но не доказывает геометрию недоступного пересечения. Сопоставляйте каждый метод с вопросом, на который он может ответить.
Для чувствительных каналов определите разрешённые производственные вспомогательные средства, промывочную среду там, где она контролируется, условия сушки, обращение и защитную упаковку. Если покупателю нужен предел по частицам или другой тест на чистоту, укажите метод и критерий приёмки отдельно. Это соглашение на уровне компонента точнее, чем неподтверждённая маркировка вроде “ультрачистый PVDF”.”
Выпустите чертёж, которым сможет пользоваться контролёр
Включите точное требование к PVDF, модель и чертёж, взаимосвязи баз, спецификации портов и резьбы, контролируемые детали кромок и любые ограниченные остатки. Покажите собранные уплотнения или сопрягаемую геометрию там, где они объясняют функциональные поверхности. Сохраняйте общие допуски на некритичных участках, если только конкретная функция не оправдывает более жёсткий предел.
Процедура справочник по пластиковым материалам помогает упорядочить выбор материалов, но выпущенный чертёж должен указывать фактическую марку и требования к готовой детали. В предложении следует объяснить любой доступ для контроля, который не может быть обеспечен, и любое требование к очистке, которое требует отдельного квалифицированного процесса. Приёмка механической обработки PVDF наиболее надёжна, когда геометрия, поверхность и требования к остаткам проверяемы по отдельности.
Практические вопросы по PVDF
Должна ли каждая внутренняя кромка иметь одинаковую фаску?
Нет. Входы уплотнений, начала резьбы и пересечения потоков выполняют разные функции. Указывайте предполагаемую кромку там, где она влияет на работу, и проверяйте доступность.
Может ли прозрачная промывочная жидкость доказать, что поперечное отверстие не имеет заусенцев?
Нет. Прикреплённая кромка может оставаться, хотя жидкость выглядит прозрачной. Используйте метод контроля, который проверяет само пересечение.
Является ли нанесение покрытия PVDF тем же объёмом работ, что и механическая обработка заготовки PVDF?
Нет. Нанесение покрытия на металлическую деталь и удаление материала из полимерной заготовки предполагают разные подложки, процессы и критерии приёмки.
Что должно измениться при изменении формы заготовки?
Проверьте закрепление, удаление материала, контроль и любую утверждённую квалификацию. Другая заготовка может сэкономить материал, не воспроизводя при этом всё поведение, наблюдавшееся в первоначальном испытании.