
Un composant en Torlon peut respecter ses dimensions et présenter néanmoins une exigence non résolue concernant l'état du matériau. L'usinage du Torlon enlève de la matière sur une forme de stock dont le grade, la voie de fabrication et l'historique de cuisson influent sur la surface laissée. Déterminez avec le fournisseur du stock et l'autorité de conception si l'application finie exige une cuisson supplémentaire, puis convenez du moment où l'usinage final et l'inspection auront lieu. Un second traitement thermique n'est pas automatiquement requis pour chaque pièce, et un cycle de recuit générique pour polymères ne remplace pas une instruction spécifique au Torlon.
Considérez une bague de guidage tournée avec un alésage fonctionnel et un épaulement de positionnement externe. Son plan peut identifier le polymère et les dimensions mais omettre si la surface d'usure reste dans la région externe durcie du stock ou est nouvellement exposée par l'alésage. Résoudre cette omission tôt est plus utile que de choisir une vitesse de broche dans un tableau sans connaître l'état du matériau.
La description d'achat doit identifier plus que le PAI
Le Torlon est un polyamide-imide, couramment abrégé PAI. La marque commerciale couvre des grades et des formes de stock avec différents renforts et historiques de transformation. Une tige extrudée, une ébauche moulée par compression et une forme quasi-nette moulée par injection ne sont pas des intrants de processus interchangeables simplement parce qu'ils sont tous appelés Torlon. Enregistrez le producteur, le grade exact, les dimensions de l'ébauche et l'état fourni par rapport à la révision du plan.
Les recommandations de fabrication de Drake décrivent une couche externe durcie sur ses formes de Torlon extrudé et conseillent une consultation lorsqu'une cuisson supplémentaire est prévue. C'est une raison de discuter du stock réellement fourni, et non une autorisation de supposer la même profondeur de surface ou le même historique thermique pour chaque producteur. Demandez au fournisseur de distinguer la cuisson d'origine du stock de tout traitement proposé après usinage. Conservez cette réponse dans le dossier de fabrication.
La aperçu des plastiques techniques fournit un contexte sur la famille de matériaux. Il ne peut pas résoudre l'exigence de cuisson d'un grade de PAI particulier. Une substitution de matériau doit donc revenir à une revue technique même lorsque l'ébauche de remplacement a les mêmes dimensions nominales.
Construire le plan de coupe autour de la surface de travail finale
Pour la bague de guidage, repérer l'alésage fonctionnel, l'épaulement de positionnement et le dégagement non fonctionnel. Déterminer quelles surfaces peuvent servir au maintien et lesquelles doivent être protégées lors des opérations ultérieures. Si l'alésage doit être fini après un traitement convenu, conserver une référence mesurable permettant de le repositionner. S'il est fini avant ce traitement, le plan doit néanmoins préciser comment toute variation dimensionnelle ultérieure sera évaluée.
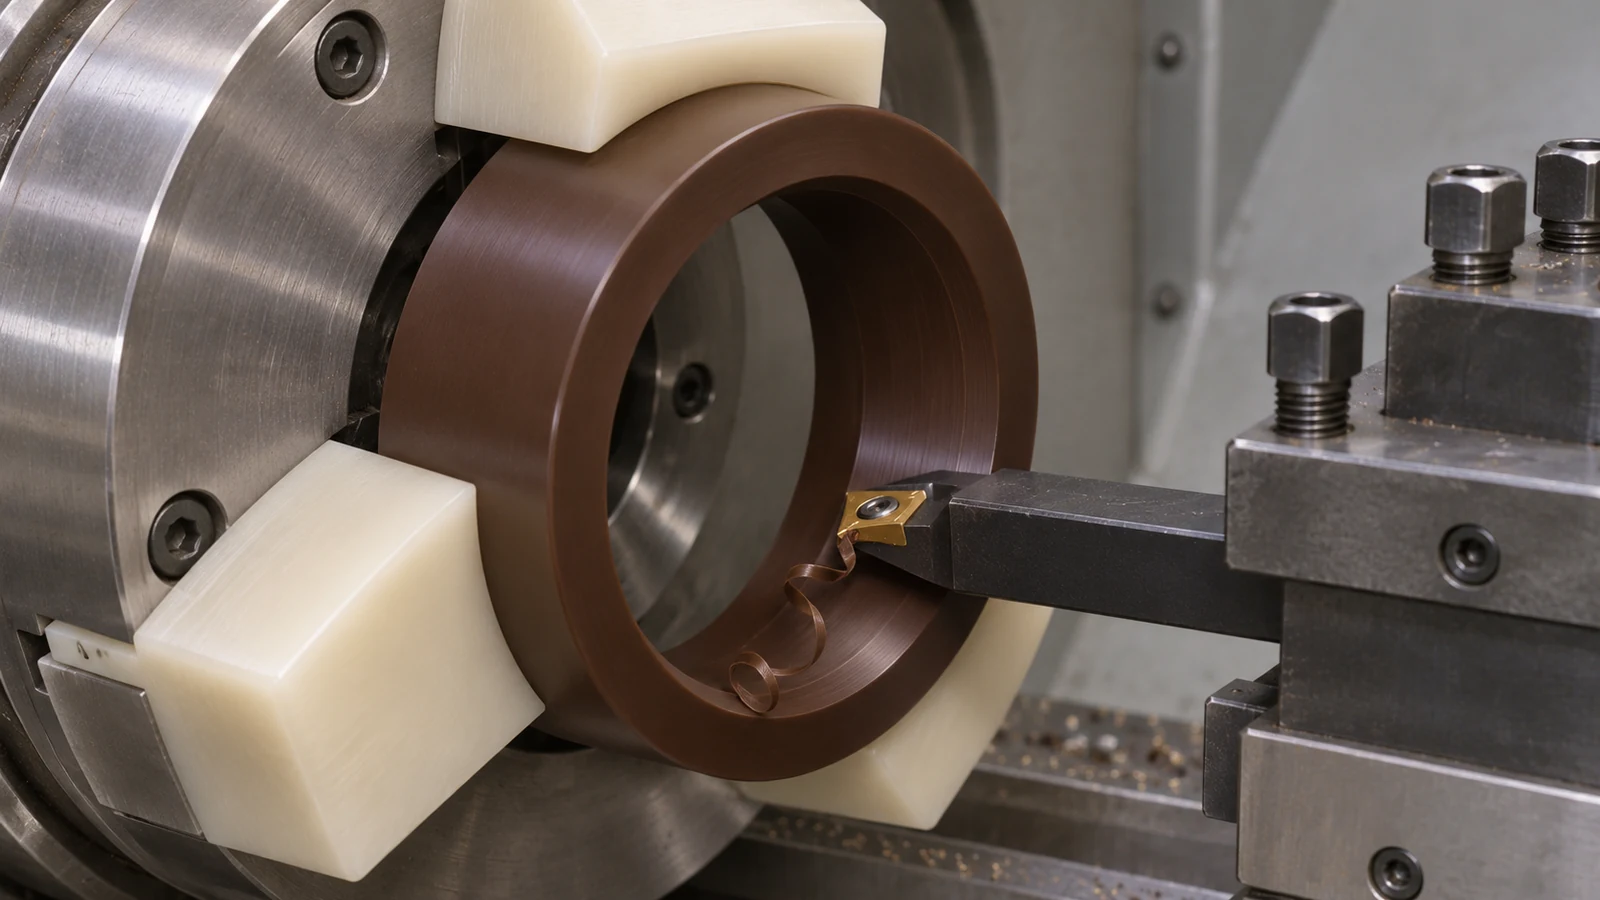 L'usinage du Torlon exige également un plan d'outillage réfléchi. Les nuances renforcées peuvent être abrasives, tandis qu'un tranchant usé risque de frotter ou d'arracher la matière au lieu de couper net. Examiner ensemble la surface usinée et le tranchant. Une zone rugueuse ne prouve pas la porosité du brut ; vérifier si l'arrachement localisé suit la trajectoire de l'outil, un bord non soutenu ou une variation d'engagement.
Tenir les copeaux à l'écart des formes finies et choisir le liquide de refroidissement selon les recommandations de compatibilité du fournisseur de matière. L'outillage, le liquide de refroidissement et les conditions de coupe doivent être validés sur la nuance et la géométrie réelles. Un essai court produisant une belle surface n'établit pas encore la durée de vie de l'outil pour le lot complet. Suivre l'état du tranchant sur la même forme tout au long de l'essai plutôt que de modifier plusieurs variables de coupe simultanément.
Pour les pièces de révolution, Usinage du Torlon peut utiliser une gamme de tournage avec support réparti. Le montage doit résister à l'effort de coupe sans forcer une bague mince à prendre la forme requise. Vérifier la géométrie après relâchement avant d'accepter le montage comme stable.
Une revue de bague de guidage avec deux résultats différents
Dans cet exemple hypothétique, la bague fonctionne contre un arbre conjugué et se positionne également dans un support métallique. L'ingénierie identifie une exigence d'usure pour l'alésage, tandis que l'épaulement extérieur établit principalement la position d'assemblage. La première question de revue est de savoir si la nuance fournie et la gamme réalisée supportent cette fonction d'alésage. Il ne s'agit pas de savoir si la bague est simplement une “ matière plastique haute température ”.”
Un résultat possible est que le fournisseur confirme que le stock livré et la gamme d'usinage prévue sont appropriés sans cuisson supplémentaire pour cette application. L'équipe qualifie alors la coupe, le relâchement et le contrôle dans l'état convenu. Un autre est que l'autorité de conception exige une cuisson supplémentaire. Dans ce cas, la gamme doit préserver l'accès de finition, les références et le stock là où c'est nécessaire, et vérifier les dimensions finales après la séquence spécifiée. Aucun des deux résultats ne découle du seul nom commercial.
Si la bague traitée échoue ensuite à un ajustement extérieur, le polissage de l'alésage est sans objet. Comparer le diamètre, la circularité et la relation de positionnement avant et après le traitement, avec les conditions de mesure enregistrées. Cela distingue un changement d'état de matière d'une erreur de maintien ou d'une tendance à l'usure de l'outil. Ce scénario est illustratif ; il ne s'agit ni d'une commande client ni d'une recette de production validée.
Faire en sorte que l'acceptation décrive l'état livré
Le plan et le bon de commande doivent s'accorder sur les dimensions critiques, les enregistrements de traitement requis et si la pièce est contrôlée après tout conditionnement convenu. Spécifier les références utilisées pour les relations alésage-épaulement, le traitement des arêtes autorisé, les critères de dommage visible et la protection des surfaces finies pendant le transport.
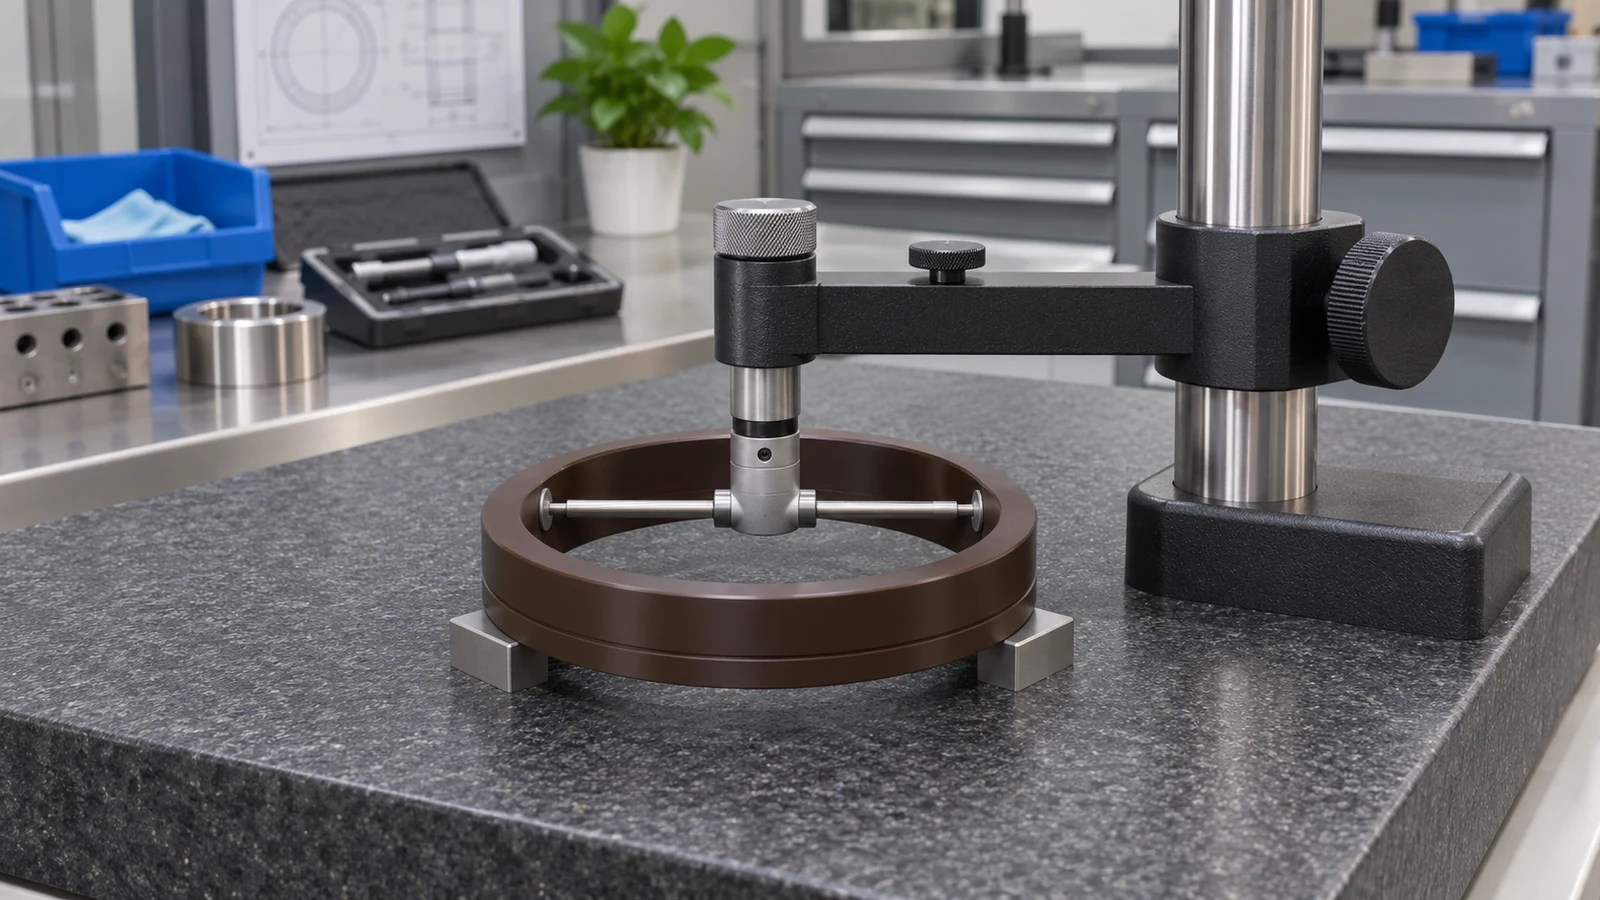 Enregistrer le lot de matière avec l'identité de la pièce ou du lot. Si un essai d'usure, une exigence de résistance chimique ou un essai en service est nécessaire, le définir séparément du contrôle dimensionnel. Un rapport d'alésage démontre la géométrie mesurée dans les conditions énoncées ; il n'établit pas la performance d'usure dans un assemblage non spécifié. L'usinage du Torlon est prêt pour la libération lorsque la question de l'état de matière et la question de la géométrie ont toutes deux été résolues.
Questions sur le Torlon usiné
Le retrait de la surface sombre prouve-t-il qu'une pièce est inadaptée ?
Non. L'apparence seule ne détermine pas l'acceptation. Établir l'état réel du stock, la fonction de la surface exposée et toute exigence soutenue par le producteur pour une cuisson supplémentaire.
L'usineur peut-il substituer un relâchement des contraintes à une cuisson spécifiée ?
Non. Les deux instructions visent des objectifs différents. Obtenir une gamme approuvée pour la nuance et la forme plutôt que de traiter leurs noms comme interchangeables.
Un ajustement serré doit-il être vérifié pendant que la bague est maintenue ?
Les lectures en position serrée aident à maîtriser l'opération, mais une pièce relâchée peut avoir une forme différente. Définir explicitement la mesure à l'état de livraison et toute contrainte d'assemblage.
Qu'est-ce qui rend deux devis Torlon comparables ?
Même nuance et même forme de stock, maîtrise des traitements supplémentaires, étape de finition, interfaces critiques, conditions d'inspection et enregistrements requis. Une comparaison de prix sans ces éléments peut comparer des livrables différents.