
Uma passagem em PVDF não está acabada apenas porque uma broca ligou duas portas. A usinagem de PVDF requer uma condição acordada para a interseção, um método acessível para remover material aderido e uma forma de inspecionar o resultado. Comece por marcar quais as bordas que contactam um vedante ou o fluxo de fluido e quais podem ser aliviadas. Depois decida como o componente será limpo e aceite. Nem uma superfície exterior de aspeto limpo nem o nome do polímero provam a condição no interior de uma passagem.
O PVDF, ou fluoreto de polivinilideno, é utilizado em componentes de engenharia onde as suas propriedades materiais se adequam ao serviço. A Ensinger descreve a fresagem e torneamento de formas de stock de PVDF e outros blanks. A discussão aqui diz respeito a como especificar uma peça maquinada; não estabelece a compatibilidade química, classificação de pureza ou vida útil de um sistema de fluidos não especificado.
Desenhe um mapa de passagens antes de selecionar as operações
Considere um pequeno bloco de distribuição com um furo axial, duas portas perfuradas transversalmente e uma face de montagem. Marque a entrada da ferramenta, a interseção e a saída de cada passagem. Uma broca que atinge a interseção não deixa necessariamente espaço para uma ferramenta de rebarbagem ou uma câmara. Projete esses requisitos de acesso em conjunto enquanto a geometria ainda pode ser alterada.
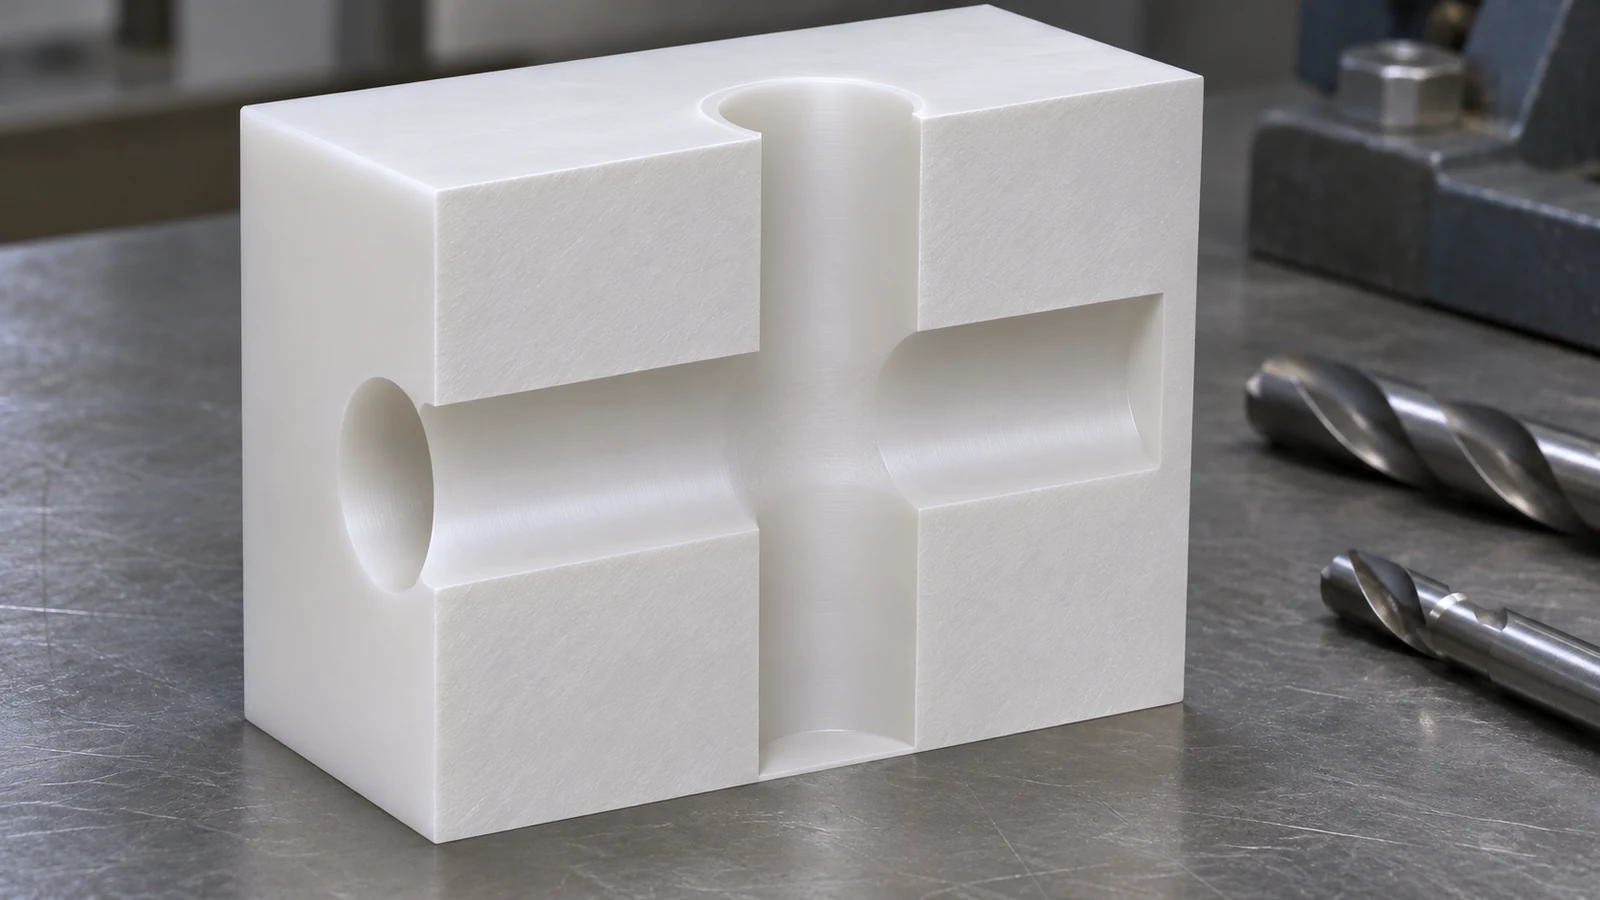 Pergunte se uma passagem contínua, um fecho removível ou uma orientação de porta revista poderiam tornar o acabamento e a inspeção possíveis sem alterar a função pretendida. Qualquer fecho também cria uma questão de vedação e limpeza. Não introduza um tampão apenas para simplificar o corte sem rever o que ele acrescenta ao sistema montado.
Separe a geometria das passagens da geometria de montagem. As portas podem necessitar de uma relação com uma face de vedação, enquanto os furos de montagem exteriores só precisam de precisão suficiente para a montagem. Definir essas tarefas de forma independente evita que todo o bloco herde o requisito mais rigoroso de uma interface.
Identifique a borda que está efetivamente a ser aceite
Uma rebarba aderida, uma aresta esmagada, uma borda rasgada e um chanfro deliberado são condições diferentes. Um desenho que diga apenas “rebarbar” pode deixar um fornecedor a quebrar todas as bordas enquanto outro remove material solto mas preserva transições funcionais afiadas. Indique o tratamento de borda aceitável nos locais onde este altera a vedação, a inserção ou o fluxo.
| Localização | Problema potencial | Instrução útil de desenho ou de processo |
|---|---|---|
| Interseção de furos cruzados | Material aderente permanece além da visão fácil | Definir acesso para remoção e inspeção |
| Borda de entrada do vedante | Uma borda afiada ou danificada prejudica a inserção | Definir a guia permitida e a condição da superfície |
| Entrada da rosca | Cavacos soltos ou uma primeira rosca deformada | Inspecionar a entrada após o corte e a limpeza |
| Perímetro de montagem | Retrabalho cosmético desnecessário | Separar bordas de manuseio das interfaces funcionais |
Para Usinagem de PVDF, a sequência de operações deve deixar as interfaces mais sensíveis protegidas contra o deslocamento posterior de cavacos e o contato com ferramentas. Se uma superfície de vedação for acabada primeiro e subsequentemente atravessada por cavacos de outra operação, a inspeção final ainda deve avaliar sua superfície real entregue.
Corte de forma limpa sem usar o dispositivo de fixação para ocultar movimento
O calor e a fixação influenciam a geometria do polímero durante a usinagem. Uma ferramenta que atrita em vez de cortar pode alterar a superfície, enquanto um dispositivo de fixação pode manter o componente numa forma que ele não conservará após a liberação. Trate a condição da ferramenta, o suporte e a evacuação de cavacos como variáveis de processo conectadas, em vez de considerar um avanço menor ou uma fixação mais apertada como melhoria automática.
Num bloco com uma passagem profunda, os cavacos acumulados podem aumentar o atrito e obscurecer se a broca ainda está cortando eficazmente. Numa aba de montagem fina, a mesma força pode produzir deflexão local. Inspecione a característica relevante após a liberação antes de concluir que a posição em ciclo da máquina demonstra a geometria final.
O ensaio deve usar a classe e a forma de estoque reais. Registre quaisquer restrições de refrigerante ou limpeza antes de selecionar um fluido de corte. Uma preocupação de compatibilidade de material deve ser resolvida com o fornecedor do estoque e o responsável pela aplicação; uma alegação genérica de resistência química não é aprovação de todos os fluidos usados durante a fabricação.
Rebarbagem, limpeza e prova são entregáveis separados
O rebarbamento remove ou modifica material aderido indesejado. A limpeza remove a contaminação especificada. A inspeção estabelece se a condição exigida foi alcançada. Não se pode presumir que a limpeza sozinha remova toda rebarba firmemente aderida, e uma aresta sem rebarba ainda pode carregar resíduo indesejado.
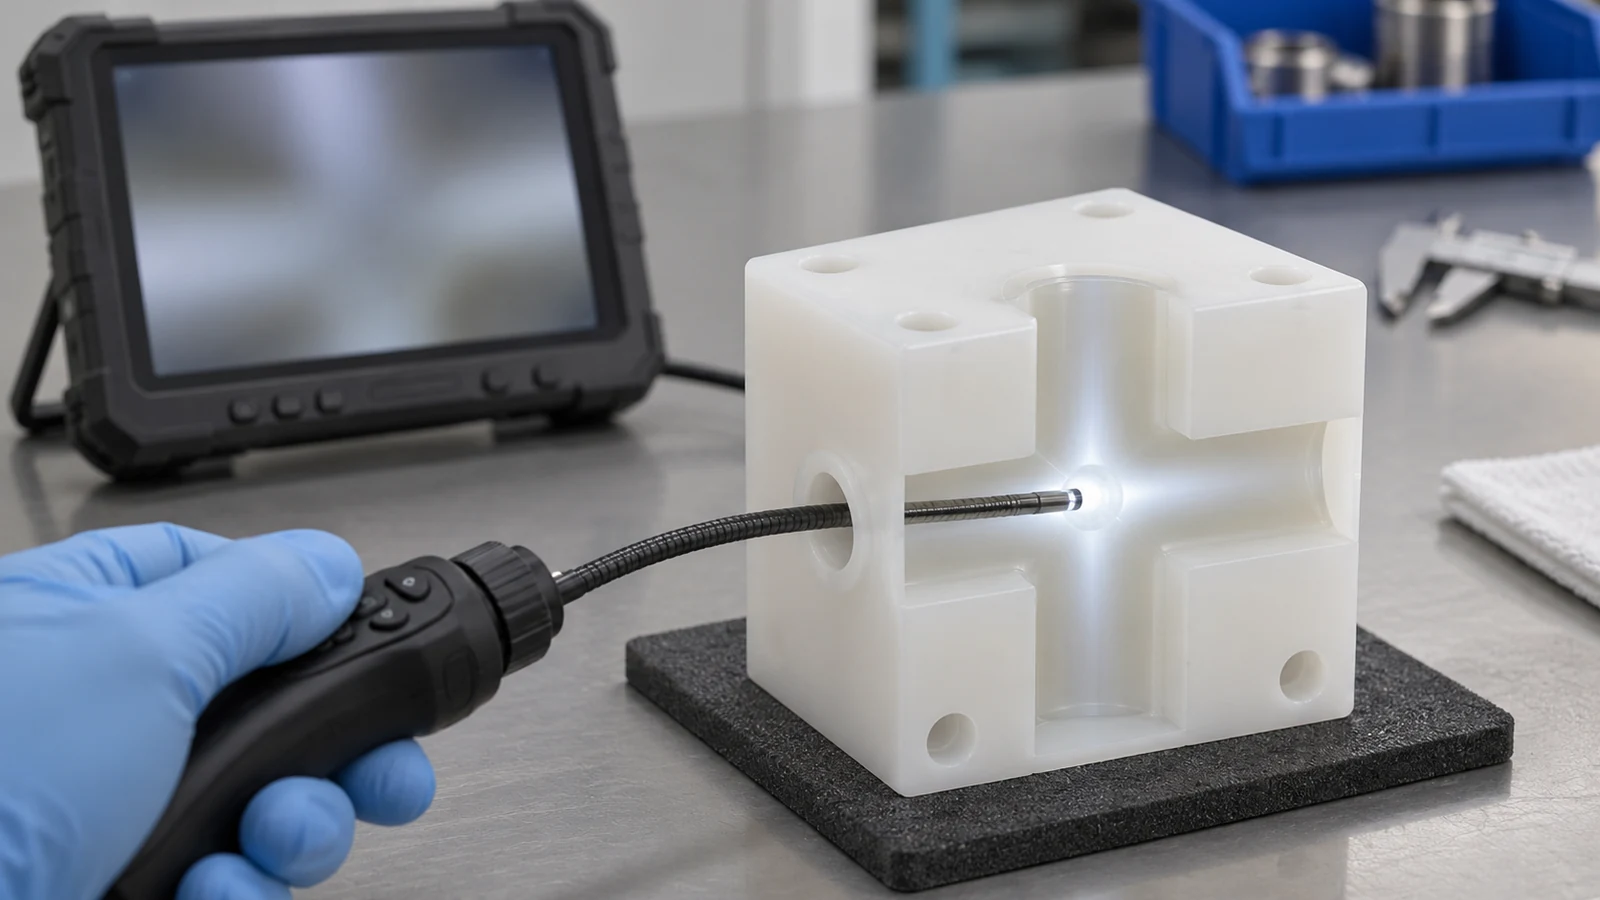 Acorde o que deve ser inspecionado, como se pode alcançá-lo e o que o registro de inspeção mostrará. Um boroscópio pode revelar uma rebarba visível, mas não pode quantificar automaticamente um raio de aresta. Um resultado de lavagem pode sustentar um requisito de resíduo definido, mas não prova a geometria de uma interseção inacessível. Combine cada método com a questão que ele pode responder.
Para passagens sensíveis, identifique os auxiliares de fabricação permitidos, o meio de lavagem quando controlado, a condição de secagem, o manuseio e a embalagem protetora. Se o comprador precisar de um limite de partículas ou outro teste de limpeza, nomeie o método e a base de aceitação separadamente. Este acordo em nível de componente é mais preciso do que um rótulo sem suporte como “PVDF ultralimpo”.”
Emita um desenho que o inspetor possa utilizar
Inclua o requisito exato de PVDF, um modelo e desenho, relações de datum, especificações de portas e roscas, detalhes de arestas controladas e quaisquer resíduos restritos. Mostre as vedações montadas ou a geometria de acoplamento onde elas explicam as superfícies funcionais. Mantenha tolerâncias gerais em áreas não críticas, a menos que uma função particular justifique um limite mais apertado.
O referência de material plástico ajuda a organizar as escolhas de material, mas o desenho liberado deve identificar a classe real e os requisitos da peça acabada. Uma cotação deve explicar qualquer acesso de inspeção que não possa ser alcançado e qualquer requisito de limpeza que necessite de um processo qualificado separado. A aceitação da usinagem de PVDF é mais forte quando os requisitos de geometria, superfície e resíduo são individualmente verificáveis.
Questões práticas sobre PVDF
Toda aresta interna deve ter o mesmo chanfro?
Não. Entradas de vedação, inícios de rosca e interseções de fluxo desempenham funções diferentes. Especifique a aresta pretendida onde ela afeta o desempenho e revise a acessibilidade.
Um líquido de lavagem transparente pode provar que um furo transversal está sem rebarba?
Não. Um lábio aderente pode permanecer enquanto o líquido parece límpido. Utilize um método de inspeção que aborde a própria interseção.
O revestimento de PVDF tem o mesmo âmbito que a maquinação de PVDF em bruto?
Não. Revestir um componente metálico e remover material de um bloco de polímero envolvem substratos, processos e critérios de aceitação diferentes.
O que deve mudar quando a forma do material em bruto muda?
Reveja a fixação, a remoção de material, a inspeção e qualquer qualificação aprovada. Um bloco diferente pode poupar material sem reproduzir todos os comportamentos observados no ensaio original.