
Risposta breve: pianificare lavorazione dell'acciaio inossidabile PH 13-8 dalla condizione fornita e dalla condizione finale di invecchiamento richiesta. La lega 13-8 PH può essere lavorata in più di una condizione, ma la lavorabilità e il comportamento di taglio cambiano con la resistenza e la durezza. Un disegno utile non si limita a indicare 13-8 PH; specifica la specifica del materiale applicabile, la condizione iniziale, la condizione finale, la responsabilità del trattamento e quali dimensioni sono finite prima o dopo l'invecchiamento.
La questione del processo non è semplicemente se lavorare prima del trattamento termico. Riguarda quanto sovrametallo lasciare, quali datum sopravvivono alla sequenza e come l'ispezione finale tenga conto del movimento dopo il ciclo termico specificato.
La condizione A e il materiale invecchiato sono lavorazioni diverse
Il 13-8 PH è un acciaio inossidabile martensitico indurente per precipitazione. La sua resistenza si sviluppa attraverso un percorso termico specificato, e la condizione fornita determina la durezza e la risposta al taglio riscontrate alla macchina. Alcune indicazioni dei fornitori identificano H1150M come una condizione più lavorabile per determinate operazioni, ma non si tratta di un'istruzione universale per modificare la condizione richiesta dal cliente. Il disegno e la specifica del materiale fanno fede.
Per lavorazione dell'acciaio inossidabile PH 13-8, verificare il certificato di prodotto, la condizione, la durezza se specificata e se il grezzo è già stato sottoposto a solubilizzazione o invecchiamento. Non trattare il 13-8 PH come un equivalente di lavorazione intercambiabile con il 17-4 PH; le leghe, le proprietà e i percorsi di trattamento consentiti non sono intercambiabili. Il riferimento generale del sito panoramica dei materiali in acciaio inossidabile è un riferimento generale, non un sostituto della documentazione specifica della lega.
Collocare la fase di invecchiamento dove richiesto dal disegno
Quando il percorso approvato consente la lavorazione prima dell'invecchiamento, la sgrossatura della geometria principale nella condizione iniziale più tenera specificata può ridurre la quantità di materiale asportato allo stato invecchiato. Lasciare sovrametallo di finitura su alesaggi, facce o elementi di posizionamento critici se il piano di processo prevede di finirli successivamente. Poi identificare quali datum rimangono utilizzabili dopo il trattamento; se il datum originale viene rimosso o distorto, il disegno necessita di uno schema di trasferimento affidabile.
Quando il materiale fornito è già invecchiato, il processo deve essere pianificato per quella condizione. Evitare di usare una tabella di velocità generica come promessa di accettazione. La selezione degli utensili, la rigidità, il carico del truciolo, l'erogazione del refrigerante, l'impegno e l'usura dell'utensile sono tutti importanti; regolare in base al certificato del materiale e ai dati del produttore degli utensili. Non ri-invecchiare né addolcire il materiale del cliente senza autorizzazione scritta.
Una valida revisione della sequenza pone quattro domande: quale condizione è in ingresso, quale condizione è richiesta alla spedizione, quali caratteristiche sono funzionalmente critiche e chi controlla ogni fase di trattamento. La pagina del processo di trattamento termico può supportare questa discussione, mentre l'ordine di acquisto deve indicare la specifica effettiva e il responsabile del trattamento.
Riservare il sovrametallo di finitura per le interfacce funzionali
I componenti ad alta resistenza spesso combinano una superficie di montaggio, una foratura per bulloni, un foro e raccordi di spigolo. Se l'invecchiamento avviene tra sgrossatura e finitura, decidere se il rapporto foro-superficie può essere ricreato da riferimenti stabili dopo il ritorno del pezzo. Una passata di finitura deve asportare materiale sufficiente a pulire la superficie senza forzare una parete sottile o un grezzo deformato contro l'attrezzatura.
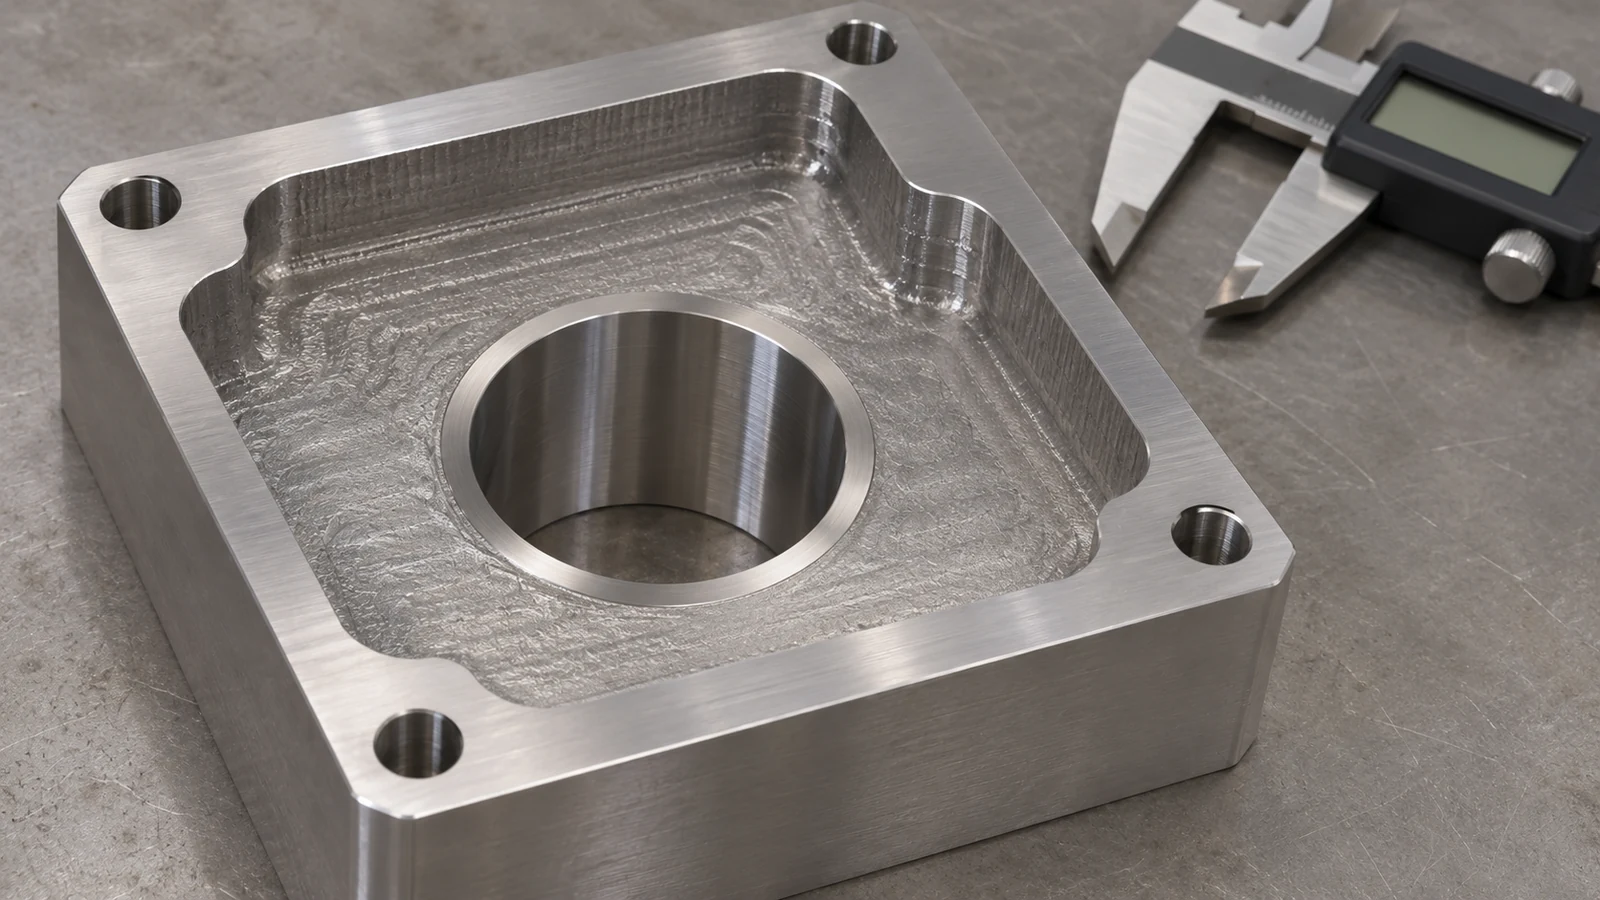
Per fori o tasche intersecanti, specificare i limiti di bava e gli smussi di spigolo alle interfacce dove l'assemblaggio o il flusso ne dipendono. Evitare di presumere che un'operazione di sbavatura possa asportare materiale da una sede di tenuta o da uno spallamento di posizionamento. Il disegno del pezzo deve distinguere tali superfici dai bordi non critici.
Misurare dopo aver stabilito la condizione finale
Ispezionare le caratteristiche che controllano l'assemblaggio dopo l'ultima fase termica richiesta e qualsiasi lavorazione di finitura. Registrare lo schema dei riferimenti, la condizione di supporto e le attrezzature di ispezione utilizzate. Un'ispezione precedente all'invecchiamento può verificare l'asportazione di materiale e la posizione dei fori in quella fase, ma non stabilisce l'accettazione finale quando il disegno richiede dimensioni nella condizione invecchiata.
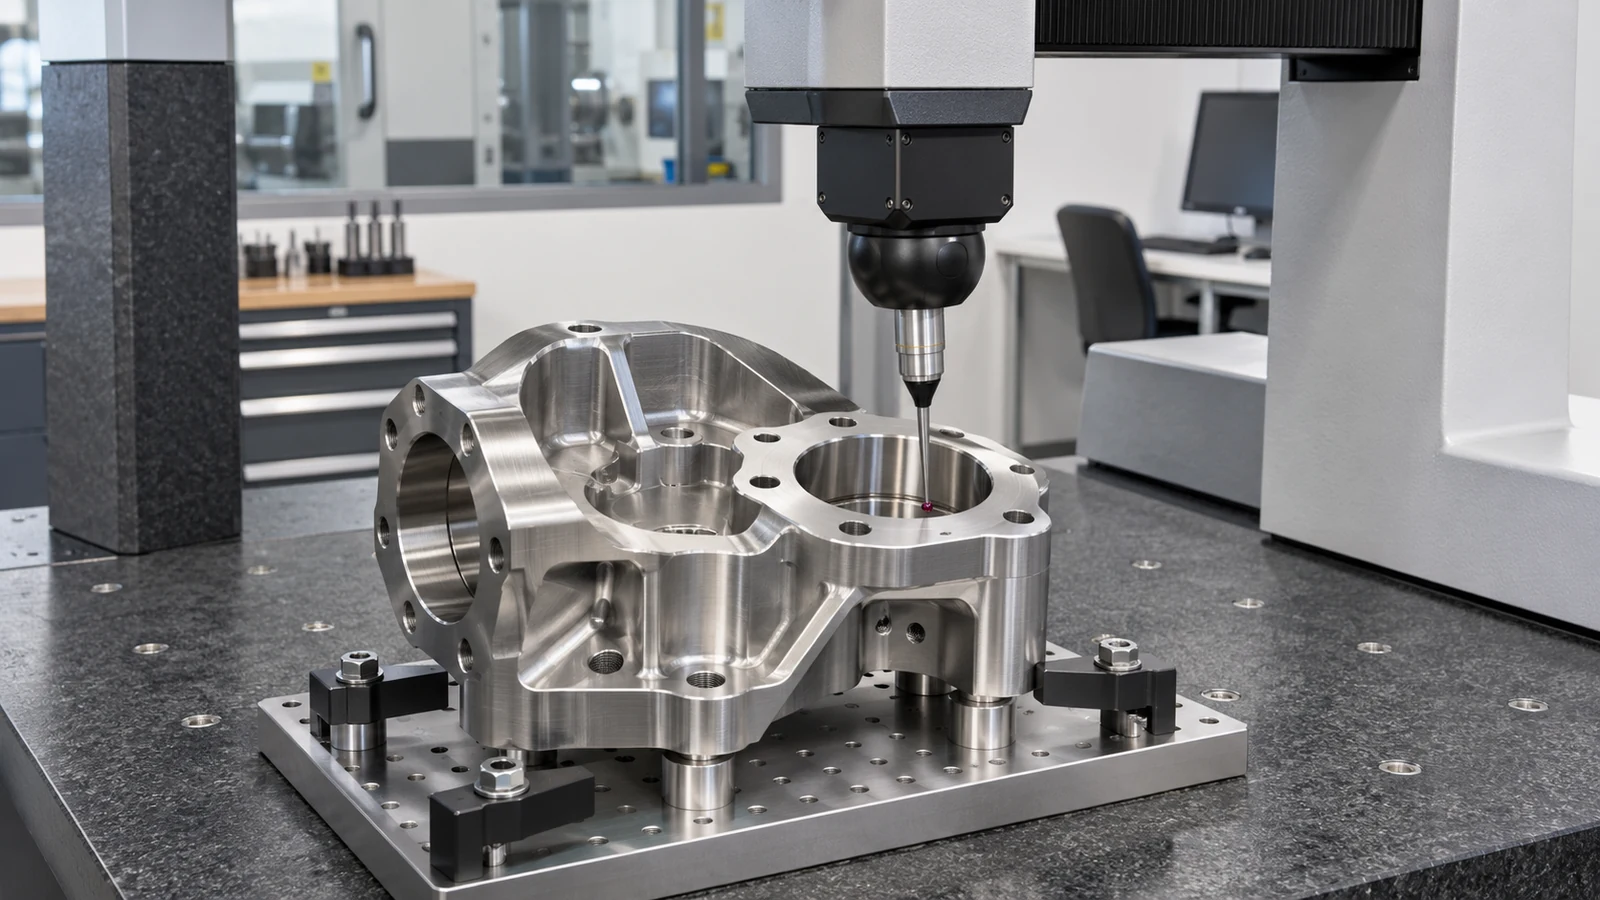
Se il pezzo cambia dopo il ciclo termico, rivedere la sequenza e il vincolo dell'attrezzatura prima di modificare la geometria nominale. Verificare se la forma del grezzo, lo spessore della sezione, la specifica del trattamento e la pratica di raffreddamento corrispondono al ciclo approvato. Una modifica di processo non documentata rende difficili i confronti dei risultati dimensionali successivi.
Rendere esplicito il passaggio al trattamento termico
Sul disegno o sull'ordine di acquisto, indicare la specifica del materiale e la forma del prodotto, le condizioni in ingresso e finali, il ciclo di invecchiamento autorizzato e la parte responsabile della lavorazione. Contrassegnare le dimensioni critiche come requisiti pre o post-trattamento, identificare il riferimento dei datum dopo l'invecchiamento e definire il record di ispezione finale richiesto. Se è coinvolto un fornitore esterno, chiarire la tracciabilità e la documentazione prima di emettere l'ordine.
Questo è il nucleo pratico di lavorazione dell'acciaio inossidabile PH 13-8: coordinare il taglio con lo stato del materiale specificato invece di presumere che una sola sequenza di operazioni funzioni per ogni pezzo. Note chiare sulla condizione e sull'ispezione aiutano ufficio tecnico, acquisti e officina meccanica a lavorare sulla stessa definizione.