
Respuesta breve: planificar mecanizado de acero inoxidable PH 13-8 desde la condición de suministro y la condición final de envejecimiento requerida. La aleación PH 13-8 se puede mecanizar en más de una condición, pero la maquinabilidad y el comportamiento de corte cambian con la resistencia y la dureza. Un plano útil no se limita a indicar PH 13-8; especifica la especificación de material aplicable, la condición inicial, la condición final, la responsabilidad del tratamiento y qué dimensiones se terminan antes o después del envejecimiento.
La cuestión del proceso no es simplemente si mecanizar antes del tratamiento térmico. Se trata de cuánto material dejar, qué referencias sobreviven a la secuencia y cómo la inspección final tiene en cuenta el movimiento tras el ciclo térmico especificado.
La condición A y el material envejecido son trabajos diferentes
El PH 13-8 es un acero inoxidable martensítico endurecible por precipitación. Su resistencia se desarrolla mediante una ruta térmica especificada, y la condición de suministro determina la dureza y la respuesta de corte que se encuentra en la máquina. Algunas guías de proveedores identifican el H1150M como una condición más mecanizable para ciertas operaciones, pero eso no es una instrucción universal para cambiar la condición requerida por el cliente. El plano y la especificación de material son los que rigen.
Para mecanizado de acero inoxidable PH 13-8, confirme el certificado de producto, la condición, la dureza si se especifica, y si el material en bruto ya ha sido sometido a solución o envejecido. No trate el PH 13-8 como un equivalente de mecanizado directo al 17-4 PH; las calidades, propiedades y rutas de tratamiento permitidas no son intercambiables. La referencia general del sitio descripción general de materiales de acero inoxidable es una referencia general de nivel superior, no un sustituto de la documentación específica de la calidad.
Coloque el paso de envejecimiento donde lo exija el plano
Cuando la ruta aprobada permite mecanizar antes del envejecimiento, el desbaste de la geometría principal en la condición inicial más blanda especificada puede reducir la cantidad de material eliminado en el estado envejecido. Deje sobrematerial de acabado en los taladros, caras o elementos de localización críticos si el plan de proceso prevé terminarlos más adelante. Después, identifique qué referencias siguen siendo utilizables tras el tratamiento; si la referencia original se elimina o se distorsiona, el plano necesita un esquema de transferencia fiable.
Cuando el material suministrado ya está envejecido, el proceso debe planificarse para esa condición. Evite usar una tabla de velocidades genérica como promesa de aceptación. La selección de herramientas, la rigidez, la carga de viruta, el suministro de refrigerante, el compromiso de corte y el desgaste de la herramienta son importantes; ajuste a partir del certificado de material y de los datos del fabricante de la herramienta. No vuelva a envejecer ni ablande el material del cliente sin autorización por escrito.
Una revisión útil de la secuencia plantea cuatro preguntas: qué condición llega, qué condición se requiere en el envío, qué características son funcionalmente críticas y quién controla cada paso del tratamiento. La página del proceso de tratamiento térmico puede respaldar esa conversación, mientras que la orden de compra debe indicar la especificación real y el procesador responsable.
Reserve sobrematerial de acabado para las interfaces funcionales
Las piezas de alta resistencia suelen combinar una cara de montaje, un patrón de pernos, un barrenado y radios de borde. Si el envejecimiento ocurre entre el desbaste y el acabado, decida si la relación barrenado-cara puede recrearse a partir de referencias estables después de que la pieza regrese. Un corte de acabado debe eliminar suficiente material para limpiar la superficie sin forzar una pared delgada o una pieza en bruto deformada contra el dispositivo de sujeción.
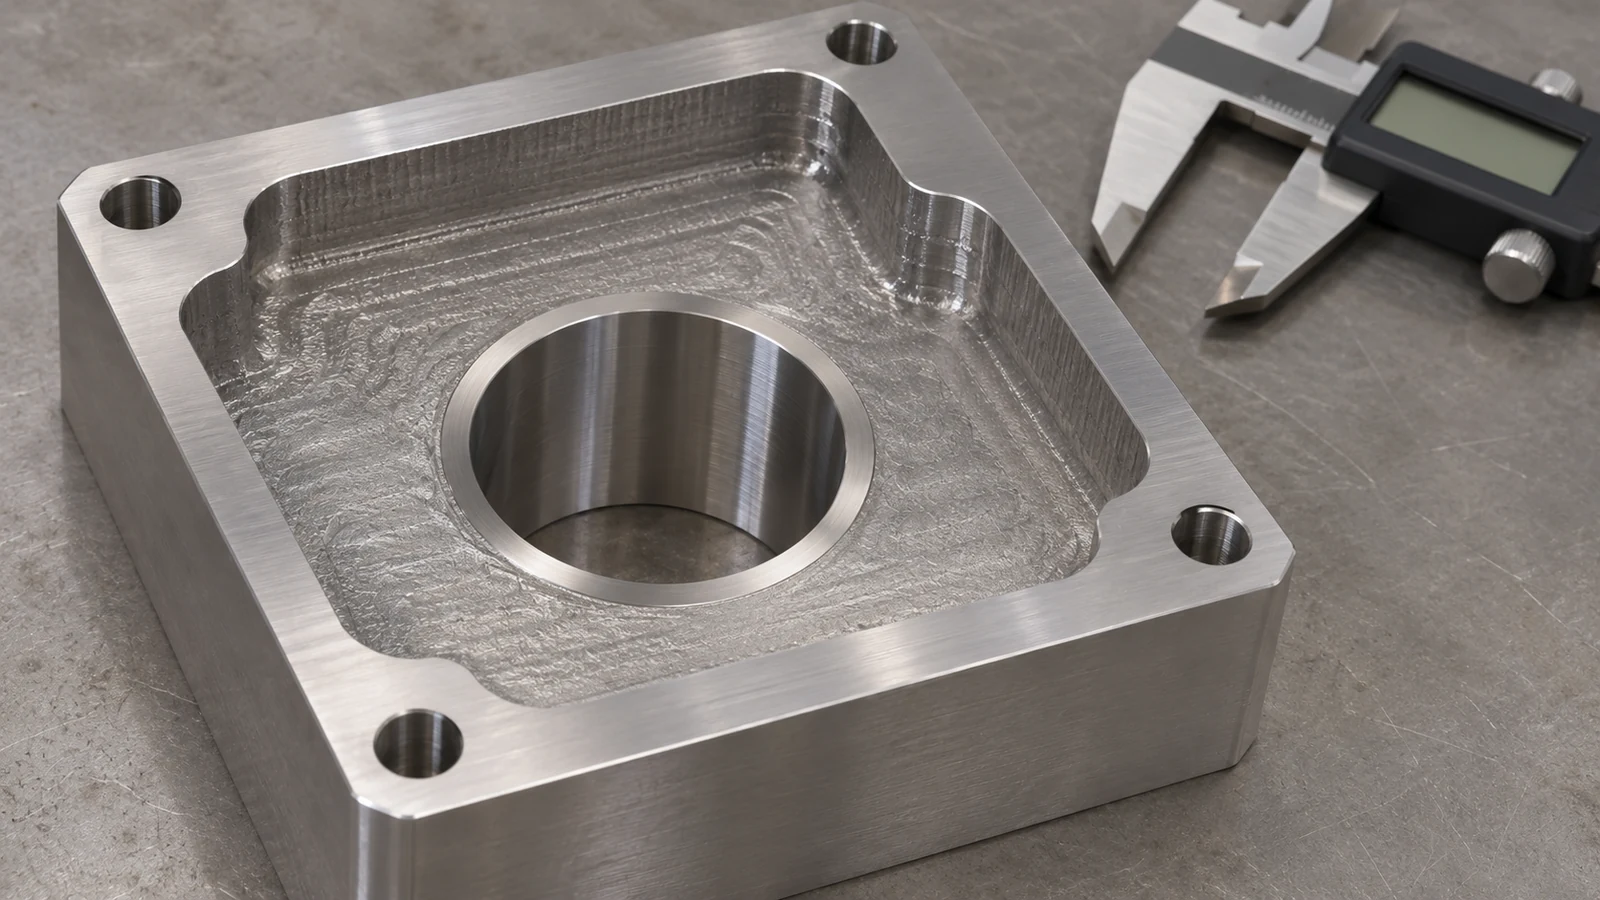
Para barrenos o bolsillos que se intersecan, especifique los límites de rebaba y los rompebordes en las interfaces donde el ensamble o el flujo dependen de ellos. Evite suponer que una operación de desbarbado pueda eliminar material de una superficie de sellado o de un hombro de localización. El plano de la pieza debe distinguir esas superficies de los bordes no críticos.
Mida una vez establecida la condición final
Inspeccione las características que controlan el ensamble después del último paso térmico requerido y de cualquier maquinado de acabado. Registre el esquema de referencias, la condición de soporte y el equipo de inspección utilizado. Una inspección previa al envejecimiento puede verificar la eliminación de material y la ubicación de los barrenos en esa etapa, pero no establece la aceptación final cuando el plano exige dimensiones en la condición envejecida.
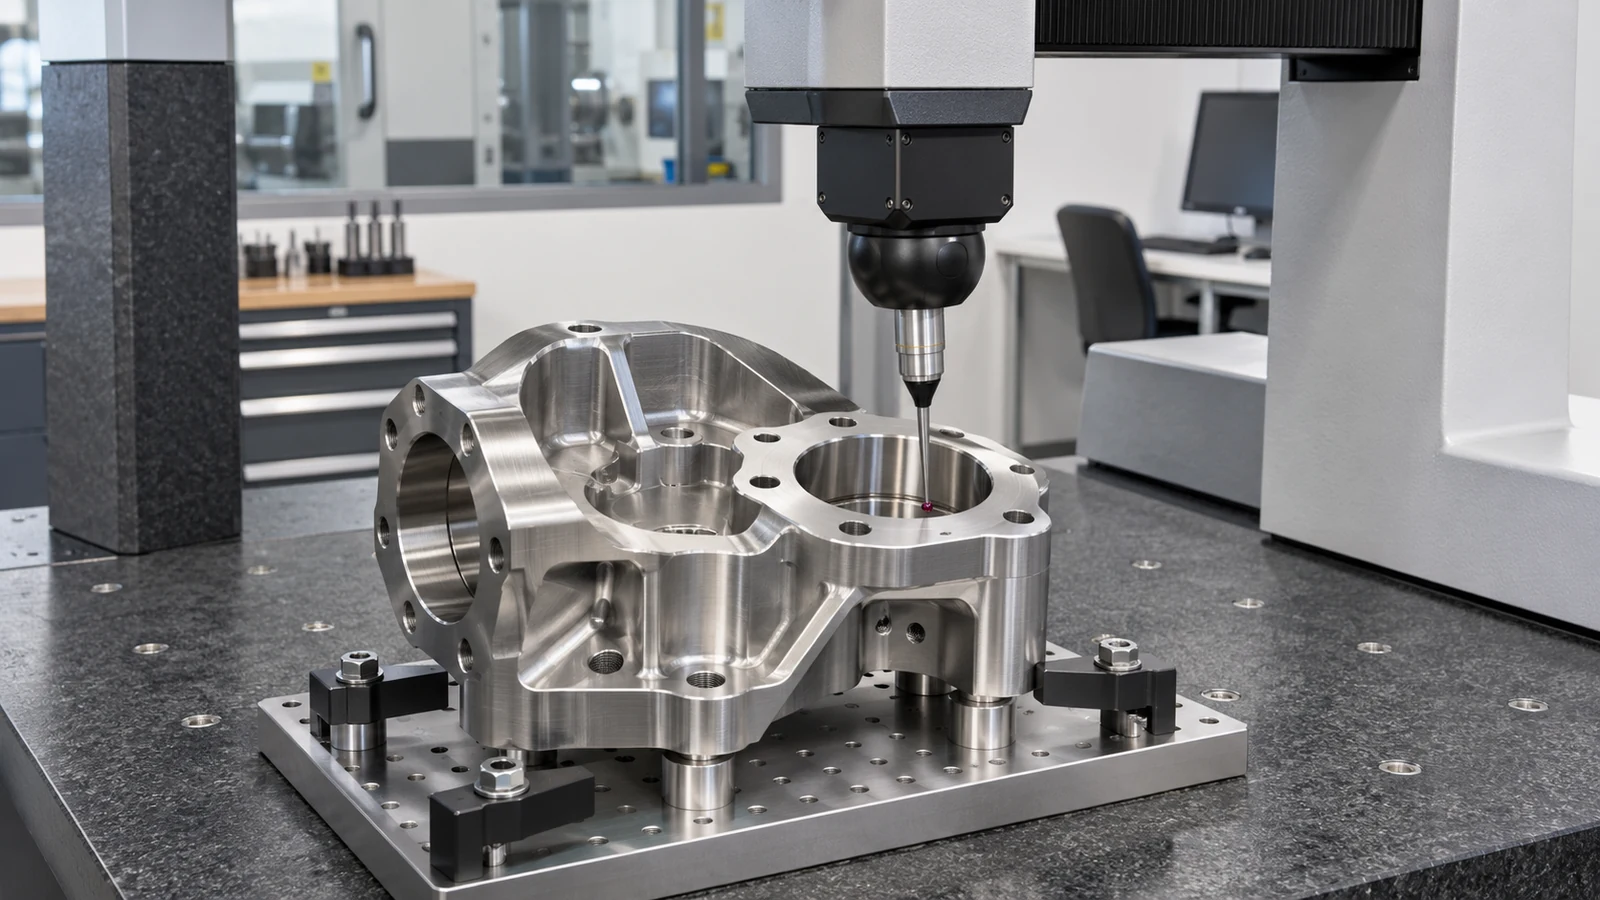
Si la pieza cambia después del ciclo térmico, revise la secuencia y la restricción del dispositivo de sujeción antes de modificar la geometría nominal. Verifique si la forma del material en bruto, el espesor de sección, la especificación del tratamiento y la práctica de enfriamiento coinciden con la ruta aprobada. Un cambio de proceso no documentado hace que los resultados dimensionales posteriores sean difíciles de comparar.
Haga explícito el traspaso al tratamiento térmico
En el plano o en la orden de compra, indique la especificación del material y la forma del producto, las condiciones de entrada y final, la ruta de envejecimiento autorizada y la parte responsable del procesamiento. Marque las dimensiones críticas como requisitos previos o posteriores al tratamiento, identifique la referencia de datum después del envejecimiento y defina el registro de inspección final requerido. Si participa un procesador externo, aclare la trazabilidad y la documentación antes de liberar la orden.
Ese es el núcleo práctico de mecanizado de acero inoxidable PH 13-8: coordinar el corte con el estado del material especificado en lugar de suponer que una secuencia de operaciones funciona para cada pieza. Las notas claras de condición e inspección ayudan a que ingeniería, compras y el taller de maquinado trabajen a partir de la misma definición.