
Choisissez le MIC-6 lorsque la fonction principale de la plaque est de rester plane lors du perçage de poches, de l'usinage de montages ou de motifs de trous répétés ; choisissez la plaque 6061 lorsque la pièce doit supporter une charge structurelle, comporter des filetages exigeants ou répondre à un état et une finition spécifiés d'alliage corroyé. La comparaison porte sur un produit de plaque de coulée pour outillage et sur une famille de produits 6061 corroyés ; “ 6061 ” seul ne constitue donc pas un équivalent complet.
Pour une base de montage, une plaque à vide, un nid d'inspection ou un composant de machine, la question importante est ce qui doit rester vrai après l'enlèvement de matière. La planéité et la stabilité dimensionnelle peuvent être plus précieuses que la résistance pour une plaque d'outillage faiblement chargée. Pour un composant structurel, une surface de départ plane ne peut pas compenser un état d'alliage qui ne satisfait pas aux exigences de charge, de filetage ou d'assemblage.
Ce sont des formes de produits différentes
MIC-6 est une marque commerciale utilisée pour la plaque d'outillage en aluminium coulé. Elle est fournie sous forme de plaque destinée à l'outillage plan, aux montages, aux bases et applications similaires. Le 6061 est un alliage corroyé qui peut être fourni dans différents états métallurgiques et formes de produits, y compris la plaque. Ces formes et états ont leurs propres exigences mécaniques et dimensionnelles. Comparer “ MIC-6 ” à “ 6061 ” sans préciser l'état métallurgique, l'épaisseur et la spécification de la plaque laisse d'importantes hypothèses non résolues.
Une plaque d'outillage coulée peut être livrée avec les deux faces préparées selon une planéité et un état de surface déclarés. Une plaque 6061 peut offrir un équilibre différent entre résistance et options de fabrication, mais sa planéité et son état de contraintes réels dépendent du produit spécifié. Consultez la fiche technique du fabricant et le bon de commande pour connaître la tolérance exacte. Ne considérez pas le tableau de propriétés typiques d'un vendeur comme une garantie pour chaque épaisseur ou chaque lot de fournisseur. La page Page matériau MIC-6 et Page matériau 6061-T6/T651 du site fournissent le contexte de la nuance.
Lorsque la planéité détermine le choix de la plaque
MIC-6 mérite d'être évalué lorsque la plaque est un élément d'outillage et que la géométrie usinée retire une grande quantité de matière d'un seul côté. Les poches, les canaux à vide, les grilles de montage et les surfaces de référence peuvent déséquilibrer l'ébauche. Une plaque conçue pour un faible mouvement pendant l'usinage peut réduire la quantité d'usinage de face corrective nécessaire, mais le résultat final dépend toujours du support, du bridage, de la trajectoire d'outil, de la taille de l'ébauche et de la quantité de matière retirée.
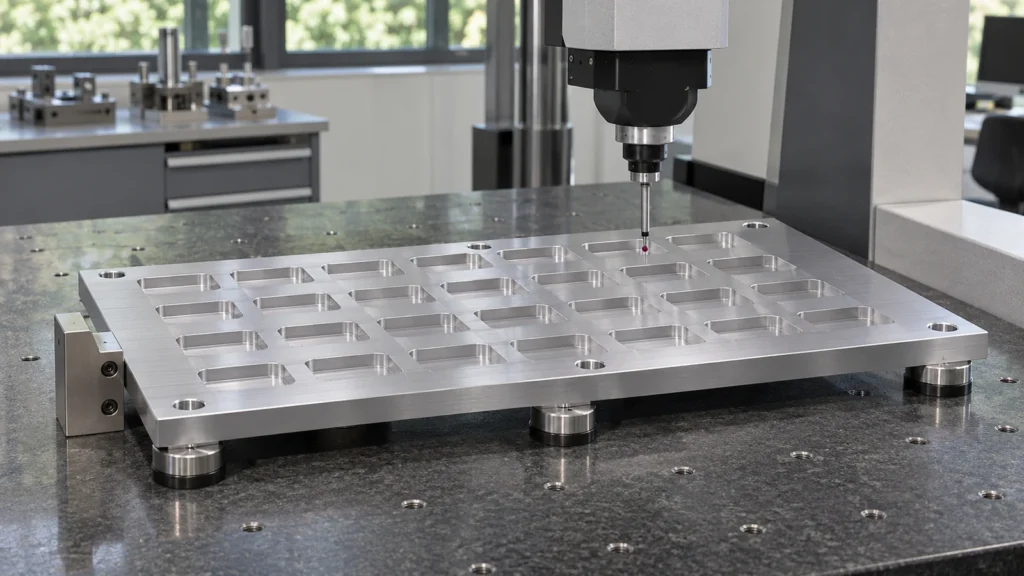
Pensez à la plaque après sa libération du montage. La planéité mesurée pendant le bridage peut disparaître lorsque les brides sont retirées. Si la fonction de la pièce dépend d'un plan de montage plat, définissez comment elle est supportée et mesurée sur le dessin. Si seule une petite zone importe, identifiez cette zone et sa relation de référence plutôt que d'appliquer une exigence de planéité globale à toutes les faces.
La plaque 6061-T651 peut être un meilleur point de départ lorsqu'un alliage corroyé et un état détendu sont spécifiés, mais son adéquation doit être évaluée par rapport à l'épaisseur réelle de la plaque et à la documentation matière. Une étiquette “ détendu ” n'élimine pas la nécessité de planifier un ébauchage et une finition équilibrés. Pour une plaque à fort enlèvement, demandez-vous si une étape d'ébauchage, un débridage et une récupération de référence protégeront la surface finale plane.
Lorsque la plaque doit supporter une charge ou comporter des filetages
La plaque d'outillage est couramment choisie pour sa planéité et son usinabilité, et non parce qu'elle est interchangeable avec une plaque en alliage structural. Si le composant subit de la flexion, des impacts, une précharge de boulon ou un bridage répété, comparez la charge requise et les détails de fixation avec l'état matière exact. Une plaque peut sembler dimensionnellement excellente et rester un mauvais choix si les trous taraudés s'arrachent, si les surfaces d'appui se déforment ou si le composant cède sous les charges de service.
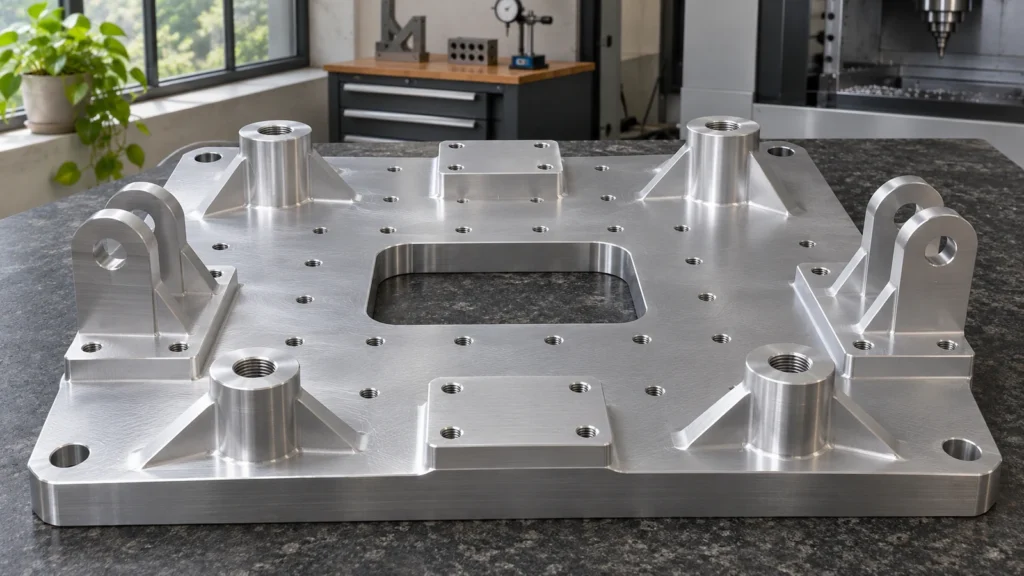
Les filetages méritent leur propre examen. La longueur d'engagement, la résistance du matériau de base, la classe de fixation, le couple d'installation et les assemblages répétés influent tous sur la performance du filetage. Lorsque la conception exige une force de serrage élevée ou un entretien fréquent, une plaque plus résistante, un insert en acier, un boulon traversant ou un élément fileté remplaçable peuvent être plus adaptés. Sélectionnez ces options à partir de la charge de l'assemblage et de la durée de vie, et non d'une capacité de filetage “ standard ” supposée.
L'état de surface peut également décider de la comparaison. Si la pièce nécessite un aspect anodisé esthétique, confirmez que le produit de plaque choisi peut fournir la couleur et l'uniformité spécifiées. Les structures coulées peuvent réagir différemment du 6061 corroyé. Si l'apparence n'est pas fonctionnelle, une finition protectrice ou un état brut d'usinage peut suffire, selon l'environnement et le dessin. Spécifiez l'acceptation de l'apparence à l'aide d'un échantillon représentatif ou de critères objectifs lorsque le projet l'exige.
Planifiez l'usinage en fonction des contraintes et de l'enlèvement de matière
Utilisez un plan d'usinage qui préserve une référence stable et évite de concentrer l'enlèvement sur une face trop tôt. Ébauchez les deux côtés lorsque la géométrie le permet, laissez une surépaisseur de finition contrôlée et réévaluez l'ébauche après l'ébauchage. La séquence exacte dépend de l'épaisseur, de la disposition des poches, du bridage, de l'état matière et de la taille de la plaque finie. Une règle empirique ne peut pas prédire le mouvement de chaque ébauche.
Distinguez également une plaque qui sert de montage d'une plaque qui devient un composant client. Un montage peut privilégier la planéité, la localisation de la grille de trous et la maintenabilité. Un composant fini peut privilégier la résistance, les faces d'étanchéité, les filetages, la protection contre la corrosion ou l'apparence. Un changement de matériau qui convient à un montage peut être inacceptable dans un assemblage porteur ou un produit réglementé.
Rédigez l'exigence d'achat en fonction de la fonction
- Nommez le produit : plaque d'outillage coulée ou plaque 6061 corroyée, avec le revenu exact et la spécification applicable le cas échéant.
- Indiquez l'épaisseur, la taille, la planéité, le parallélisme, l'état de surface et la méthode d'inspection ou les surfaces de référence.
- Identifiez les poches, les grilles de trous, les caractéristiques taraudées et les faces qui doivent rester stables après libération du montage.
- Définissez les exigences de charge, de fixation et d'assemblage répété avant de choisir un matériau d'outillage à faible résistance.
- Spécifiez si l'anodisation est esthétique ou protectrice, et définissez la variation acceptable si l'apparence importe.
- Exigez une approbation pour une substitution de forme de produit ou de fournisseur ; n'acceptez pas “ plaque d'outillage en aluminium ” comme description complète de remplacement.
MIC-6 et 6061 peuvent tous deux être des matériaux de plaque CNC utiles, mais ils résolvent des problèmes différents. Sélectionnez la plaque en fonction de la fonction de la pièce, de la quantité et de la symétrie de l'usinage, et des preuves requises à l'inspection. Cela maintient “ suffisamment plat ” et “ suffisamment résistant ” liés à la même décision de conception contrôlée.