
La tolerancia del perfil de superficie define una zona admisible alrededor de una superficie teóricamente exacta. Para utilizarla en la aceptación, el plano, la geometría nominal, las relaciones de datum y el plan de medición deben describir el mismo requisito. Un mapa de colores o una única desviación reportada no son suficientes si el proveedor y el cliente utilizaron revisiones de CAD diferentes o alineaciones distintas.
Para una pieza mecanizada con una carcasa curva, un conducto de transición o una superficie de contacto conformada, el reto principal suele ser el traspaso del diseño a la inspección. La tolerancia puede estar clara para el diseñador, mientras deja sin responder preguntas sobre qué superficie se controla, cómo se ubica la pieza y qué área debe medirse.
Comience con una superficie nominal controlada
Identifique el modelo CAD o la geometría básica que establece el perfil verdadero y vincúlelo a la revisión del plano. El proveedor no debería tener que decidir cuál de varios modelos exportados es el autoritativo. Cuando se suministra un modelo de fabricación simplificado, aclare si solo cambia la presentación o la geometría nominal utilizada para la inspección.
El límite de la superficie importa igualmente. Especifique si el control se aplica a una sola cara, a un conjunto conectado de caras o a otra extensión definida. Las transiciones, las transiciones de borde y las superficies adyacentes no deben incluirse ni excluirse solo por cómo un sistema CAD las divide en caras.
Esto resulta especialmente útil al hablar de fresado de cinco ejes de superficies complejas. El acceso de la herramienta y la programación pueden organizarse en torno a varias regiones, mientras que el requisito funcional se aplica a una superficie continua. Las subdivisiones de fabricación no deben redefinir silenciosamente el límite de aceptación.
Decida cómo se permite alinear la pieza
El perfil puede especificarse con o sin referencias de datum. La llamada completa determina si la evaluación se refiere solo a la forma o si también restringe la superficie respecto a un sistema de datum. Hacer referencia a datums cambia qué ajustes se permiten cuando la pieza medida se compara con la geometría nominal.
Un mejor ajuste libre busca una alineación que reduzca las desviaciones medidas según sus reglas de ajuste. Eso puede ser útil para diagnosticar la forma, pero no debe sustituir una alineación de datum requerida. De lo contrario, el análisis puede mover la pieza de maneras que el ensamblaje no permitiría, ocultando un error de ubicación u orientación.
Considere una cubierta contorneada ilustrativa ubicada en un ensamblaje mediante una cara de montaje y dos elementos de localización. Su contorno podría coincidir bien con la forma nominal tras un ajuste sin restricciones mientras se asienta incorrectamente respecto a esos elementos de localización. Una comparación de forma favorable respondería entonces a una pregunta distinta de si la cubierta ensamblada ocupa la posición requerida.
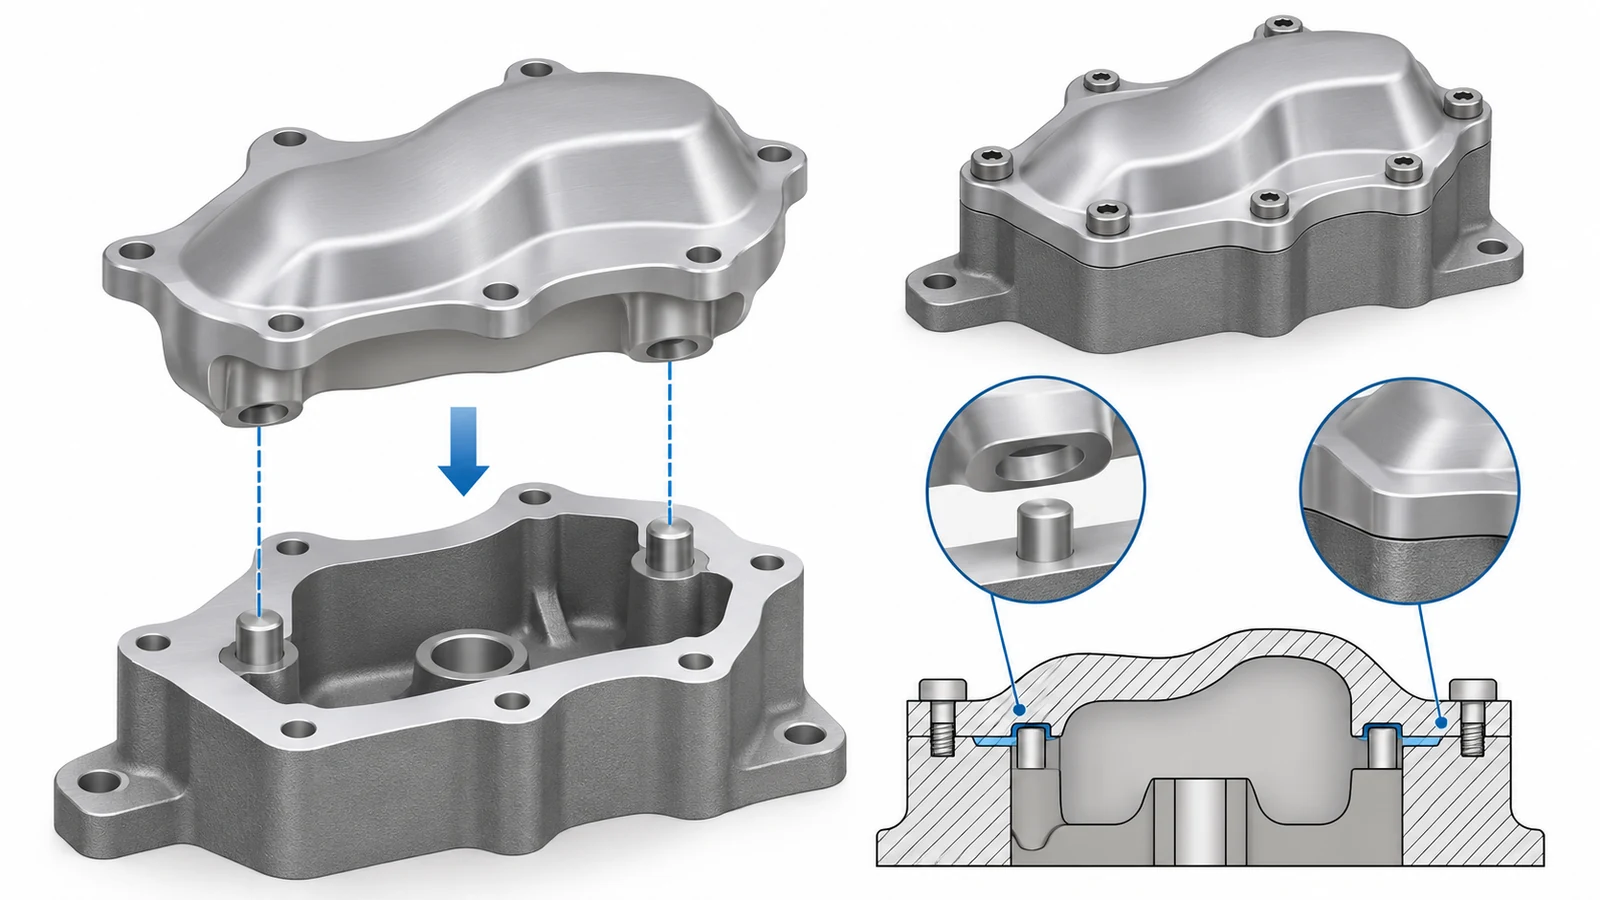
La configuración de datums también debe tener en cuenta cómo se soporta la pieza sin deformación involuntaria. Si la restricción forma parte de la especificación, documéntela. Si no lo es, un dispositivo que atraiga una superficie flexible hacia la nominal puede hacer que el resultado reportado sea engañoso. La guía más amplia sobre GD&T en planos CNC proporciona contexto para definir estas relaciones entre elementos.
Lea el requisito completo de la zona
No infiera la distribución de una tolerancia de perfil solo a partir de su valor numérico. Lea la norma aplicable, los modificadores, las notas y cualquier disposición desigual o unilateral que se haya especificado. Registre cómo se posiciona la zona permitida respecto a la superficie nominal antes de configurar el software de inspección.
Para un requisito ilustrativo simple con un ancho de zona total de 0,20 mm distribuido explícitamente por igual alrededor de la nominal, los límites serían 0,10 mm a cada lado. Esa aritmética es un ejemplo de una distribución declarada, no una recomendación para una tolerancia de pieza ni un permiso para suponer una distribución igual en cada plano.
También mantenga el perfil geométrico separado de la rugosidad superficial. Una superficie puede tener un contorno general aceptable mientras su textura es inadecuada, o una textura fina mientras su forma queda fuera de la zona permitida. La escala de medición, la especificación y el método de evaluación deben coincidir con la característica que se acepta.
Incluya la cobertura de medición en el plan
Una inspección muestrea la superficie mediante puntos o trayectorias de medición. Las regiones entre esas observaciones quedan sin medir. Aumentar el detalle aparente de un mapa de color trazado no crea observaciones físicas adicionales, por lo que el informe debe distinguir la evidencia medida de la interpolación de visualización.
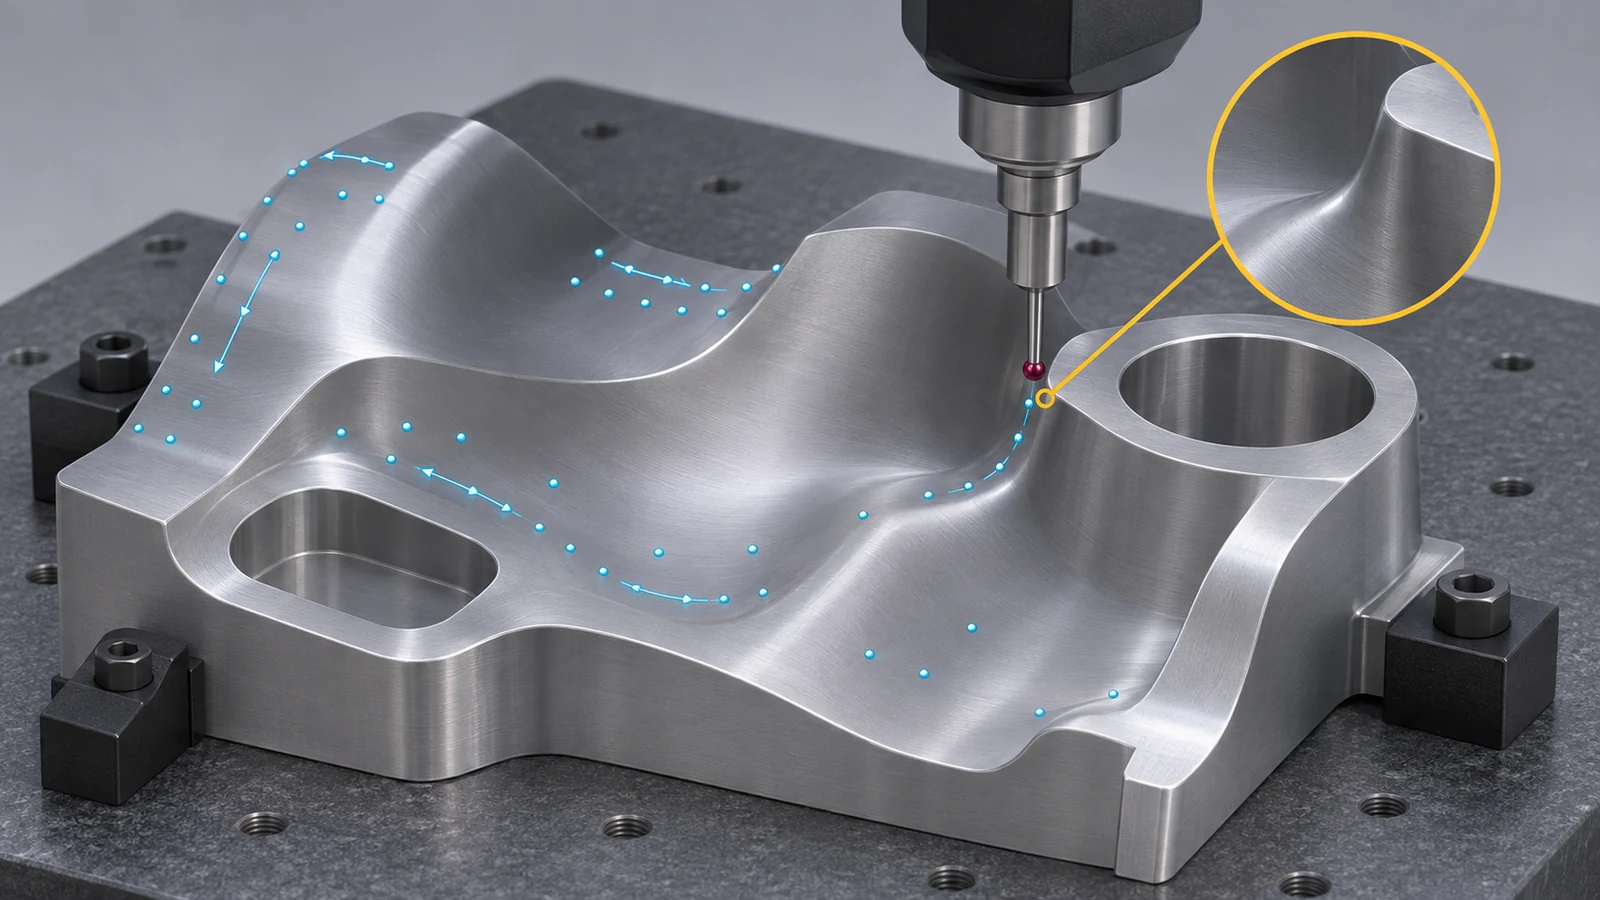
Planifique la cobertura en torno a la geometría real y a las desviaciones que importan para la función. Una transición ajustada, una transición junto a un bolsillo o una región de sellado estrecha pueden requerir una estrategia distinta de la de una cara amplia accesible. Explique cómo se tratan las áreas inaccesibles en lugar de omitirlas silenciosamente de una conclusión sobre toda la superficie.
No existe un espaciado de puntos único que demuestre todos los requisitos de perfil CNC. La cobertura adecuada depende de la geometría, la tolerancia, la capacidad de medición y el acuerdo de inspección aplicable. Las instrucciones de muestreo específicas del proveedor pueden ser referencias útiles, pero no deben copiarse en el plan de otra pieza sin evaluar su alcance.
La selección del método se trata por separado en la comparación de inspección CMM, óptica y manual. Una vez elegido un método, la tarea restante es demostrar que su acceso, alineación y cobertura son adecuados para esta superficie en particular.
Elabore un informe que otro inspector pueda reproducir
Un informe reproducible identifica la pieza y la revisión, el conjunto de datos nominal, la extensión de la superficie controlada, las reglas de datum o de ajuste, y la interpretación de la zona. Debe describir la condición de soporte y la cobertura de medición y conservar suficiente información de ubicación para investigar un resultado atípico.
Muestre dónde ocurren las desviaciones relevantes más grandes, no solo su magnitud. Una desviación localizada cerca de una transición funcional puede requerir una investigación distinta de la de un desplazamiento amplio de toda la superficie. Mantenga la información de medición sin procesar y la configuración de evaluación trazables para que un revisor posterior pueda distinguir un cambio de mecanizado de un cambio de análisis.
Resuelva el desacuerdo en el orden correcto
Cuando dos informes de perfil no coinciden, compare primero la geometría nominal y la revisión, luego la alineación y la interpretación de la zona, y después la cobertura y las condiciones de medición. Volver a mecanizar una pieza antes de resolver esas diferencias puede perder tiempo y eliminar material sin corregir la causa real de la discrepancia.
El plan de aceptación está completo cuando otro inspector cualificado puede seguir la misma definición controlada y comprender qué abarca el resultado. Esa continuidad desde el CAD hasta el plano y la medición es el valor práctico de una tolerancia de perfil de superficie bien especificada.