
Ein Skulpturmodell oder Präsentationsprototyp beginnt mit einem visuellen Ziel, muss aber dennoch zum verfügbaren Rohmaterial passen, Platz für Werkzeuge lassen und nach der Bearbeitung zusammenhalten. Zunächst ist zu entscheiden, was das Modell vermitteln soll: die Gesamtform, das Oberflächenerscheinungsbild, eine Baugruppenschnittstelle oder ein Produktkonzept in einem bestimmten Maßstab. Diese Antwort bestimmt, welche Flächen eine Oberflächenkontrolle benötigen, wo das Modell geteilt werden kann und ob bearbeitete Metall- oder Kunststoffkomponenten ein sinnvoller Weg sind. Dieser Leitfaden übersetzt eine skulpturale Form in bearbeitbare Teile; er verspricht keine vollumfängliche Skulpturenbearbeitung, Lackierung oder großformatige Modellherstellung. Bei Skulpturmodellen ist festzulegen, welche Formen und Oberflächen aus Betrachtungsdistanz klar erkennbar sein müssen, und diese Prioritäten dann an Rohmaterial, Werkzeugzugang und Montagegrenzen zu prüfen.
Entscheiden, was das Modell vermitteln muss
Bei Skulpturmodellen aus CNC-bearbeiteten Komponenten ist zu unterscheiden, was der Betrachter sehen muss und was das Teil physisch leisten muss. Ein Modell kann Silhouette, Proportion, Farbaufteilung oder die Beziehung zwischen einer sichtbaren Hülle und ihrem Träger vermitteln, ohne angetrieben oder belastet zu werden. Ein funktionaler Prototyp hingegen soll Passung, Bewegung, Wärme, Festigkeit oder eine andere Betriebsbedingung prüfen. Ein Muster kann beide Zwecke nur erfüllen, wenn seine Materialien, Schnittstellen und Abnahmekriterien beide Rollen unterstützen.
Betrachtungsdistanz, erwartete Handhabung und vorgesehene Präsentationsumgebung schriftlich festhalten. Ein kleines Tischmuster, das aus der Nähe betrachtet wird, legt Werkzeugspuren und Nahtlinien offen, die bei einem großen Exponat aus mehreren Metern Entfernung möglicherweise nicht auffallen. Wiederholte Handhabung kann eine filigrane Rippe, eine dünne Wand oder eine scharfe Kante ungeeignet machen, selbst wenn sie im CAD korrekt aussieht. Wenn das Modell nur die Form zeigen muss, ist festzulegen, welche Maße visuelle Referenzen sind und welche Schnittstellen tatsächlich montiert werden müssen.
Die skulptierte Form in zugängliche Geometrie überführen
Organische Oberflächen können durch ein dichtes CAD-Modell dargestellt werden, aber nicht jedes skulptierte Merkmal ist gleichermaßen aus einem massiven Block bearbeitbar. Werkzeugdurchmesser, Reichweite, Schnittrichtung, Halterfreiraum, Werkstückaufnahme und die Anzahl der zugänglichen Seiten schränken die endgültige Oberfläche ein. Tiefe Konkavitäten, enge Kanäle und Hinterschneidungen können eine andere Ausrichtung, ein kleineres Werkzeug, mehrere Aufspannungen oder eine überarbeitete Oberfläche erfordern. Eine fünfachsige Bearbeitung kann mehr Orientierungen erreichen, beseitigt jedoch nicht die Grenzen des Werkzeugzugangs und garantiert nicht, dass jeder Punkt in einer Aufspannung fertigbearbeitet werden kann.
Das Modell mit Blick auf das tatsächliche Rohmaterial und den Bezugsplan prüfen. Ein schmaler Vorsprung kann eine temporäre Stütze oder eine separate Komponente benötigen. Eine tiefe Tasche kann ein Werkzeug einschließen oder einen Radius hinterlassen, der die beabsichtigte visuelle Linie verändert. Wo die Oberfläche primär visuell ist, kann eine kleine geometrische Anpassung die wahrgenommene Form bewahren und gleichzeitig den Werkzeugzugang und die Fertigbearbeitung praktikabel machen. Kennzeichnen, ob die CAD-Oberfläche nominal ist oder ob ausgewählte Details nach der Prüfung vereinfacht werden dürfen. Beim Design von CNC-Präsentationsmodellen sind Werkzeugzugang und Stützrisiken zu identifizieren, bevor man sich auf eine einteilige Form festlegt; eine geplante Teilung kann die sichtbare Geometrie bewahren und die Bearbeitung praktikabel machen.
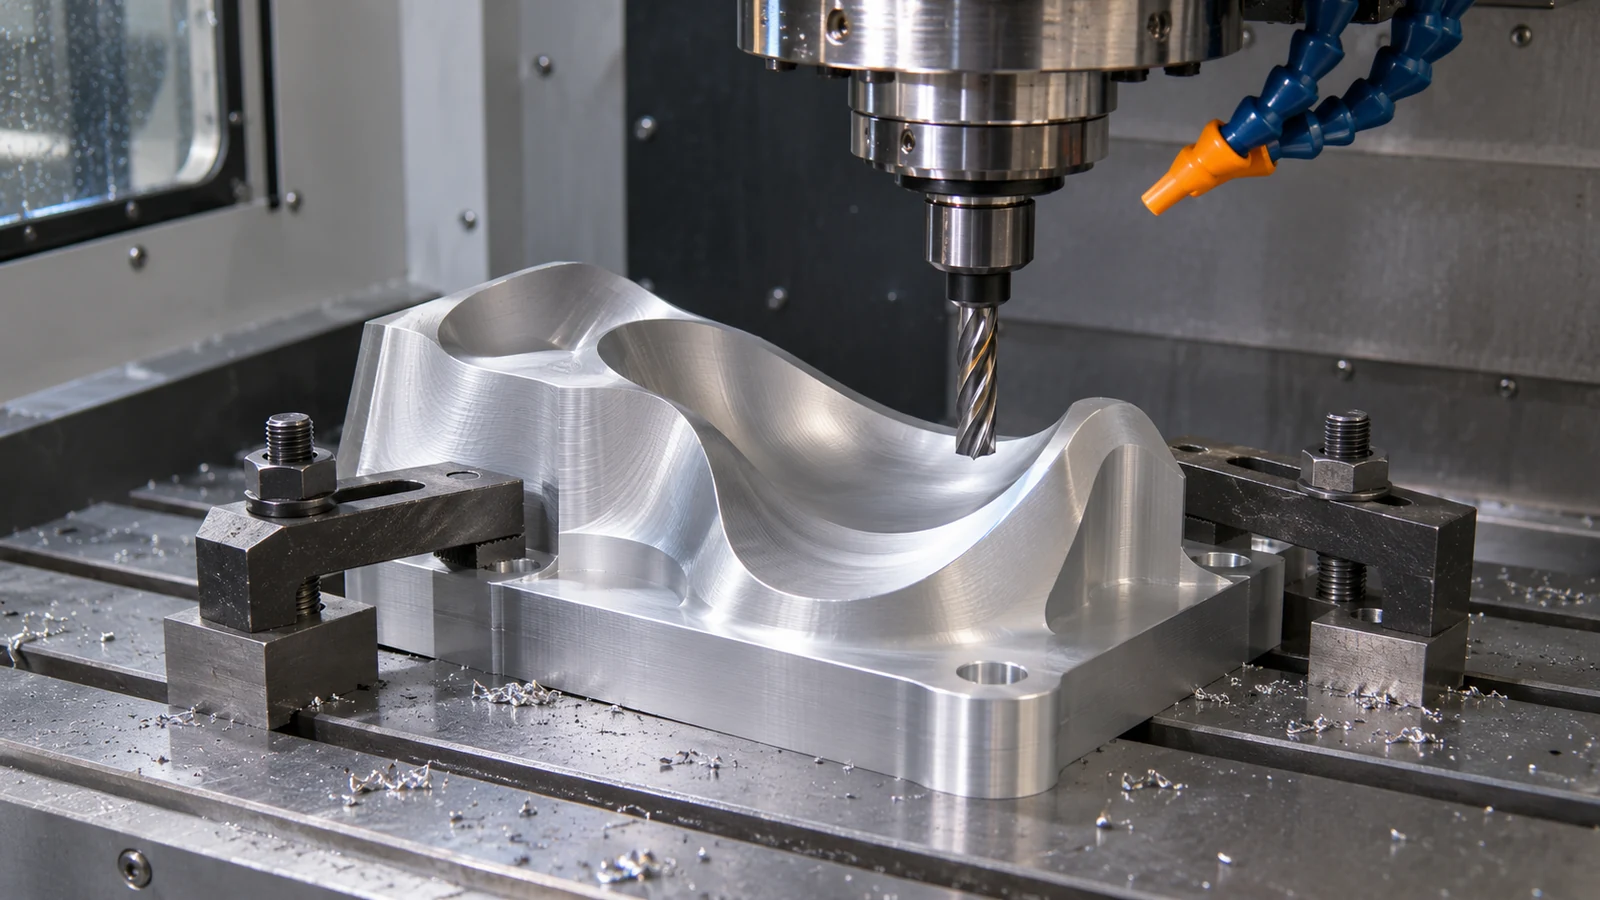
Für den Bearbeitungsprozess selbst beschreibt die CNC-Fräsfähigkeiten Seite der Website die verfügbaren Prozesskategorien. Die geeignete Achsenstrategie wird durch die Bauteilgeometrie und die Projektprüfung bestimmt, nicht durch das Wort “Skulptur”.”
Trennstellen festlegen, bevor der Werkzeugweg geplant wird
Große oder komplexe Formen müssen möglicherweise in bearbeitete Abschnitte unterteilt werden, wegen der Rohmaterialgröße, des Werkzeugzugangs, des Materialabfalls oder der Notwendigkeit, mehrere Seiten darzustellen. Die Teilung sollte möglichst einer natürlichen visuellen Grenze folgen: einer Grundlinie, einem Plattenstoß, einer Unterseite oder einem Übergang, der von der Hauptansicht verborgen ist. Eine willkürliche Teilung über eine glatte, gut sichtbare Oberfläche kann einen Spalt oder eine Stufe erzeugen, die das fertige Modell dominieren.
Define how the sections locate and attach. Dowels, shoulders, screws or a base plate can control alignment, but each adds geometry and assembly requirements. A simple fastener may hold pieces together without locating them precisely; a locating feature should have a clear datum relationship and inspection plan. If adhesive or another joining method is used outside the machining scope, identify who owns that operation and how the assembled surface will be accepted.
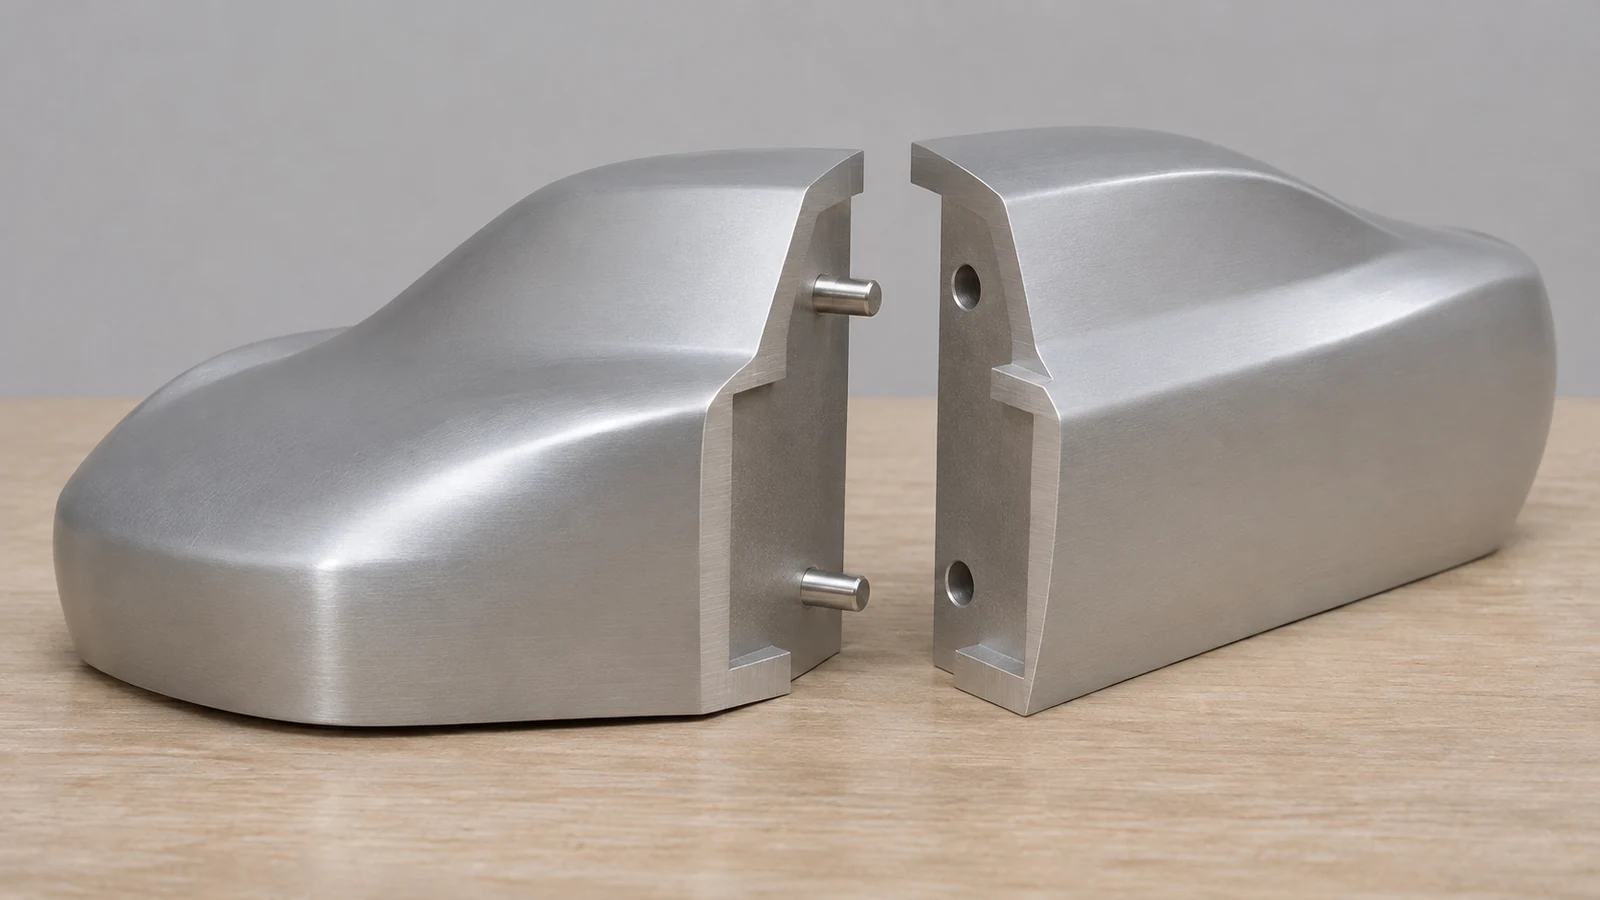
Think about fixture marks and clamping access at the same time. A face needed for workholding may later become visible, so the design may need a sacrificial tab, a hidden fixture pad or a separate base. These choices affect stock utilization and setups. They should be resolved in the model instead of being left to remove material from a cosmetic surface at the end.
Material für Betrachtung und Handhabung wählen
Material selection depends on what the display sample must show. Aluminium can suit a light, rigid machined form; steel or stainless steel may be considered when mass, wear or corrosion behavior matters; engineering plastics can support a lighter visual model or an interface sample. These are starting points, not blanket recommendations. The exact grade, stock form, finish and display conditions must be reviewed for the part.
Color and reflectivity can change how a sculpted surface reads. A bright finish emphasizes tool marks and small waviness; a matte finish may soften them but can change edge definition. If a coating, anodizing or polishing operation follows machining, identify the appearance reference, masked surfaces and dimensions that must remain controlled afterward. A display finish does not by itself establish suitability for a functional load or environment.
Compare material mass against how the model will be mounted and handled. A heavy one-piece body may need a substantial base, while a lighter assembled model may need stronger joints. If weight is only an appearance cue, say so; if the sample must represent a production part’s mass or balance, specify that test requirement separately.
Sichtbare Oberflächen als separate Anforderung behandeln
“Cosmetic finish” is too vague for a supplier to quote or inspect consistently. Mark the primary viewing direction and divide the model into visible, secondary and hidden zones. State the required texture or approved sample for the visible surfaces, define whether toolpath marks are acceptable, and show where edge breaks or polishing may alter the silhouette. A broad finish note across every face can raise cost without improving the display.
Small radii and sharp transitions deserve particular attention. A ball-end cutter leaves a scallop pattern on a contoured face; changing step-over, tool size or finishing direction can alter the visual texture and machining time. A tight inside corner may remain radiused because a rotating cutter has a finite diameter. If a sharp internal line is essential to the appearance, consider whether the geometry can be split, whether a secondary operation is justified, or whether the model can accept a deliberate radius.
After machining, handling, deburring and any finishing operation can affect the surfaces that viewers notice first. A simple protective plan—identify contact areas, packaging orientation and acceptable marks—helps prevent a good machined face from being scratched before display. See the site’s CNC surface-finish options for the process scope; confirm the finish and acceptance reference for the particular model.
Ein Modellpaket vorbereiten, das eine Werkstatt prüfen kann
Send the native or neutral CAD file, a controlled drawing, units, revision, overall envelope, quantity, material and condition, finish zones, assembly views and the intended display purpose. Mark interfaces that must fit, visible faces that govern appearance, and features that can be treated as reference. Include a view showing the preferred display orientation and note any hidden fixture or mounting surfaces.
For a sculpture project that uses CNC-machined metal or plastic parts, identify the assembly sequence, locating method, and acceptable gaps or steps. State whether the supplier is machining components only or also quoting assembly or outside finishing. Do not assume a CNC part supplier also provides digital sculpting, scanning, foam carving, paint matching, exhibit construction, or complete art installation; confirm those services separately when needed.
Before release, compare the finished model against its purpose. A visual mockup needs controlled form, appearance and display stability; a functional prototype needs the relevant interfaces, material state and test criteria. If one part must satisfy both, list both sets of requirements and identify which characteristics are acceptance-critical. The site’s rapid CNC prototyping workflow deckt den breiteren RFQ-to-Test-Prozess ab; dieser Artikel bleibt bei den erscheinungsgetriebenen Entscheidungen, die dieser Prozess nicht von selbst löst. Diese Trennung ermöglicht es der Bearbeitungsroute, die richtige Frage zu beantworten, ohne jedes dekorative Detail übermäßig zu kontrollieren. Eine abschließende Designprüfung eines CNC-Displaymodells sollte die bearbeitete Form, Oberflächenzonen, Montage und Displaystabilität mit dem beabsichtigten Präsentationszweck des Modells vergleichen.