
Ein Lochbild kann die einzelnen X- und Y-Prüfungen bestehen und sich dennoch nicht montieren lassen. Die üblicherweise fehlende Frage ist nicht nur, wo jeder Lochmittelpunkt auf einem Koordinatenblatt liegt, sondern wo jede Lochachse relativ zu den Montagebezügen des Teils liegt – und ob die Löcher als Bild zusammenwirken. Eine Positionstoleranz gibt dem Konstrukteur eine Möglichkeit, diese Beziehung auszudrücken, sofern das Bezugssystem, die theoretisch genauen Maße, die Lochgrößen und die Prüfmethode alle klar sind.
Dieser Leitfaden behandelt True Position für CNC-bearbeitete Lochbilder. Er konzentriert sich auf Zeichnungsinterpretation, Bearbeitungseinrichtung und Abnahmenachweise statt die breitere Einführung zu wiederholen zu GD&T auf CNC-Zeichnungen. Wo eine Zeichnung ASME Y14.5 oder einer anderen Norm folgt, ist die angegebene Ausgabe und ihr tatsächlicher Merkmalskontrollrahmen zu verwenden; die vereinfachten Beispiele unten sind Erläuterungen und kein Ersatz für die kontrollierte Zeichnung.
Beginnen Sie mit dem Montagefehler
Betrachten Sie eine illustrative Platte mit vier Durchgangslöchern und zwei Positionierstiftlöchern. Ein Zerspaner misst jedes Durchgangsloch von einer günstigen Rohkante aus. Jede Koordinate sieht akzeptabel aus, aber die Platte lässt sich nicht über die Stifte in der Gegenbaugruppe setzen. Die Koordinatenmesswerte mögen real sein; die Referenzkante repräsentiert möglicherweise einfach nicht, wie das Teil im Einsatz positioniert wird. Dies ist ein illustratives Design-Review-Szenario, kein Kundenfall und kein Bericht über JUCHENG-Produktionsergebnisse.
Der Konstrukteur sollte zuerst ermitteln, welche Oberflächen und Merkmale die Platte in der Baugruppe festlegen. Eine Montagefläche könnte die primäre Ausrichtung festlegen; eine Bohrung oder Seitenfläche könnte die seitliche Lage bestimmen; ein weiteres Merkmal könnte die Drehung stoppen. Erst dann kann die Position des Durchgangslochbildes gegen den korrekten Referenzrahmen beurteilt werden. Wenn das Gegenstück auf Durchgangsverbindungselementen statt auf Positionierstiften schwimmt, kann die erforderliche Positionskontrolle anders sein.
Verschärfen Sie nicht automatisch jede Lochkoordinate, weil eine Montage einmal fehlgeschlagen ist. Das Problem kann die Bezugswahl, die Lochgröße, ein unerwarteter Grat, Schichtaufbau oder ein zweites Teil sein, das nie in die Toleranzkette einbezogen wurde. Eine Positionsangabe funktioniert am besten, wenn die Zeichnung die funktionale Beziehung explizit macht.
Lesen Sie vier Teile der Positionsanforderung
Bevor Sie ein Muster anbieten oder programmieren, lesen Sie die Anforderung als vier miteinander verbundene Elemente. Fehlt eines, kann sich die Abnahmeentscheidung ändern.
| Element | Was es beantwortet | Häufige Unklarheit |
|---|---|---|
| Grundmaße | Wo befindet sich das theoretisch exakte Muster? | Koordinaten werden als unabhängige Plus/Minus-Grenzmaße behandelt. |
| Merkmalskontrollrahmen | Welche Positionszone und Modifikatoren gelten? | Ein Durchmessersymbol oder ein Modifikator für den Materialzustand wird übersehen. |
| Bezugselemente | Was legt den Messrahmen fest? | Die Prüfung richtet sich an einer günstigen Außenkante statt an den spezifizierten Bezügen aus. |
| Lochgröße und -tiefe | Welches Größenmerkmal wird bewertet, und über welche Ausdehnung? | Nur eine Mündung eines langen Lochs wird geprüft, während die Achse kippt. |
Bei einem zylindrischen Loch zeigt ein Durchmessersymbol im Positionsrahmen gemäß den geltenden Zeichnungsregeln eine zylindrische Toleranzzone für die abgeleitete Achse an. Ersetzen Sie dies nicht durch getrennte X- und Y-Grenzen, ohne den resultierenden Annahmebereich zu analysieren. Ebenso kann ein Materialzustandsmodifikator eine andere effektive Positionszugabe zulassen, wenn sich die Lochgröße ändert; dies sollte niemals allein aus dem Wort “echte Position” abgeleitet werden.
Ein Muster kann mehr als eine funktionale Beziehung haben: Die gesamte Gruppe muss möglicherweise zu einem Gehäuse positioniert werden, während die Löcher auch einen engen Abstand zueinander benötigen. Fortgeschrittene Mustersteuerungen können diese Anforderungen ausdrücken, aber die Zeichnung sollte nach dem gewählten Standard geprüft und nicht zu einer allgemeinen “engen Lochpassung” vereinfacht werden.”
Eine nützliche Berechnung – und ihre Grenzen
Für eine einfache zweidimensionale Darstellung an einem gemessenen Querschnitt seien die gemessenen Lochmittenversätze von der Grundposition ΔX und ΔY. Der radiale Versatz ist √(ΔX² + ΔY²); ein üblicher diametraler Positionsausdruck ist 2√(ΔX² + ΔY²). Wenn ΔX 0,03 mm und ΔY 0,04 mm beträgt, ist der radiale Versatz 0,05 mm und der entsprechende diametrale Wert 0,10 mm.
Diese Berechnung erklärt, warum zwei einzeln kleine Koordinatenabweichungen einen größeren berichteten Positionswert erzeugen können. Sie ist für sich genommen keine vollständige GD&T-Prüfung. Sie legt nicht das Bezugssystem fest, bewertet nicht die gesamte Lochachse durch die Dicke, berücksichtigt keine geltenden Materialzustandsregeln und bestimmt nicht, ob das gemessene Merkmal in eine funktionale Lehre passt. Die dargestellten Zahlen sind Rechenbeispiele, keine Aussagen zur CNC-Fähigkeit oder Empfehlungen für eine bestimmte Toleranz.
Bei einer realen Zeichnung sollte der Prüfer die tatsächliche Bezugsausrichtung, die Bewertungsmethode, die Darstellung des gemessenen Merkmals und jede durch den festgelegten Standard zulässige Bonus- oder Bezugsverschiebung benennen. Eine Tabelle mit XY-Mitten ohne diese Annahmen kann überzeugend wirken und dennoch die falsche Frage beantworten.
Das Bezugssystem in die Bearbeitung übertragen
Die Prozessplanung sollte von den Flächen ausgehen, die die Zeichnungsbezüge darstellen. Wenn diese Flächen nicht direkt zur Werkstückaufnahme verwendet werden können, benötigt der Fertigungsplan eine ausdrückliche Übertragung: stabile Referenzen schaffen, die nächste Aufspannung wiederholbar positionieren und Späne und Grate von den Kontaktpunkten fernhalten. Je häufiger das Teil entnommen und neu gespannt wird, desto wichtiger wird diese Übertragung.
Die Lochposition kann durch mehr als die programmierte Mitte beeinflusst werden. Werkstückbewegung, Werkzeugverlauf beim Eintritt, Fräserauslenkung, Rohteilabweichungen, thermische Drift und eine schwache Wand um das Muster können alle eine Rolle spielen. Eine Schlichtoperation kann die Größe oder Form verbessern, ohne eine schlecht festgelegte Position zu korrigieren. Für prozessbezogene Entscheidungen wie Bohren, Interpolieren, Ausbohren und Reiben konsultieren Sie die Übersicht zur CNC-Lochbearbeitung.
Wenn die Bezugsmerkmale selbst bearbeitet werden, planen Sie die Reihenfolge bewusst. Die Löcher zuerst zu bearbeiten und später eine kritische Positionierfläche zu schaffen, kann eine andere Bezugsbeziehung ergeben als die, die die Zeichnung verlangt. Eine einzige Aufspannung kann helfen, Beziehungen zu erhalten, ist aber nicht automatisch überlegen, wenn dem Teil die Steifigkeit oder der Werkzeugzugang fehlt. Die Aufspannung sollte an den funktionalen Merkmalen bewertet werden, nicht an einem willkürlichen Ziel der Minimierung von Operationen.
Dieselbe Beziehung messen, die die Zeichnung kontrolliert
Ein Messschieber kann viele Außenmaße messen, und Prüfstifte können bestimmte Lochgrößen prüfen, aber keines von beiden beweist automatisch eine bezugsbezogene Positionstoleranz. Der Prüfplan muss das Bezugssystem festlegen und die Lochachsen oder andere erforderliche abgeleitete Merkmale bestimmen. Je nach Zeichnung und Toleranz kann ein geeignetes Koordinatenmessgerät, eine funktionale Lehre oder eine andere qualifizierte Methode verwendet werden. Die Methode muss für das spezifische Teil vereinbart werden; ein Maschinenname allein ist kein Nachweis der Konformität.
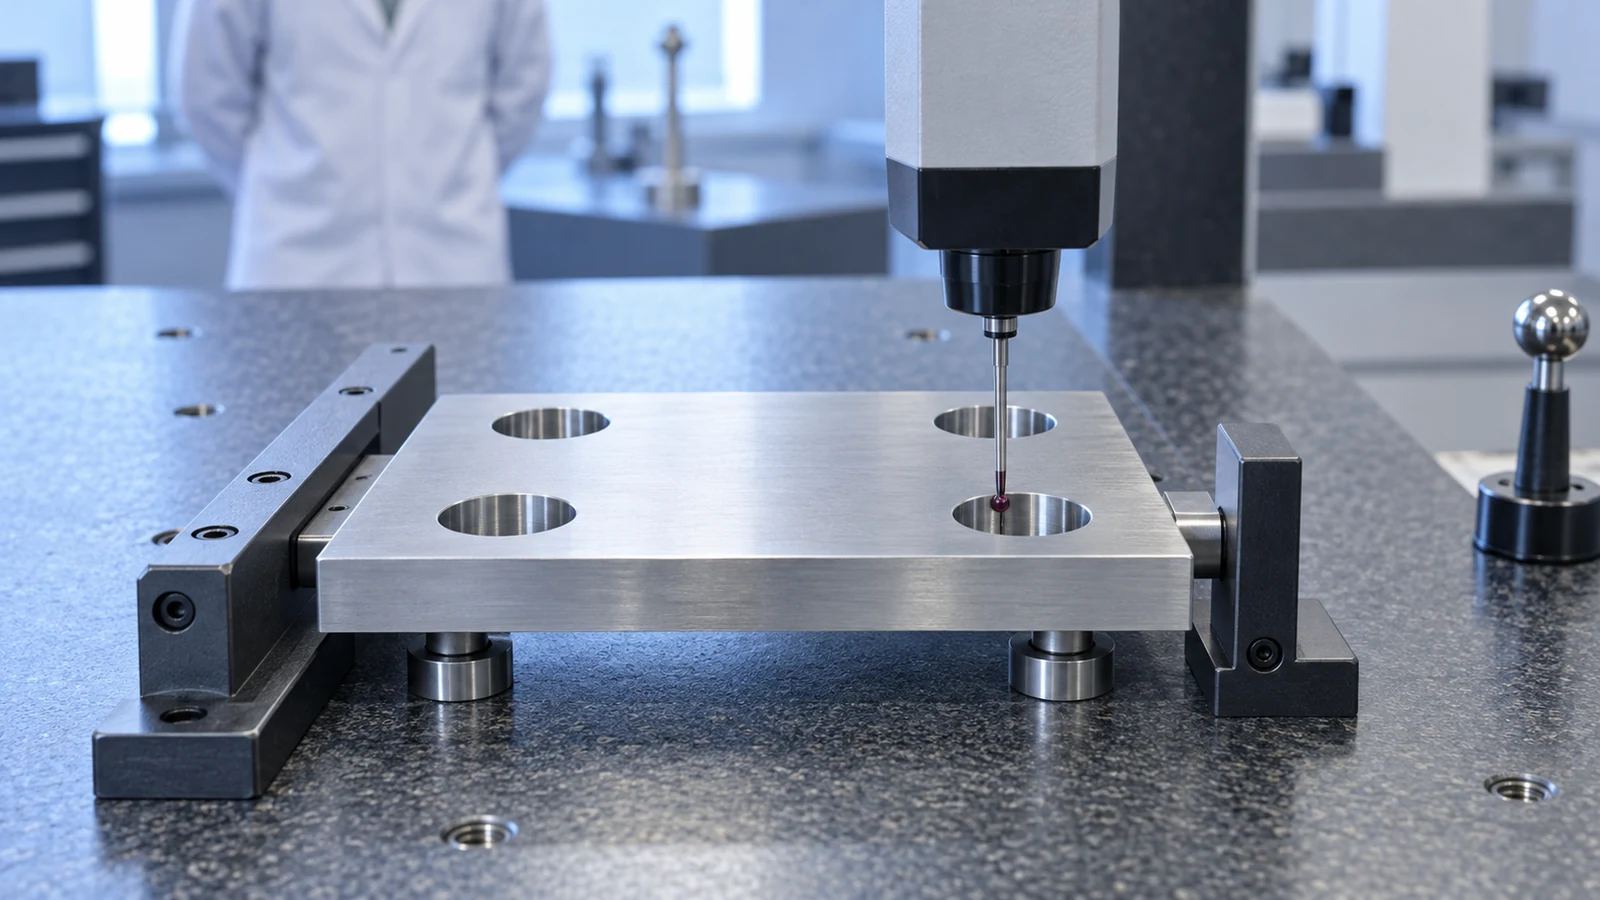
Prüfen Sie den Bericht als nachvollziehbare Kette: Zeichnungsrevision, Bezugseinrichtung, Grundkoordinaten, Merkmalsgröße, gemessene Positionen, jeder geltende Modifikator, berechnetes Positionsergebnis und Annahmeregel. Wenn der Bericht nur “Position = bestanden” zeigt, kann der Käufer nicht leicht feststellen, ob der Prüfer dieselbe Beziehung geprüft hat, von der die Montage abhängt. Die weiterführende Leitfaden für CNC-Bearbeitungstoleranzen erläutert, wie Funktion, Grenzen und Verifikation verbunden werden sollten.
Prüfen Sie nach den Prozessen, die das endgültige Merkmal verändern können, wenn die Zeichnung diesen Zustand verlangt. Entgraten und Beschichten können eine Paarungsbedingung verändern; eine dünne Platte kann sich beim Lösen aus einer Vorrichtung verziehen. Wenn eine Prüfung im gespannten Zustand erforderlich ist, geben Sie die Einspannung an. Wenn die Zeichnung ein Ergebnis im freien Zustand verlangt, verwenden Sie keine Vorrichtung, um Verformungen zu verdecken.
Fragen, die vor der Freigabe zu klären sind
- Was positioniert die Baugruppe tatsächlich? Kennzeichnen Sie die Paarungsbezüge und entscheiden Sie, ob das Lochbild durch Passstifte, eine Bohrung, einen Zentrieransatz oder ein anderes Merkmal positioniert wird.
- Welche Zeichnungsnorm und Ausgabe gelten? Vermischen Sie nicht die Auslegungen der Regeln für Position und Materialzustand aus verschiedenen Systemen.
- Legen die Grundmaße das Lochbild vollständig fest? Bestätigen Sie, dass der Lochabstand und die Lage des Lochbilds zum Bezug eindeutig sind.
- Gilt die Positionskontrolle für jedes Loch? Machen Sie die Lochbildangabe, die Anzahl und die Ausnahmen explizit.
- Wie wird die Anforderung nachgewiesen? Legen Sie die Prüfbedingung und den für die Abnahme erforderlichen Bericht oder die Funktionsprüfung fest.
Diese Fragen sollten geklärt werden, bevor ein Lieferant das Programm festlegt und bevor ein Käufer Angebote vergleicht. Lässt die geregelte Zeichnung sie unbeantwortet, fordern Sie eine Zeichnungsklärung an, statt von einer Werkstatt zu verlangen, den beabsichtigten Montagebezug zu erraten. Die Website Qualitätsseite liefert den Unternehmenskontext; ein projektspezifisches Prüfmittel oder ein Bericht müssen weiterhin bestätigt werden.
FAQs zur Position von Lochbildern
Ist die wahre Position dasselbe wie eine Koordinatentoleranz mit Plus/Minus?
Nein. Eine Positionskontrolle verwendet die Grundlage der Zeichnung, das Bezugssystem, die Form der Toleranzzone und alle zutreffenden Modifikatoren. Getrennte Koordinatengrenzen können einen anderen Variationsbereich zulassen.
Können alle Löcher maßhaltig sein, das Lochbild aber die Positionsprüfung nicht bestehen?
Ja. Größe und Lage sind separate Merkmale. Eine Bohrung kann für sich genommen einen Stift aufnehmen und dennoch relativ zum Gegenmuster oder zu den Bezügen falsch platziert sein.
Beweist ein Koordinatenmessgerät automatisch die Montagepassung?
Nein. Es kann die spezifizierte geometrische Beziehung messen, wenn es korrekt programmiert und ausgerichtet ist. Die funktionale Passung kann zudem vom Gegenstück, vom Befestigungsspiel, von Graten, von der Beschichtung und von den geltenden Regeln für Materialbedingungen abhängen.
Sollte ein Käufer die rohen XY-Messwerte anfordern?
Sie können nützliche Diagnosedaten sein, aber fragen Sie zusätzlich nach der Bezugsausrichtung, der Bohrungsgröße, der Auswertemethode und dem Positionsergebnis. Rohe Koordinaten ohne Bezugssystem belegen keine Konformität.