
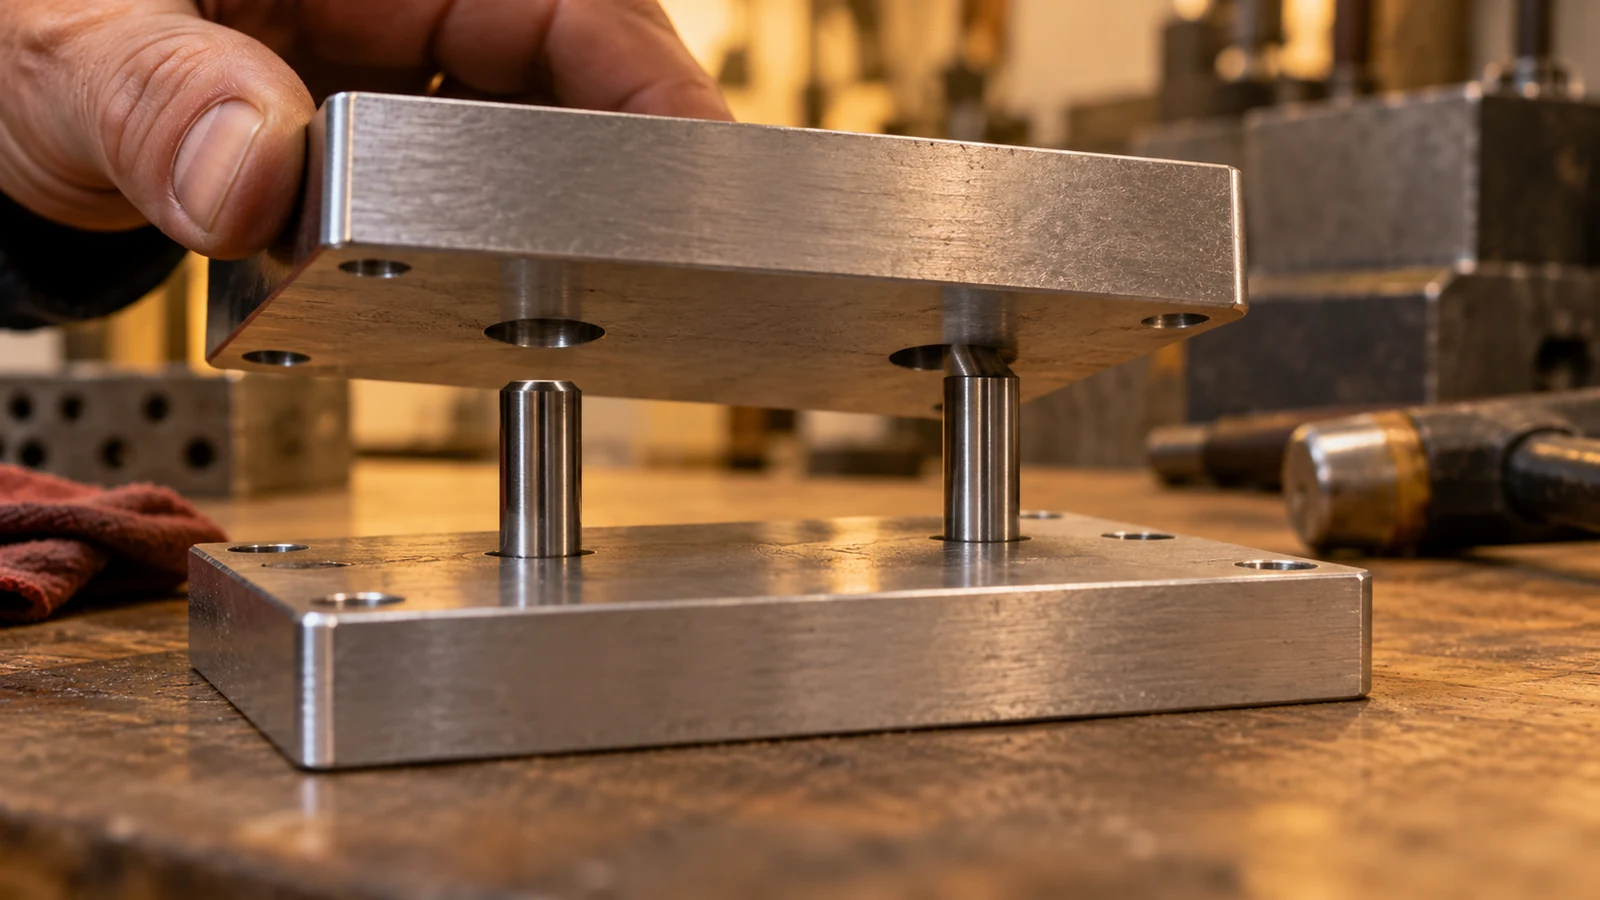
Un patrón de agujeros puede pasar las verificaciones individuales de X e Y y aun así negarse a ensamblarse. La pregunta que suele faltar no es solo dónde se encuentra cada centro de agujero en una hoja de coordenadas, sino dónde se encuentra cada eje de agujero con respecto a los datums de ensamblaje de la pieza, y si los agujeros funcionan como un patrón. Una tolerancia de posición le da al diseñador una forma de declarar esa relación, siempre que el esquema de datums, las dimensiones básicas, los tamaños de agujero y el método de inspección estén todos claros.
Esta guía aborda la posición real para patrones de agujeros mecanizados por CNC. Se centra en la interpretación del plano, la configuración del mecanizado y la evidencia de aceptación, en lugar de repetir la introducción más amplia a GD&T en planos CNC. Cuando un plano sigue ASME Y14.5 u otra norma, utilice la edición especificada y su marco de control de elemento real; los ejemplos simplificados a continuación son explicaciones, no sustitutos del plano controlado.
Comience por el fallo de ensamblaje
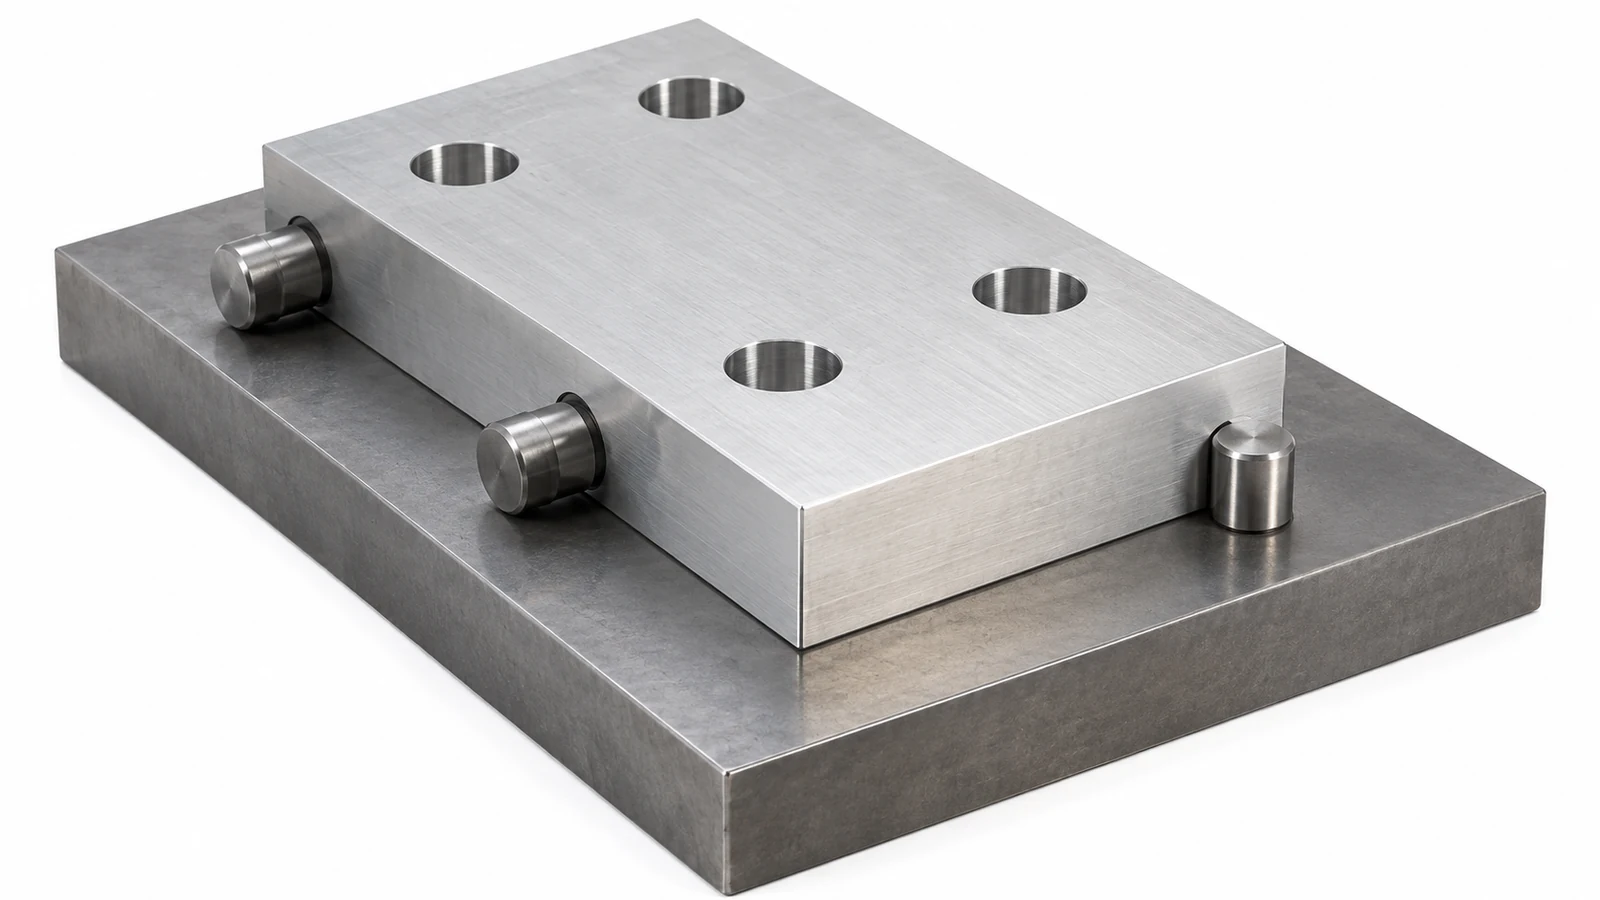
Considere una placa ilustrativa con cuatro agujeros de paso y dos agujeros para pasadores de localización. Un operario de máquina mide cada agujero de paso desde un borde en bruto conveniente. Cada coordenada parece aceptable, pero la placa no se asienta sobre los pasadores en el ensamblaje de acoplamiento. Las lecturas de coordenadas pueden ser reales; el borde de referencia simplemente puede no representar cómo se localiza la pieza en uso. Este es un escenario ilustrativo de revisión de diseño, no un caso de cliente ni un informe de resultados de producción de JUCHENG.
El ingeniero debe identificar primero qué superficies y elementos restringen la placa en el ensamblaje. Una cara de montaje podría establecer la orientación primaria; un taladro o una cara lateral podría fijar la ubicación lateral; otro elemento podría impedir la rotación. Solo entonces puede juzgarse la posición del patrón de agujeros de paso contra el marco de referencia correcto. Si la pieza de acoplamiento flota sobre sujetadores de paso en lugar de pasadores de localización, el control posicional necesario puede ser diferente.
No ajuste automáticamente cada coordenada de agujero porque el ensamblaje falló una vez. El problema puede ser la selección de datums, el tamaño del agujero, una rebaba inesperada, la acumulación de recubrimiento o una segunda pieza que nunca se incluyó en la pila de tolerancias. Una llamada de posición funciona mejor cuando el plano hace explícita la relación funcional.
Lea las cuatro partes del requisito de posición
Antes de cotizar o programar un patrón, lea el requisito como cuatro elementos conectados. Omitir uno puede cambiar la decisión de aceptación.
| Elemento | Qué responde | Ambigüedad común |
|---|---|---|
| Dimensiones básicas | ¿Dónde está el patrón teóricamente exacto? | Las coordenadas se tratan como límites independientes de más/menos. |
| Marco de control de características | ¿Qué zona de posición y modificadores se aplican? | Se pasa por alto un símbolo de diámetro o un modificador de condición de material. |
| Referencias de datum | ¿Qué establece el marco de medición? | La inspección se alinea con un borde exterior conveniente en lugar de los datums especificados. |
| Tamaño y profundidad del agujero | ¿Qué característica de tamaño se evalúa y sobre qué extensión? | Solo se verifica una boca de un agujero largo mientras el eje se inclina. |
Para un agujero cilíndrico, un símbolo de diámetro en el marco de posición indica una zona de tolerancia cilíndrica para el eje derivado según las reglas de dibujo aplicables. No lo sustituya por límites separados de X e Y sin analizar la región de aceptación resultante. Asimismo, un modificador de condición de material puede permitir una tolerancia posicional efectiva diferente a medida que cambia el tamaño del agujero; nunca debe suponerse solo por la expresión “posición verdadera”.
Un patrón puede tener más de una relación funcional: todo el grupo puede necesitar ubicarse respecto a una carcasa mientras los agujeros también requieren un espaciado ajustado entre sí. Los controles avanzados de patrón pueden expresar esas necesidades, pero el dibujo debe revisarse según la norma elegida en lugar de simplificarse a una “tolerancia de agujero ajustada” genérica.”
Un cálculo útil y sus límites
Para una ilustración bidimensional simple en una sección transversal medida, sean ΔX y ΔY las desviaciones medidas del centro del agujero respecto a la ubicación básica. La desviación radial es √(ΔX² + ΔY²); una expresión diametral común de posición es 2√(ΔX² + ΔY²). Si ΔX es 0,03 mm y ΔY es 0,04 mm, la desviación radial es 0,05 mm y el valor diametral correspondiente es 0,10 mm.
Ese cálculo explica por qué dos desviaciones de coordenadas individualmente pequeñas pueden producir un valor de posición reportado mayor. No es, por sí mismo, una inspección GD&T completa. No establece el marco de referencia de datos, no evalúa todo el eje del agujero a través del espesor, no considera las reglas aplicables de condición de material ni determina si la característica medida encaja en un calibre funcional. Los números ilustrados son ejemplos aritméticos, no afirmaciones de capacidad CNC ni recomendaciones para una tolerancia específica.
Para un dibujo real, pida al inspector que identifique la alineación real de los datos, el método de evaluación, la representación de la característica medida y cualquier bonificación o desplazamiento de datos permitido por la norma especificada. Una hoja de cálculo de centros XY sin esos supuestos puede ser persuasiva y aun así responder a la pregunta equivocada.
Lleve el esquema de datums al mecanizado
La planificación del proceso debe comenzar por las superficies que representan los datos del dibujo. Si esas superficies no pueden usarse directamente para la sujeción, el plan de fabricación necesita una transferencia explícita: crear referencias estables, ubicar el siguiente montaje de forma repetible y mantener las virutas y rebabas alejadas de los puntos de contacto. Cuantas más veces se retire y vuelva a sujetar la pieza, más importante se vuelve esa transferencia.
La ubicación del agujero puede verse afectada por más que el centro programado. El movimiento de la pieza, la desviación de la herramienta en la entrada, la deflexión del cortador, la variación del material, la deriva térmica y una pared débil alrededor del patrón pueden influir. Una operación de acabado puede mejorar el tamaño o la forma sin corregir una ubicación mal establecida. Para elecciones a nivel de proceso como taladrado, interpolación, mandrinado y escariado, consulte la Descripción general del mecanizado de agujeros CNC.
Si las características de dato se mecanizan, planifique el orden deliberadamente. Mecanizar primero los agujeros y crear después una cara de localización crítica puede producir una relación de datos diferente de la que exige el dibujo. Un solo montaje puede ayudar a preservar las relaciones, pero no es automáticamente superior si la pieza carece de rigidez o de acceso de herramienta. El montaje debe evaluarse frente a las características funcionales, no frente a un objetivo arbitrario de minimizar operaciones.
Mida la misma relación que controla el plano
Un calibre puede medir muchas dimensiones exteriores, y los calibres de pasador pueden verificar ciertos tamaños de agujero, pero ninguno demuestra automáticamente una tolerancia de posición relacionada con datos. El plan de inspección debe establecer el marco de referencia de datos y determinar los ejes de los agujeros u otras características derivadas requeridas. Según el dibujo y la tolerancia, puede usarse una CMM adecuada, un calibre funcional u otro método calificado. El método debe acordarse para la pieza específica; el nombre de una máquina por sí solo no es evidencia de conformidad.
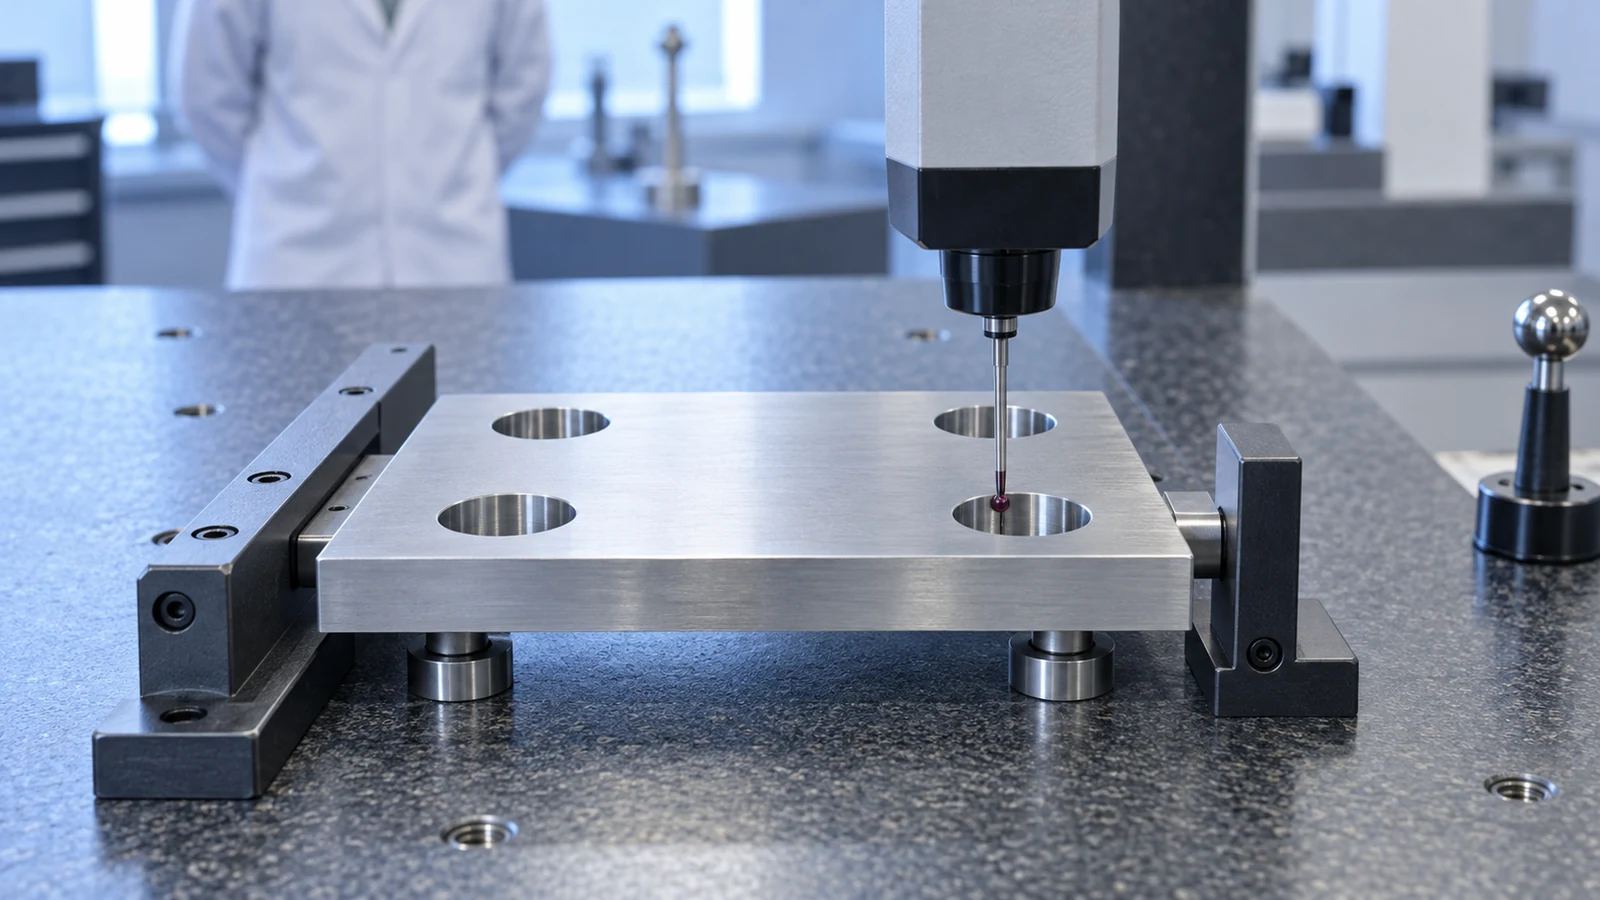
Revise el informe como una cadena trazable: revisión del dibujo, configuración de datos, coordenadas básicas, tamaño de la característica, ubicaciones medidas, cualquier modificador aplicable, resultado posicional calculado y regla de aceptación. Si el informe solo muestra “posición = aprobado”, el comprador no puede determinar fácilmente si el inspector verificó la misma relación de la que depende el ensamblaje. El más amplio guía de tolerancias de mecanizado CNC explica cómo deben conectarse la función, los límites y la verificación.
Inspeccione después de los procesos que puedan cambiar la característica final, cuando el dibujo exija ese estado. El desbarbado y el recubrimiento pueden alterar una condición de acoplamiento; una placa delgada puede moverse al liberarse de un dispositivo. Si se requiere inspección en estado restringido, indique la restricción. Si el dibujo exige un resultado en estado libre, no use un dispositivo para ocultar la distorsión.
Cuestiones a resolver antes de la liberación
- ¿Qué es lo que realmente ubica el ensamblaje? Marque los datos de referencia de acoplamiento y decida si el patrón se ubica mediante pasadores, un taladro, un piloto u otra característica.
- ¿Qué norma de dibujo y edición se aplican? No mezcle interpretaciones de las reglas de posición y condición de material de sistemas diferentes.
- ¿Las dimensiones básicas ubican completamente el patrón? Confirme que el espaciado entre agujeros y la ubicación del patrón respecto al dato de referencia no sean ambiguos.
- ¿El control de posición se aplica a cada agujero? Haga explícitos el callout del patrón, el conteo y las excepciones.
- ¿Cómo se demostrará el requisito? Especifique la condición de inspección y el informe o la verificación funcional necesarios para la aceptación.
Vale la pena resolver estas preguntas antes de que un proveedor fije el programa y antes de que un comprador compare cotizaciones. Si el plano controlado las deja sin respuesta, solicite una aclaración del plano en lugar de pedirle a un taller que adivine el dato de referencia de ensamblaje previsto. El sitio página de calidad proporciona contexto de la empresa; cualquier calibre o informe específico del proyecto aún requiere confirmación.
Preguntas frecuentes sobre la posición de patrones de agujeros
¿La posición verdadera es lo mismo que una tolerancia de coordenadas más/menos?
No. Un control de posición utiliza la ubicación básica del plano, el sistema de referencia de datos, la forma de la zona de tolerancia y cualquier modificador aplicable. Los límites de coordenadas separados pueden permitir una región de variación diferente.
¿Pueden todos los agujeros cumplir con el tamaño pero el patrón fallar en posición?
Sí. El tamaño y la ubicación son características separadas. Un agujero puede aceptar un pasador por sí solo pero estar mal ubicado respecto al patrón de acoplamiento o a los datos de referencia.
¿Una CMM demuestra automáticamente el ajuste de ensamblaje?
No. Puede medir la relación geométrica especificada cuando se programa y alinea correctamente. El ajuste funcional también puede depender de la pieza acoplada, la holgura del sujetador, las rebabas, el recubrimiento y las reglas de condición de material aplicables.
¿Debería un comprador solicitar las lecturas XY sin procesar?
Pueden ser datos de diagnóstico útiles, pero solicite también la alineación de referencia, el tamaño del agujero, el método de evaluación y el resultado posicional. Las coordenadas sin procesar sin un marco de referencia no establecen la conformidad.